
Coșul de cumpărături
Laserul cu fibră și laserul CO₂ nu sunt două variante de putere ale aceleiași tehnologii. Materialul, dimensiunea și forma piesei, tipul operației, câmpul de lucru, rezultatul urmărit și volumul de producție stabilesc dacă aplicația necesită marcare Fiber, gravare CO₂ sau chiar două echipamente diferite.
În practică, laserul Fiber este orientat în special spre marcarea metalelor, în timp ce laserul CO₂ este utilizat pentru gravarea și, în funcție de configurația echipamentului, debitarea lemnului, acrilului, cartonului, pielii și altor materiale nemetalice compatibile.
01
Laser Fiber
Marcaje precise și repetabile pe metale și aliaje compatibile.
02
Laser CO₂
Gravare și debitare pentru numeroase materiale nemetalice.
03
Materialul decide
Tehnologia se alege după material și aplicație, nu numai după numărul de wați.
04
Proba confirmă
Mostra pe materialul real confirmă contrastul, muchia, adâncimea și timpul de ciclu.
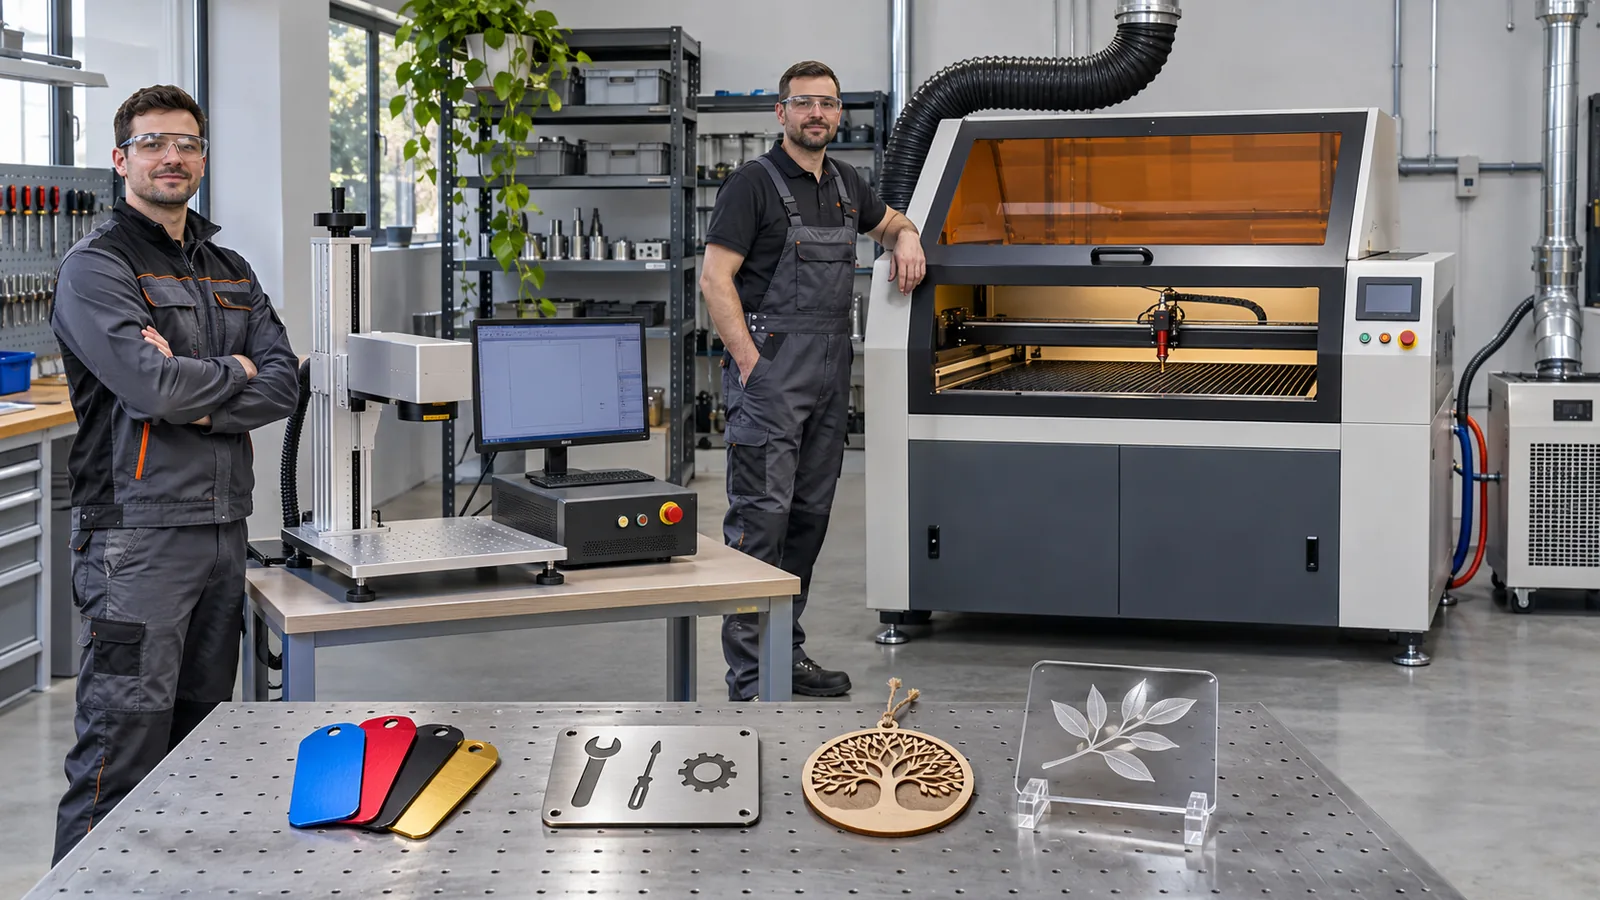
Care este diferența dintre laserul Fiber și laserul CO₂?
Un sistem cu fibră și un sistem CO₂ generează fasciculul prin tehnologii diferite. Din acest motiv, energia este absorbită diferit de suprafața prelucrată, iar domeniile practice de utilizare nu sunt aceleași.
Laserul cu fibră lucrează în mod obișnuit în zona lungimii de undă de aproximativ 1064 nm și este utilizat frecvent pentru marcarea metalelor, aliajelor și anumitor materiale tehnice compatibile.
Laserul CO₂ utilizează o lungime de undă diferită și este potrivit pentru numeroase materiale organice și nemetalice, precum lemnul, placajul, acrilul, cartonul și pielea compatibilă.
Pentru o imagine generală a tehnologiilor disponibile poți consulta categoria tehnologie laser și plasmă CORMAK.
| Criteriu | Laser Fiber | Laser CO₂ |
|---|---|---|
| Aplicație principală | Marcare și gravare controlată | Gravare și, după configurație, debitare |
| Materiale uzuale | Metale și anumite materiale tehnice | Lemn, acril, carton, piele și alte materiale nemetalice compatibile |
| Câmp de lucru | De regulă compact și definit optic | Poate ajunge la suprafețe de lucru industriale foarte mari |
| Produse tipice | Plăcuțe, scule, componente, serii și coduri | Panouri, decorațiuni, semnalistică și produse personalizate |
| Accesorii relevante | Șabloane, lentile și axe rotative | Mese fagure, lamele, chiller, aer și exhaustare |
De ce contează?
Un laser Fiber de 20 W și un laser CO₂ de 80 sau 100 W nu reprezintă două trepte ale aceleiași scări de performanță. Puterea trebuie interpretată numai în contextul tehnologiei și materialului.
Începe alegerea de la produsele pe care vrei să le realizezi
Înainte de compararea puterii, vitezei sau dimensiunilor mesei, pregătește lista reperelor care vor intra efectiv în producție.
Pentru fiecare produs notează:
- materialul exact;
- grosimea materialului;
- dimensiunile exterioare ale piesei;
- tipul suprafeței: brută, vopsită, anodizată sau acoperită;
- forma plană, cilindrică sau conică;
- dimensiunea maximă a graficii;
- contrastul sau adâncimea urmărită;
- numărul de bucăți dintr-un lot;
- timpul maxim acceptat pentru o piesă;
- dacă este necesară marcarea, gravarea sau debitarea.
Atelier pentru metal
Serii, coduri QR, logo-uri și identificare pe plăcuțe, scule și componente metalice indică în primul rând evaluarea unui sistem Fiber.
Atelier de personalizare
Produsele din lemn, placaj, acril, carton sau piele, cu gravare și decupare, indică în primul rând evaluarea unui sistem CO₂.
Materialul trebuie definit exact.
Termeni precum metal sau plastic sunt prea generali. Aluminiul brut, aluminiul anodizat, oțelul inoxidabil și tabla vopsită pot necesita parametri și rezultate complet diferite.
Când este laserul Fiber alegerea potrivită?
Un sistem Fiber este prima tehnologie care trebuie analizată atunci când portofoliul este format în principal din produse metalice, iar obiectivul este un marcaj precis, repetabil și rapid.
01
Identificare industrială
Serii, coduri, plăcuțe de identificare, coduri QR și alte elemente pentru trasabilitate.
02
Personalizare
Logo-uri, texte și elemente grafice pe obiecte promoționale și produse metalice.
03
Componente
Scule, carcase, piese mecanice, componente electrice și alte repere metalice.
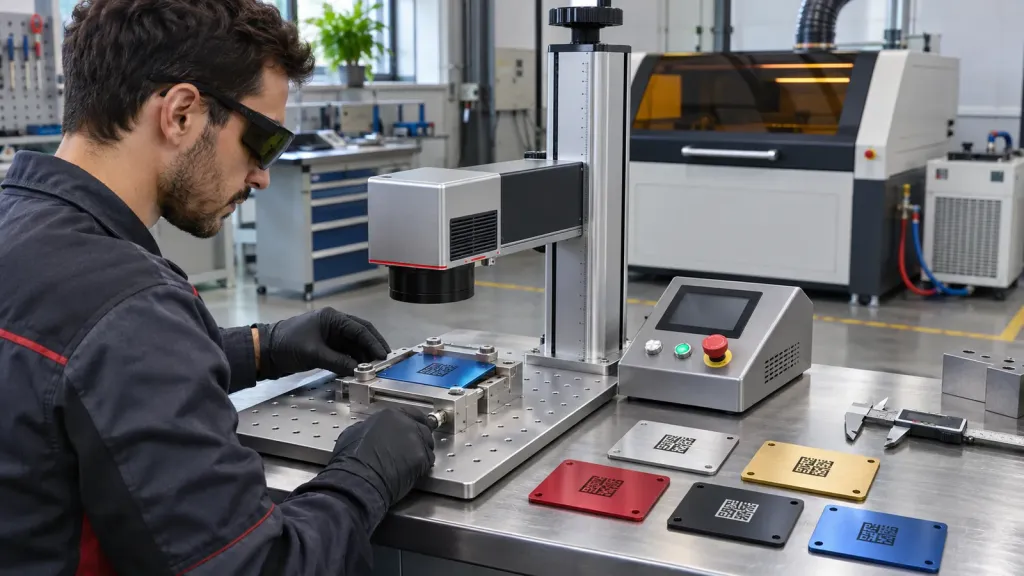
Pentru aplicații compacte poate fi analizată mașina de marcat laser Fiber CORMAK LF 20 W.
Pentru o configurație cu suprafață de marcare mai mare există mașina de marcare laser Fiber CORMAK LF 20 W, iar o altă configurație activă din gamă este CORMAK LF 20 W pentru marcare laser Fiber.
Câmpul de marcare este la fel de important ca puterea.
O piesă poate încăpea fizic pe suportul mașinii, însă grafica trebuie să se încadreze în câmpul optic disponibil.
Când este laserul CO₂ alegerea potrivită?
Laserul CO₂ este soluția uzuală atunci când portofoliul este format predominant din materiale nemetalice sau când aceeași mașină trebuie să realizeze atât gravare, cât și debitare.
Gama actuală poate fi consultată în categoria de mașini CNC CORMAK pentru debitare și gravare cu laser CO₂.
Aplicațiile pot include:
- gravarea și debitarea lemnului și placajului;
- gravarea și debitarea acrilului;
- realizarea elementelor decorative;
- personalizarea articolelor din piele compatibilă;
- prototipuri și ambalaje din carton;
- anumite aplicații de gravare pe sticlă;
- material pentru ștampile;
- semnalistică și panouri;
- anumite materiale textile compatibile.
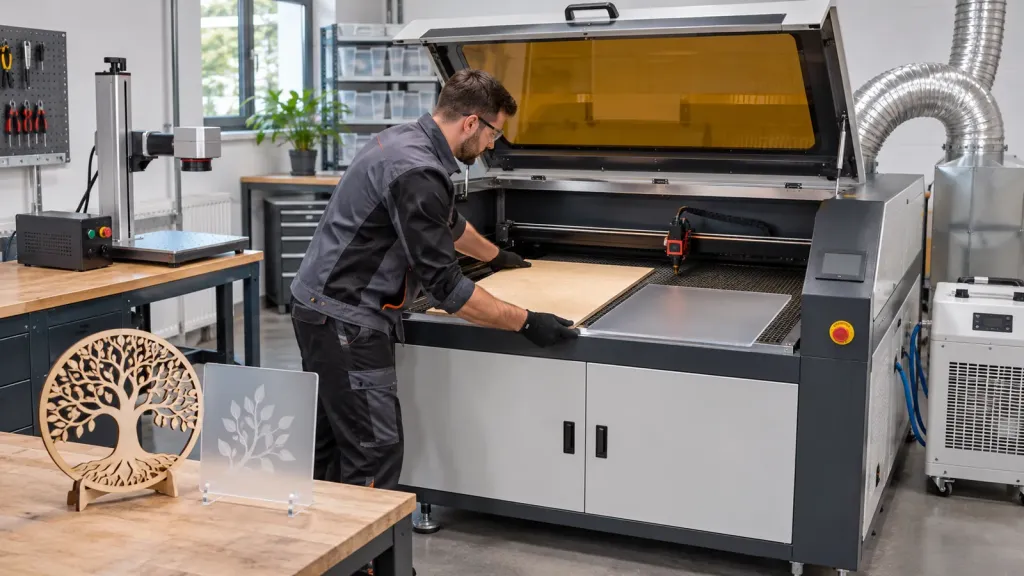
Pentru aplicații compacte poate fi analizat plotterul laser CO₂ CORMAK 5070ZD1 cu zonă de lucru 700 × 500 mm.
Pentru un format de 900 × 600 mm există gravatorul laser CO₂ CORMAK LC9060D de 80 W.
Pentru o suprafață mai mare poate fi analizat CORMAK LC1390Z de 160 W, iar pentru panouri de format mare există plotterul laser CO₂ CORMAK LC1325C.
Un laser CO₂ convențional nu devine o soluție pentru metalul brut doar prin creșterea puterii.
Compatibilitatea este determinată în primul rând de tehnologie și de modul în care materialul interacționează cu lungimea de undă.
Fiber sau CO₂? Compară materialul înaintea utilajului
| Material / produs | Fiber | CO₂ | Ce trebuie verificat |
|---|---|---|---|
| Oțel inoxidabil | Frecvent potrivit pentru marcare | Nu este soluția directă uzuală pentru metal brut | Contrast, adâncime și finisaj |
| Aluminiu anodizat | Poate produce marcaje precise | Pot exista aplicații specifice pe stratul superficial | Tipul și culoarea anodizării |
| Aluminiu brut | Necesită parametri și probă | Nu este aplicația directă uzuală | Aliajul și rezultatul urmărit |
| Lemn / placaj | Nu este aplicația uzuală | Frecvent potrivit | Rășina, adezivul, umiditatea și grosimea |
| Acril | Nu este aplicația uzuală | Frecvent potrivit pentru gravare și debitare | Tipul acrilului și grosimea |
| Piele | Nu este aplicația tipică | Poate fi compatibilă | Compoziția și evacuarea fumului |
| Hârtie / carton | Nu reprezintă aplicația obișnuită | Pot fi gravate și debitate | Viteza și riscul de aprindere |
| Plastic tehnic | Numai anumite materiale | Numai anumite materiale | Compoziția și produșii generați |
| Piesă cilindrică metalică | Da, cu sistem rotativ compatibil | Depinde de material și configurație | Diametru, masă și prindere |
Tabelul este un filtru inițial, nu o confirmare tehnică.
Pentru fiecare material nou, compatibilitatea și rezultatul trebuie confirmate prin documentația utilajului și printr-o probă pe materialul real.
Nu introduce în laser materiale cu o compoziție necunoscută
Aspectul exterior nu este suficient pentru identificarea materialului. Două materiale plastice aparent identice pot conține polimeri și aditivi diferiți.
Anumite materiale pot genera gaze periculoase, corozive sau produse de ardere incompatibile cu utilajul și cu instalația de exhaustare. Înainte de prelucrare trebuie cunoscută compoziția și trebuie consultată documentația materialului.
Exhaustarea nu transformă un material incompatibil într-un material sigur.
Sistemul de evacuare este destinat fumului și particulelor generate de materiale aprobate pentru procesul respectiv.
Pentru completarea instalației pot fi analizate echipamentele CORMAK pentru mașini de marcat și gravat laser Fiber și CO₂.
Compară mostrele realizate pe materialul tău, nu numai fișele tehnice
Cea mai sigură metodă de selecție este realizarea unor probe comparabile pe produsele care vor intra efectiv în fabricație.
Pentru o comparație relevantă transmite același material, același desen și aceleași criterii de acceptare.
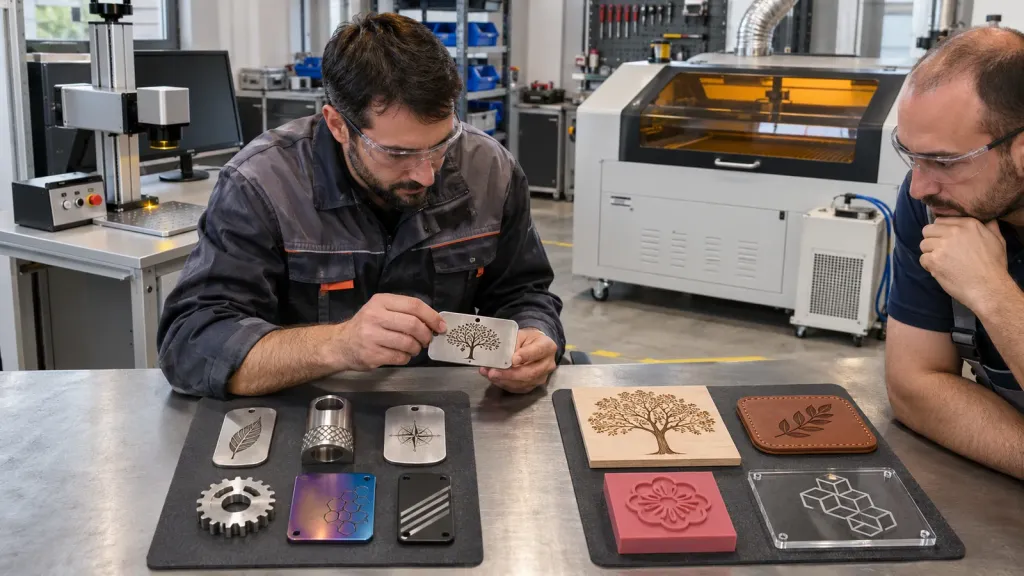
Pentru metal
- contrast;
- uniformitate;
- lizibilitatea detaliilor;
- adâncimea marcajului;
- deformarea suprafeței;
- rezistența după curățare;
- durata ciclului.
Pentru lemn, acril și materiale similare
- claritatea conturului;
- carbonizarea;
- lățimea tăieturii;
- topirea muchiei;
- depunerile de fum;
- deformarea;
- necesitatea curățării.
Suprafața mesei și câmpul efectiv de marcare nu sunt același lucru
La sistemele Fiber, piesa poate fi mai mare decât grafica. Suportul fizic poate permite poziționarea unei componente voluminoase, însă marcajul trebuie să se încadreze în câmpul optic disponibil.
La un plotter CO₂, dimensiunea mesei este legată mai direct de materialul plan care poate fi accesat de capul laser. Trebuie însă verificate separat cursa utilă, înălțimea disponibilă și modul de introducere a materialului.
01
Lungime
Dimensiunea maximă a reperului care trebuie introdus și prelucrat.
02
Lățime
Zona efectiv accesibilă capului laser sau sistemului optic.
03
Înălțime
Importantă pentru obiecte groase și pentru sistemele rotative.
04
Fixare
Păstrează spațiu pentru șablon, opritoare și poziționarea repetabilă.
Când ai nevoie de un dispozitiv rotativ?
Paharele metalice, tuburile, inelele și alte produse cilindrice nu pot fi tratate la fel ca o piesă plană. Pentru desfășurarea corectă a graficii poate fi necesară o axă rotativă compatibilă.
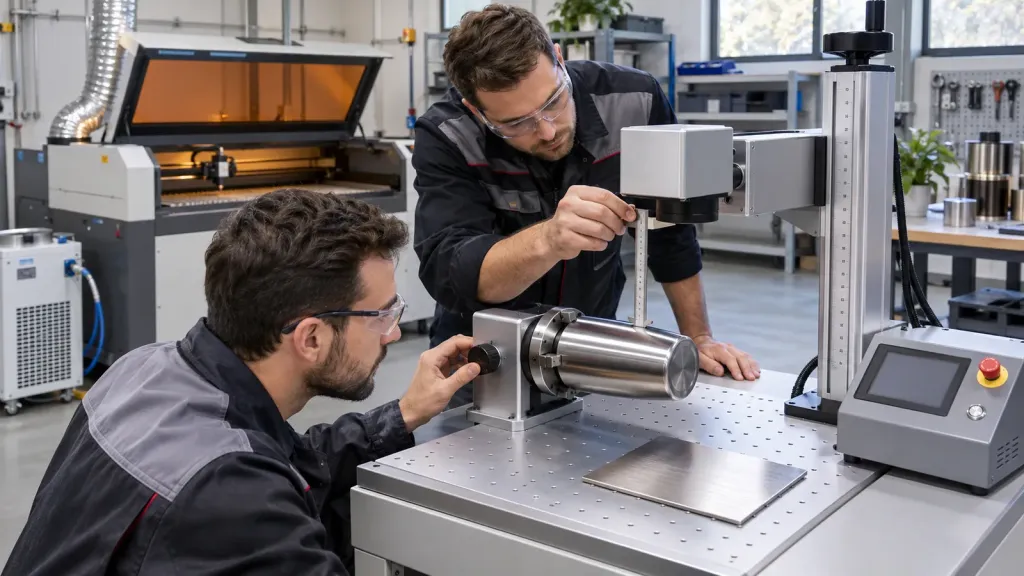
Un exemplu este axa rotativă CORMAK de 80 mm pentru marcarea la 360°.
Pentru automatizarea anumitor aplicații cu obiecte alungite poate fi analizat și alimentatorul CORMAK pentru marcatoare laser CO₂ și Fiber.
Înainte de comandă verifică:
- compatibilitatea cu mașina și controlerul;
- diametrul minim și maxim;
- lungimea obiectului;
- masa admisă;
- forma cilindrică sau conică;
- modul de prindere;
- spațiul disponibil sub cap;
- setările software.
O piesă conică este mai dificilă decât una cilindrică.
Simplul fapt că accesoriul poate roti piesa nu garantează păstrarea aceleiași distanțe focale pe întreaga suprafață.
De ce nu trebuie comparată direct puterea unui Fiber cu puterea unui CO₂?
Puterea nominală este numai unul dintre parametrii sistemului. Pentru interpretarea corectă trebuie luate în calcul lungimea de undă, materialul, lentila, dimensiunea punctului, viteza, frecvența și numărul de treceri.
La sistemul Fiber
Puterea poate influența viteza, adâncimea și tipul marcajului realizabil pe anumite metale, dar rezultatul depinde și de sursă, material și parametri.
La sistemul CO₂
Creșterea puterii poate extinde capacitatea de debitare pentru anumite materiale, însă grosimea reală trebuie confirmată pentru configurația concretă.
În cazul echipamentelor CO₂, tubul laser este o componentă importantă. Poți consulta categoria de tuburi laser CO₂ CORMAK.
Un exemplu este tubul laser CO₂ YONGLI R3 de 80 W.
Pentru alte componente și elemente ale instalației există categoria de accesorii și piese de schimb CORMAK pentru lasere CO₂.
Nu cumpăra putere fără să definești produsul.
Un echipament corect dimensionat pentru material, câmp și ciclu poate fi mai eficient decât un model mai puternic, dar nepotrivit aplicației.
Laserul nu înseamnă numai sursa: răcirea, exhaustarea și aerul fac parte din proces
La sistemele Fiber compacte, procesul de marcare poate genera particule și fum care trebuie gestionate în funcție de material și aplicație.
În cazul unui plotter CO₂, configurația poate include chiller, extractor, conducte de evacuare, asistență cu aer, masă fagure sau masă cu lamele și sisteme pentru colectarea reziduurilor.
Pentru evacuarea fumului pot fi analizate sistemele de extracție pentru lasere CORMAK.
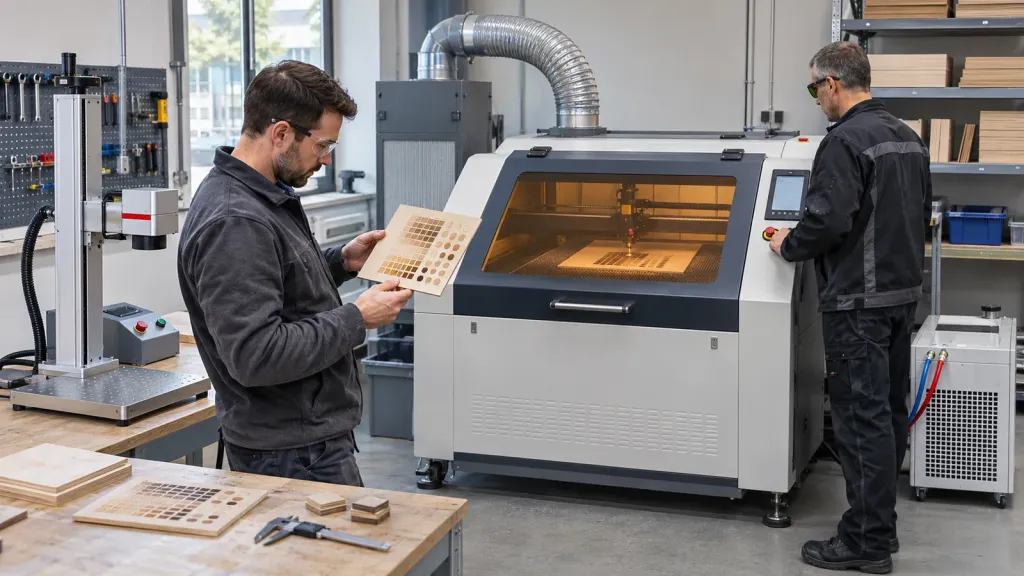
Pentru un format compact poate fi analizat și plotterul laser CO₂ CORMAK LC6090Z.
Pregătește infrastructura înainte de sosirea utilajului.
Alimentarea electrică, evacuarea fumului, amplasarea chillerului și accesul pentru întreținere trebuie prevăzute în planul atelierului.
Software-ul și fișierul grafic influențează rezultatul
Ambele tehnologii pornesc de la un fișier pregătit corect. Pentru logo-uri, marcaje, contururi și identificare industrială sunt utilizate frecvent fișiere vectoriale.
Înainte de achiziție verifică:
- formatele grafice acceptate;
- importul fișierelor vectoriale și bitmap;
- compatibilitatea cu sistemul de operare;
- serializarea și datele variabile;
- codurile QR și codurile de bare;
- salvarea parametrilor pentru materiale;
- controlul dispozitivului rotativ;
- licențele și actualizările;
- documentația disponibilă operatorului.
Software-ul nu poate compensa o aplicație configurată greșit.
Un fișier perfect nu corectează un material incompatibil, focalizarea greșită sau fixarea insuficientă a piesei.
Productivitatea nu este egală cu timpul în care fasciculul este activ
Dacă marcarea propriu-zisă durează 12 secunde, dar încărcarea, poziționarea, focalizarea, verificarea și descărcarea necesită încă 28 de secunde, ciclul real este de 40 de secunde.
01
Încărcare
Introducerea piesei.
02
Poziționare
Fixarea în șablon.
03
Focalizare
Pregătirea procesului.
04
Laser
Marcare, gravare sau debitare.
05
Control
Verificarea rezultatului.
06
Descărcare
Scoaterea piesei.
Pentru aplicații CO₂ pe formate mari poate fi analizat plotterul laser CO₂ CORMAK LC2030EVO de 160 W cu zonă de lucru 2000 × 3000 mm.
Trei scenarii de alegere
01
Plăcuțe metalice
Oțel inoxidabil, aluminiu anodizat, serii și coduri compacte: începe analiza cu tehnologia Fiber.
02
Decorațiuni
Placaj, lemn, acril și carton cu gravare și debitare: începe analiza cu tehnologia CO₂.
03
Portofoliu mixt
Metal plus lemn, acril și alte materiale nemetalice: două tehnologii dedicate pot fi mai eficiente decât un singur compromis.
Ce trebuie confirmat înainte de comandarea unui echipament laser?
Oferta trebuie să descrie configurația exactă a utilajului, nu numai familia din care face parte.
Utilajul
- tipul și puterea sursei;
- lungimea de undă;
- câmpul sau suprafața de lucru;
- înălțimea maximă a piesei;
- lentila instalată;
- precizia și repetabilitatea declarate;
- alimentarea electrică.
Echiparea
- răcirea;
- exhaustarea;
- asistența cu aer;
- masa de lucru;
- dispozitivul rotativ;
- software-ul;
- consumabilele și piesele de schimb.
Pentru pregătirea instalării poate fi consultată secțiunea de puneri în funcțiune CORMAK.
Un exemplu real de instalare este articolul despre punerea în funcțiune a mașinii de debitare laser CO₂ CORMAK LC1530EVO la WIZMAG FD SRL.
EXEMPLU · ALEGERE DUPĂ APLICAȚIE
Nu compara numai valorile din fișa tehnică
Un sistem compact Fiber și un plotter CO₂ industrial pot avea puteri nominale foarte diferite, dar acestea răspund unor aplicații distincte.
Materialul, dimensiunea reperului, câmpul necesar, timpul de ciclu și rezultatul dorit trebuie analizate împreună.
Fiber
marcare precisă pe materiale compatibile
marcare precisă pe materiale compatibile
CO₂
gravare și debitare pe materiale compatibile
gravare și debitare pe materiale compatibile
Câmp
dimensionat după produsul real
dimensionat după produsul real
Probă
realizată înaintea alegerii finale
realizată înaintea alegerii finale
Verifică rezultatul final în raport cu utilizarea reală a piesei
Un marcaj cu aspect bun nu este automat suficient pentru orice aplicație. O componentă industrială poate necesita lizibilitate după curățare, rezistență la abraziune sau repetabilitate între loturi.
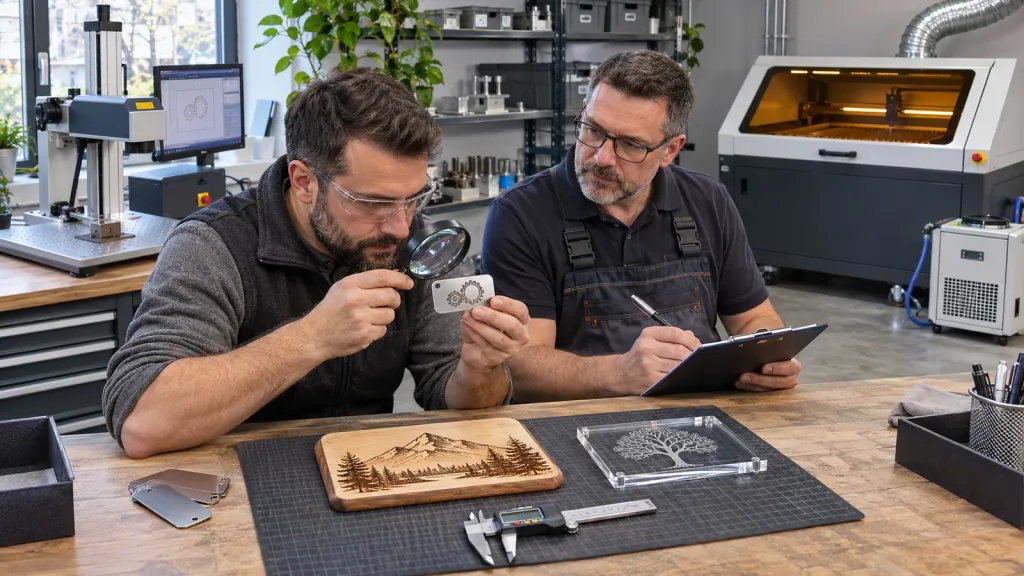
Poziție
Verifică distanța marcajului față de reperele piesei.
Contrast
Controlează lizibilitatea în condițiile reale de utilizare.
Geometrie
Urmărește muchiile, deformarea și dimensiunile elementelor grafice.
Repetabilitate
Compară primele piese cu ultimele piese ale lotului.
Păstrează mostrele aprobate.
Împreună cu fișierul grafic și parametrii procesului, acestea pot deveni standardul intern pentru loturile viitoare.
Fiber sau CO₂? Pornește de la material și produs
Dacă produsele sunt predominant metalice și necesită marcaje compacte, precise și repetabile, analizează mai întâi tehnologia Fiber. Dacă lucrezi în principal cu lemn, acril, carton, piele sau alte materiale nemetalice compatibile și ai nevoie de gravare ori debitare, analizează tehnologia CO₂.
Întrebări despre laser Fiber și laser CO₂
Este mai bun un laser Fiber decât un laser CO₂?
Nu în mod absolut. Cele două tehnologii au domenii diferite de utilizare și trebuie alese după material, produs și operația necesară.
Ce laser este potrivit pentru marcarea metalului?
Pentru numeroase aplicații pe metale, tehnologia Fiber este prima soluție care trebuie analizată. Materialul și finisajul trebuie însă validate prin probă.
Ce laser este potrivit pentru lemn și acril?
Laserul CO₂ este utilizat frecvent pentru gravarea și debitarea lemnului, placajului și acrilului, în limitele configurației concrete.
Poate un laser CO₂ să marcheze metal?
Un sistem CO₂ convențional nu este alegerea directă pentru metalul brut. Pot exista aplicații specifice pe suprafețe tratate sau acoperite, care trebuie verificate separat.
Este mai bun un laser cu putere mai mare?
Nu neapărat. Puterea trebuie corelată cu tehnologia, materialul, câmpul de lucru, viteza și tipul operației.
De ce este important câmpul de marcare la un Fiber?
Piesa poate încăpea fizic în stația de lucru, dar grafica trebuie să se încadreze în câmpul optic disponibil pentru configurația respectivă.
Când este necesară o axă rotativă?
Când trebuie marcate sau gravate obiecte cilindrice precum tuburi, inele și recipiente. Diametrul, masa și geometria piesei trebuie să fie compatibile cu accesoriul.
De ce este necesară exhaustarea?
Procesul poate genera fum și particule. Sistemul de evacuare trebuie dimensionat după utilaj, material și configurația instalației.
Pot cumpăra un singur laser pentru metal, lemn și acril?
Într-un atelier cu portofoliu foarte mixt, un singur echipament poate impune compromisuri importante. În multe situații, un sistem Fiber pentru metal și unul CO₂ pentru materiale nemetalice reprezintă o soluție mai logică.
Care este cea mai sigură metodă de alegere?
Realizarea unor probe pe materialele reale, folosind desenele, dimensiunile și criteriile de calitate ale produselor care vor intra efectiv în producție.
Nu alege tehnologia laser numai după numărul de wați
Definește materialele, grosimile, dimensiunile produselor, forma pieselor, câmpul necesar, rezultatul urmărit și numărul de bucăți din lot. Compară apoi mostrele, timpul complet de ciclu, sistemele auxiliare și costurile de exploatare.