
Coșul de cumpărături
Ghid practic pentru debitarea PAL-ului melaminat
Un circular cu incizor pentru PAL utilizează o pânză principală și un pretăietor care pregătește fața inferioară a panoului înainte de secționare. Acest sistem ajută la obținerea muchiilor curate pe panourile melaminate, atunci când sculele sunt compatibile și corect reglate.
Pentru un atelier de mobilier, rezultatul înseamnă dimensiuni corecte, muchii pregătite pentru cantuire și repere care se potrivesc la montaj. Alegerea utilajului trebuie să țină cont de panouri, pânze, ghidaje, susținerea materialului și organizarea producției.
Incizare
Pregătirea stratului inferior
Formatizare
Debitare la dimensiunea necesară
Repetabilitate
Verificarea cotelor în serie
Calitate
Control pe ambele fețe ale plăcii
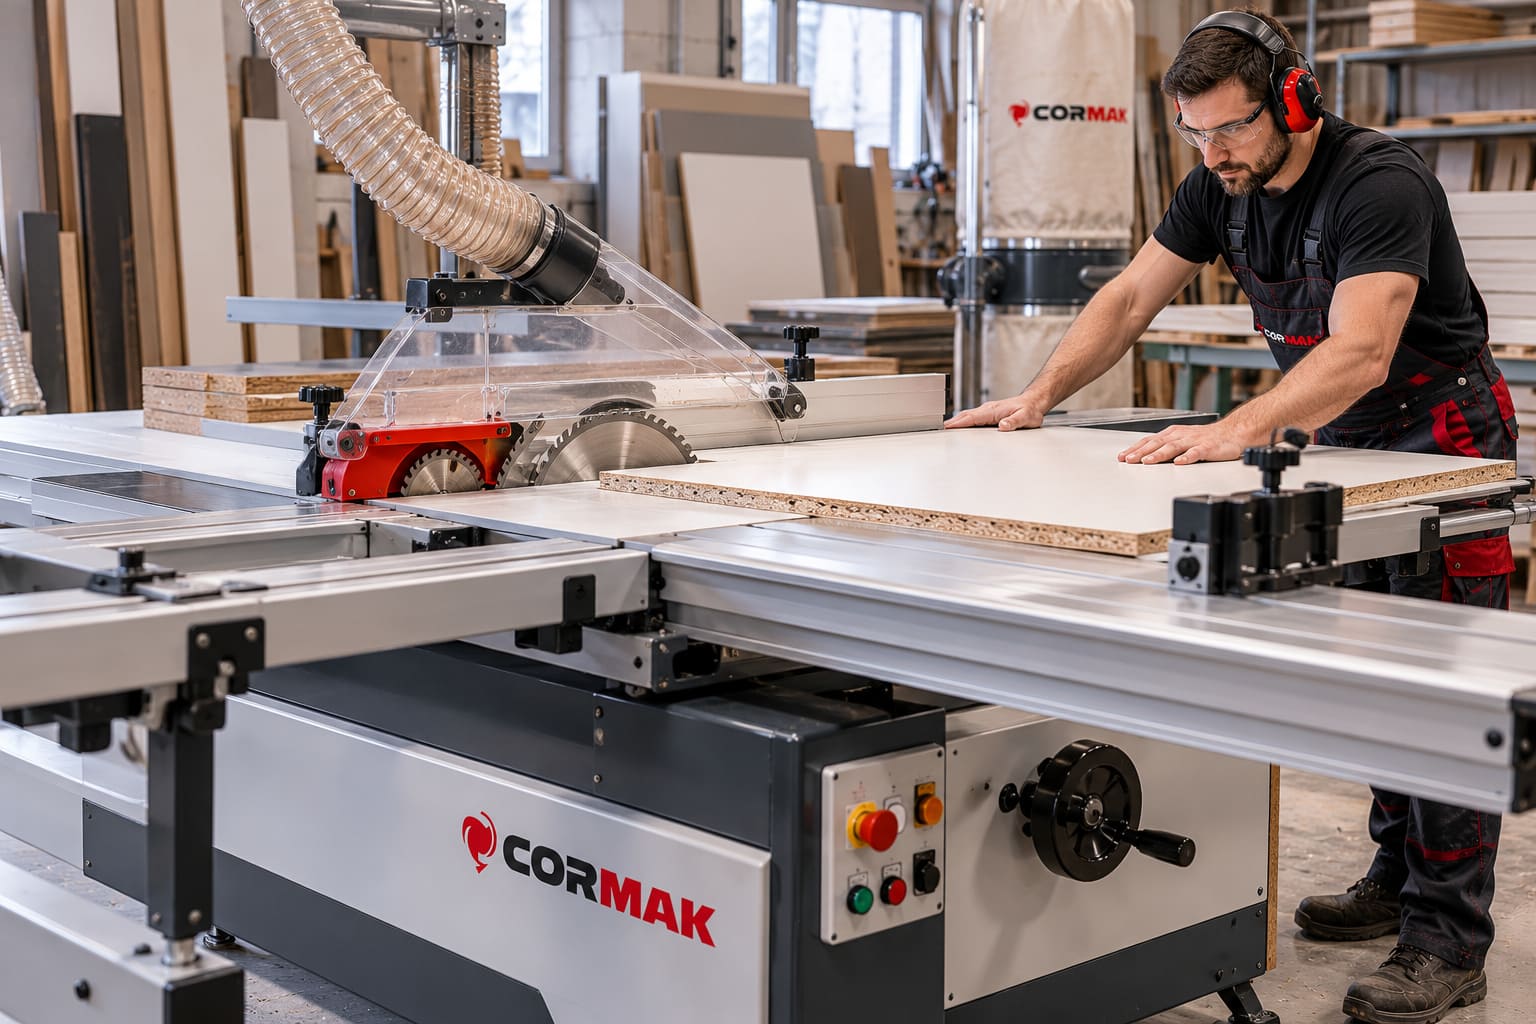
1. De ce se ciobește PAL-ul melaminat la tăiere?
PAL-ul melaminat are un suport din particule de lemn și un strat decorativ la suprafață. În timpul secționării, dinții pânzei pot desprinde fragmente din această acoperire, mai ales în zonele în care materialul nu este susținut suficient.
Ciobirile pot deveni vizibile pe lateralele corpurilor, polițe sau alte componente de mobilier. Dacă deteriorarea depășește zona care va fi acoperită de cant, piesa poate necesita retăiere sau înlocuire. Defectele repetate consumă material și timp, afectând întregul lot.
Calitatea muchiei
Urmărește desprinderile stratului decorativ, treptele și urmele lăsate de scule pe ambele fețe ale panoului.
Precizia reperului
Verifică lungimea, lățimea și perpendicularitatea. O muchie curată nu confirmă automat geometria corectă a piesei.
Incizorul este o parte a sistemului
Prezența lui nu compensează o pânză principală uzată, ghidaje dereglate sau un panou care se deplasează în timpul debitării. Rezultatul depinde de scule, geometria mașinii și susținerea materialului.
2. Cum funcționează un circular cu incizor pentru PAL?
Pretăietorul realizează o incizie superficială pe fața inferioară a panoului, înainte de trecerea prin pânza principală. Stratul decorativ este astfel delimitat în zona în care urmează tăierea completă.
Cele două scule trebuie să lucreze pe trasee corelate. Contează alinierea laterală, lățimea efectivă a inciziei și adâncimea de pătrundere. O incizie deplasată sau prea îngustă poate lăsa o margine neprotejată. Una prea lată poate produce o treaptă vizibilă pe partea inferioară.
INCIZOR
Pregătește stratul inferior al panoului
înainte de secționare.
PÂNZĂ PRINCIPALĂ
Realizează tăierea completă, cu o geometrie
adecvată materialului.
MASĂ GLISANTĂ
Susține deplasarea controlată a panoului
prin zona de lucru.
GHIDAJE
Permit poziționarea materialului și
repetarea dimensiunilor stabilite.
Incizor, preincizor sau pretăietor?
Aceste denumiri sunt întâlnite în prezentările comerciale ale utilajelor. La compararea ofertelor, verifică dacă sunt incluse agregatul de incizare, acționarea și pânza corespunzătoare. Pregătirea pentru montarea unui incizor nu trebuie confundată cu un sistem deja instalat.
3. Cum alegi utilajul în funcție de lucrările atelierului?
Începe cu dimensiunile plăcilor cumpărate, grosimile prelucrate și cele mai lungi tăieri necesare. Un atelier care porționează panouri întregi are alte cerințe decât unul care primește semifabricate deja debitate.
Include în evaluare și reperele care îngreunează frecvent producția: laterale înalte, componente late sau piese care trebuie repetate în serie. Utilajul trebuie ales pentru lucrările efective și pentru modul în care materialul este manipulat.
Mobilier la comandă
Contează flexibilitatea la schimbarea cotelor, accesul la reglaje și manipularea reperelor cu dimensiuni diferite.
Repere repetitive
Opritoarele, fixarea materialului și revenirea la aceeași cotă se evaluează pe mai multe piese consecutive.
Panouri mari
Verifică sprijinirea plăcii, capacitatea de tăiere și spațiul pentru deplasarea mesei și evacuarea reperelor.
Lungimea mesei nu descrie singură capacitatea mașinii
Citește împreună lungimea mesei culisante, cursa disponibilă, lungimea utilă de tăiere și lățimea la ghidaj. Aceste valori descriu funcții diferite. Verifică și configurația suporturilor pentru material.
Pentru o analiză dedicată unei variante, consultă ghidul fierăstrăului CORMAK MJ45-KB4 2600 . Alegerea formatului trebuie raportată la panourile utilizate și la operațiile efective.
Puterea motorului se compară în același regim
Compară valori exprimate în aceleași unități și pentru același regim de funcționare. Puterea declarată în S1 și cea indicată în S6 nu se tratează automat ca valori echivalente. Motorul se evaluează împreună cu sculele, materialul și ritmul de lucru.
4. Ghidajele și fixarea materialului influențează rezultatul
În producția de mobilier, o parte importantă din timp este consumată cu măsurarea, poziționarea și schimbarea cotelor. Ghidajele stabile și opritoarele ușor de reglat pot simplifica aceste operații.
Presarea materialului poate ajuta la menținerea poziției, în limitele configurației utilajului. Un ghidaj electric poate simplifica repoziționarea, însă dimensiunea rezultată trebuie verificată pe piesă.
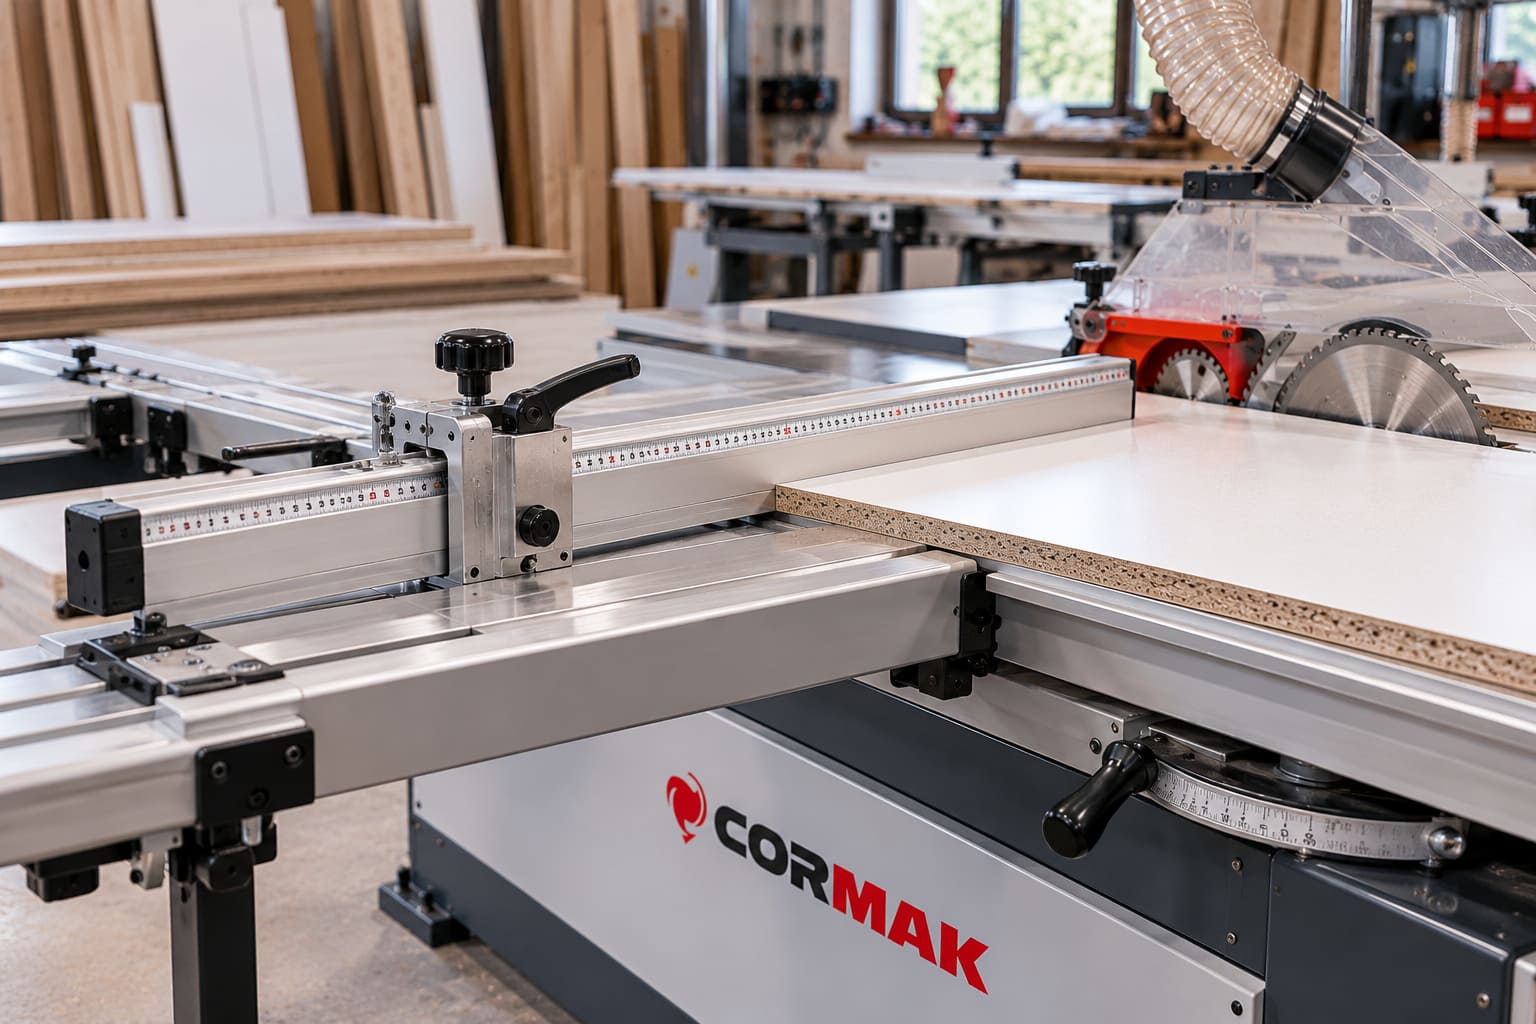
Afișajul nu înlocuiește calibrarea
Citirea digitală poate fi comodă, dar nu confirmă singură perpendicularitatea sau absența jocurilor. Precizia se verifică prin probe și măsurători.
5. Cum alegi pânza principală și incizorul?
Sculele trebuie selectate ca ansamblu. Faptul că două pânze se potrivesc pe arborii mașinii nu demonstrează că sunt compatibile între ele sau adecvate pentru PAL melaminat.
- Diametrul exterior: în domeniul aprobat pentru utilaj.
- Alezajul: compatibil cu arborele și sistemul de fixare.
- Lățimea de tăiere: corelată între pânza principală și incizor.
- Geometria danturii: potrivită materialului și finisajului urmărit.
- Turația admisă: respectată pentru fiecare sculă montată.
- Starea tăișurilor: fără uzură excesivă, deteriorări sau depuneri.
Incizor din două părți
La anumite modele, lățimea se ajustează prin distanțiere. Reglarea se face conform documentației sculei.
Incizor conic
Adâncimea de pătrundere influențează lățimea inciziei. Poziția verticală și lățimea rezultată trebuie evaluate împreună.
Nu confunda grosimea corpului pânzei cu lățimea efectivă de tăiere. După înlocuirea sau reascuțirea pânzei principale, verifică din nou corelarea cu incizorul și rezultatul pe material.
6. Ce verifici la reglarea incizorului?
Cele trei puncte esențiale sunt poziția laterală, lățimea inciziei și adâncimea. Nu există o valoare universală potrivită tuturor combinațiilor de scule, utilaje și materiale.
Aliniere laterală
Traseul incizorului trebuie corelat cu traseul pânzei principale, fără deplasări care lasă neprotejată una dintre margini.
Lățimea inciziei
Se adaptează tăierii principale. O incizie prea lată poate lăsa o treaptă vizibilă pe fața inferioară.
Adâncime
Se stabilește conform instrucțiunilor sculei și mașinii, apoi se confirmă pe materialul care va fi prelucrat.
Intervențiile se execută conform manualului
Pentru accesul la scule se oprește și se izolează alimentarea, se așteaptă oprirea completă și se respectă procedurile pentru celelalte energii existente. Probele se fac de personal instruit, cu protecțiile montate.
7. Verificarea înainte de debitarea întregului lot
Folosește o mostră reprezentativă, din același tip de panou și cu aceeași grosime. Schimbarea simultană a mai multor reglaje face dificilă identificarea cauzei unui defect.
- Verifică sculele Compatibilitate, stare, montaj și curățenia suprafețelor de fixare.
- Verifică materialul Susținere corespunzătoare și poziționare stabilă pe ansamblul mesei.
- Execută proba Utilizează configurația și materialul prevăzute pentru lot.
- Controlează rezultatul Inspectează ambele fețe, dimensiunile și perpendicularitatea.
La lucrările repetitive, compară mai multe piese realizate la aceeași cotă. Prima piesă confirmă setarea inițială; cele următoare arată dacă poziționarea și dimensiunea se mențin în serie.
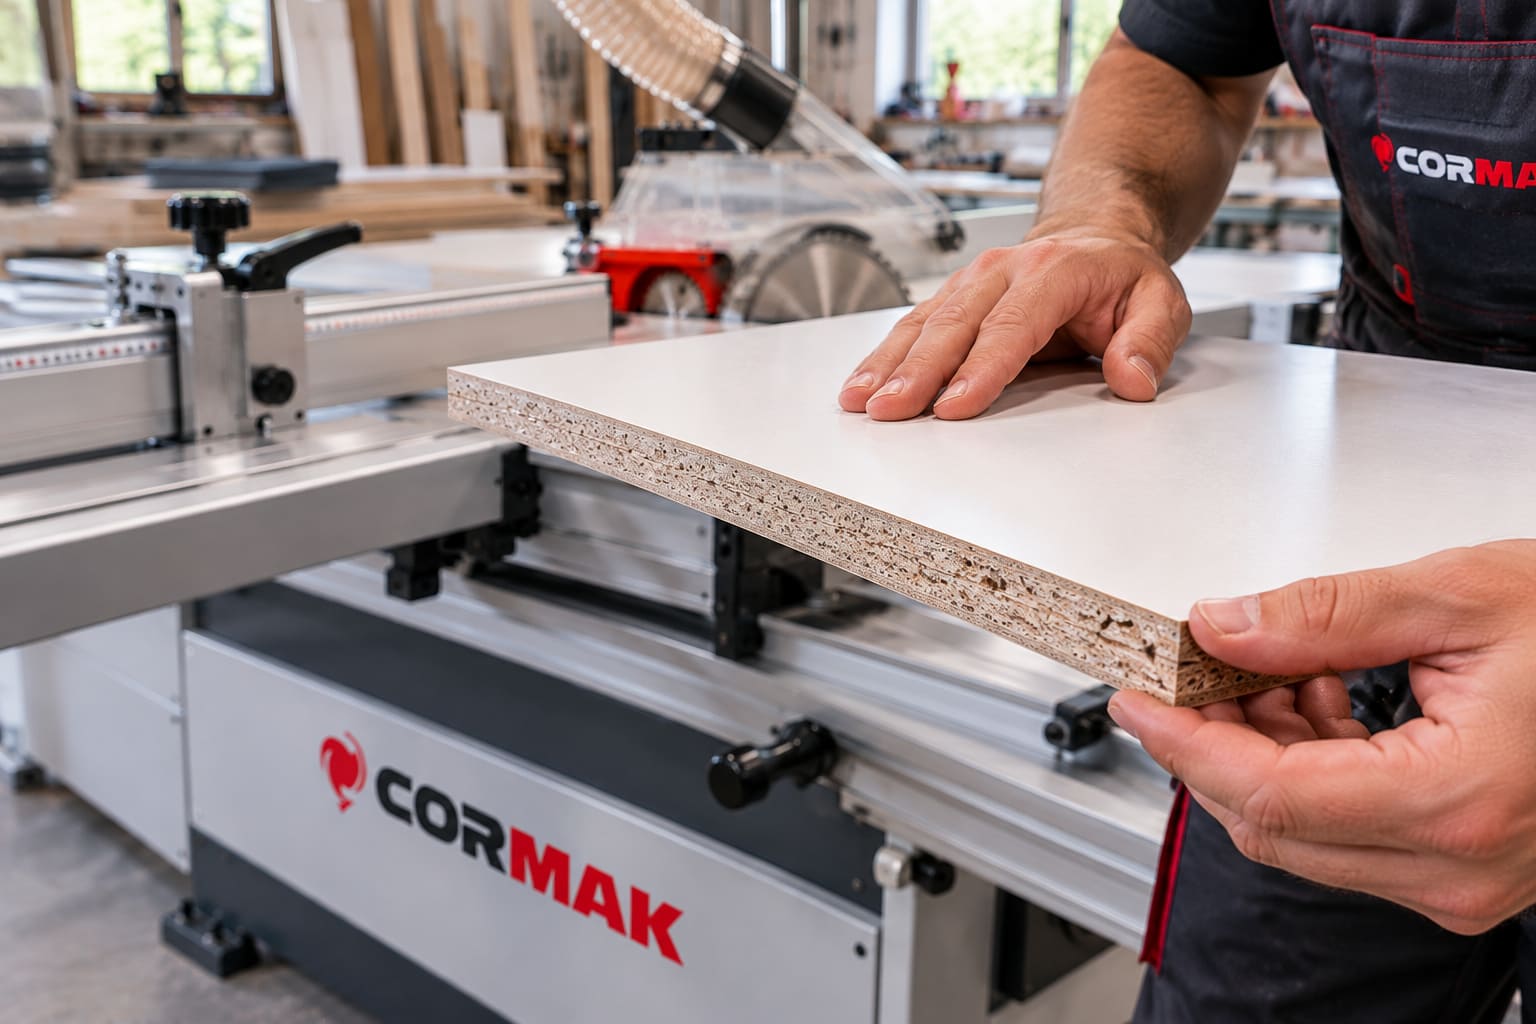
8. PAL-ul se ciobește chiar și cu incizor: cauze posibile
Aspectul și poziția defectului oferă indicii. Tabelul este orientativ: același simptom poate avea mai multe cauze, iar diagnosticul se confirmă prin verificarea mașinii și a sculelor.
| Simptom | Cauză posibilă | Ce verifici |
|---|---|---|
| Ciobiri pe fața inferioară | Incizie insuficientă, nealiniere sau uzura incizorului. | Starea sculei, poziția laterală, lățimea și adâncimea inciziei. |
| Treaptă pe muchia inferioară | Incizie prea lată sau deplasată față de tăierea principală. | Lățimea efectivă a inciziei și centrarea acesteia. |
| Ciobiri pe fața superioară | Pânză principală uzată, nepotrivită sau condiții neadecvate de tăiere. | Starea pânzei principale, geometria danturii și parametrii de lucru. |
| Defect variabil pe lungime | Sprijinire instabilă, deplasarea panoului sau vibrații. | Susținerea, fixarea și ansamblul de ghidare. |
| Urme de frecare sau arsură | Depuneri, uzură, frecare laterală sau avans necorespunzător. | Sculele, geometria mașinii și condițiile de debitare. |
| Muchie curată, cotă incorectă | Opritor deplasat, calibrare sau poziționare incorectă. | Ghidajele, blocarea și dimensiunea efectivă a reperului. |
Dacă problema apare imediat după schimbarea unei pânze, începe cu verificarea noii configurații. Dacă se dezvoltă progresiv, urmărește uzura, depunerile și modificările condițiilor de lucru.
Evită compensarea unui defect mecanic prin ajustări repetate ale incizorului. Dacă reglajele nu se mențin sau apar vibrații neobișnuite, este necesară verificarea tehnică a ansamblului.
9. Spațiul și exhaustarea se planifică înainte de instalare
Gabaritul corpului mașinii nu reprezintă întregul spațiu necesar. Trebuie luate în calcul deplasarea mesei, dimensiunea panoului, accesul operatorului și zona de preluare a pieselor.
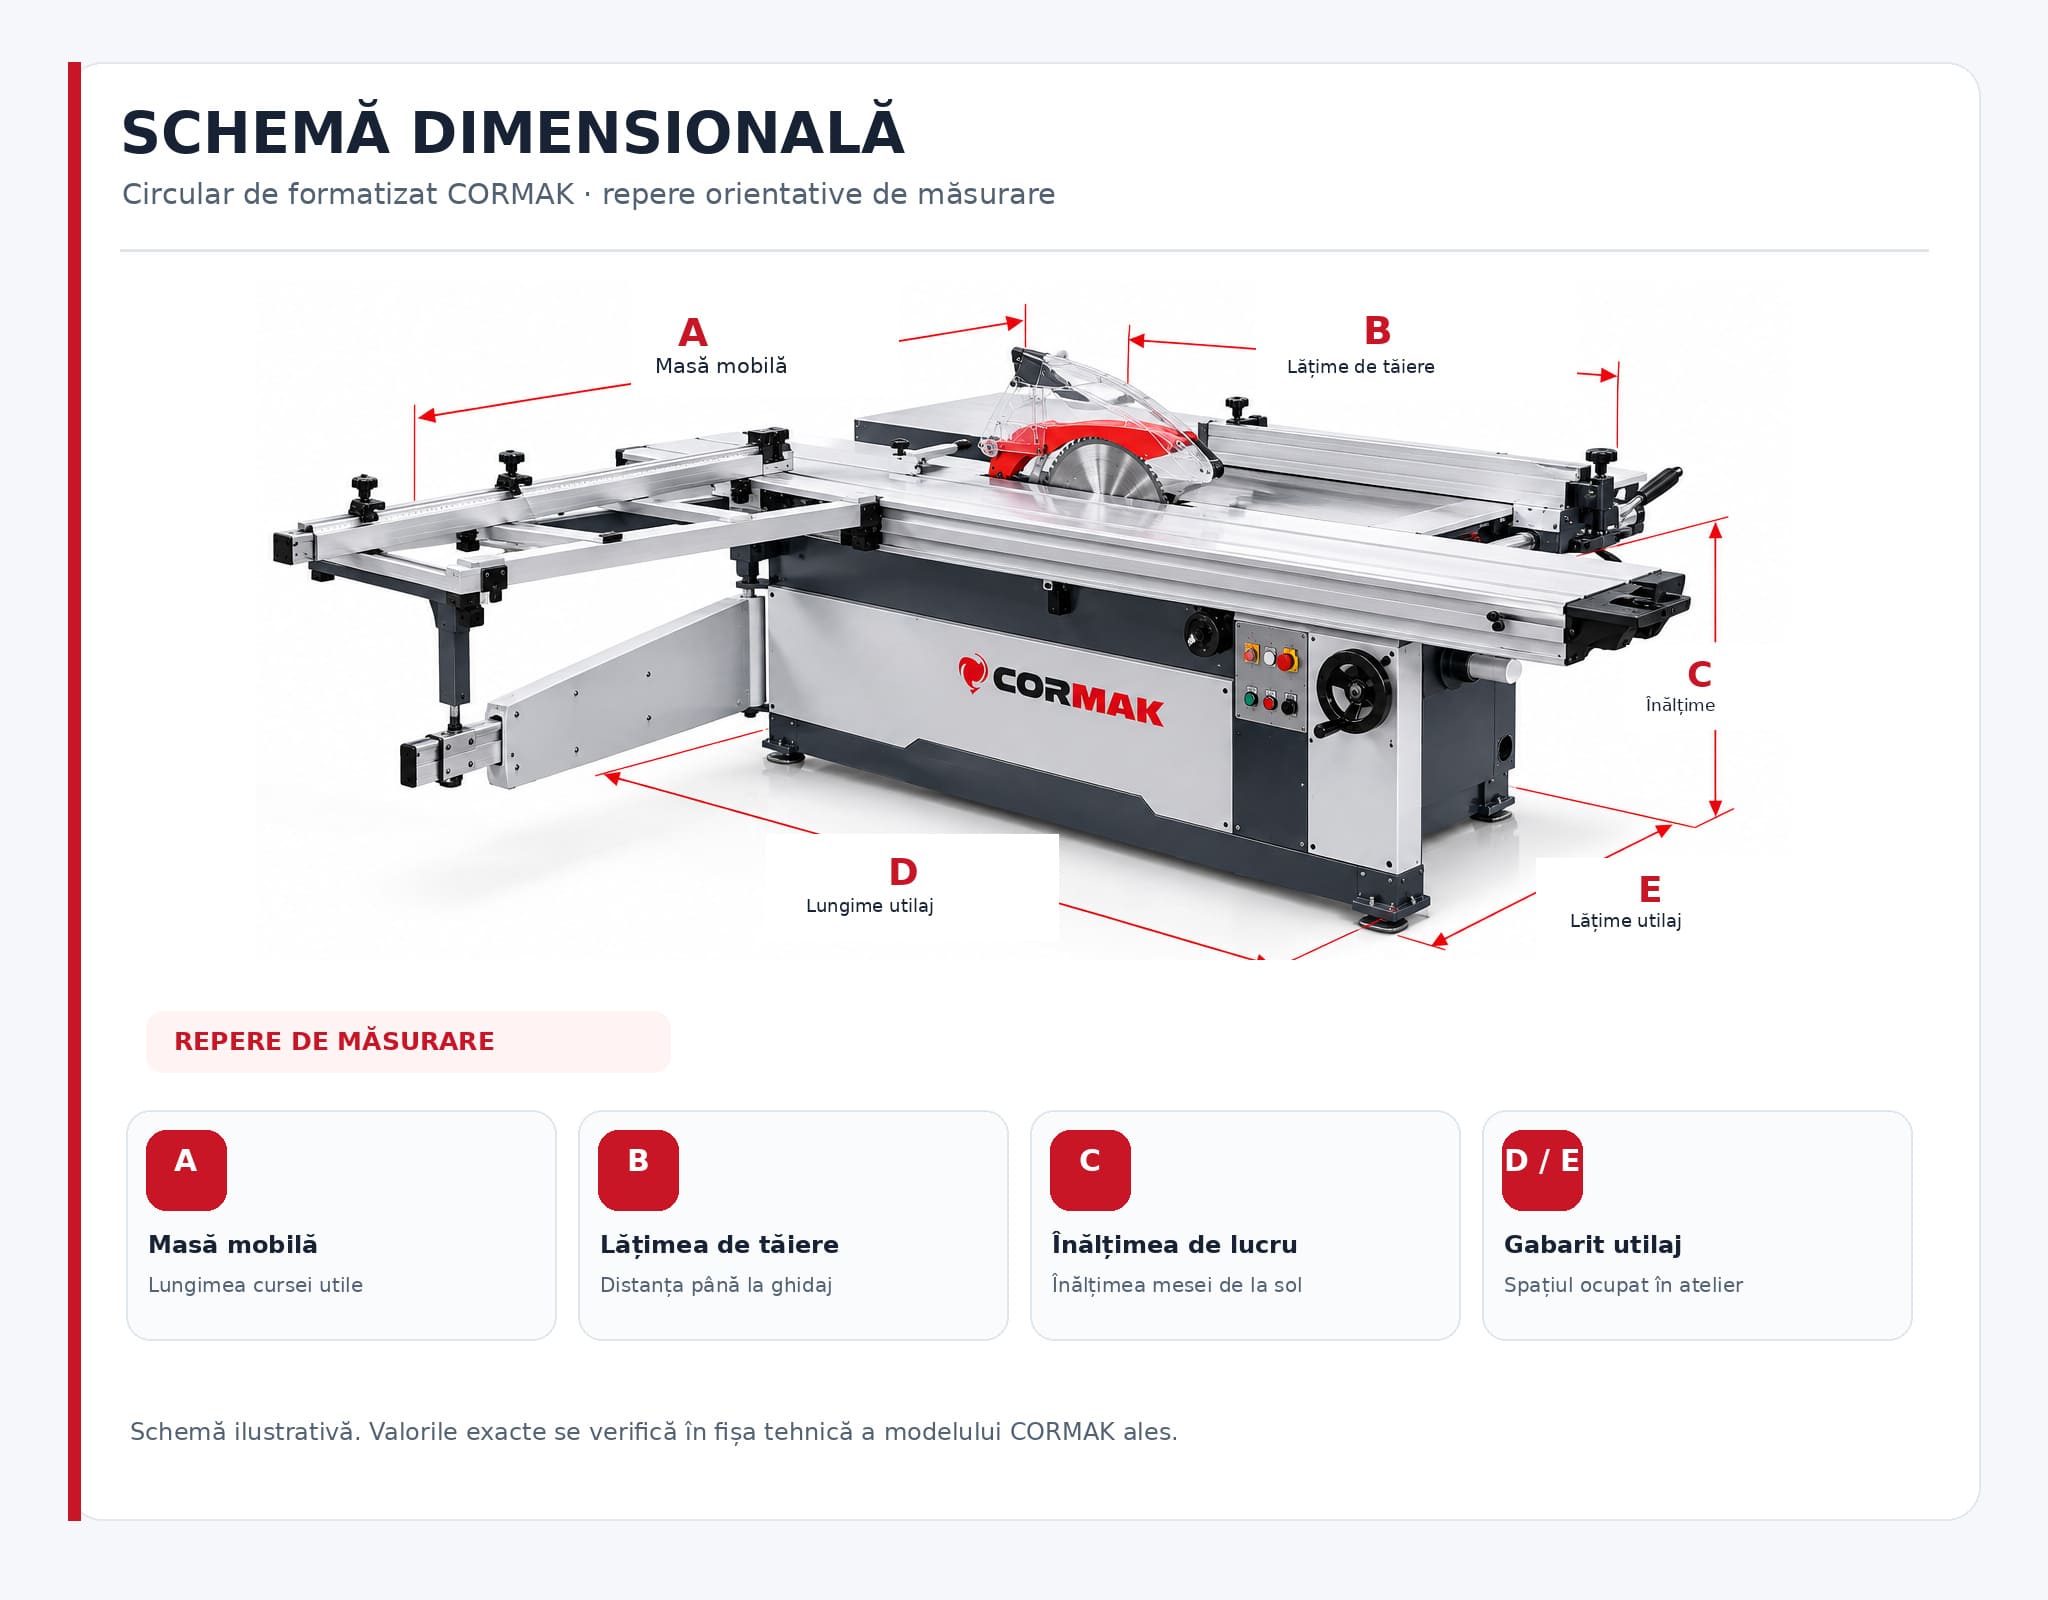
- Cursa completă a mesei glisante.
- Zona de introducere și susținere a panoului.
- Spațiul de evacuare și sortare a reperelor.
- Accesul operatorului și pentru mentenanță.
- Traseul tubulaturii de exhaustare.
- Utilitățile necesare configurației alese.
Exhaustarea se dimensionează conform cerințelor utilajului și pierderilor din instalație. Diametrul racordului nu este suficient pentru alegerea exhaustorului, iar racordurile de aspirare nu înseamnă că instalația de extracție este inclusă.
Pentru echipamentele dedicate, consultă gama de exhaustoare pentru rumeguș și praf .
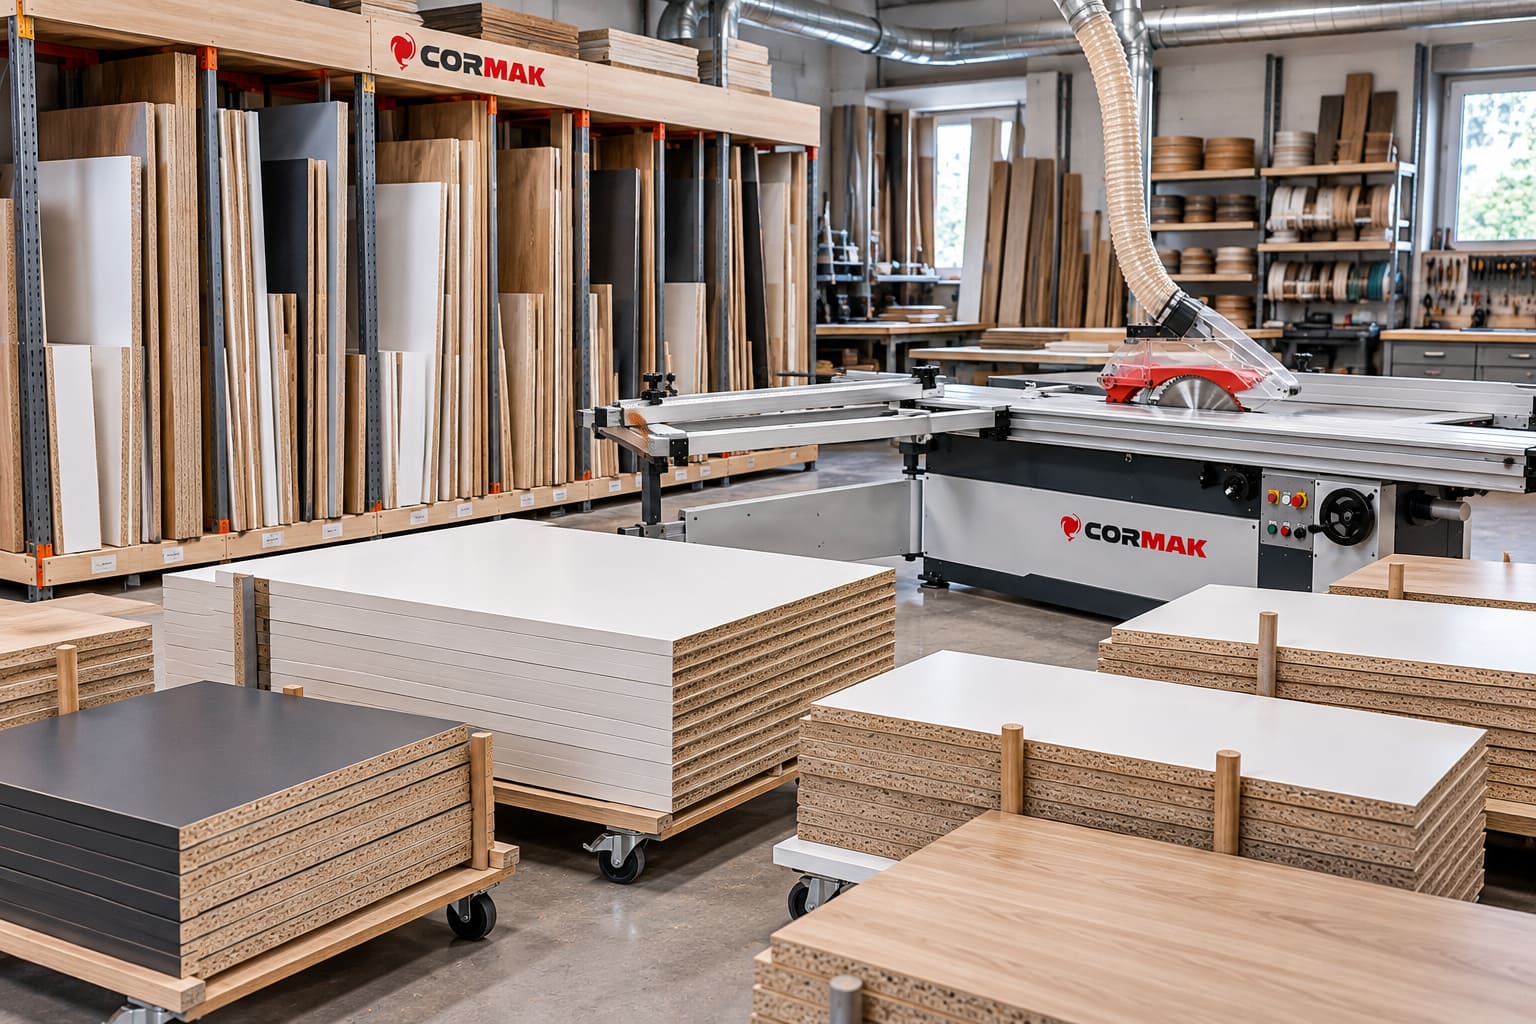
10. Configurații CORMAK pentru formatizarea panourilor
Compară variantele după codul produsului și echiparea înscrisă în ofertă. Denumiri asemănătoare pot desemna diferențe importante privind fixarea materialului și acționarea ghidajelor.
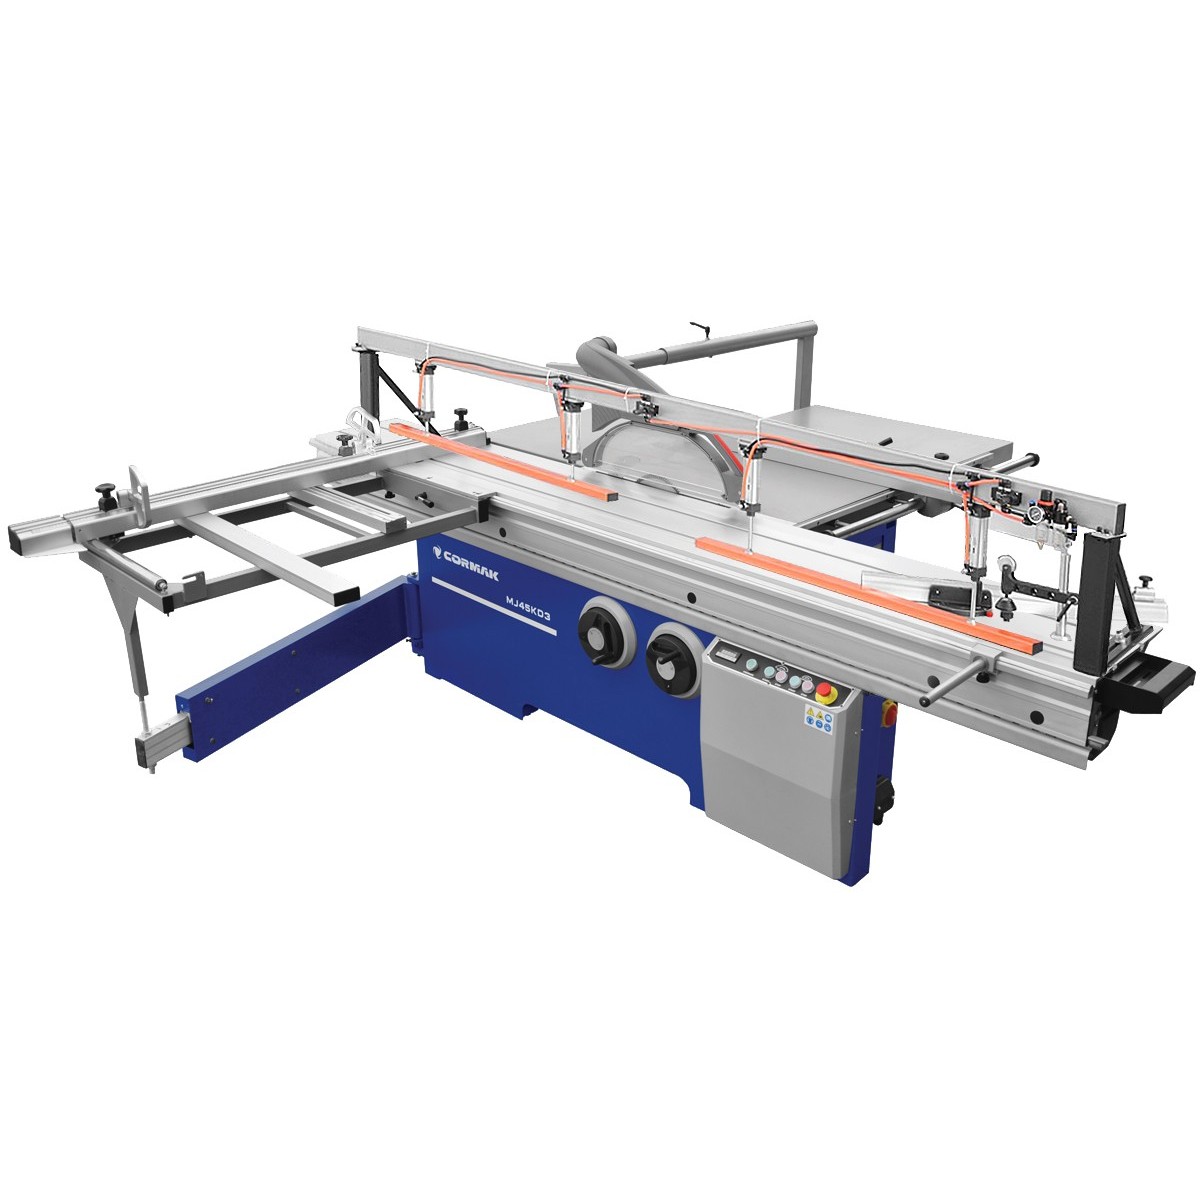
CORMAK MJ45-KD3 · CK.1828
Model cu masă de format 3200 × 420 mm, motor principal de 5,5 kW S1 și motor de incizor de 1,1 kW S1.
Lățimea de tăiere la ghidaj indicată în fișă este de 1250 mm. Accesoriile se evaluează în funcție de necesitățile atelierului.
CORMAK MJ45-KD3 3200 · CK.3894
Variantă prezentată cu presare pneumatică și ghidaj transversal electric, cu masă glisantă de 3200 × 420 mm.
Specificațiile includ două zone de presare și patru cilindri pneumatici. Configurația merită evaluată pentru lucrări în care fixarea și repoziționarea sunt importante.
Confirmă configurația înainte de comandă
Verifică pânzele incluse, alimentarea electrică, necesarul de aer comprimat, exhaustarea și serviciile de instalare. Fotografiile de prezentare nu înlocuiesc lista de echipare.
11. Ce verifici la o demonstrație de tăiere?
O probă relevantă folosește material apropiat de cel din atelier. O mostră mică, ușor de manevrat, nu arată toate dificultățile lucrului cu panouri mari sau repere lungi.
- Inspectează ambele fețe pe întreaga lungime a muchiei.
- Măsoară mai multe repere debitate la aceeași cotă.
- Verifică perpendicularitatea și dimensiunile pieselor.
- Observă timpul de schimbare a cotei și de manipulare.
- Identifică pânzele și accesoriile utilizate la demonstrație.
- Confirmă dacă echiparea demonstrată este inclusă în ofertă.
Stabilește criterii de acceptare raportate la mobilierul produs. Expresia „precizie ridicată” trebuie completată cu cerințe concrete privind dimensiunile, geometria și aspectul muchiilor.
12. Costul real se calculează pe reper acceptat
Prețul utilajului este doar o parte din investiție. Include în calcul sculele, ascuțirea, extracția, instalarea, manipularea, timpul operatorului și pierderile generate de refacerea pieselor.
Cost pe reper acceptat
Împarte costurile relevante ale lotului la numărul de piese care îndeplinesc cerințele. Astfel poți compara productivitatea împreună cu efectul rebuturilor.
Într-un exemplu ipotetic, reducerea rebuturilor de la 4% la 1% într-un lot de 500 de repere înseamnă 15 repere suplimentare acceptate. Valoarea lor depinde de material și de operațiile deja executate. Exemplul explică metoda de calcul, nu reprezintă o performanță garantată a utilajului.
Urmărește și timpul pierdut cu identificarea defectelor, sortarea pieselor și refacerea comenzilor interne. O evaluare completă a debitării include atât viteza de lucru, cât și calitatea rezultatului.
13. Întrebări frecvente despre circularele cu incizor pentru PAL
Se poate tăia PAL melaminat fără incizor?
Da, însă obținerea constantă a muchiilor curate pe ambele fețe depinde de sculă, utilaj și metoda de lucru. Incizarea corect realizată oferă control suplimentar asupra feței inferioare.
Incizorul elimină orice ciobire?
Nu. Sculele uzate, reglajele incorecte sau deplasarea materialului pot produce defecte chiar și la o mașină cu incizor. Rezultatul se confirmă prin probe.
Ce adâncime trebuie să aibă incizia?
Valoarea se stabilește după documentația sculei și a mașinii, ținând cont de material și tipul incizorului. Nu se transferă automat reglajul de la o altă configurație.
Este necesară o masă de 3200 mm în orice atelier?
Nu. Alegerea depinde de panourile utilizate, lungimea tăierilor, susținerea materialului și spațiul disponibil. Pentru semifabricate mai mici poate fi adecvată o altă configurație.
Cantul poate ascunde defectele de debitare?
Nu trebuie considerat o soluție pentru ciobiri. Deteriorările care depășesc zona acoperită pot rămâne vizibile. Muchia se verifică înainte de cantuire.
Ce informații pregătesc pentru alegerea utilajului?
Dimensiunile maxime ale panourilor, grosimile uzuale, volumul de lucru, cerințele de precizie, spațiul și utilitățile disponibile. Menționează dacă ai nevoie de presare pneumatică sau ghidaje cu acționare electrică.
CORMAK România · Prelucrarea panourilor
Alege circularul cu incizor în funcție de lucrările atelierului
Pornește de la materialele prelucrate, formatele plăcilor și volumul de producție. Compară configurațiile CORMAK și transmite aceste informații pentru evaluarea echipării necesare.


