
Coșul de cumpărături
Debitarea panourilor · vertical vs orizontal
Fierăstrău vertical de formatizat sau circular orizontal cu masă culisantă? Ambele pot realiza debitări profesionale, dar folosesc complet diferit spațiul atelierului și presupun moduri diferite de manipulare a panourilor.
Fierăstrăul vertical menține placa aproape verticală și deplasează agregatul de tăiere, în timp ce la fierăstraiele circulare de formatizat CORMAK panoul este așezat pe masa și căruciorul glisant și este deplasat controlat prin zona pânzei.
Vertical
Folosește eficient înălțimea și adâncimea atelierului
Orizontal
Masă culisantă și flexibilitate ridicată
Panouri
Manipularea poate decide alegerea utilajului
Flux
Compară întregul ciclu, nu doar tăierea
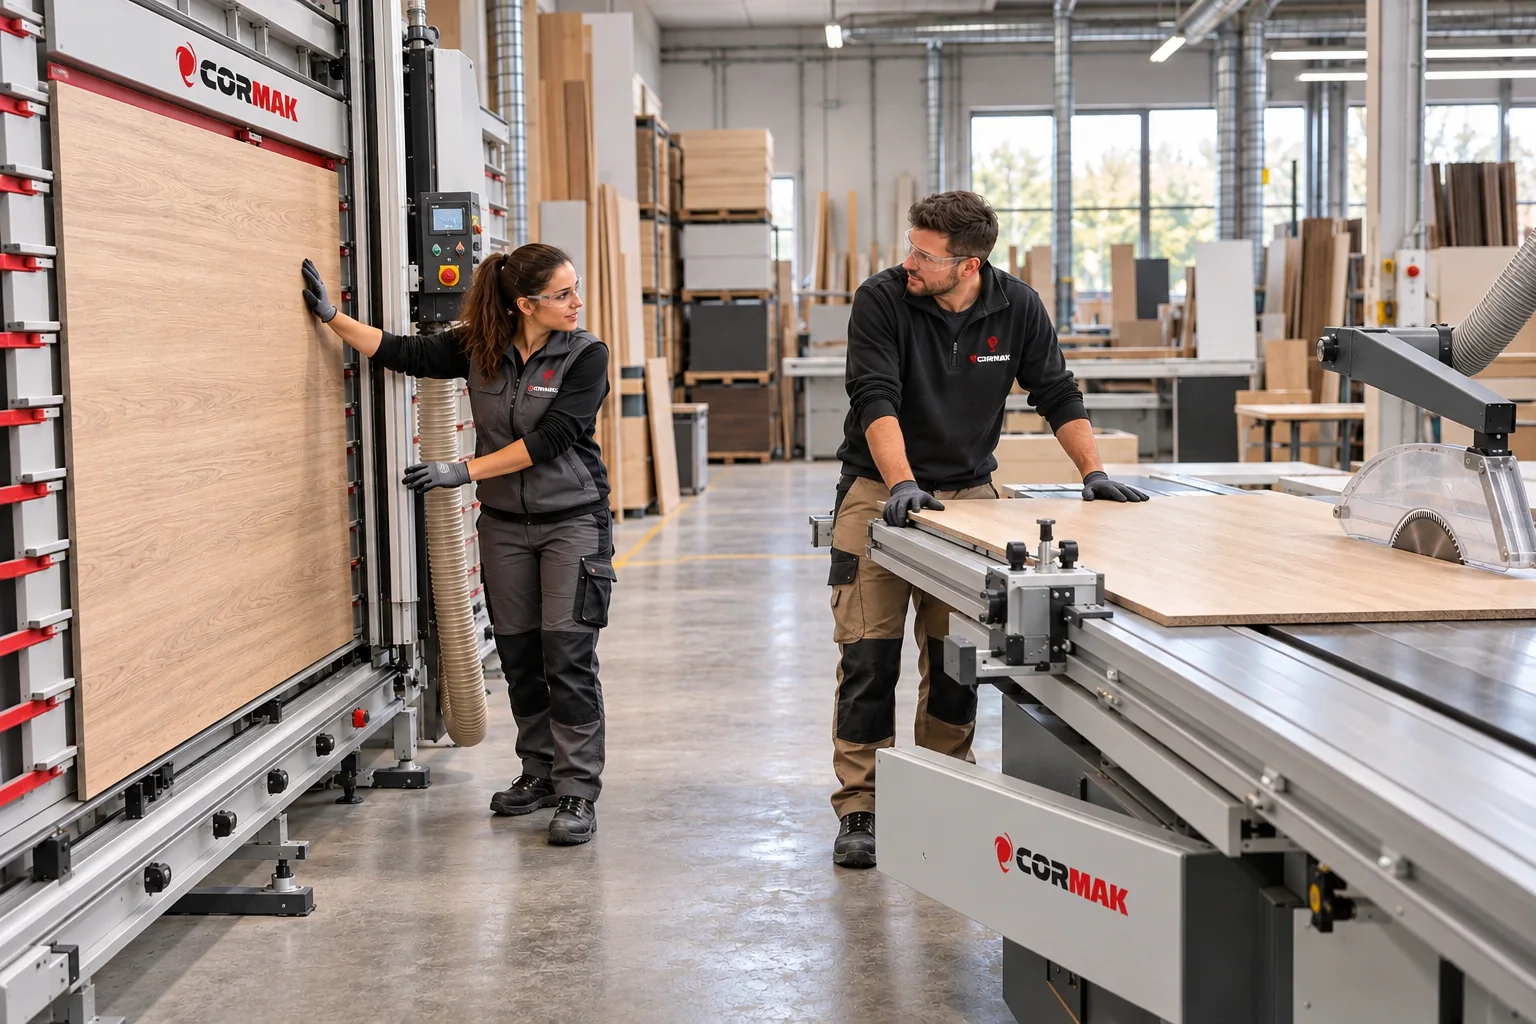
1. Cum funcționează un fierăstrău vertical de formatizat?
Panoul este așezat aproape vertical pe cadrul mașinii și susținut în partea inferioară pe role sau elemente de sprijin.
Unitatea de tăiere se deplasează pe ghidaje pentru realizarea debitărilor verticale și, în funcție de construcția mașinii, a tăierilor orizontale.
Avantajul principal este că o placă întreagă poate fi prelucrată fără a ocupa o suprafață orizontală echivalentă cu dimensiunile sale.
- predebitarea plăcilor întregi;
- tăieturi predominant la 90°;
- piese dreptunghiulare;
- depozitare verticală a panourilor;
- ateliere cu adâncime redusă;
- amplasare apropiată de perete;
- flux liniar al plăcilor;
- reducerea ridicării panoului pe o masă.
2. Cum funcționează circularul orizontal de formatizat?
Circularul orizontal utilizează o masă principală și un cărucior culisant. Panoul este așezat orizontal, sprijinit și deplasat controlat prin zona de tăiere.
În gama CORMAK de fierăstraie circulare pentru formatizare sunt disponibile configurații cu mese de formatizare de la 1600 până la 3200 mm.
În funcție de model, această arhitectură poate permite:
- tăieri longitudinale;
- tăieri transversale;
- tăieri la unghi;
- înclinarea discului;
- utilizarea unui incizor;
- reglarea opritoarelor;
- debitarea pieselor mici;
- prelucrarea lemnului masiv.
De exemplu, CORMAK MJ45-KD3 3200 utilizează o masă glisantă de 3200 × 420 mm, incizor, înclinarea discului între 0 și 45° și permite prelucrarea panourilor cu format de până la 3200 × 2800 mm.
3. Comparația rapidă
| Criteriu | Fierăstrău vertical | Circular orizontal |
|---|---|---|
| Poziția panoului | Aproape verticală | Orizontală pe masă |
| Adâncimea ocupată | De regulă mai redusă | Mai mare datorită mesei și căruciorului |
| Plăci întregi | Sprijinire naturală pe cadru | Trebuie ridicate și așezate pe masă |
| Piese mici | Depinde de configurație | De regulă foarte flexibil |
| Tăieri unghiulare | Depind de model | Frecvent disponibile |
| Înclinarea discului | Trebuie verificată | Disponibilă la multe formatizatoare |
| Incizor | Depinde de model | Foarte frecvent la modelele pentru mobilier |
| Depozitare verticală | Integrare foarte bună | Necesită schimbarea poziției panoului |
| Lucrări diversificate | Orientat către panouri | Foarte flexibil |
4. Spațiul atelierului poate decide alegerea
Fierăstrăul vertical utilizează foarte eficient înălțimea halei. Poate fi amplasat aproape de un perete și nu necesită o masă culisantă care să avanseze câțiva metri în atelier.
Totuși, „vertical” nu înseamnă că utilajul nu necesită spațiu.
- lungimea totală a cadrului;
- înălțimea mașinii;
- zona frontală pentru panou;
- spațiul pentru introducerea plăcii;
- spațiul pentru evacuarea pieselor;
- accesul operatorului;
- zona de mentenanță;
- traseul exhaustării.
La circularul orizontal trebuie adăugate la corpul mașinii cursa căruciorului, extensiile, panoul introdus și zona ocupată de operator.
Nu măsura doar dimensiunile carcasei utilajului
Pentru un formatizator cu masă de 3200 mm trebuie verificată
poziția căruciorului pe toată cursa și spațiul în care panoul
intră și iese din zona de debitare.
5. Manipularea panourilor mari
Acesta este unul dintre cele mai importante criterii și unul dintre cele mai ușor de ignorat în comparațiile bazate doar pe specificații.
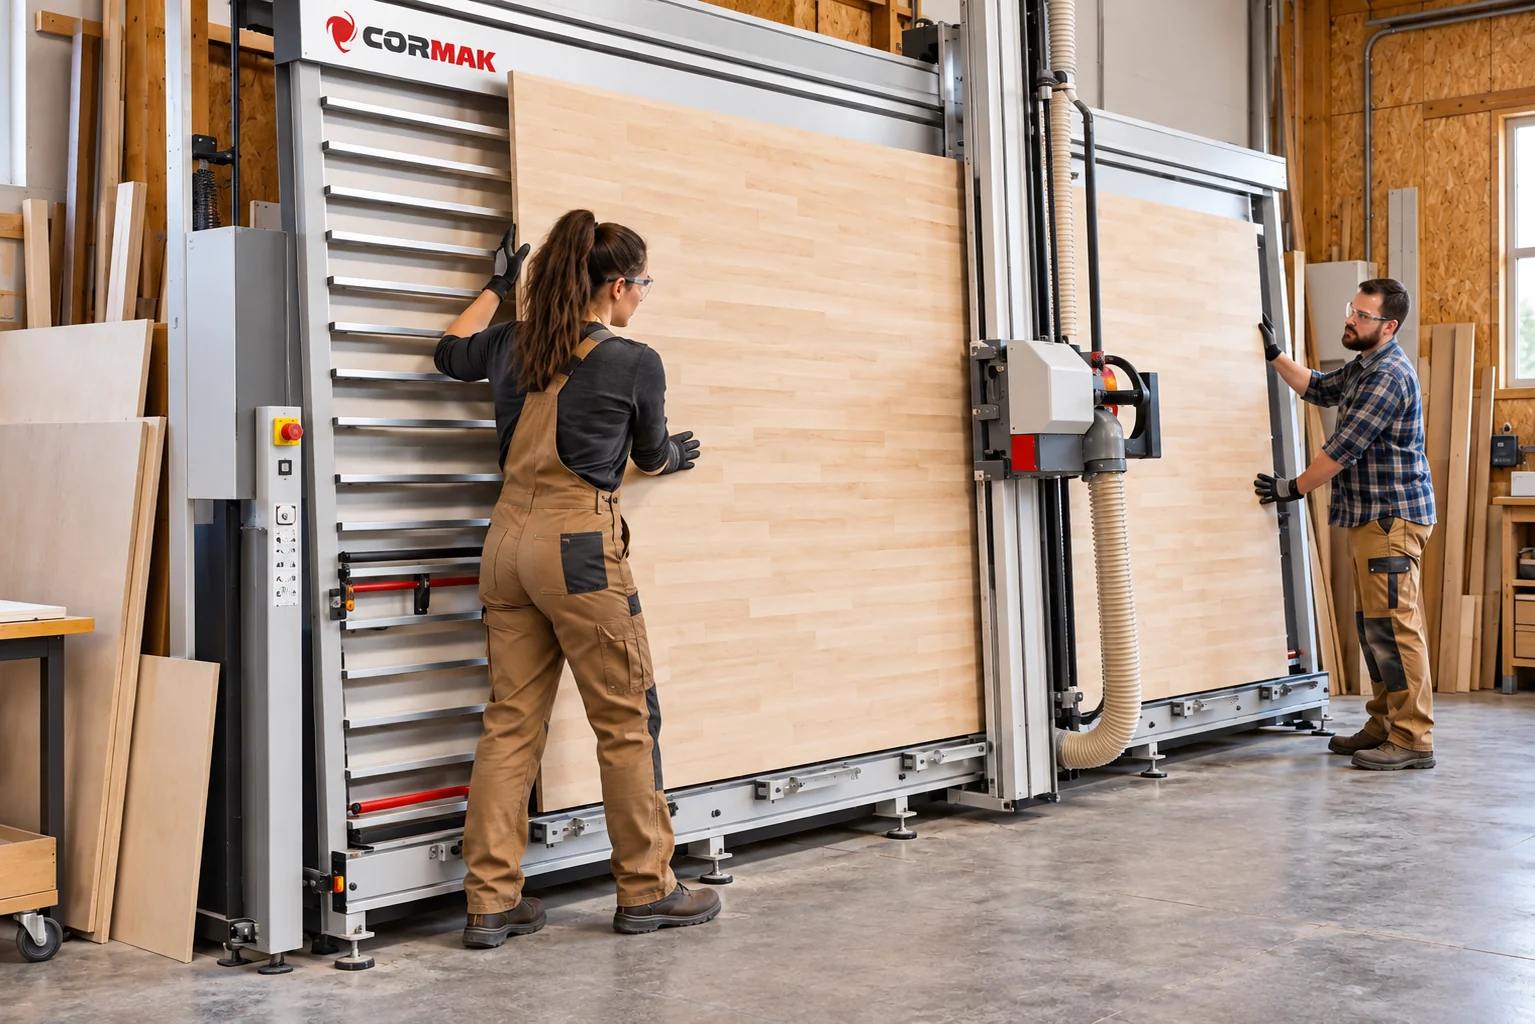
Încărcarea pe fierăstrăul vertical
Placa poate fi transportată pe cant și sprijinită direct pe suporturile mașinii.
Dacă depozitul este tot vertical, fluxul poate deveni foarte simplu:
1
Rastel
Placa este selectată din depozitul vertical.
2
Transfer
Panoul este deplasat pe cant către utilaj.
3
Debitare
Se execută predebitările principale.
4
Evacuare
Piesele mai mici merg către operația următoare.
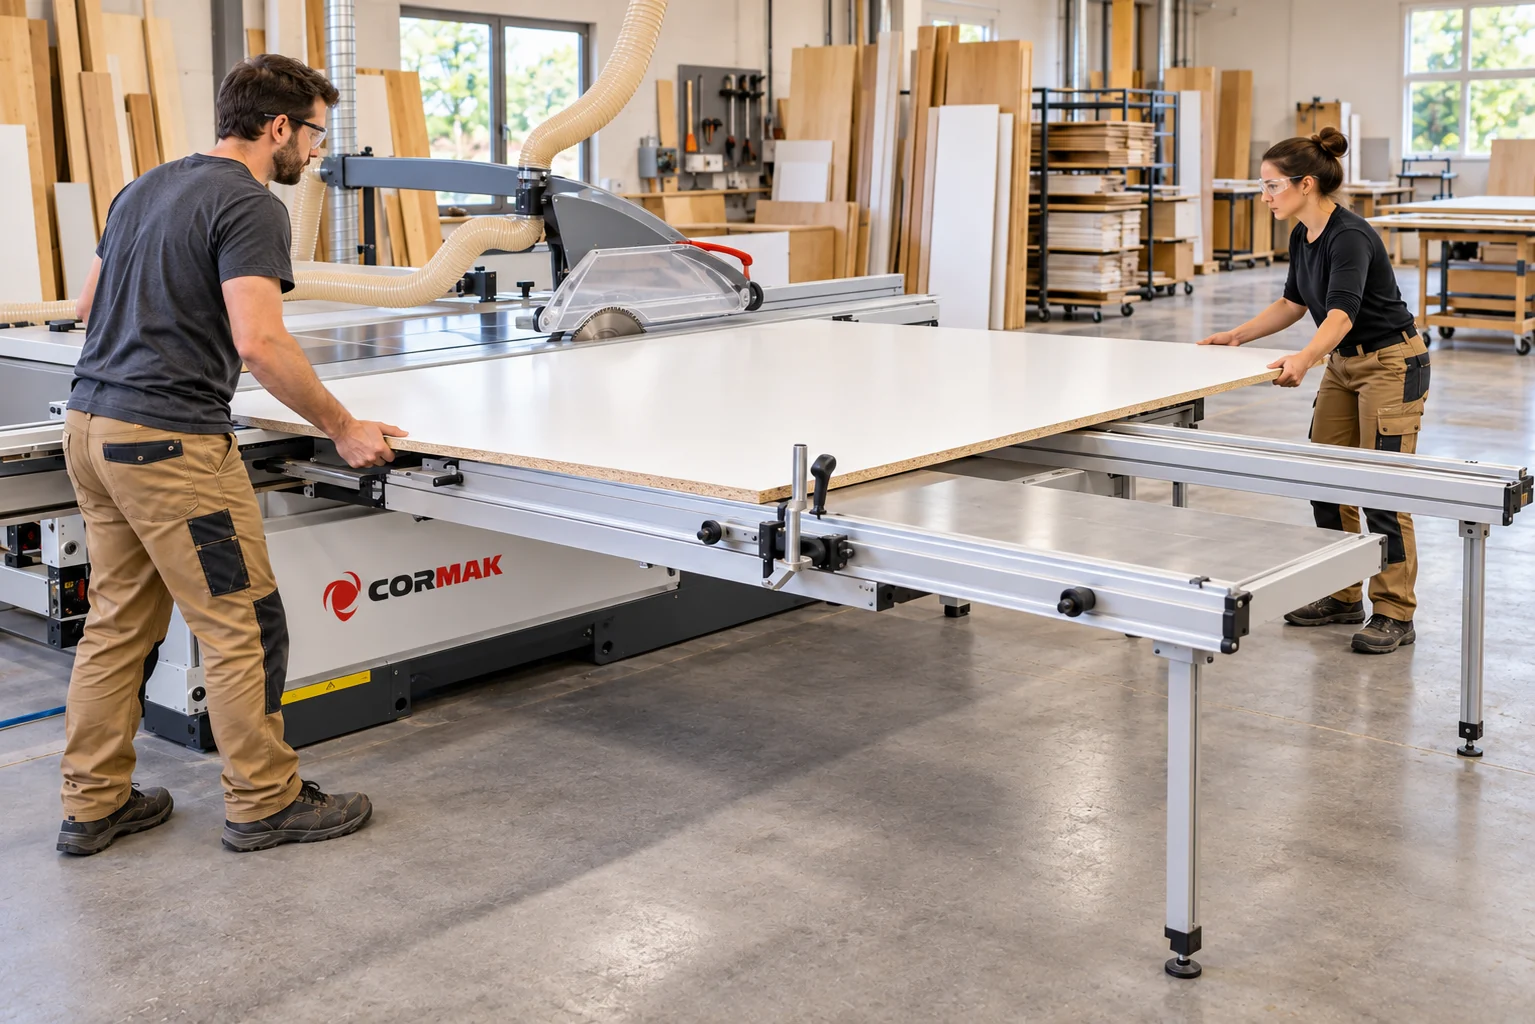
Încărcarea pe circularul orizontal
Placa trebuie adusă la nivelul mesei și așezată pe suprafețele de sprijin și cărucior.
Pentru panouri mari pot fi necesare:
- doi operatori;
- cărucior pentru panouri;
- masă auxiliară;
- sistem de ridicare cu vacuum;
- role de transfer;
- spațiu lateral suplimentar.
6. Ce fel de tăieri realizezi cel mai des?
Predebitarea plăcilor întregi
Dacă majoritatea operațiilor sunt tăieturi drepte, la 90°, prin care panourile mari sunt transformate în dreptunghiuri sau fâșii, configurația verticală poate fi foarte eficientă.
Tăieri variate
Circularul orizontal are avantaj atunci când același utilaj trebuie să realizeze frecvent:
- tăieri drepte;
- tăieri unghiulare;
- piese înguste;
- piese mici;
- ajustări individuale;
- tăieri cu discul înclinat;
- lemn masiv;
- lucrări speciale de tâmplărie.
Pentru o prezentare detaliată a arhitecturii unui astfel de utilaj poți consulta ghidul CORMAK MJ45-KB4 2600 – fierăstrău de formatizat cu incizor .
7. PAL melaminat: incizorul poate schimba alegerea
La PAL, MDF laminat și alte panouri decorative nu este suficient ca piesa să aibă dimensiunea corectă. Contează și aspectul stratului decorativ pe ambele fețe.
Trebuie verificate:
- existența incizorului;
- motorul separat pentru incizor;
- alinierea incizorului cu discul principal;
- diametrul pânzelor;
- numărul de dinți;
- viteza de avans;
- stabilitatea panoului;
- exhaustarea.
CORMAK MJ45-KD3 folosește un disc principal de 350 mm și un incizor de 125 mm, cu acționare separată.
Nu presupune că orice fierăstrău vertical are incizor
Sistemul de pretăiere trebuie verificat pentru modelul exact.
Dacă activitatea principală este mobilierul din PAL melaminat,
calitatea ambelor fețe ale tăieturii trebuie testată înainte de alegere.
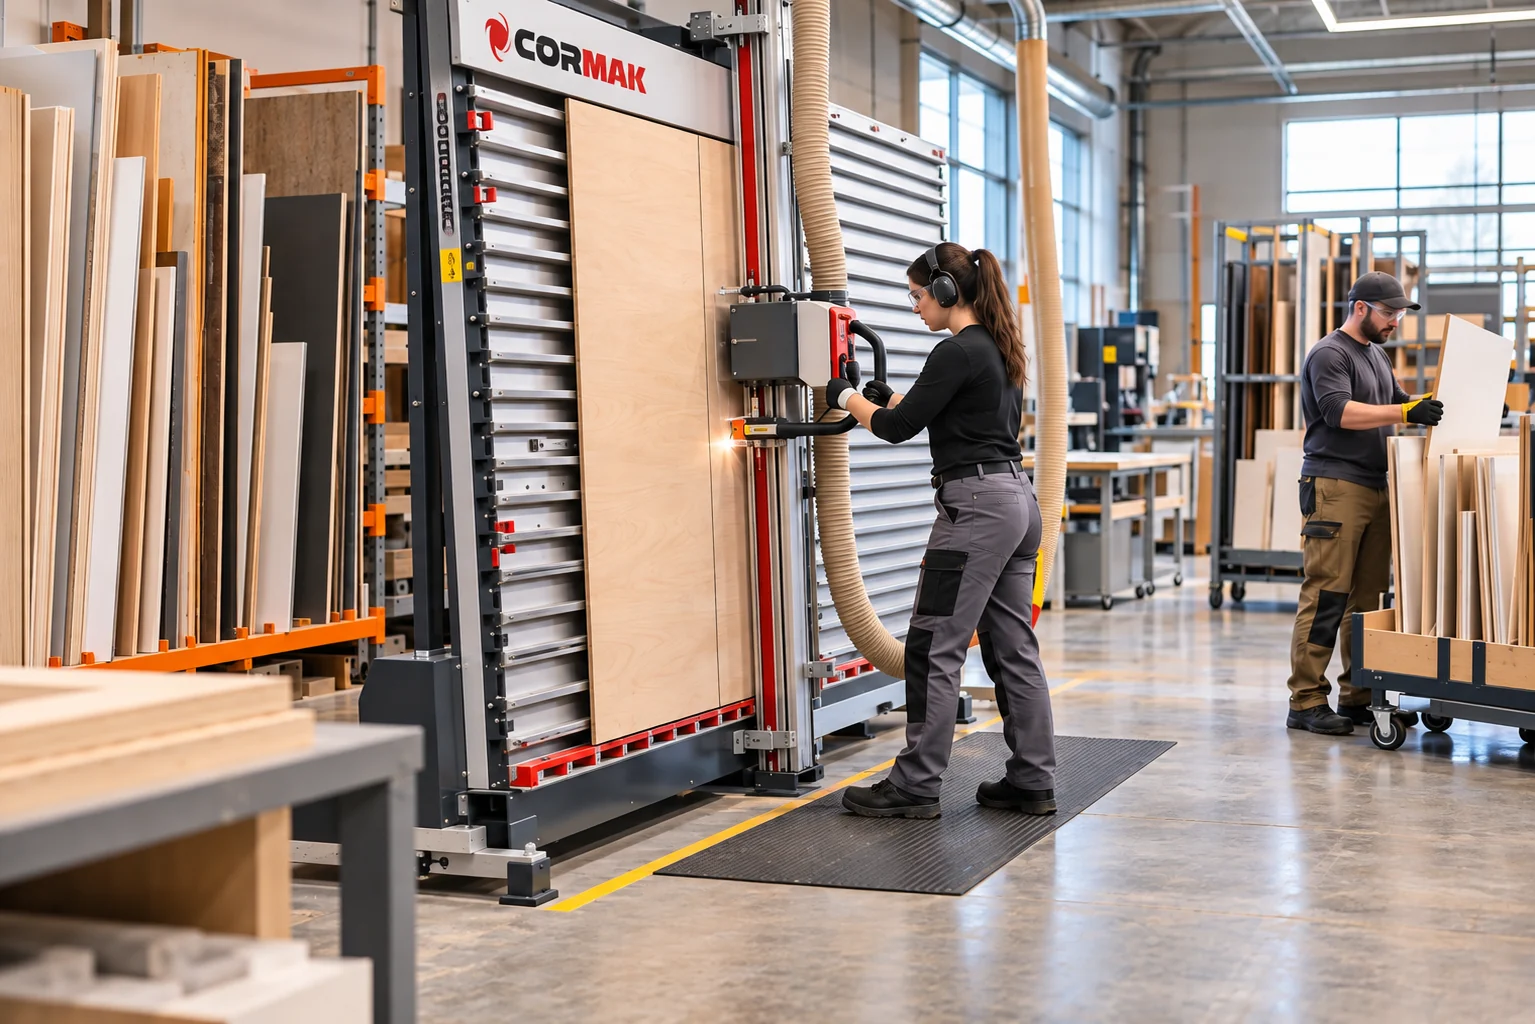
8. Fluxul unui atelier cu fierăstrău vertical
Configurația verticală devine foarte interesantă atunci când întregul atelier este organizat în jurul ei.
- depozit vertical pentru panouri;
- transfer pe cant;
- predebitare lângă perete;
- etichetarea pieselor;
- cărucior de evacuare;
- transfer la CNC;
- transfer la cantuit;
- depozitare separată a resturilor reutilizabile.
9. Fluxul cu circular orizontal
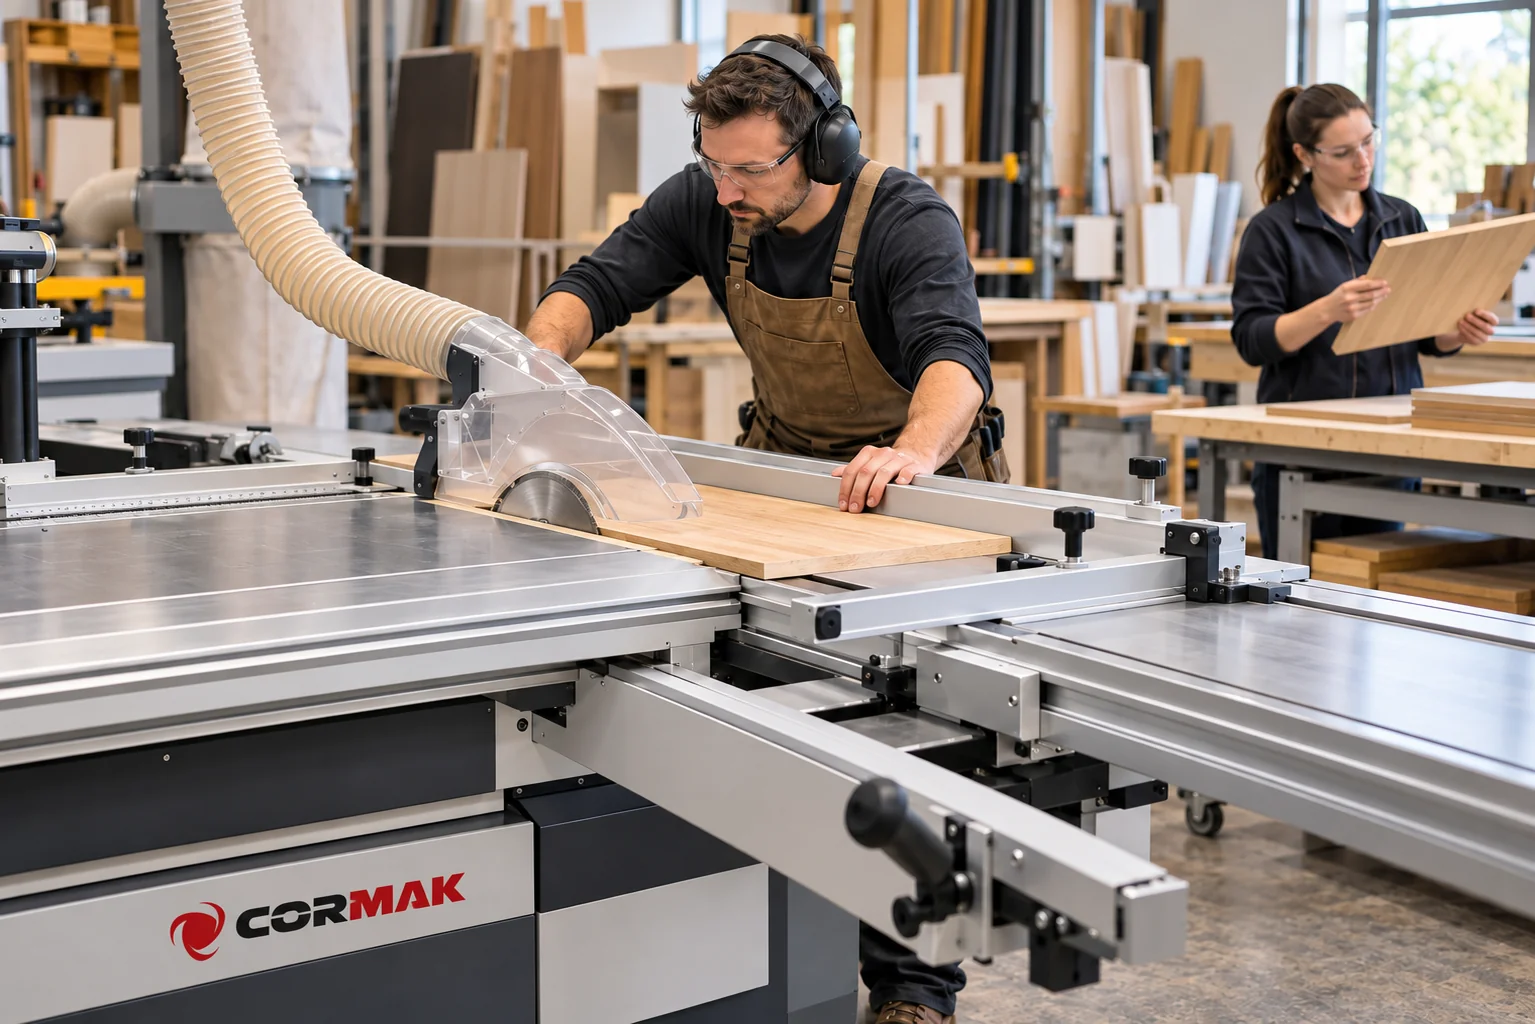
La formatizatorul orizontal, panoul este așezat pe masa de lucru, aliniat și repoziționat pentru tăierile succesive.
1
Încărcare
Panoul este ridicat și așezat pe masă.
2
Aliniere
Se poziționează la rigle și opritoare.
3
Debitare
Se execută tăieturile și repoziționările necesare.
4
Control
Piesele sunt măsurate și transferate mai departe.
10. Productivitatea: cronometrează întregul ciclu
Puterea motorului și turația discului nu spun cât timp este necesar pentru transformarea unei plăci întregi într-un set de repere.
- preluarea panoului;
- transportul din depozit;
- ridicarea sau sprijinirea;
- poziționarea;
- reglarea opritoarelor;
- tăierea;
- repoziționarea;
- etichetarea;
- manipularea resturilor;
- transferul către următorul utilaj.
Compară același plan de debitare
Pentru o demonstrație relevantă, folosește același panou,
aceleași dimensiuni finale și același număr de operatori.
Altfel, comparația timpilor nu este relevantă.
11. Care variantă este mai precisă?
Orientarea panoului nu stabilește singură precizia.
Rezultatul depinde de:
- rigiditatea cadrului;
- calitatea ghidajelor;
- planeitatea suprafețelor;
- starea discului;
- alinierea incizorului;
- starea opritoarelor;
- fixarea panoului;
- viteza de avans;
- reglajele;
- experiența operatorului.
La modelele orizontale profesionale, masa culisantă și rigiditatea acesteia sunt critice. Ghidul CORMAK MJ45-KB4 2600 explică separat rolul mesei de format, al incizorului, opritoarelor și structurii utilajului.
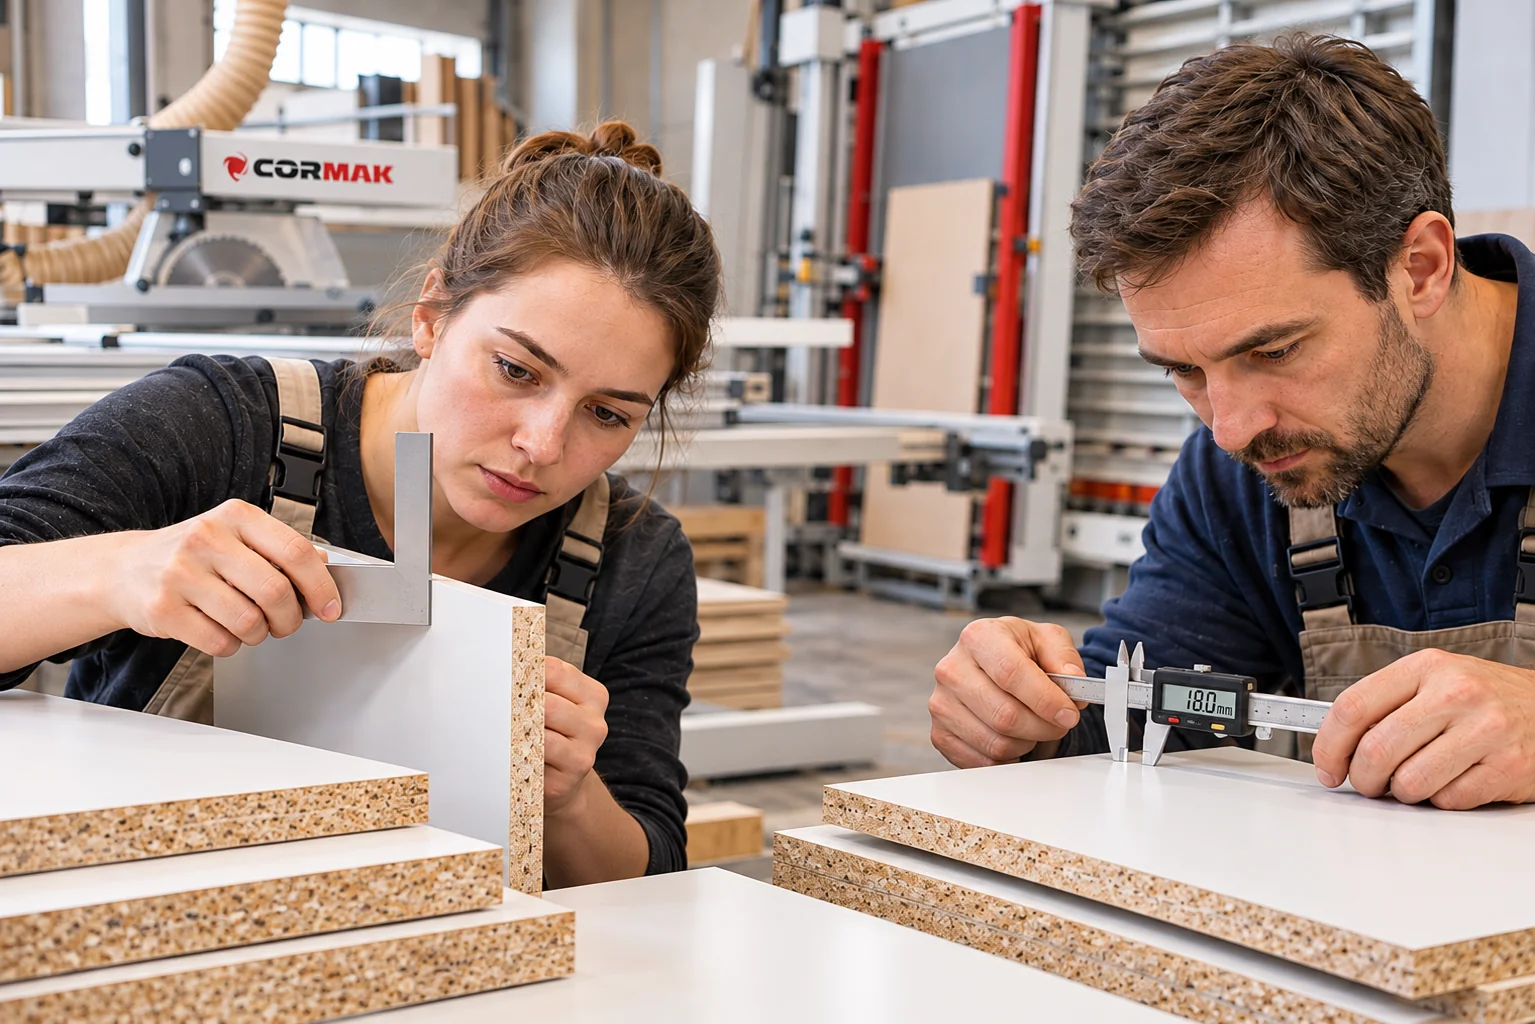
12. Ce verifici pe o piesă de probă?
- lungimea;
- lățimea;
- perpendicularitatea;
- paralelismul;
- rectilinitatea;
- ciobirea melaminei;
- urmele discului;
- arderea cantului;
- deteriorarea colțurilor;
- necesitatea finisării ulterioare.
13. Ergonomia operatorului
La fierăstrăul vertical
- înălțimea comenzilor;
- efortul pentru deplasarea agregatului;
- accesul la partea superioară;
- poziția mânerelor;
- vizibilitatea reperelor;
- stabilitatea panoului;
- greutatea pieselor rezultate;
- zona de evacuare.
La circularul orizontal
- înălțimea mesei;
- efortul pentru mișcarea căruciorului;
- accesul la opritoare;
- sprijinirea panourilor late;
- poziția operatorului;
- vizibilitatea liniei de tăiere;
- ridicarea panourilor;
- evacuarea reperelor.
Pentru panouri mari, ergonomia nu depinde numai de fierăstrău
Cărucioarele, mesele auxiliare și sistemele de manipulare cu vacuum
pot schimba semnificativ productivitatea și solicitarea operatorilor.
14. Exhaustarea trebuie inclusă în proiect
PAL-ul și MDF-ul generează cantități importante de praf și particule. Analizează sistemul de exhaustare odată cu utilajul, nu după instalare.
- numărul racordurilor;
- diametrele acestora;
- debitul necesar;
- viteza aerului;
- poziția capotelor;
- lungimea furtunurilor;
- coturile traseului;
- accesul pentru curățare.
Modelul CORMAK MJ45-KD3 are racord de Ø100 mm sub masă și Ø80 mm în apărătoarea discului.
Pentru dimensionarea instalației pot fi consultate și sistemele de aspirație CORMAK .
15. Când alegi fierăstrăul vertical?
- atelierul este îngust;
- ai suficientă înălțime;
- debitezi frecvent panouri întregi;
- majoritatea reperelor sunt dreptunghiulare;
- panourile sunt depozitate vertical;
- vrei un flux apropiat de perete;
- ridicarea panourilor pe masă este dificilă;
- tăierile unghiulare nu reprezintă operația principală;
- predebitarea este operația dominantă;
- vrei să reduci suprafața ocupată în adâncime.
16. Când alegi circularul orizontal de formatizat?
- atelierul are suficient spațiu;
- execuți multe tipuri de tăieri;
- ai nevoie de tăieri la unghi;
- ai nevoie de disc înclinabil;
- prelucrezi frecvent piese mici;
- lucrezi și lemn masiv;
- folosești dispozitive și opritoare speciale;
- incizorul este important;
- vrei flexibilitate mare pe același utilaj;
- panourile pot fi încărcate ergonomic.
Pentru această configurație, gama fierăstraielor circulare pentru formatizare CORMAK permite alegerea lungimii mesei în funcție de formatele prelucrate.
17. Exemplu: CORMAK MJ45-KD3 3200
Pentru a înțelege ce oferă concret configurația orizontală, modelul CORMAK MJ45-KD3 3200 este un exemplu relevant.
3200 mm
Lungimea mesei glisante.
0–45°
Domeniul de înclinare al discului.
INCIZOR
Sistem separat pentru panouri laminate.
3200 × 2800
Formatul de material declarat.
Modelul dispune și de presare pneumatică, reglare electrică a înălțimii discurilor și acționare electrică a ghidajului transversal.
18. Masa de 2000, 2600 sau 3200 mm?
Chiar și după alegerea formatizatorului orizontal, dimensiunea mesei trebuie stabilită după fluxul real.
O masă mai lungă nu este automat mai bună dacă:
- panourile utilizate sunt mai mici;
- spațiul atelierului este limitat;
- majoritatea pieselor sunt scurte;
- cursa mare blochează circulația;
- utilajul este folosit mai ales pentru lemn masiv;
- formatele mari apar foarte rar.
CORMAK oferă inclusiv modele precum MJ45-KB4 cu masă de 2000 mm , iar categoria include și configurații de 2600 și 3200 mm.
19. Când merită să ai ambele utilaje?
Într-o fabrică cu volum suficient, cele două tehnologii nu trebuie privite neapărat ca rivale.
Fierăstrăul vertical
Poate predebita rapid plăcile întregi în formate mai mici, ușor de manipulat.
Circularul orizontal
Poate realiza tăierile finale, unghiurile, ajustările și piesele speciale.
Această configurație poate permite și împărțirea lucrului între doi operatori, evitând blocarea formatizatorului orizontal cu toate operațiile de predebitare.
20. Cum faci o probă relevantă?
Cea mai bună comparație se face folosind propriile panouri și propriul plan de debitare.
- dimensiunea panoului brut;
- materialul;
- grosimea;
- numărul pieselor rezultate;
- dimensiunile reperelor;
- tăierile unghiulare necesare;
- calitatea ambelor fețe;
- numărul de operatori;
- volumul zilnic;
- planul atelierului.
În timpul probei măsoară:
- timpul total;
- numărul manipulărilor;
- numărul repoziționărilor;
- efortul operatorului;
- calitatea cantului;
- precizia pieselor;
- cantitatea de rest;
- necesarul de finisare;
- praful rămas în zona de lucru;
- spațiul efectiv ocupat.
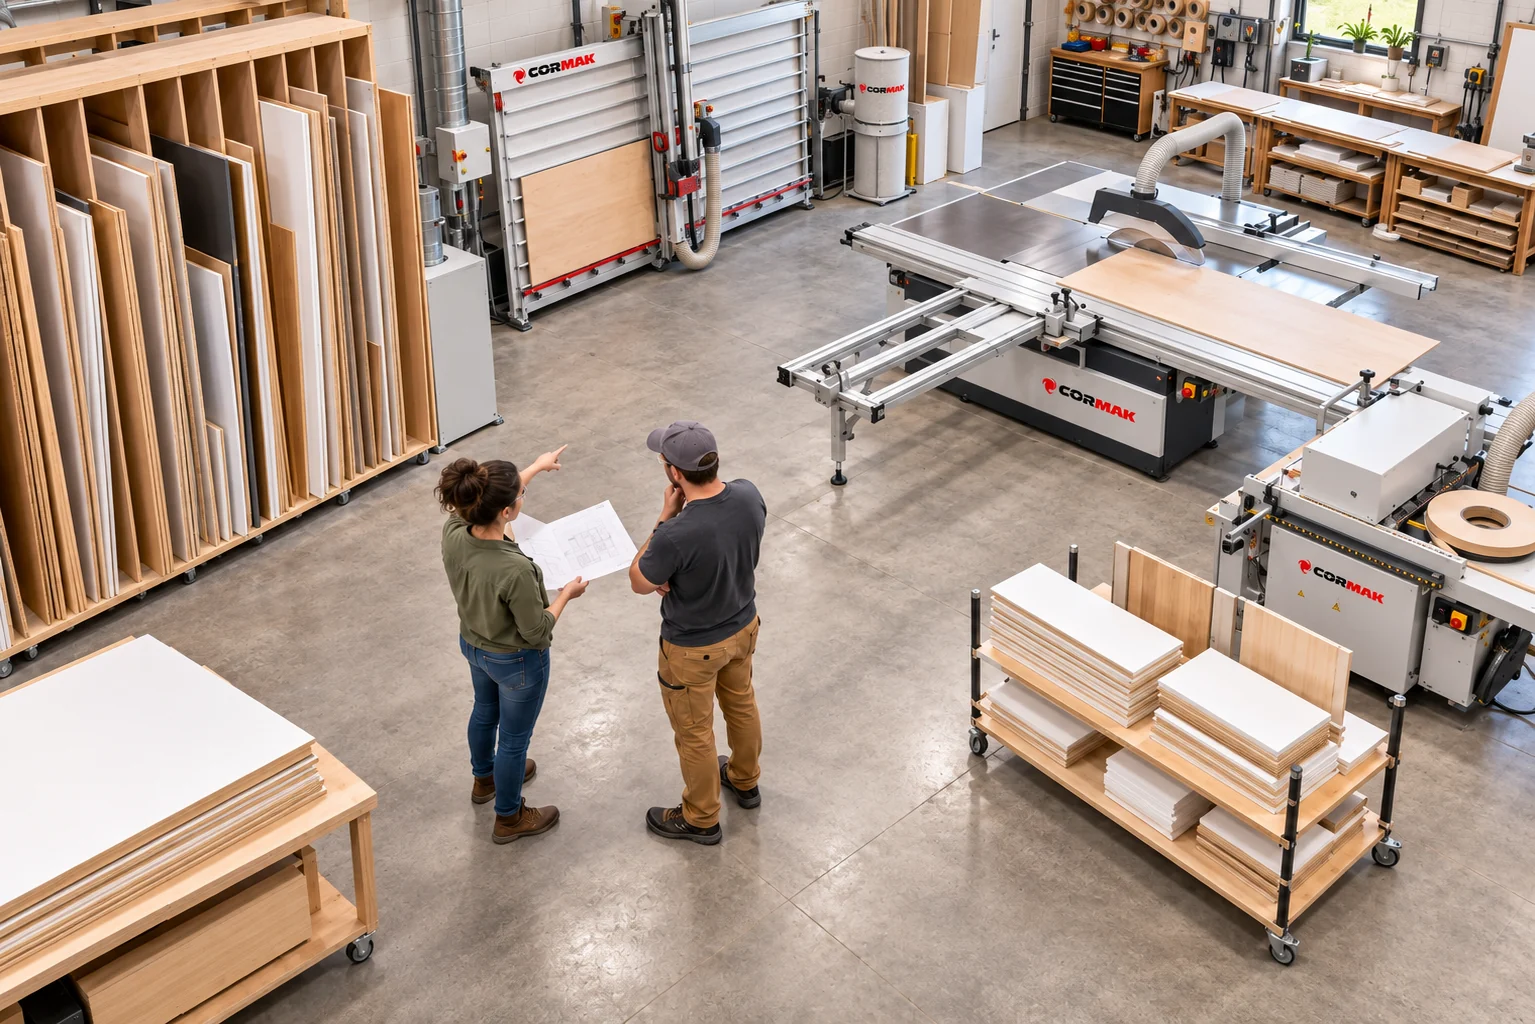
21. Desenează atelierul înainte de alegere
O schiță simplă a halei poate elimina multe greșeli de selecție.
Pentru configurarea mai largă a atelierului poți consulta și categoria mașini pentru prelucrarea lemnului CORMAK .
22. Checklist rapid pentru alegere
| Întrebare | Vertical | Orizontal |
|---|---|---|
| Debitezi în principal plăci întregi? | Foarte potrivit | Potrivit |
| Atelierul este îngust? | Avantajos | Necesită analiză atentă |
| Depozitezi panourile vertical? | Integrare naturală | Necesită ridicarea pe masă |
| Realizezi multe tăieri la unghi? | Depinde de model | De regulă mai flexibil |
| Prelucrezi multe piese mici? | Depinde de model | Avantajos |
| Incizorul este esențial? | Trebuie verificat | Foarte răspândit |
| Lucrezi și lemn masiv? | Depinde de mașină | Foarte flexibil |
| Ai nevoie de un flux compact lângă perete? | Avantajos | Mai dificil |
23. Greșeli frecvente
- alegerea doar după puterea motorului;
- ignorarea traseului panoului;
- măsurarea doar a corpului utilajului;
- neglijarea cursei mesei culisante;
- ignorarea ridicării panoului;
- presupunerea că orice vertical are incizor;
- presupunerea că orice orizontal taie la 45°;
- compararea fără o piesă de probă;
- neglijarea exhaustării;
- ignorarea numărului de operatori;
- alegerea unei mese excesiv de mari;
- neglijarea operațiilor următoare.
24. Întrebări frecvente
Fierăstrăul vertical ocupă mai puțin spațiu?
De regulă ocupă mai puțin spațiu în adâncime, deoarece panoul este poziționat aproape vertical. Totuși, sunt necesare lungime, înălțime și zonă frontală suficientă pentru manipularea plăcilor.
Care variantă este mai precisă?
Precizia nu poate fi stabilită doar după orientarea mașinii. Contează rigiditatea, ghidajele, opritoarele, pânza, reglajele, fixarea materialului și starea utilajului.
Pot tăia PAL melaminat pe ambele?
Da, dacă utilajul, pânza și sistemul de pretăiere sunt adecvate. Pentru mobilier trebuie verificată prin probă calitatea ambelor fețe ale panoului.
Care este mai bun pentru tăieri la unghi?
Circularul orizontal oferă frecvent mai multă flexibilitate, inclusiv disc înclinabil și rigle pentru tăieri oblice. Configurația exactă trebuie verificată pentru fiecare model.
Care este mai bun pentru panouri întregi?
Ambele pot prelucra panouri mari. Verticalul poate simplifica manipularea dacă plăcile sunt depozitate vertical, în timp ce formatizatorul orizontal oferă o suprafață mare de sprijin după încărcare.
Poate lucra un singur operator?
Depinde de dimensiunea și masa panoului. Plăcile mari, grele sau flexibile pot necesita două persoane ori sisteme auxiliare de manipulare indiferent de tipul fierăstrăului.
Este obligatoriu incizorul pentru PAL melaminat?
Pentru obținerea unor canturi curate pe panouri laminate, un sistem de incizare sau pretăiere corect reglat este foarte important. Compatibilitatea trebuie verificată pentru utilajul și materialul utilizat.
Este mai bună o masă de format de 3200 mm?
Numai dacă formatele și fluxul atelierului o justifică. O masă mai lungă ocupă mai mult spațiu, iar pentru panouri și piese mai mici poate fi suficientă o configurație de 2000 sau 2600 mm.
Merită să am și vertical, și orizontal?
Într-un atelier cu volum suficient, da. Verticalul poate predebita panourile mari, iar formatizatorul orizontal poate executa finisarea dimensională, tăierile unghiulare și piesele speciale.
25. Concluzie: alege după fluxul panoului, nu numai după fierăstrău
Fierăstrăul vertical de formatizat este o soluție foarte interesantă pentru atelierele care prelucrează frecvent plăci întregi, au spațiu redus în adâncime și pot organiza depozitarea și debitarea predominant în plan vertical.
Circularul orizontal cu masă culisantă este, în schimb, foarte flexibil pentru atelierele care execută atât debitarea panourilor, cât și tăieri unghiulare, ajustări, piese mici și lucrări din lemn masiv.
Pentru mobilier din PAL și MDF melaminat trebuie acordată o atenție deosebită incizorului, stabilității panoului, rigidității mesei și exhaustării.
Înainte de investiție, desenează atelierul la scară și urmărește traseul unei plăci întregi de la depozit până la piesa finală. Abia atunci devine clar care tehnologie economisește realmente spațiu și timp.
Pentru variantele cu masă culisantă poți compara fierăstraiele circulare pentru formatizare CORMAK .
CORMAK România · debitarea profesională a panourilor
Configurezi zona de debitare a panourilor?
Pregătește dimensiunile plăcilor, materialele, planurile reale de debitare, spațiul disponibil și numărul estimat de panouri prelucrate zilnic. Alegerea corectă trebuie făcută după fluxul complet al atelierului, nu doar după dimensiunile fierăstrăului.