
Coșul de cumpărături
Un gater cu pânză panglică trebuie ales după buștenii care intră efectiv în producție, nu după cea mai impresionantă valoare din fișa tehnică. Diametrul, lungimea, masa, conicitatea, curbura, metoda de încărcare și ritmul de lucru determină dacă utilajul poate susține, fixa, roti și debita materialul în condiții eficiente și repetabile.
01
Dimensiunea bușteanului
Diametrul și lungimea trebuie raportate la capacitatea reală a capului, patului și sistemului de fixare.
02
Masa materialului
Un buștean verde poate solicita patul și sistemul de încărcare mult mai mult decât sugerează diametrul.
03
Manipularea
Încărcarea, rotirea și refixarea pot consuma mai mult timp decât tăierea propriu-zisă.
04
Productivitatea reală
Se măsoară de la preluarea bușteanului până la stivuirea cherestelei rezultate.
Cum funcționează un gater orizontal cu pânză panglică?
Bușteanul este așezat pe calea de rulare și fixat în poziție. Capul de tăiere se deplasează longitudinal, iar pânza panglică separă succesiv calote, scânduri sau grinzi.
După fiecare trecere, capul este poziționat la o nouă înălțime. Pe măsură ce se formează fețele de referință, materialul trebuie rotit și fixat din nou. Din acest motiv, un gater profesional pentru debitarea buștenilor trebuie analizat ca sistem complet, nu doar ca mecanism de tăiere.
Acest tip de echipament face parte din gama mai largă de mașini CORMAK pentru prelucrarea lemnului, care poate continua fluxul de la buștean la cherestea și apoi la semifabricatul prelucrat.
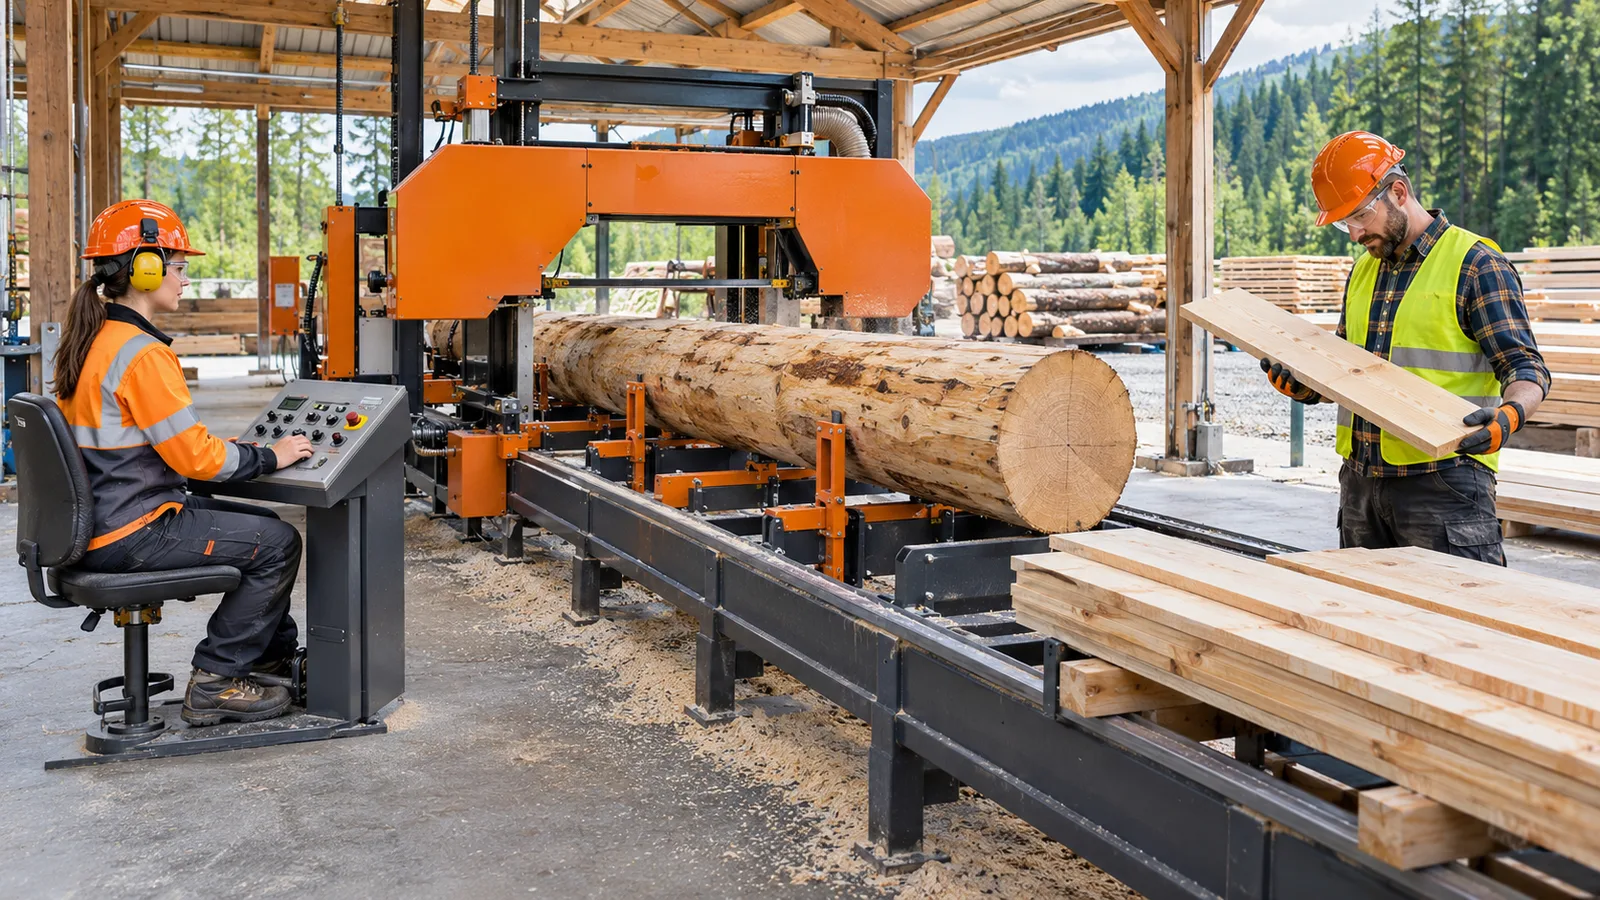
De ce contează?
Un gater poate avea putere suficientă și șine suficient de lungi, dar să fie nepotrivit dacă bușteanul nu poate fi susținut, fixat sau trecut prin zona efectivă de tăiere.
Înainte de cumpărare, măsoară un lot reprezentativ de bușteni
O alegere tehnică bună începe cu date reale. În loc să dimensionezi utilajul după cel mai mare buștean întâlnit vreodată, urmărește materialul care apare în mod repetat în producție.
Pentru o imagine relevantă, înregistrează aproximativ 30–50 de bușteni reprezentativi și notează pentru fiecare:
- diametrul la capătul subțire;
- diametrul la capătul gros;
- lungimea totală;
- masa estimată;
- esența lemnului;
- conicitatea;
- curbura;
- nodurile importante;
- starea scoarței;
- contaminarea cu pământ, pietre sau corpuri metalice.
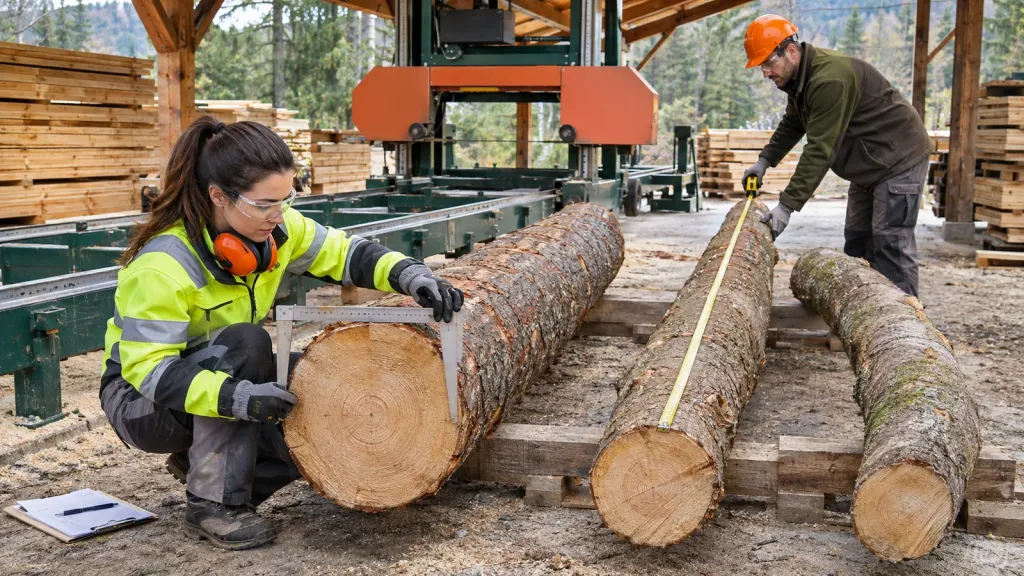
Separă necesarul obișnuit de excepții.
Dacă 95% dintre bușteni se încadrează într-un anumit domeniu și numai câteva piese pe an îl depășesc, compară costul unui gater supradimensionat cu alternativa prelucrării separate a acelor excepții.
Diametrul bușteanului nu este același lucru cu lățimea de tăiere
În fișele tehnice pot apărea valori precum diametrul maxim admis, lățimea maximă de tăiere, grosimea maximă de tăiere sau distanța disponibilă între elementele capului. Aceste valori nu trebuie confundate.
Un buștean poate fi așezat pe pat, dar să nu poată trece în configurația inițială prin capul de tăiere. De asemenea, lățimea maximă a unei scânduri poate fi disponibilă numai după îndepărtarea calotelor și rotirea materialului.
01
Buștean încărcat
Verifică dimensiunea maximă care poate fi poziționată și stabilizată pe pat.
02
Deschiderea capului
Confirmă geometria efectivă disponibilă la prima trecere.
03
Lățimea scândurii
Nu presupune că este identică cu diametrul maxim al bușteanului.
04
Poziția pânzei
Verifică limitele inferioare și superioare ale reglajului vertical.
Ca reper actual, gaterul electric CORMAK E910 are o lățime maximă de tăiere declarată de 710 mm și o grosime maximă de tăiere de 475 mm. Aceste valori trebuie interpretate ca parametri ai zonei de prelucrare, nu transformate automat într-un diametru universal al oricărui buștean.
Pentru analiza altor tipuri de debitare a lemnului poți consulta și categoria de fierăstraie cu pânză panglică pentru lemn.
Lungimea șinelor nu este întotdeauna egală cu lungimea utilă a bușteanului
La alegerea gaterului trebuie verificată întreaga geometrie a patului: poziția traverselor, clemele, cursa capului de tăiere și spațiul necesar înainte și după buștean.
Dacă materialul uzual are aproximativ patru metri, nu este suficient să vezi în catalog o cale de rulare de exact patru metri. Poate fi necesară rezervă pentru sprijin, fixare și deplasarea completă a capului.
- lungimea maximă efectivă a bușteanului;
- lungimea minimă care poate fi fixată;
- numărul și poziția traverselor;
- poziția clemelor;
- posibilitatea prelungirii șinelor;
- cursa integrală a capului de tăiere.
CORMAK E910 dispune de o cale de tăiere declarată de 6000 mm și permite opțional prelungirea șinelor. Configurația exactă trebuie verificată înainte de comandă în raport cu lungimile folosite efectiv în producție.
Masa bușteanului poate limita instalația înaintea diametrului
Un buștean verde și dens poate avea o masă foarte mare. Două trunchiuri cu diametre apropiate pot încărca complet diferit patul gaterului, rampele sau utilajul folosit pentru manipulare.
Trebuie verificată separat capacitatea portantă a patului, fiecare punct de sprijin și echipamentul care aduce materialul pe gater.
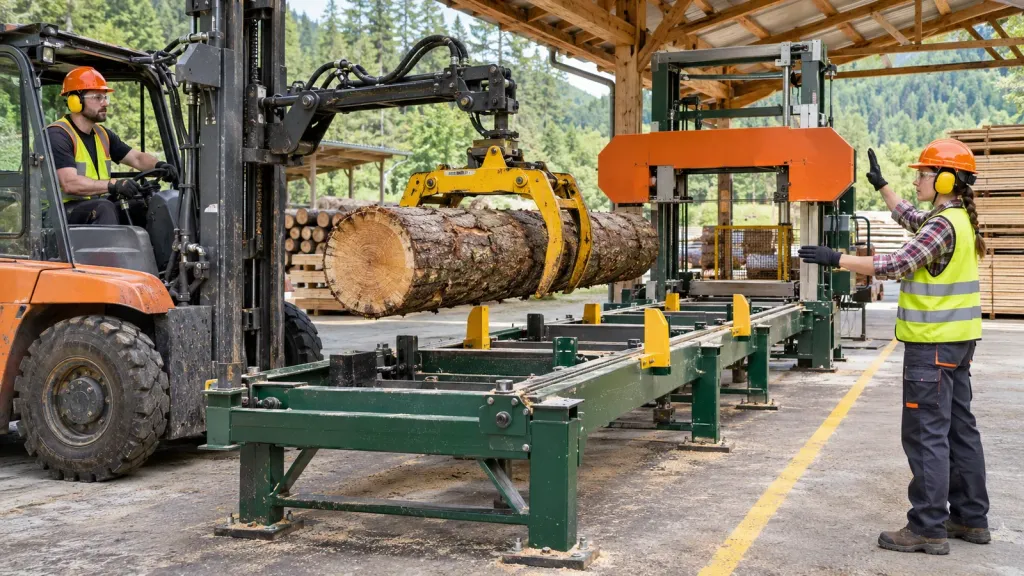
Trei metode uzuale de încărcare
Rampe și troliu
Pot fi suficiente pentru volume reduse și bușteni aflați în limitele admise ale sistemului.
Stivuitor sau încărcător
Reduce manipularea manuală, dar capacitatea trebuie verificată la centrul real de greutate al sarcinii.
Încărcare hidraulică
Poate scurta ciclul și reduce intervențiile operatorilor în producția repetitivă.
Nu improviza manipularea unui buștean greu.
Zonele de încărcare, opritoarele și procedura operatorilor trebuie stabilite înainte de introducerea utilajului în producție.
Fixarea și rotirea bușteanului influențează direct calitatea tăierii
Bușteanul nu trebuie să se deplaseze longitudinal, să se rostogolească sau să își schimbe poziția în timpul tăierii. După rotire, noua suprafață de referință trebuie stabilizată la fel de sigur.
În funcție de nivelul utilajului, pot fi utilizate opritoare, cleme manuale, sisteme mecanice sau acționări hidraulice. Un sistem mai automatizat nu modifică numai confortul operatorului, ci și durata ciclului complet.
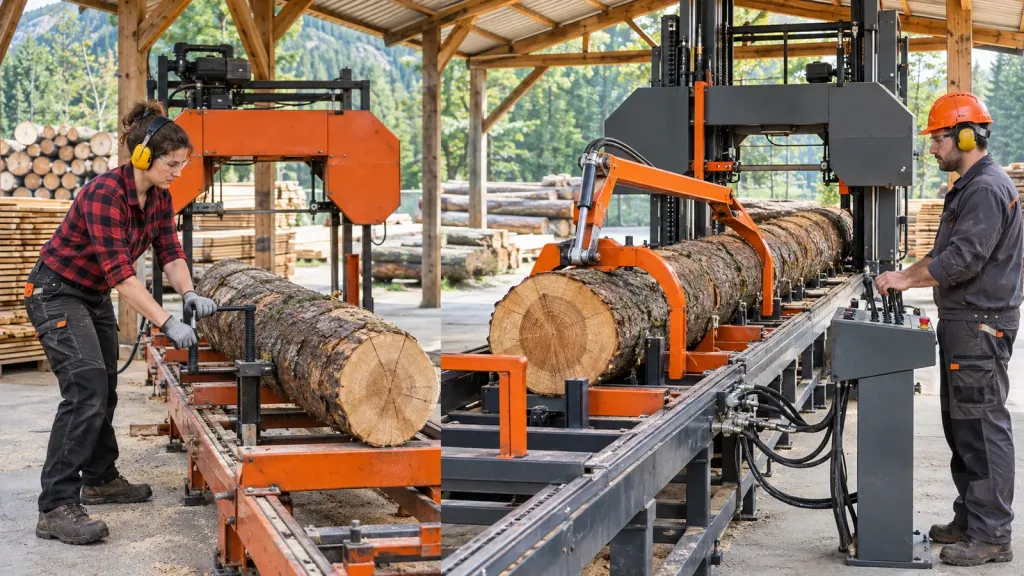
| Sistem | Avantaj | Limitare principală |
|---|---|---|
| Rotire manuală | Sistem simplu și investiție redusă | Efort mare la diametre ridicate |
| Cârlig / troliu | Control mai bun al manevrei | Necesită poziționări suplimentare |
| Braț mecanic | Reduce efortul operatorului | Capacitatea trebuie verificată |
| Rotitor hidraulic | Potrivit pentru loturi și bușteni grei | Investiție și mentenanță superioare |
Avans manual sau motorizat?
Avansul controlează deplasarea capului de tăiere de-a lungul bușteanului. La un sistem manual, operatorul simte direct variația materialului și poate adapta viteza, însă constanța avansului depinde mai mult de experiență și efort.
Un avans motorizat poate îmbunătăți repetabilitatea, poate permite reglarea vitezei și poate reduce timpul de revenire. Totuși, viteza maximă nu este obiectivul permanent.
Avansul trebuie redus când apar noduri mari, esențe dure, diametre importante, o pânză uzată sau tendința tăieturii de a devia.
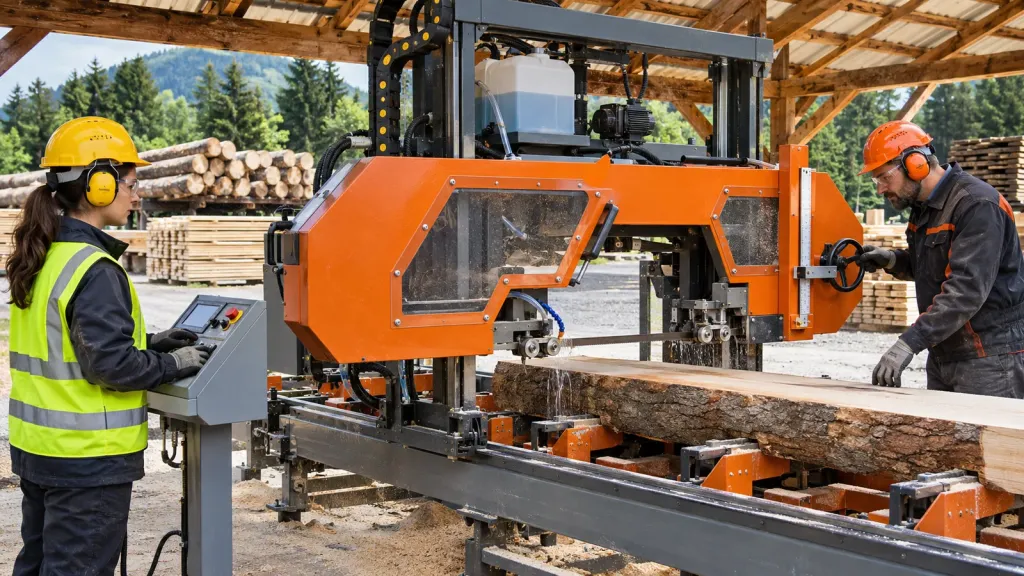
Modelele actuale CORMAK E910 și S910 au avans manual în configurația prezentată. Pentru E910 este menționată și posibilitatea unui avans electric opțional.
În producția ulterioară, cheresteaua poate necesita alte operații de debitare, pentru care sunt disponibile fierăstraie circulare cu masă pentru lemn.
Pânza panglică trebuie aleasă după lemn și regimul de tăiere
Dimensiunea pânzei trebuie să respecte utilajul, dar alegerea nu se oprește aici. Pasul dinților, geometria lor, grosimea benzii, tensionarea și posibilitatea de ascuțire influențează direct productivitatea și calitatea suprafeței.
- lungimea și lățimea benzii;
- grosimea corpului pânzei;
- pasul și profilul dinților;
- tensionarea recomandată;
- viteza maximă permisă;
- esența și umiditatea lemnului;
- posibilitatea ascuțirii și ceaprazării.
Pentru alte aplicații pe lemn, gama de pânze panglică CORMAK pentru fierăstraie de lemn arată cât de mult poate varia construcția sculei în funcție de material și tipul tăierii.
O pânză nepotrivită sau uzată poate genera ondulații, deviații în zona nodurilor, încălzire, consum crescut și rupere prematură. În producție este recomandat să existe mai multe pânze pregătite, nu o singură bandă de care depinde întregul flux.
Nu încerca să corectezi toate deviațiile numai prin tensionare.
Verifică împreună ascuțirea, ceaprazul, ghidajele, avansul, fixarea bușteanului și alinierea căii de rulare.
Gater electric sau gater cu motor pe benzină?
Motor electric
- potrivit pentru amplasament fix;
- pornire și exploatare simplă;
- fără gaze de eșapament;
- zgomot al motorului mai redus;
- necesită alimentare electrică adecvată.
Motor pe benzină
- util în locații fără rețea adecvată;
- poate susține exploatarea în zone exterioare;
- necesită combustibil și mentenanță specifică;
- produce gaze de evacuare;
- necesită condiții corespunzătoare de operare.
Pentru o instalație fixă poate fi analizat CORMAK E910 cu motor electric trifazat de 7,5 kW. Modelul utilizează o bandă de 4000 × 35 mm și are o lungime de tăiere declarată de 6000 mm.
Dacă alimentarea electrică nu este disponibilă în amplasamentul de lucru, alternativa este CORMAK S910 cu motor pe benzină de 22 CP, care păstrează aceeași lățime maximă de tăiere declarată de 710 mm și o cale de 6000 mm.
Exemplu · gater electric
CORMAK E910
E910 este destinat debitării longitudinale a lemnului moale și tare și utilizează o construcție pe patru coloane. Alegerea lui trebuie raportată la dimensiunile și masa buștenilor, chiar dacă parametrii de tăiere se încadrează aparent în aplicație.
Vezi CORMAK E910 →
Motor
electric 400 V
electric 400 V
Putere
7,5 kW
7,5 kW
Lățime maximă de tăiere
710 mm
710 mm
Lungime de tăiere
6000 mm
6000 mm
Bandă
4000 × 35 mm
4000 × 35 mm
Avans
manual
manual
Inspectează bușteanul înainte să ajungă la pânză
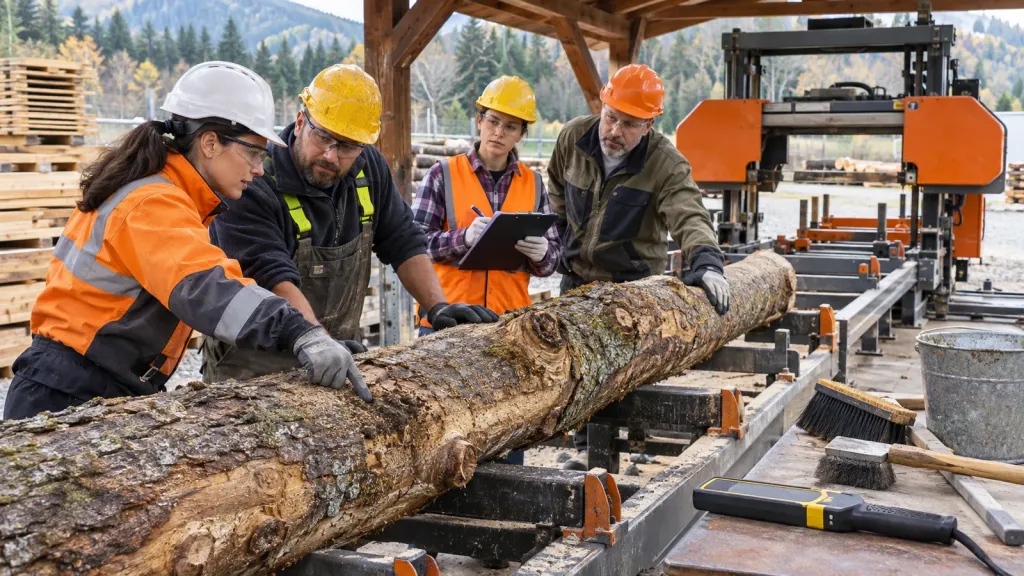
Forma și starea bușteanului pot modifica radical procesul. Curbura, conicitatea, crăpăturile, putregaiul sau nodurile mari influențează poziționarea și comportamentul tăieturii.
Contaminarea este la fel de importantă. Nisipul și pietrișul pot uza foarte rapid muchiile, iar cuiele, sârma și alte corpuri metalice pot deteriora pânza.
Pentru mai multe informații despre utilajele și operațiile din domeniu poți consulta secțiunea de ghiduri CORMAK pentru prelucrarea lemnului.
Suprafața utilajului nu reprezintă tot spațiul de care ai nevoie
Planul amplasamentului trebuie să includă stocarea buștenilor, deplasarea stivuitorului sau încărcătorului, accesul lateral, evacuarea cherestelei, schimbarea pânzei și mentenanța.
Calea de rulare trebuie montată pe o suprafață stabilă și corect nivelată. O abatere a fundației sau a șinelor poate deveni o abatere a produsului finit.
- zonă pentru bușteni înainte de debitare;
- culoar pentru încărcare și manevrare;
- acces pe ambele laturi ale gaterului;
- spațiu pentru evacuarea și stivuirea scândurilor;
- acces pentru schimbarea pânzei;
- zonă pentru colectarea rumegușului;
- spațiu pentru mentenanță și intervenții.
Pentru gestionarea prafului și rumegușului în fluxurile ulterioare de prelucrare pot fi analizate sistemele CORMAK de aspirare pentru rumeguș, așchii și praf.
La instalarea unui utilaj nou merită analizate și procedurile din secțiunea de puneri în funcțiune CORMAK, în special pentru verificarea montajului și pregătirea exploatării.
Primele scânduri trebuie măsurate, nu doar privite
Înainte de continuarea unui lot mare, verifică primele piese rezultate. Măsurarea permite identificarea rapidă a unei probleme de pânză, ghidare, fixare sau aliniere.
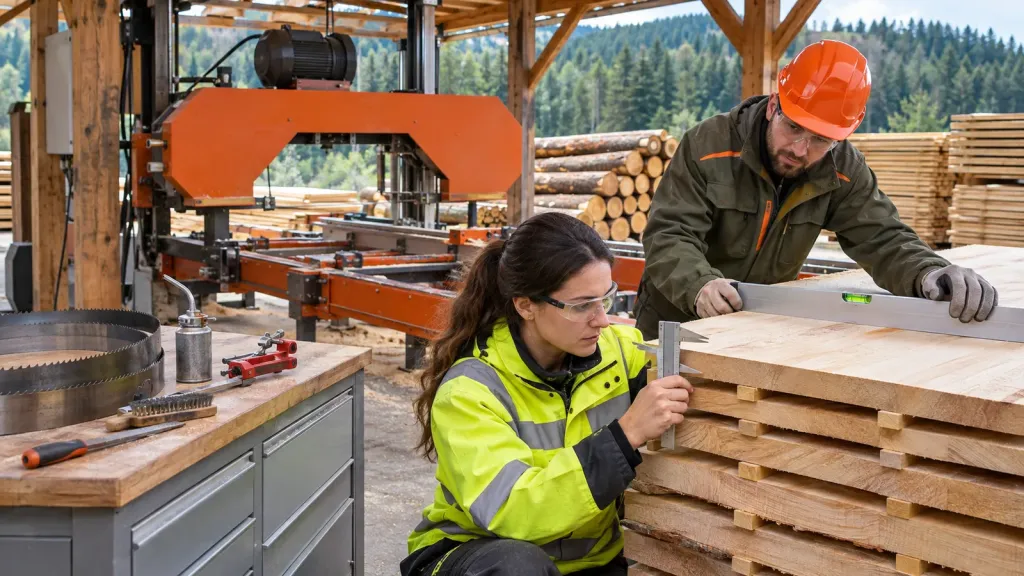
Grosime
Măsoară la ambele capete și în mai multe puncte pe lungime.
Planeitate
Urmărește eventualele abateri și ondulații ale suprafeței.
Paralelism
Compară grosimea pe cele două margini ale scândurii.
Urmele pânzei
Pot indica starea sculei, avans excesiv sau probleme de ghidare.
După debitarea primară, cheresteaua poate intra în operații de îndreptare și grosime. Un exemplu este mașina CORMAK PT410 pentru îndreptare și rindeluire la grosime.
Pentru formatizarea ulterioară pot fi analizate fierăstraiele circulare CORMAK pentru formatizare, iar pentru prelucrarea profilelor și canturilor există mașini de frezat cu ax inferior pentru lemn.
Nu compara două gatere numai după viteza de tăiere
Productivitatea reală este timpul necesar pentru întregul ciclu, nu doar deplasarea capului de-a lungul bușteanului.
01
Preluare
Adu materialul în zona de lucru.
02
Încărcare
Poziționează bușteanul pe pat.
03
Fixare
Compensează conicitatea și stabilizează.
04
Debitare
Execută trecerile necesare.
05
Rotire
Repoziționează și fixează din nou.
06
Evacuare
Scoate și stivuiește cheresteaua.
Dacă debitarea buștenilor face parte dintr-un flux mai larg pentru lemn de foc sau alte produse, pot fi analizate și despicătoarele și tocătoarele CORMAK sau categoria de fierăstraie-despicătoare pentru lemn.
Pentru operațiile de precizie asupra scândurilor și panourilor există separat fierăstraie circulare de formatizat CORMAK și accesorii pentru utilajele de formatizare.
Cronometrează un buștean reprezentativ.
Compară timpul dintre intrarea materialului în zona de lucru și stivuirea ultimelor piese rezultate. Aceasta este o măsură mult mai utilă decât viteza maximă a capului.
Datele necesare înainte de ofertare
Pentru alegerea gaterului pregătește diametrul minim, uzual și maxim al buștenilor, lungimea, masa estimată, esențele prelucrate, numărul de bușteni pe schimb și metoda disponibilă de încărcare.
Întrebări despre alegerea unui gater cu pânză panglică
Este suficient să cunosc diametrul maxim al bușteanului?
Nu. Trebuie verificate separat lățimea efectivă de tăiere, geometria capului, lungimea utilă, masa materialului, fixarea și modul de încărcare.
Cum stabilesc capacitatea de care am nevoie?
Măsoară un lot reprezentativ de bușteni și stabilește dimensiunea întâlnită zilnic, limita care acoperă majoritatea producției și frecvența pieselor excepțional de mari.
Este mai bun un gater electric sau unul pe benzină?
Depinde de amplasament. Motorul electric este potrivit pentru instalații fixe cu alimentare corespunzătoare, iar motorul termic poate fi util în locații fără infrastructură electrică adecvată.
Ce avantaj oferă avansul motorizat?
Poate reduce efortul operatorului, crește constanța deplasării și scurta revenirea capului. Viteza trebuie totuși adaptată la lemn și la starea pânzei.
De ce este importantă masa bușteanului?
Pentru că patul, rampele, brațele de încărcare și stivuitorul trebuie să suporte sarcina reală. Diametrul nu permite singur estimarea corectă a greutății.
Ce verific dacă scândura iese ondulată?
Controlează ascuțirea și ceaprazul pânzei, tensionarea, ghidajele, avansul, fixarea bușteanului, alinierea căii și starea mecanismelor.
Cât de importantă este rotirea bușteanului?
Foarte importantă. Pentru buștenii mari, timpul și efortul necesar rotirii pot influența productivitatea mai mult decât diferența dintre două viteze de tăiere.
Cât de lung trebuie să fie patul gaterului?
Trebuie să ofere lungime utilă suficientă pentru material, fixare, punctele de sprijin și cursa completă a capului. Lungimea nominală a șinelor nu trebuie interpretată automat ca lungime maximă de buștean.
Alege gaterul după bușteanul real, nu după o singură valoare din catalog
Diametrul este numai punctul de plecare. Lungimea, masa, conicitatea, sistemul de încărcare, fixarea, rotirea, avansul, pânza și volumul zilnic trebuie analizate împreună pentru ca utilajul să fie eficient în producția reală.