
Coșul de cumpărături
Gravare laser CO₂ · lemn · controlul procesului
Două bucăți din aceeași specie de lemn pot produce două gravuri vizibil diferite chiar dacă fișierul, puterea și viteza laserului rămân neschimbate. Acest fenomen nu indică automat o problemă a echipamentului.
Lemnul este un material natural, iar densitatea, fibra, rășina, umiditatea și pregătirea suprafeței pot varia de la o piesă la alta. Pentru rezultate repetabile cu un laser CO₂ CORMAK , trebuie controlate simultan materialul, focalizarea, exhaustarea și parametrii procesului.
MATERIAL
Fibra și densitatea variază natural
UMIDITATE
Poate modifica reacția la energie
FOCUS
Planeitatea influențează claritatea
TEST
Parametrii se validează pe mostre
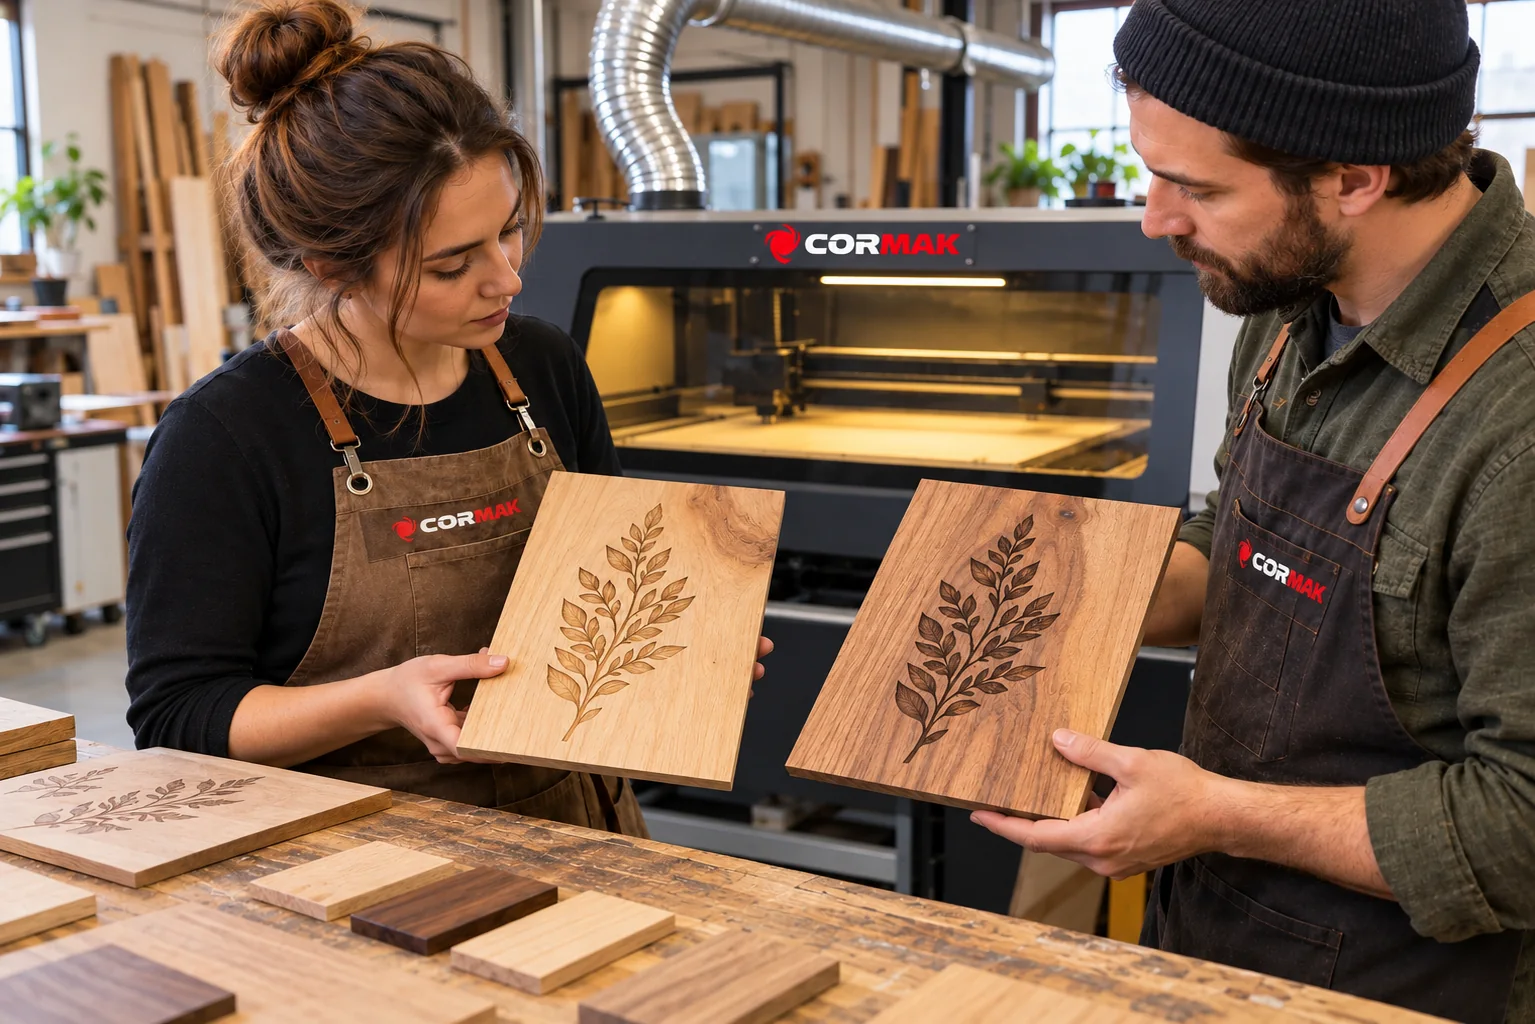
1. De ce două bucăți din aceeași specie nu se gravează identic?
Denumirea speciei nu descrie toate proprietățile unei bucăți de lemn. Două semifabricate pot proveni din arbori diferiți, din zone diferite ale trunchiului sau chiar din aceeași scândură și totuși să prezinte diferențe importante.
Principalii factori sunt:
- densitatea locală;
- structura fibrei;
- orientarea fibrei;
- alburnul și duramenul;
- nodurile;
- rășina și extractivele;
- umiditatea;
- pregătirea suprafeței.
Laserul încălzește controlat suprafața. Dacă proprietățile materialului se modifică local, aceeași cantitate de energie poate produce un contrast sau o profunzime diferită.
2. Fibra și densitatea pot deveni vizibile în gravură
Inelele de creștere nu au aceeași densitate pe întreaga secțiune. În anumite zone, materialul este mai poros, iar în altele mai dens.
În timpul gravării, aceste diferențe pot deveni vizibile sub forma unor zone mai deschise și mai întunecate.
Un indiciu important este direcția variației: dacă diferențele de contrast urmăresc fibra lemnului, cauza este foarte probabil legată de material.
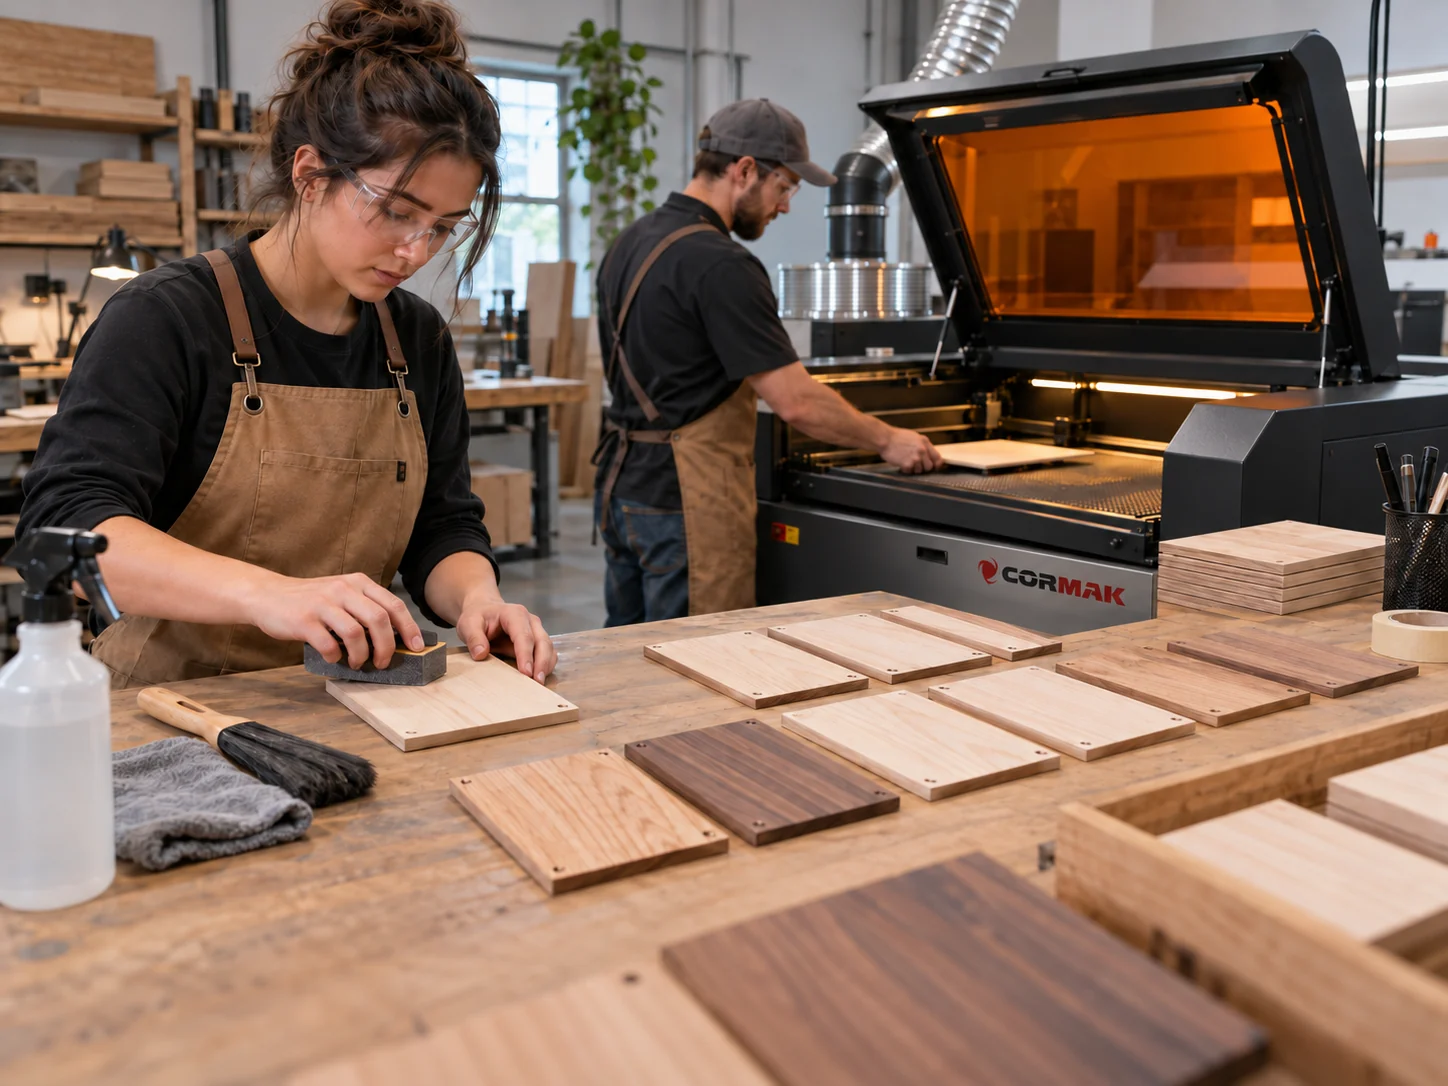
3. Nodurile și rășina influențează rezultatul
Nodurile au o structură diferită față de materialul din jur și pot produce o gravură mai închisă sau cu o profunzime diferită.
Zonele bogate în rășină pot genera:
- contrast accentuat;
- pete mai întunecate;
- fum suplimentar;
- reziduuri pe suprafață;
- diferențe de profunzime;
- margini mai puțin uniforme.
Dacă aspectul final trebuie să fie foarte constant, piesele cu noduri sau zone rășinoase trebuie identificate și sortate înaintea gravării.
4. Umiditatea poate modifica nuanța și profunzimea
Apa din material influențează modul în care energia laserului este absorbită și disipată.
Două piese depozitate în spații diferite pot avea umidități diferite, chiar dacă provin din același lot.
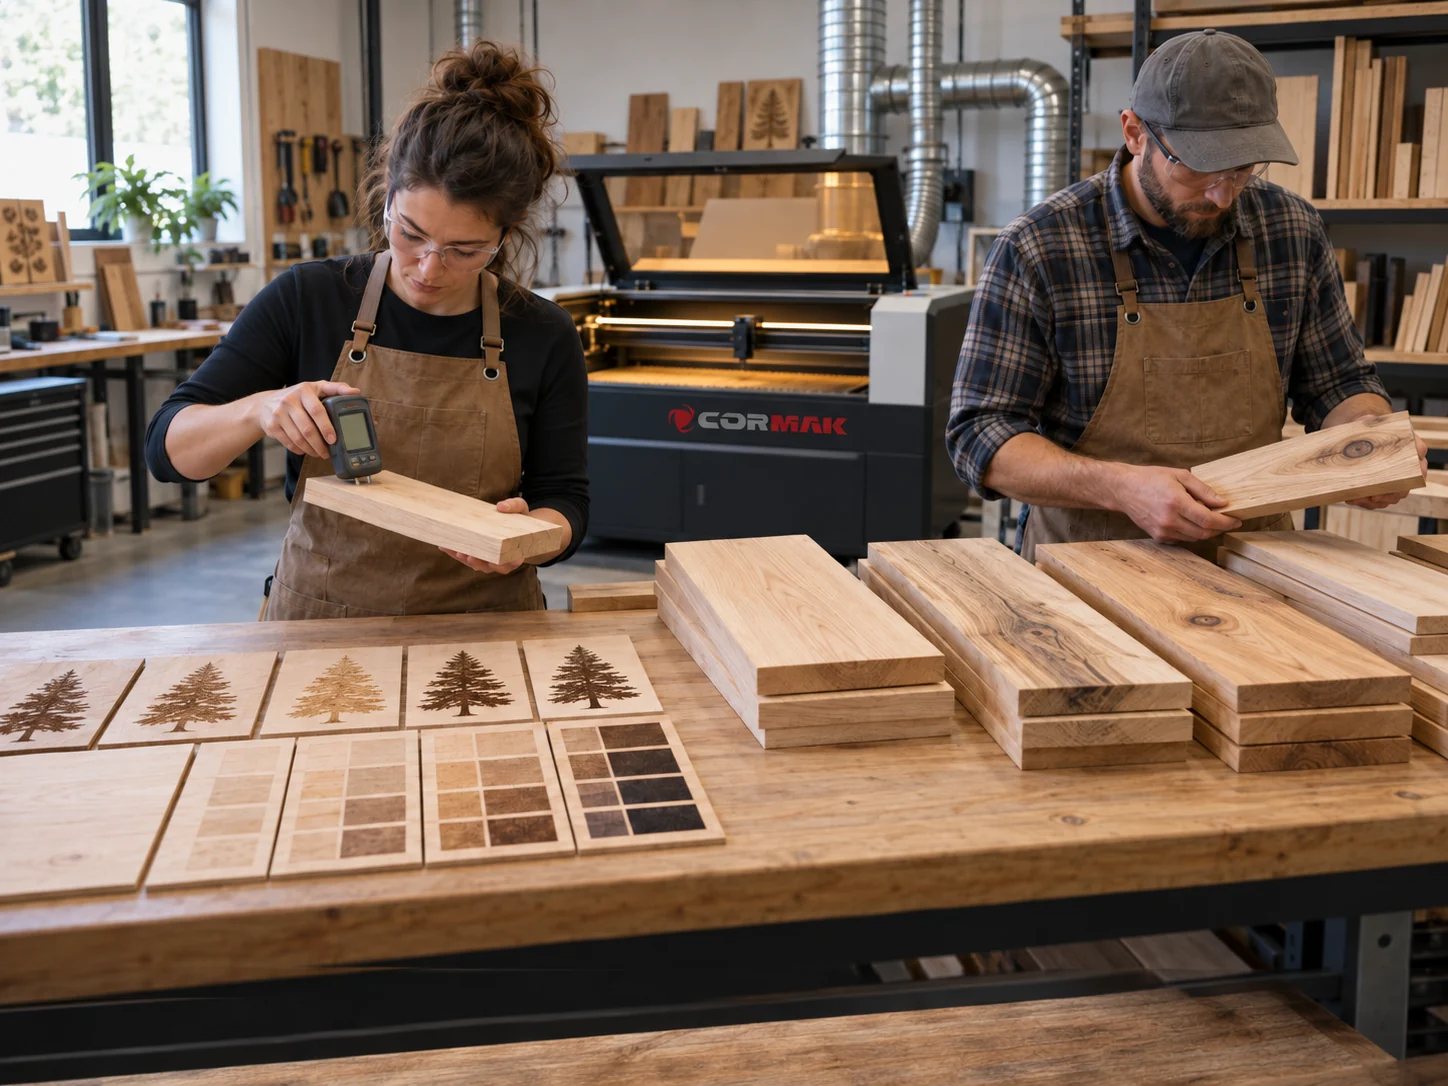
Pentru producție repetitivă este recomandat ca materialul:
- să fie păstrat în același spațiu;
- să fie aclimatizat înainte de lucru;
- să fie verificat cu umidometrul;
- să fie sortat înainte de producție;
- să fie separat pe loturi;
- să fie retestat la schimbarea lotului.
Nu măsura o singură piesă pentru întregul lot.
Dacă uniformitatea vizuală este importantă, verifică mai multe
semifabricate reprezentative.
5. Pregătirea suprafeței poate schimba gravura
Uneori problema nu este nici lemnul și nici laserul, ci modul în care suprafața a fost pregătită.
Pot influența rezultatul:
- granulația folosită la șlefuire;
- direcția șlefuirii;
- praful rămas pe piesă;
- urmele de ulei;
- cerurile și lacurile;
- adezivii;
- amprentele;
- lustruirea locală a suprafeței.
6. De ce nu trebuie modificată imediat puterea laserului?
Când apare o zonă mai deschisă sau mai închisă, reacția instinctivă este adesea modificarea puterii.
Aceasta poate masca problema în loc să o identifice.
Dacă diferența provine din umiditate, fibră sau focalizare, modificarea globală a puterii poate îmbunătăți o zonă și deteriora alta.
Modifică un singur parametru odată.
Dacă schimbi simultan puterea, viteza, focalizarea și debitul de aer,
nu vei mai putea identifica factorul care a produs rezultatul.
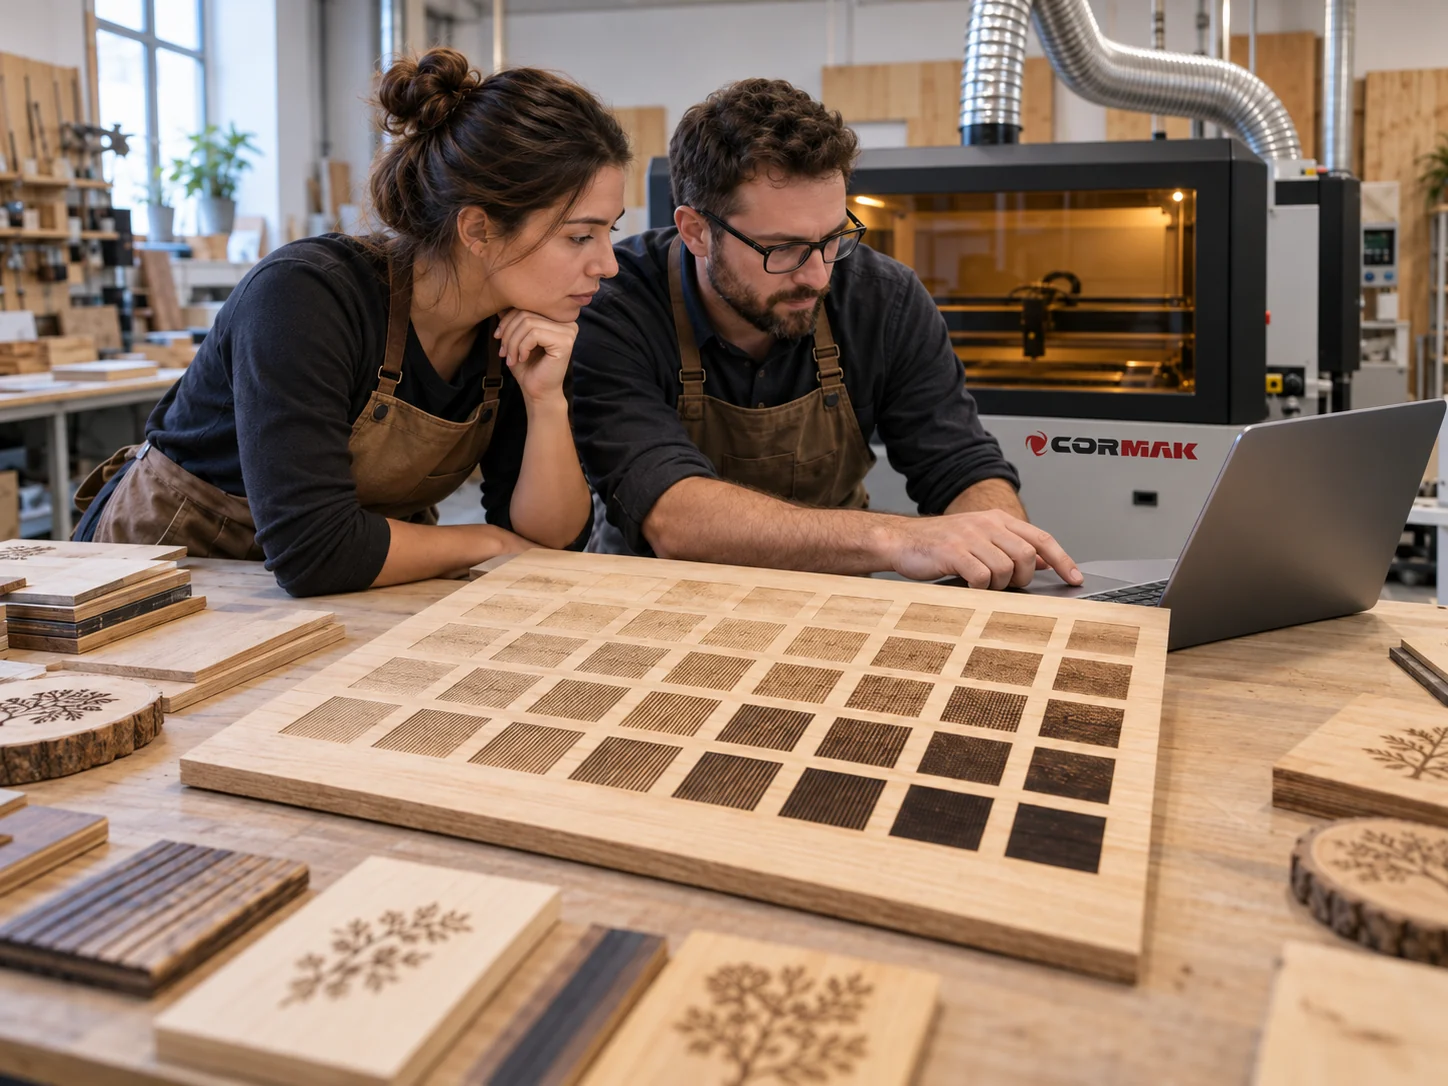
7. Matricea de test este mult mai utilă decât o singură probă
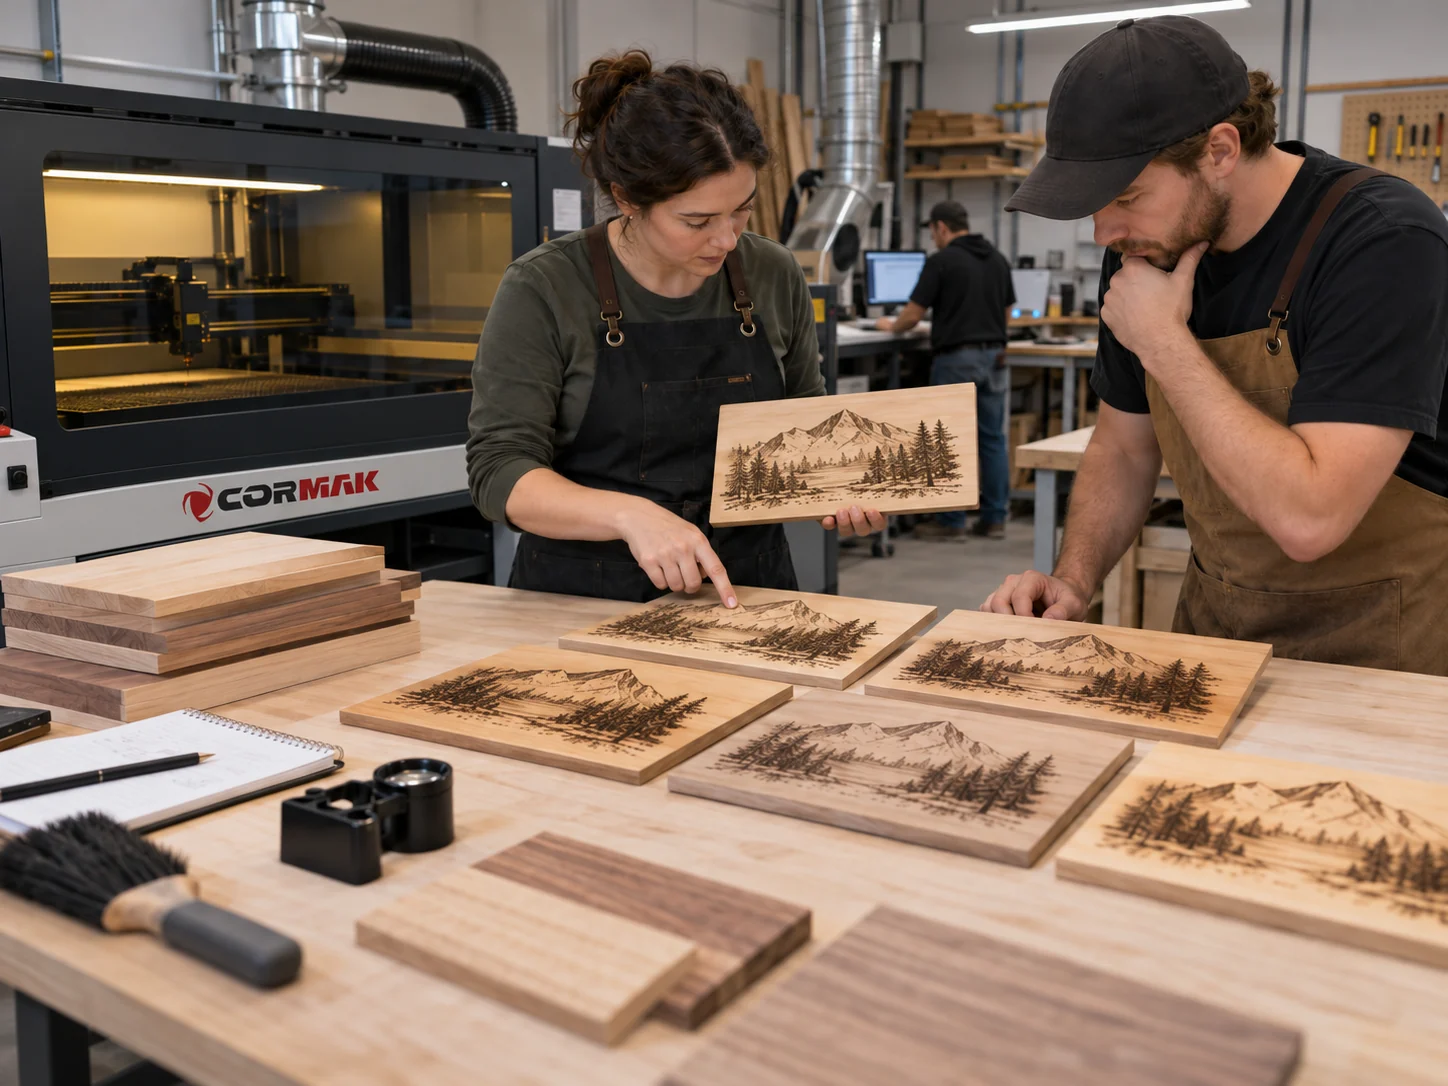
Înaintea unei serii noi, folosește mostre din materialul real și realizează o matrice cu mai multe combinații de parametri.
Scopul nu este identificarea celui mai întunecat pătrat, ci găsirea unei zone în care mai multe setări apropiate produc rezultate acceptabile.
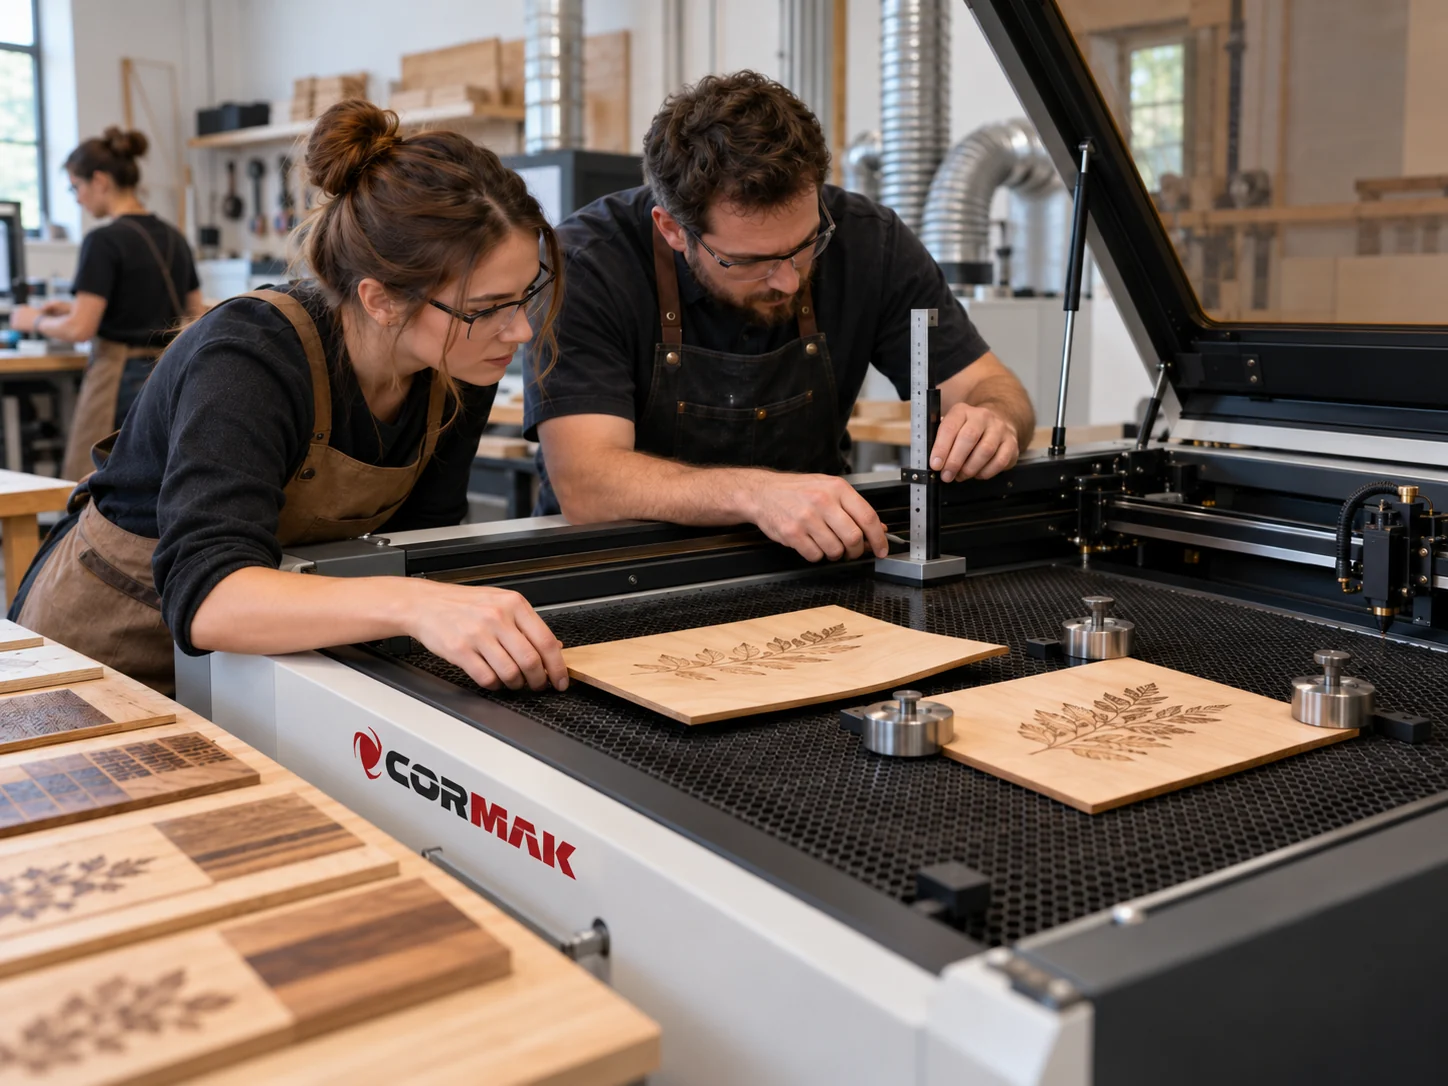
8. Cum realizezi corect un test?
1
Selectează mostre
Ia piese din zone diferite ale aceluiași lot.
2
Pregătește identic
Aceeași șlefuire, curățare și orientare a fibrei.
3
Menține constantele
Focus, exhaustare, aer, optică și poziționare.
4
Compară rezultatele
Contrast, margini, profunzime și repetabilitate.
9. Focalizarea și planeitatea piesei
Dacă suprafața piesei nu este plană, distanța dintre lentilă și material se modifică pe parcursul gravării.
Fasciculul poate fi corect focalizat într-o zonă și defocalizat în alta.
Semnele tipice sunt:
- detalii clare într-o zonă și estompate în alta;
- linii mai late pe o margine;
- diferențe care nu urmăresc fibra;
- pierderea detaliilor fine;
- variația rezultatului după repoziționarea piesei;
- contrast neuniform pe aceeași suprafață.
10. Verifică și optica laserului
Dacă diferențele nu urmăresc fibra și apar în aceeași zonă a mesei indiferent de piesă, trebuie verificat și echipamentul.
În funcție de configurația laserului CO₂, verifică:
- curățenia lentilei;
- curățenia oglinzilor;
- focalizarea;
- alinierea sistemului optic;
- răcirea;
- asistența cu aer;
- exhaustarea;
- planeitatea mesei și a piesei.
Plotere precum CORMAK LC9060D includ sistem de aspirație inferioară și răcire pentru tubul laser, elemente care trebuie menținute în stare corectă de funcționare.
11. Cum diferențiezi materialul de o problemă a echipamentului?
| Simptom | Cauză probabilă | Verificare |
|---|---|---|
| Diferențele urmăresc fibra | Densitate, rășină sau structură naturală | Rotește mostra și repetă gravarea |
| O piesă este uniform mai închisă | Umiditate sau pregătire diferită | Măsoară umiditatea și verifică suprafața |
| O margine este neclară | Piesă curbată sau focus incorect | Verifică planeitatea și distanța focală |
| Apare halou de fum | Exhaustare sau asistență cu aer | Verifică evacuarea fumului și debitul de aer |
| Diferența apare mereu în aceeași zonă a mesei | Optică, focus sau geometria sistemului | Testează aceeași piesă în poziții diferite |
| Rezultatul se schimbă între cicluri | Optică murdară, răcire sau proces instabil | Verifică sistemele echipamentului |
12. Umiditatea trebuie înregistrată, nu doar verificată
Pentru produse decorative, plăcuțe, elemente personalizate sau alte serii în care culoarea gravurii trebuie să fie constantă, este utilă înregistrarea umidității împreună cu parametrii procesului.
Fișa lotului poate include:
- specia;
- furnizorul;
- numărul lotului;
- umiditatea;
- granulația de șlefuire;
- puterea;
- viteza;
- focalizarea.
13. Nu alege automat gravura cea mai închisă
Un rezultat foarte închis nu este obligatoriu cel mai bun.
O densitate energetică prea mare poate produce:
- margini excesiv carbonizate;
- detalii fine pierdute;
- depuneri suplimentare;
- fum mai mult;
- timp de procesare inutil de mare;
- sensibilitate crescută la variația materialului.
Pentru producție, este mai importantă repetabilitatea decât obținerea celui mai întunecat rezultat posibil.
14. Ce înseamnă o fereastră stabilă de proces?
O setare robustă este aceea în jurul căreia mici variații ale parametrilor sau materialului nu modifică radical aspectul produsului.
Prea sensibilă
O diferență mică de material schimbă mult culoarea sau claritatea.
Stabilă
Mai multe combinații apropiate produc rezultate acceptabile.
Repetabilă
Rezultatul rămâne apropiat pe mai multe mostre din același lot.
15. Lemn masiv, furnir, placaj și MDF nu reacționează identic
Termenul „lemn” include materiale cu structuri foarte diferite.
| Material | Particularitate |
|---|---|
| Lemn masiv | Variații naturale de densitate, fibră, noduri și umiditate |
| Furnir | Strat foarte subțire, cu risc de expunere a suportului |
| Placaj | Furnire și adezivi care pot varia între loturi |
| MDF / HDF | Structură mai omogenă, dar reacția depinde de compoziție și densitate |
| Material finisat | Trebuie cunoscută exact compoziția stratului aplicat |
16. Alegerea echipamentului laser CO₂
Pentru gravarea lemnului, CORMAK oferă o gamă de mașini CNC cu laser CO₂ destinate gravării, marcării și debitării materialelor nemetalice.
Pentru lucrări și formate diferite pot fi analizate modele precum:
- CORMAK LC9060D – zonă de lucru de aproximativ 900 × 600 mm;
- CORMAK LC1390Z – zonă de lucru de 1300 × 900 mm;
- CORMAK LC1530EVO – pentru formate mai mari și producție;
- gama de plotere laser CO₂ CORMAK – pentru compararea configurațiilor disponibile.
17. Sistemul de evacuare a fumului influențează rezultatul
Gravarea lemnului produce fum și particule. Dacă acestea rămân prea mult timp deasupra piesei, pot apărea depuneri și diferențe de aspect.
Verifică:
- funcționarea exhaustării;
- traseul de evacuare;
- curățenia filtrelor, dacă există;
- asistența cu aer;
- acumulările de reziduuri;
- curățenia mesei;
- etanșeitatea conductelor;
- debitul real de evacuare.
18. Un exemplu practic CORMAK: LC1530EVO
Modelul CORMAK LC1530EVO este destinat tăierii și gravării materialelor nemetalice precum lemn, placaj, plexiglas și piele.
Pentru a vedea integrarea unui asemenea echipament într-un flux real de lucru poți consulta și articolul: Punerea în funcțiune a laserului CO₂ CORMAK LC1530EVO la WIZMAG FD SRL .
Mai multe proiecte și exemple sunt disponibile în secțiunea Puneri în funcțiune CORMAK .
19. Controlul calității trebuie făcut în aceleași condiții
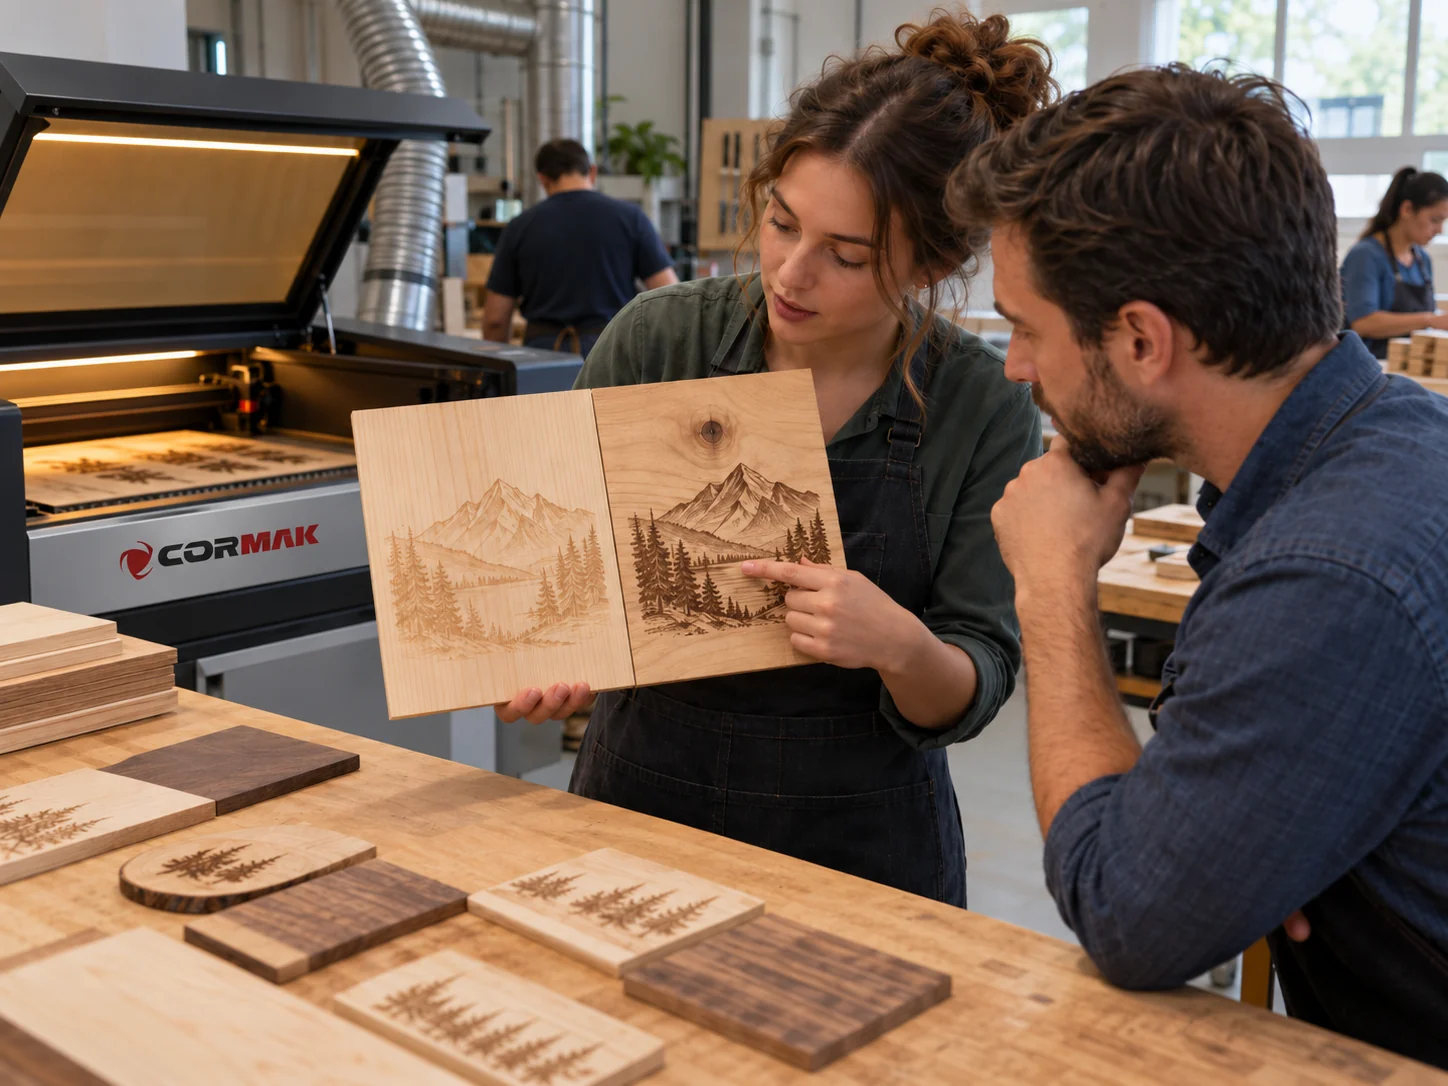
Două gravuri nu trebuie comparate în condiții de iluminare diferite. Pentru evaluarea unui lot, păstrează aceeași lumină și aceeași orientare a pieselor.
Urmărește:
- contrastul;
- uniformitatea;
- claritatea marginilor;
- detaliile fine;
- profunzimea;
- depunerile;
- zonele carbonizate;
- repetabilitatea între piese.
20. Fișa de proces reduce testele repetate
După identificarea unei combinații stabile, parametrii trebuie documentați.
Pentru fiecare material poți înregistra:
- specia sau tipul panoului;
- furnizorul;
- lotul;
- grosimea;
- umiditatea;
- pregătirea suprafeței;
- parametrii laserului;
- focalizarea;
- asistența cu aer;
- observațiile vizuale.
Parametrii nu trebuie transferați automat între materiale.
O setare validată pentru o specie, grosime sau lot nu reprezintă
automat setarea corectă pentru următorul material.
21. Siguranța la gravarea lemnului
Lemnul este combustibil, iar procesul produce fum și reziduuri. Echipamentul trebuie utilizat conform instrucțiunilor producătorului, cu exhaustarea și sistemele auxiliare în stare corectă de funcționare.
Nu procesa materiale cu compoziție necunoscută.
Nu introduce în echipamentul laser PVC sau suprafețe cu tratamente,
adezivi ori acoperiri neidentificate. Verifică întotdeauna
documentația materialului și lista de materiale permise de
producătorul echipamentului.
Procesul nu trebuie lăsat nesupravegheat. Reziduurile trebuie îndepărtate periodic, iar răcirea, asistența cu aer și exhaustarea trebuie verificate înainte de producție.
22. Diagnostic rapid: material sau laser?
URMĂREȘTE FIBRA
Probabil variație naturală a materialului.
ACEEAȘI ZONĂ
Verifică focusul, optica și geometria sistemului.
ÎNTREGUL LOT
Verifică umiditatea și pregătirea materialului.
HALOU / FUM
Verifică evacuarea și asistența cu aer.
23. Întrebări frecvente
De ce gravura laser pe lemn este neuniformă?
Cauzele pot fi fibra și densitatea lemnului, rășina, umiditatea, pregătirea diferită a suprafeței, planeitatea piesei, focalizarea sau condițiile echipamentului.
Două bucăți din aceeași specie ar trebui să se graveze identic?
Nu obligatoriu. Lemnul este un material natural, iar două piese din aceeași specie sau chiar din aceeași scândură pot avea densități, umidități și structuri diferite.
De ce gravura urmărește fibra lemnului?
Zonele fibrei pot avea densități diferite și reacționează diferit la energia laserului. Acest lucru poate produce alternanțe naturale de nuanță.
Umiditatea lemnului influențează gravarea?
Da. Diferențele de umiditate pot modifica reacția materialului la încălzire și pot produce variații de contrast sau profunzime.
Ce fac dacă o margine a gravurii este neclară?
Verifică mai întâi planeitatea piesei și focalizarea. O suprafață curbată poate modifica distanța dintre lentilă și material pe parcursul gravării.
Trebuie să măresc puterea dacă gravura este prea deschisă?
Nu automat. Mai întâi verifică materialul, umiditatea, focalizarea, pregătirea suprafeței și exhaustarea. Modificarea puterii fără diagnostic poate masca problema.
Cum aleg puterea și viteza pentru un anumit lemn?
Folosește mostre reale și realizează o matrice de test în limitele recomandate pentru echipamentul utilizat. Nu există o combinație universală valabilă pentru toate speciile și loturile.
De ce este utilă o matrice de test?
Pentru că permite compararea mai multor combinații în aceleași condiții și ajută la identificarea unei ferestre stabile de proces, nu doar a unei singure setări.
Trebuie repetat testul pentru fiecare lot?
Pentru lucrări în care aspectul trebuie să fie constant, este recomandată verificarea unui lot nou pe mostre înainte de lansarea întregii producții.
Cum știu dacă problema este laserul sau lemnul?
Dacă variațiile urmăresc fibra și se deplasează împreună cu piesa, materialul este un candidat probabil. Dacă defectul apare în aceeași zonă a mesei indiferent de piesă, verifică focalizarea, optica și echipamentul.
Este exhaustarea importantă pentru gravare?
Da. Fumul și reziduurile trebuie evacuate eficient pentru a limita depunerile pe piesă și componentele echipamentului și pentru exploatarea corectă a sistemului.
24. Concluzie: repetabilitatea începe cu materialul
O gravură laser pe lemn neuniformă nu înseamnă automat că laserul este defect sau că parametrii sunt greșiți.
Lemnul poate varia prin fibră, densitate, rășină și umiditate. La acestea se adaugă pregătirea suprafeței, planeitatea, focalizarea, optica, asistența cu aer și evacuarea fumului.
Cea mai sigură metodă este un proces controlat: mai multe mostre reprezentative, aceeași pregătire, verificarea echipamentului și modificarea unui singur parametru odată.
Pentru aplicații profesionale de gravare și debitare poți consulta gama CORMAK de lasere CO₂ și secțiunea articole tehnice CORMAK pentru prelucrarea lemnului .
CORMAK România · gravare și debitare laser CO₂
Ai nevoie de un laser CO₂ pentru gravarea lemnului?
Pentru alegerea configurației potrivite, transmite tipul materialului, dimensiunea maximă a pieselor, grosimea, aplicația principală, nivelul de detaliu dorit și volumul estimat de producție. Astfel pot fi comparate corect zona de lucru, puterea laserului și echiparea necesară.