
Coșul de cumpărături
Strunjire lemn · boluri · picioare · baluștri
Un strung pentru lemn trebuie ales după piesa reală pe care dorești să o produci. Un bol cu diametru mare, un picior lung de masă și un balustru repetat în serie solicită diferit același utilaj.
Pentru boluri devin importante diametrul maxim, turația redusă și sistemul de prindere. Pentru picioare de masă contează distanța dintre vârfuri și rigiditatea batiului. Pentru baluștri, lungimea trebuie combinată cu repetabilitatea și cu posibilitatea utilizării unui dispozitiv de copiere.
BOLURI
diametru, prindere și turație redusă
PICIOARE
distanță între vârfuri și rigiditate
BALUȘTRI
lungime și repetabilitatea profilului
SCULE
mandrină, centre, lunetă și dălți
1. Ce operații poate realiza un strung pentru lemn?
Strungul rotește semifabricatul în jurul propriei axe, iar materialul este îndepărtat progresiv cu scule dedicate pentru strunjirea lemnului.
Procesul permite realizarea unor piese simetrice față de axa de rotație, precum:
- boluri;
- platouri;
- picioare de masă;
- picioare pentru scaune;
- baluștri;
- stâlpi pentru scări;
- mânere;
- coloane decorative;
- sfeșnice;
- corpuri de lampă;
- piese cilindrice;
- elemente decorative repetitive.
Pentru celelalte etape ale producției poți consulta gama completă de mașini pentru prelucrarea lemnului CORMAK .
2. Cele patru caracteristici care contează cel mai mult
DIAMETRUL
Stabilește cât de mare poate fi piesa rotită deasupra batiului.
LUNGIMEA
Distanța dintre vârfuri limitează piesele lungi.
TURAȚIA
Trebuie adaptată diametrului și gradului de echilibrare al piesei.
RIGIDITATEA
Influențează vibrațiile, stabilitatea și controlul sculei.
3. Diametrul maxim de strunjire
Diametrul maxim peste batiu arată dimensiunea teoretică a piesei care poate fi rotită fără să atingă structura mașinii.
Dar pentru alegerea unui strung trebuie analizat semifabricatul brut, nu doar piesa finală.
Trebuie luate în calcul:
- diametrul maxim brut;
- colțurile semifabricatului;
- forma neregulată;
- scoarța;
- nodurile;
- poziția suportului pentru daltă;
- spațiul de siguranță;
- sistemul de prindere.
Nu alege un strung exact la diametrul piesei finite.
Un bol finit de 300 mm poate porni dintr-un semifabricat mai mare,
neregulat și dezechilibrat.
4. Distanța dintre vârfuri
Acest parametru este important în special pentru picioare de masă, baluștri, coloane și alte piese lungi.
Distanța declarată de producător nu înseamnă întotdeauna aceeași lungime utilă pentru semifabricat.
Spațiul disponibil poate fi redus de:
- centrul de antrenare;
- vârful rotativ;
- mandrină;
- adaptoare;
- accesorii montate în păpușa mobilă;
- rezervele necesare la capetele piesei.
5. Turația: piesele mari trebuie tratate diferit
O piesă cu diametru mare și formă neregulată generează dezechilibru mai mare decât o piesă cilindrică deja pregătită.
Turația trebuie adaptată la:
- diametrul semifabricatului;
- gradul de echilibrare;
- masa piesei;
- esența lemnului;
- operația executată;
- sistemul de prindere;
- limitele indicate de producător.
Reglarea continuă a turației este utilă, dar nu înlocuiește alegerea corectă a vitezei.
Operatorul trebuie să respecte limitele strungului și ale sistemului de prindere
și să înceapă piesele dezechilibrate într-un regim adecvat.
6. Puterea motorului și rigiditatea batiului
Puterea este importantă la piese mari, degroșări solicitante și utilizare repetitivă, dar nu este suficientă singură.
Un motor mai puternic nu poate compensa:
- un stand instabil;
- un batiu insuficient de rigid;
- fixarea incorectă a piesei;
- centre nealiniate;
- dălți neascuțite;
- o turație nepotrivită.
Pentru piesele mari sau dezechilibrate, masa și rigiditatea utilajului pot fi la fel de importante ca puterea motorului.
7. Scenariul 1 – strung pentru boluri
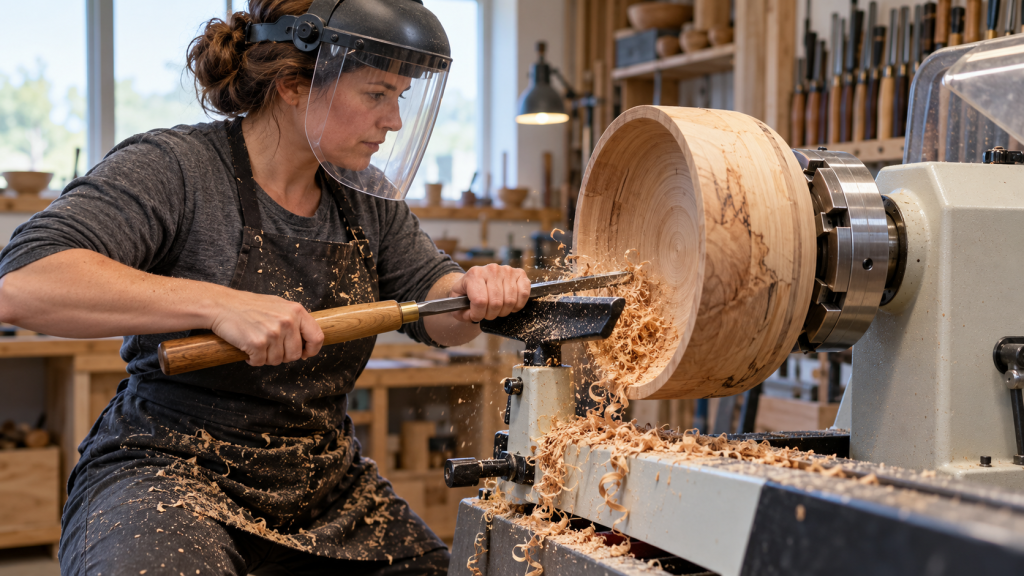
La strunjirea unui bol, semifabricatul este fixat în principal de un capăt, iar diametrul său este mare în raport cu lungimea.
Pentru această aplicație trebuie urmărite:
- diametrul maxim de rotație;
- turația minimă disponibilă;
- rigiditatea batiului;
- masa utilajului;
- arborele principal;
- mandrina compatibilă;
- platanul de prindere;
- suportul pentru daltă.
8. Semifabricatul unui bol este mai important decât bolul finit
Dacă dorești un bol finit cu diametrul de 280–300 mm, semifabricatul poate fi mai mare și poate avea o formă imperfect circulară.
O bucată tăiată direct din trunchi poate include:
- scoarță;
- zone excentrice;
- noduri;
- diferențe de masă;
- zone cu umiditate diferită;
- fisuri care trebuie eliminate.
Din acest motiv este recomandată păstrarea unei rezerve față de diametrul maxim declarat al strungului.
9. Strunjirea bolului începe cu prinderea
În funcție de etapă, pot fi utilizate:
PLATAN
Poate fi utilizat pentru fixarea inițială a semifabricatului.
MANDRINĂ
Permite prinderea piesei într-o zonă pregătită special pentru bacuri.
PĂPUȘĂ MOBILĂ
Poate contribui la susținerea piesei în anumite etape ale pregătirii.
Compatibilitatea sistemului de prindere cu arborele strungului trebuie verificată înainte de comandarea accesoriilor.
10. Scenariul 2 – picioare de masă
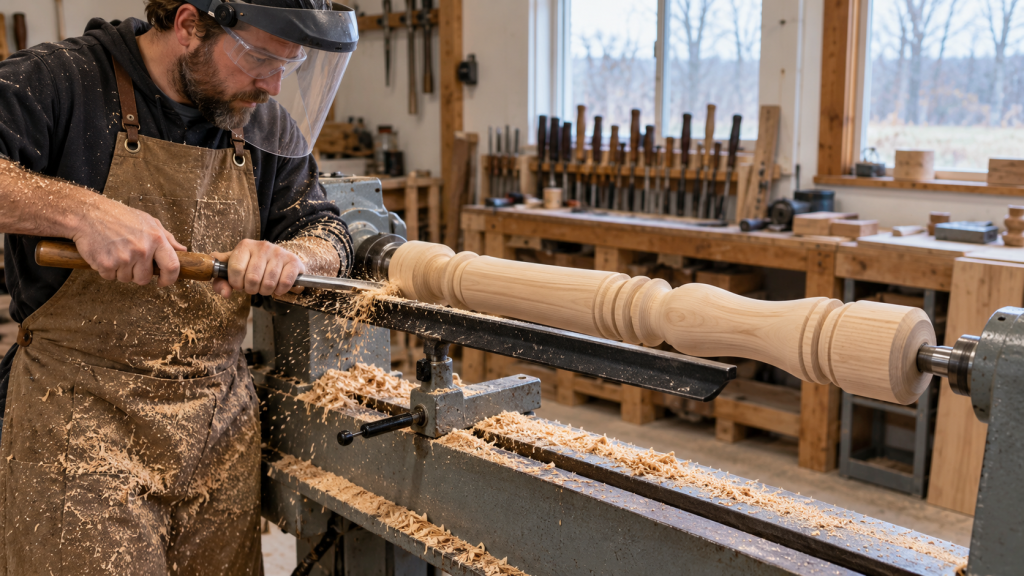
Un picior de masă poate avea lungimea finală de 700–800 mm și poate porni dintr-un semifabricat pătrat.
În acest caz trebuie urmărite:
- distanța efectivă dintre vârfuri;
- rezerva pentru capete;
- rigiditatea batiului;
- blocarea păpușii mobile;
- lungimea suportului pentru daltă;
- alinierea centrelor;
- posibilitatea utilizării unei lunete;
- eventuala compatibilitate cu un copiator.
11. De ce nu alegi strungul exact după lungimea piciorului finit?
Dacă piesa finală trebuie să aibă 760 mm, semifabricatul poate necesita o lungime mai mare.
Trebuie adăugate:
- zonele necesare centrării;
- capetele ce vor fi eliminate;
- rezerva pentru debitarea finală;
- spațiul ocupat de centre;
- toleranța de pregătire.
Compară strungul cu lungimea semifabricatului montat, nu cu lungimea produsului finit.
Această regulă devine cu atât mai importantă pentru baluștri și picioare lungi.
12. Când devine necesară luneta?
O piesă lungă și relativ subțire poate începe să flexeze sau să vibreze în zona centrală.
Luneta poate deveni utilă atunci când:
- raportul lungime/diametru este mare;
- zona centrală a piesei devine subțire;
- apar vibrații;
- sunt necesare treceri fine;
- sunt executate mai multe piese identice;
- finisajul trebuie să fie repetabil.
13. Scenariul 3 – baluștri
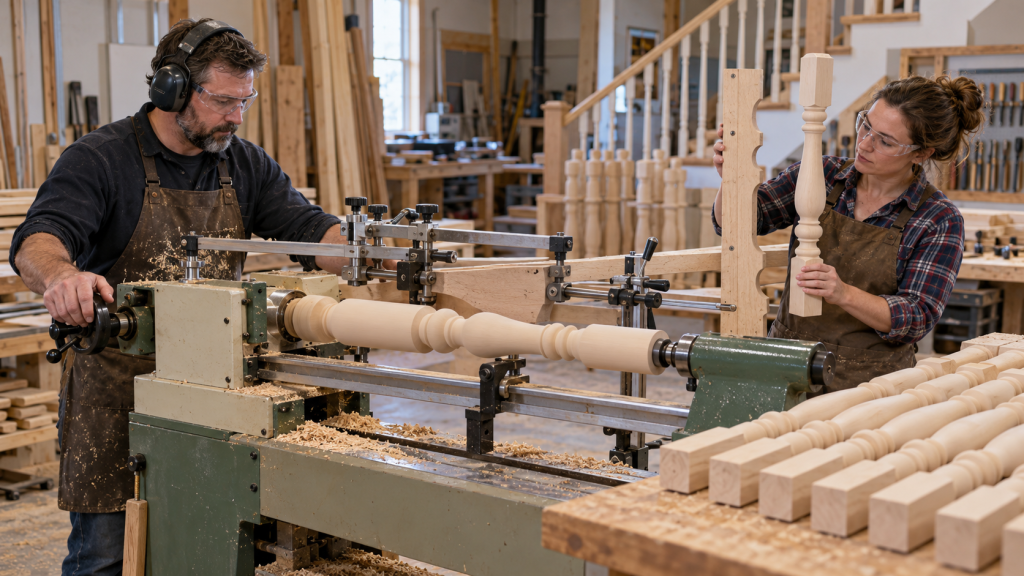
Baluștrii pot avea dimensiuni similare picioarelor de masă, dar diferența este că de regulă trebuie executat același profil de mai multe ori.
Într-o serie de 20, 50 sau 100 de piese, devin importante:
- lungimea utilă a strungului;
- centrul profilului;
- diametrele principale;
- poziția canelurilor;
- lungimea zonelor decorative;
- repetabilitatea;
- timpul de schimbare a semifabricatului;
- posibilitatea utilizării unui șablon.
14. Ce face un dispozitiv de copiere?
Un copiator urmărește un șablon sau un profil de referință și ajută la reproducerea geometriei pe mai multe semifabricate.
Avantajele pot fi:
- reducerea diferențelor dintre piese;
- poziționarea mai constantă a detaliilor;
- mai puține măsurări intermediare;
- repetarea mai rapidă a profilului;
- productivitate mai bună în serie;
- reducerea dependenței de trasarea manuală a fiecărui reper.
Copiatorul nu transformă automat orice strung într-o mașină de producție.
Trebuie verificată compatibilitatea dispozitivului, lungimea cursei,
rigiditatea șablonului și dimensiunile pieselor.
15. Boluri vs. picioare vs. baluștri
| Criteriu | Boluri | Picioare de masă | Baluștri |
|---|---|---|---|
| Tip de prindere | Preponderent frontală | Între vârfuri | Între vârfuri |
| Criteriu dimensional principal | Diametrul maxim | Distanța între vârfuri | Lungime + repetabilitate |
| Turație redusă | Foarte importantă la degroșare | Utilă | Utilă |
| Mandrină cu bacuri | Foarte utilă | Nu este criteriul principal | Nu este criteriul principal |
| Păpușă mobilă | Utilă în anumite etape | Esențială | Esențială |
| Lunetă | Rareori necesară | Uneori utilă | Utilă la piese lungi și subțiri |
| Copiator | În general nu este necesar | Util pentru serii | Foarte util pentru serii |
16. Strung de banc sau strung pe stand?
STRUNG DE BANC
Poate fi potrivit pentru piese scurte, obiecte decorative, mânere, boluri moderate și ateliere cu spațiu limitat.
STRUNG PE STAND
Poate oferi avantaj la picioare, baluștri, piese lungi, boluri mai mari și utilizare repetitivă.
Indiferent de variantă, baza trebuie să fie stabilă și rigidă. Un strung compact montat pe un banc instabil poate vibra mai mult decât un utilaj mai greu și corect amplasat.
17. Dimensiunea semifabricatului pătrat
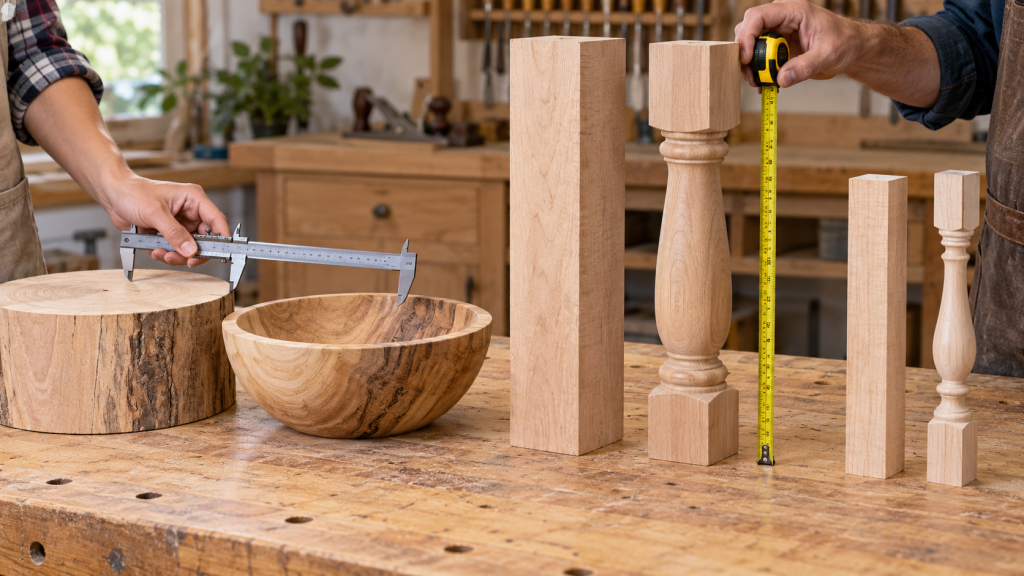
Pentru un picior sau un balustru pornit dintr-o secțiune pătrată, diametrul necesar pentru rotație este mai mare decât latura semifabricatului.
De exemplu, nu trebuie presupus că o piesă de 100 × 100 mm are nevoie de numai 100 mm spațiu de rotație.
Trebuie luată în calcul diagonala și o rezervă de siguranță.
18. Accesoriile importante pentru un strung de lemn
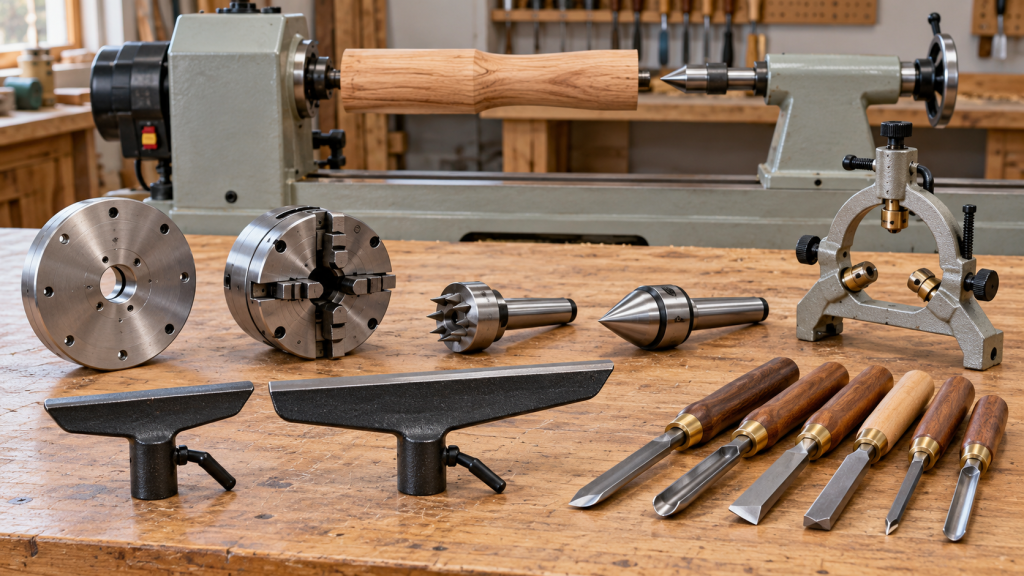
Centrul de antrenare
Este utilizat în principal pentru piesele montate între vârfuri și transmite rotația de la arbore către semifabricat.
Vârful rotativ
Susține capătul opus al piesei în păpușa mobilă și este important pentru picioare, baluștri și alte piese lungi.
Platanul
Este utilizat frecvent pentru fixarea inițială a semifabricatelor destinate bolurilor și platourilor.
Mandrina cu bacuri
Poate fixa piesa exterior sau interior, în funcție de geometria bacurilor și de modul în care semifabricatul a fost pregătit.
Luneta
Susține piesele lungi și subțiri și poate reduce vibrațiile și flexarea în zona centrală.
19. Dălțile trebuie alese după operație
Un set de bază pentru strunjirea lemnului poate include:
- daltă pentru degroșare;
- daltă pentru profilare;
- daltă pentru boluri;
- racletă;
- daltă oblică;
- sculă pentru canale;
- sculă pentru retezare;
- scule specializate pentru detalii.
Sculele trebuie să fie ascuțite, corect sprijinite pe suport și utilizate numai pentru operațiile pentru care sunt proiectate.
20. Cum pregătești semifabricatele?
Pregătirea corectă înainte de montarea pe strung reduce timpul de degroșare și dezechilibrul inițial.
Pentru tăierea semifabricatelor din lemn poate fi utilă gama de fierăstraie panglică pentru lemn CORMAK .
Înainte de strunjire trebuie verificate:
- fisurile;
- nodurile instabile;
- zonele putrezite;
- eventualele elemente metalice;
- scoarța desprinsă;
- centrul piesei;
- lungimea brută;
- diametrul maxim real.
21. Cum obții picioare și baluștri repetabili?
Pentru serii, controlul dimensional trebuie organizat încă înainte de începerea primei piese.
1
SEMIFABRICATE
Pregătește toate piesele la aceleași dimensiuni inițiale.
2
MARCARE
Stabilește pozițiile principalelor elemente ale profilului.
3
DIAMETRE
Controlează diametrele cu șublerul sau compasul.
4
ȘABLON
Compară fiecare piesă cu profilul de referință.
22. Controlul calității pieselor strunjite
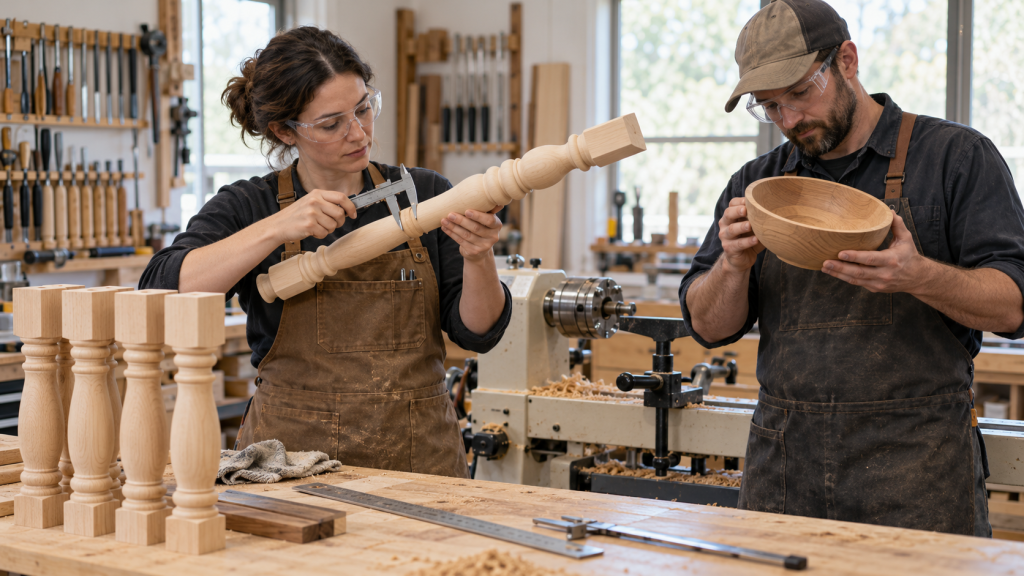
Pentru controlul dimensional pot fi utilizate:
- șublerul;
- compasul exterior;
- rigla;
- șablonul de profil;
- opritoarele;
- marcajele de poziție;
- piesa etalon.
Pentru un set de patru picioare de masă, diferențele mici de profil pot deveni vizibile după montaj chiar dacă fiecare piesă arată corect individual.
23. Strunjirea manuală sau copiator?
Strunjirea manuală oferă flexibilitate maximă pentru unicate și piese artistice.
Copiatorul devine interesant când atelierul produce:
- seturi de picioare identice;
- baluștri pentru aceeași scară;
- coloane decorative repetitive;
- mânere în serie;
- elemente de mobilier identice;
- componente repetitive pentru amenajări.
Pentru unicate, măsurarea și șablonul pot fi suficiente. Pentru serii mari, repetabilitatea poate deveni mai importantă decât libertatea de modelare manuală.
24. Praful și așchiile din zona strungului
Strunjirea lemnului produce cantități importante de așchii, iar operațiile de șlefuire a piesei generează praf fin.
Pentru organizarea atelierului poate fi analizată gama verificată de sisteme de aspirație pentru rumeguș, așchii și praf CORMAK .
Așchiile de strunjire și praful fin nu sunt aceeași problemă.
Sistemul de extracție trebuie ales după tipul particulelor, debitul necesar
și operațiile executate în atelier.
25. Finisarea după strunjire
Șlefuirea nu trebuie folosită pentru corectarea unor diferențe mari de profil. Forma trebuie obținută în principal prin strunjire, iar abrazivul este utilizat pentru uniformizarea urmelor și pregătirea finisajului.
Pentru alte procese de finisare poți consulta gama generală de utilaje pentru prelucrarea lemnului .
26. Siguranța la strungul pentru lemn
Înainte de pornirea utilajului:
- verifică prinderea semifabricatului;
- rotește manual piesa pentru controlul interferențelor;
- reglează suportul pentru daltă;
- verifică toate blocajele;
- alege turația inițială corespunzătoare;
- utilizează protecție pentru ochi și față;
- evită hainele largi și bijuteriile;
- protejează părul lung.
În timpul funcționării:
- nu măsura piesa cât timp se rotește;
- nu repoziționa suportul cu utilajul pornit;
- nu apropia mâna de piesa în rotație;
- oprește utilajul dacă apar vibrații anormale;
- menține sculele bine ascuțite;
- respectă instrucțiunile producătorului.
27. Cum alegi strungul în funcție de proiect?
| Proiect principal | Prioritatea nr. 1 | Ce mai trebuie verificat |
|---|---|---|
| Boluri | Diametrul semifabricatului | Turație redusă, prindere, rigiditate, suport pentru daltă. |
| Picioare de masă | Distanța între vârfuri | Rigiditate, centre, lunetă și lungimea semifabricatului. |
| Baluștri | Lungime și repetabilitate | Copiator, șablon, lunetă și timp de schimbare a piesei. |
| Obiecte decorative mici | Control și ergonomie | Turație, scule, acces și flexibilitate. |
| Producție diversificată | Domeniu larg de lucru | Reglare turație, accesorii și rigiditate. |
28. Greșeli frecvente la alegerea strungului
Alegerea după putere
Motorul nu compensează lipsa diametrului, lungimii sau rigidității necesare.
Alegerea exact la limită
Semifabricatul brut este de regulă mai mare decât piesa finită.
Ignorarea accesoriilor
Mandrina, centrele, luneta și suporturile influențează capacitatea reală.
Ignorarea repetabilității
Un strung potrivit pentru unicate nu este automat optim pentru zeci de baluștri identici.
29. Ce trebuie să măsori înainte de cumpărare?
Pregătește o listă cu cele mai mari și cele mai frecvente piese ale atelierului.
- diametrul maxim brut pentru boluri;
- lungimea maximă brută;
- secțiunea semifabricatelor pătrate;
- diametrul minim al zonelor subțiri;
- masa aproximativă a pieselor;
- numărul de bucăți per serie;
- tipul de prindere necesar;
- necesitatea unui copiator;
- necesitatea unei lunete;
- spațiul disponibil în atelier.
30. Întrebări frecvente
Ce capacitate trebuie să aibă un strung pentru boluri?
Diametrul maxim admis trebuie să fie mai mare decât diametrul semifabricatului brut, nu doar decât diametrul bolului finit. Trebuie verificată și compatibilitatea sistemului de prindere.
Ce distanță între vârfuri este necesară pentru picioare de masă?
Distanța trebuie să depășească lungimea semifabricatului montat împreună cu centrele și accesoriile. Pentru un picior finit de aproximativ 750 mm este recomandată o capacitate utilă mai mare decât lungimea finală.
Este obligatorie luneta pentru baluștri?
Nu. Devine utilă în special atunci când piesa este lungă și subțire, flexează sau începe să vibreze în zona centrală.
Ce avantaj are un strung cu copiator?
Permite repetarea unui profil după șablon și poate reduce diferențele dintre picioarele de masă sau baluștrii executați în serie.
Pot realiza boluri pe orice strung pentru lemn?
Numai dacă diametrul admis, turația, sistemul de prindere și construcția utilajului permit această operație. Trebuie verificată documentația modelului.
Este mai importantă puterea sau masa strungului?
Ambele sunt importante, dar pentru semifabricate mari și dezechilibrate rigiditatea și stabilitatea utilajului sunt esențiale. Puterea motorului nu poate elimina vibrațiile unei structuri instabile.
De ce trebuie să măsor diagonala unui semifabricat pătrat?
Pentru că la rotire colțurile descriu un cerc mai mare decât latura semifabricatului. Diametrul necesar trebuie verificat după diagonala piesei, cu o rezervă adecvată.
Ce este mai important pentru un picior de masă: diametrul sau lungimea?
În majoritatea proiectelor de acest tip, distanța efectivă dintre vârfuri este criteriul dimensional principal, însă trebuie verificat și diametrul semifabricatului pătrat înainte de rotunjire.
Merită un copiator dacă realizez doar piese unicat?
De regulă, avantajul copiatorului crește odată cu numărul pieselor identice. Pentru unicate, șablonul, măsurarea și strunjirea manuală pot oferi mai multă flexibilitate.
Ce scule sunt necesare pentru început?
Un set poate include daltă pentru degroșare, scule de profilare, racletă, daltă oblică, sculă pentru retezare și, pentru boluri, scule proiectate special pentru strunjirea transversală.
Cum verific dacă două picioare de masă sunt identice?
Folosește aceleași semifabricate, marcaje identice, șubler sau compas, șablon de profil și o piesă etalon pentru verificarea pozițiilor și diametrelor.
31. Concluzie: bolurile, picioarele și baluștrii nu cer același strung
Pentru boluri, alegerea trebuie să înceapă de la diametrul real al semifabricatului, sistemul de prindere, turația redusă și rigiditatea mașinii.
Pentru picioare de masă, criteriul principal devine distanța efectivă dintre vârfuri, împreună cu stabilitatea batiului, centrele și posibilitatea susținerii piesei.
Pentru baluștri, aceleași criterii de lungime sunt completate de repetabilitatea profilului și de posibilitatea utilizării unui copiator.
În toate situațiile, strungul trebuie ales după cel mai mare semifabricat brut și după procesul real de producție, nu exact după dimensiunea piesei finite.
Pentru alte echipamente destinate atelierului poți consulta gama CORMAK pentru prelucrarea lemnului și ghidurile tehnice CORMAK pentru prelucrarea lemnului .
CORMAK România · utilaje pentru prelucrarea lemnului
Alege utilajul după semifabricatul real, nu după piesa din catalog.
Înainte de alegerea unui strung pentru lemn, stabilește diametrul maxim, lungimea semifabricatelor, tipurile de piese, necesitatea unui copiator și volumul de producție. Aceste informații permit dimensionarea corectă a utilajului și a accesoriilor.