
Coșul de cumpărături
Gestionarea resturilor · atelier de prelucrare a lemnului
Alegerea unui tocător pentru resturi de lemn începe cu deșeurile reale din atelier. Puterea motorului și capacitatea maximă declarată nu spun singure dacă utilajul va procesa eficient șipcile, capetele de cherestea, resturile de panouri sau materialele neregulate produse zilnic.
Înainte de achiziție trebuie analizate materialul, dimensiunea, umiditatea, contaminarea, volumul zilnic și destinația materialului mărunțit. Pentru o imagine asupra echipamentelor disponibile poți consulta categoria CORMAK de tocătoare de lemn și gama generală de mașini pentru prelucrarea lemnului .
Material
Lemn masiv, panouri, paleți sau rumeguș
Dimensiuni
Se verifică piesa maximă, nu media
Flux
Alimentare, mărunțire și evacuare
Destinație
Granulația trebuie să servească procesului următor
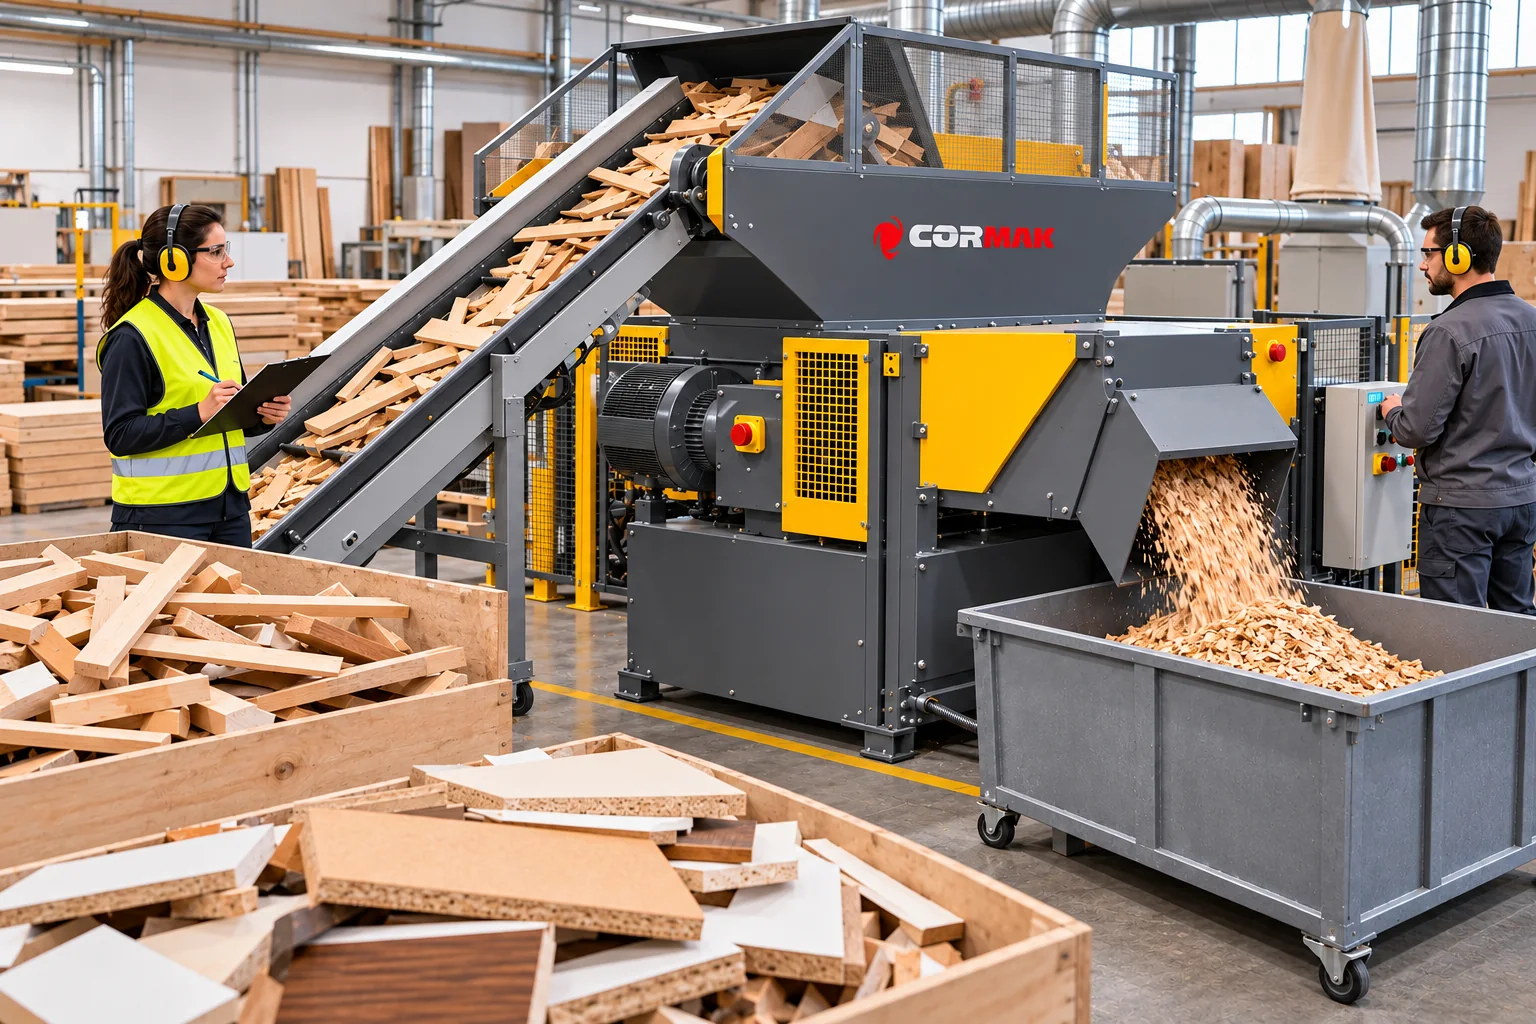
1. Începe cu un audit al resturilor produse în atelier
Înainte de a compara tocătoare, urmărește câteva zile fluxul real al atelierului. Nu nota doar cantitatea totală. Separă materialele pe categorii și înregistrează dimensiunile maxime.
| Tip rest | Ce măsori | Ce trebuie verificat |
|---|---|---|
| Șipci din lemn masiv | Lungime, lățime, grosime | Alimentarea și secțiunea maximă admisă |
| Capete de cherestea | Dimensiunea maximă și greutatea | Capacitatea rotorului și a sistemului de alimentare |
| PAL / MDF | Lățime, grosime, suprafață | Compatibilitatea declarată pentru modelul concret |
| Paleți | Dimensiuni și construcție | Prezența cuielor, capselor și tratamentelor |
| Rumeguș / praf | Volum și umiditate | Dacă este necesar un tocător sau mai degrabă exhaustare |
| Resturi neregulate | Forma maximă | Riscul de blocare și formare a punților |
Înregistrează și procentul fiecărui tip de material
Un atelier care produce predominant resturi de PAL are nevoie de
o analiză diferită față de unul care generează în principal
capete de cherestea și șipci din lemn masiv.
2. Separă materialele înainte de mărunțire
Sortarea nu este doar o operație de ordine în atelier. Amestecarea unor materiale foarte diferite poate reduce valoarea materialului rezultat și poate introduce contaminanți incompatibili cu utilajul sau cu procesul următor.
- lemn masiv curat;
- lemn cu scoarță sau impurități minerale;
- PAL și MDF;
- placaj;
- material vopsit sau lăcuit;
- paleți și ambalaje;
- metal, plastic și sticlă;
- rumeguș și praf;
- material foarte umed;
- resturi cu compoziție necunoscută.
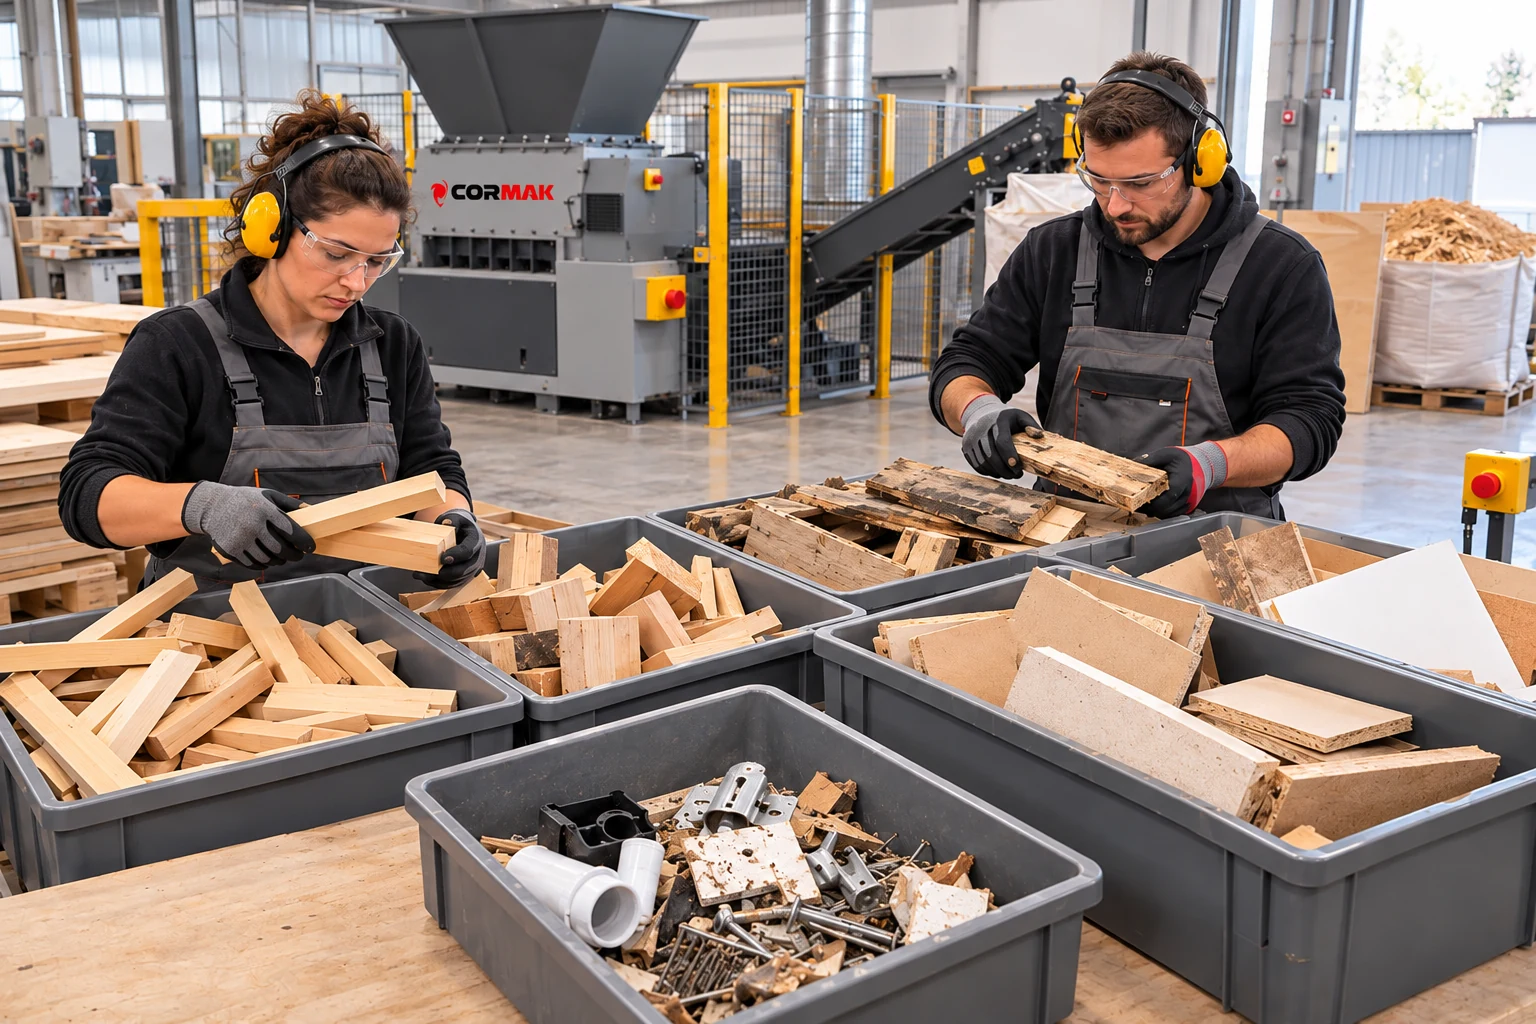
Nu presupune că un tocător acceptă automat cuie sau șuruburi
Elementele metalice trebuie eliminate înainte de procesare dacă
producătorul utilajului nu declară explicit o soluție compatibilă
cu asemenea contaminanți. Un separator magnetic poate completa
fluxul, dar nu înlocuiește sortarea.
3. Ce materiale poate procesa efectiv tocătorul?
Termenul „tocător de lemn” acoperă utilaje foarte diferite. Unele sunt proiectate pentru crengi și material lemnos masiv, altele pentru deșeuri industriale de atelier.
Categoria CORMAK de tocătoare de lemn include în prezent modele pentru ramuri și material lemnos. Compatibilitatea cu PAL, MDF, placaj, materiale melaminate sau alte materiale compozite nu trebuie dedusă din denumirea categoriei.
Pentru fiecare utilaj trebuie confirmate în documentația tehnică:
- lemnul moale admis;
- lemnul tare admis;
- diametrul sau secțiunea maximă;
- materialul proaspăt sau uscat;
- resturile plate;
- panourile pe bază de lemn;
- paleții;
- materialele tratate;
- umiditatea admisă;
- contaminanții tolerați.
De exemplu, CORMAK R1500 este un tocător destinat crengilor și materialului lemnos, iar pagina produsului definește separat diametrele admise pentru diferite tipuri de lemn.
Pentru alimentare hidraulică există, de exemplu, CORMAK BX62R , însă nici această configurație nu trebuie prezentată automat ca tocător pentru resturile de PAL sau MDF dintr-o fabrică de mobilier.
4. Gura de alimentare se dimensionează după cea mai mare piesă
Nu folosi dimensiunea medie a resturilor. Câteva piese supradimensionate pot obliga operatorul să efectueze zilnic debitări suplimentare înainte de tocător.
- lungimea celei mai mari șipci;
- lățimea celui mai mare rest de panou;
- grosimea blocurilor;
- secțiunea capetelor de grinzi;
- dimensiunea pieselor rotunde;
- forma resturilor neregulate;
- volumul introdus într-un ciclu;
- orientarea materialului în buncăr.
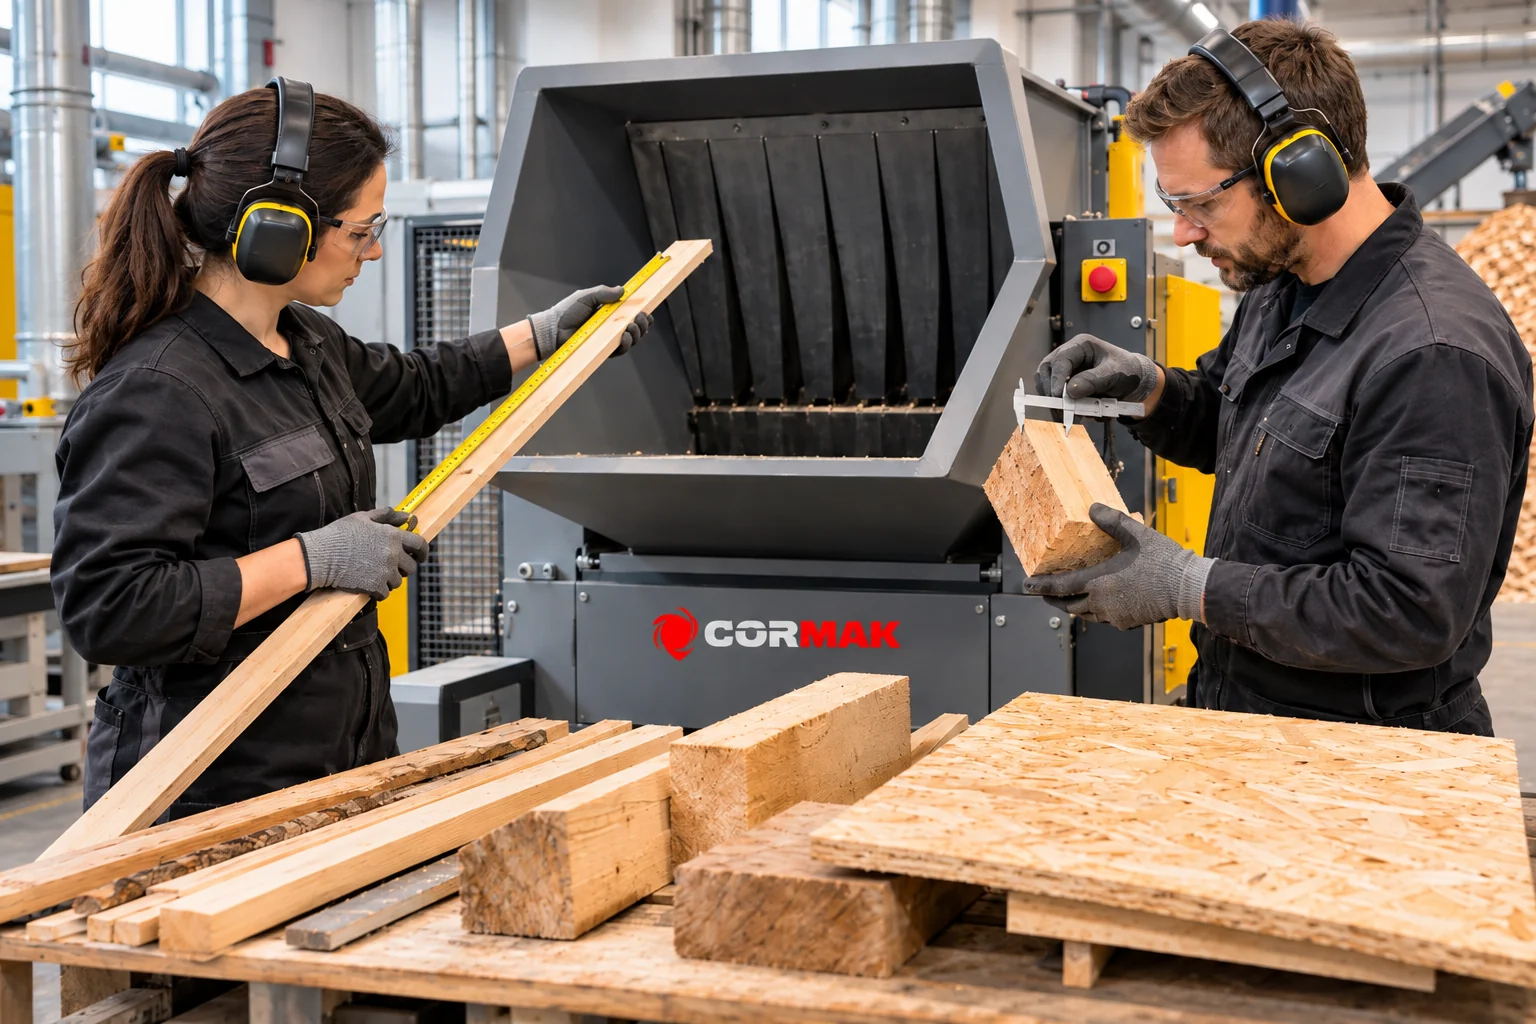
O gură mare nu garantează procesarea oricărei piese care încape
Capacitatea reală depinde și de rotor, geometria cuțitelor,
sistemul de antrenare, cuplu și modul în care materialul
este împins către zona de tăiere.
5. Forma resturilor poate fi mai importantă decât volumul
ȘIPCI LUNGI
Pot forma punți și se pot orienta nefavorabil în buncăr.
BLOCURI GROASE
Solicită rotorul și transmisia cu sarcini ridicate.
PANOURI PLATE
Necesită o gură suficient de lată și o alimentare adecvată.
PIESE NEREGULATE
Pot bloca alimentarea chiar dacă masa lor este redusă.
Dacă atelierul produce predominant rumeguș și praf fin, un tocător pentru resturi voluminoase poate să nu fie soluția corectă. În acest caz trebuie analizată mai întâi gama de sisteme de aspirație CORMAK .
6. Sistemul de tăiere trebuie analizat ca ansamblu
Numărul de cuțite nu spune singur cât de bine va funcționa tocătorul. Contează geometria rotorului, turația, puterea, contracuțitul și modul în care materialul ajunge efectiv în zona de mărunțire.
- diametrul rotorului;
- lungimea utilă a rotorului;
- numărul și forma cuțitelor;
- materialul cuțitelor;
- posibilitatea rotirii cuțitelor;
- contracuțitul;
- viteza rotorului;
- transmisia;
- protecția la suprasarcină;
- inversarea la blocare;
- sistemul de împingere;
- accesul pentru mentenanță.
7. Productivitatea din catalog nu este neapărat productivitatea atelierului
O valoare exprimată în kg/h sau m³/h este utilă doar dacă materialul utilizat la test seamănă cu deșeul pe care îl vei procesa tu.
Material
Lemnul tare, lemnul moale și panourile compozite solicită diferit sistemul de tăiere.
Umiditate
Materialul verde și cel foarte uscat se comportă diferit.
Formă
Resturile lungi și plate pot limita alimentarea înainte ca motorul să ajungă la capacitatea maximă.
Granulație
O mărunțire mai fină poate reduce productivitatea.
Cuțite
Uzura elementelor tăietoare modifică debitul real.
Evacuare
Materialul trebuie îndepărtat suficient de repede pentru ca fluxul să nu fie întrerupt.
La o probă urmărește cantitatea introdusă, timpul efectiv de lucru, numărul de opriri, inversările, energia consumată, granulația și cantitatea care necesită reprocesare.
8. Alimentare manuală sau alimentare mecanizată?
Pentru cantități mici, alimentarea pe loturi poate fi suficientă. Pe măsură ce volumul crește, manipularea resturilor poate deveni principalul factor care limitează productivitatea.
| Sistem | Avantaj | De analizat |
|---|---|---|
| Alimentare pe loturi | Configurație simplă | Ritmul depinde de operator |
| Bandă transportoare | Flux constant | Spațiu și protecții suplimentare |
| Transportor robust | Potrivit pentru resturi grele | Investiție și mentenanță |
| Buncăr tampon | Stochează material între operații | Trebuie prevenită formarea punților |
| Integrare în linie | Reduce manipularea repetitivă | Necesită automatizare și sincronizare |
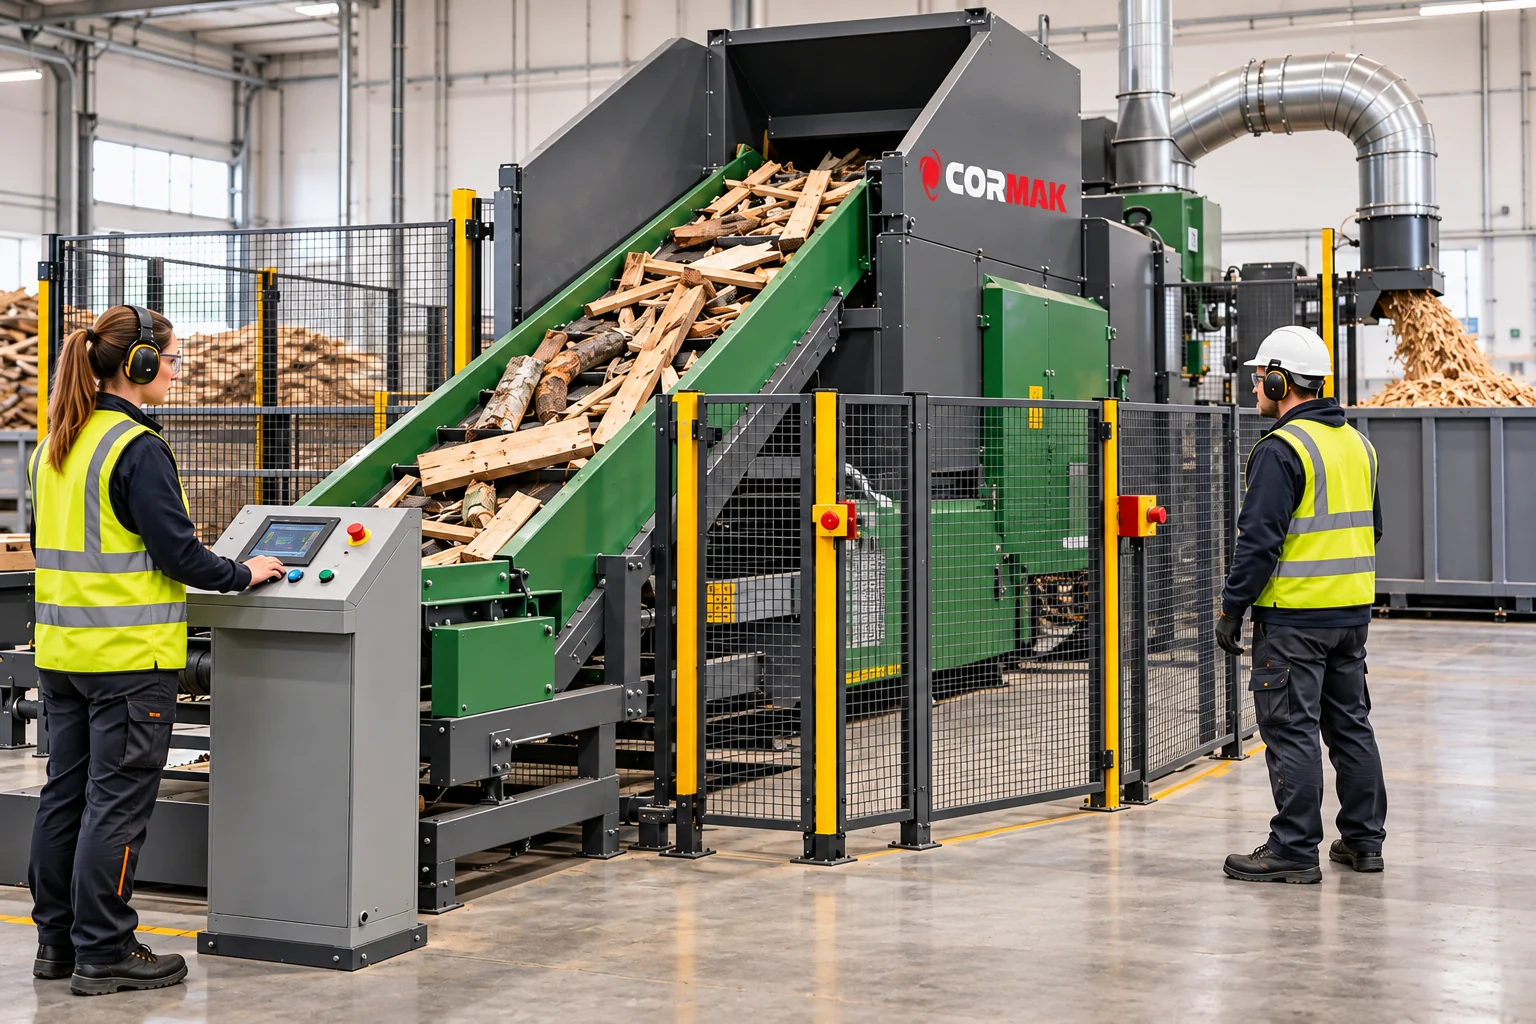
Materialul nu se împinge manual în zona de tăiere
Buncărul, protecțiile, interblocările și sistemele de alimentare
trebuie utilizate în configurația prevăzută de producător.
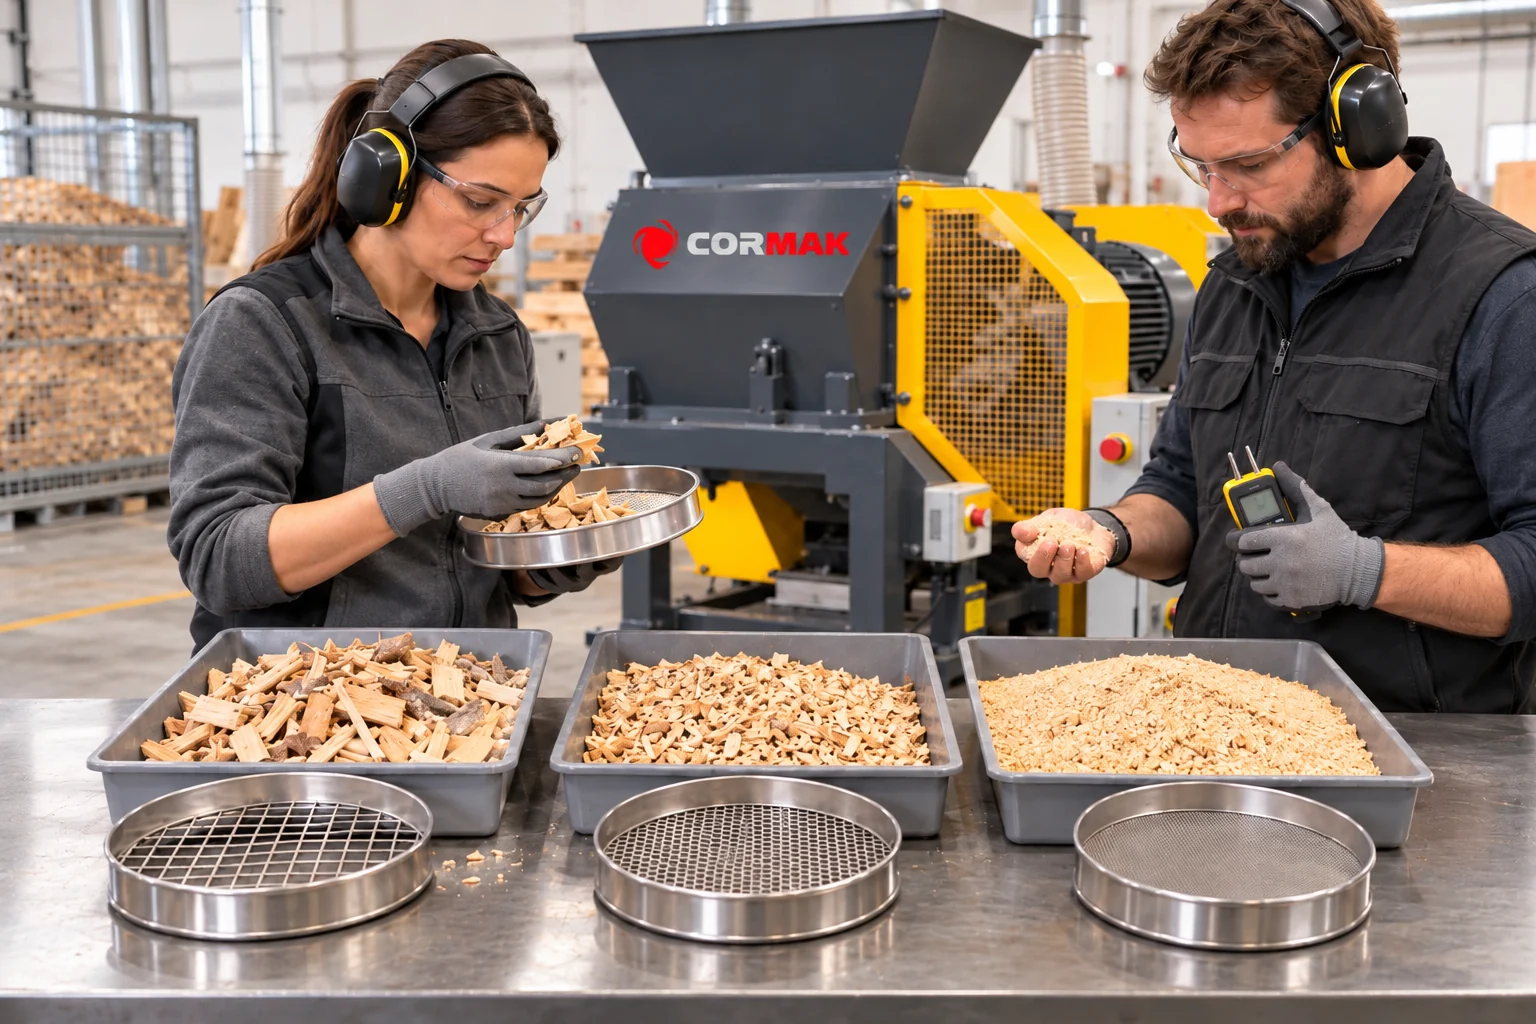
9. Ce granulație trebuie să rezulte?
Materialul mărunțit nu trebuie să fie „cât mai fin” în mod automat. Granulația se stabilește după procesul următor.
- reducerea volumului pentru transport;
- depozitare în container;
- alimentarea unui proces industrial compatibil;
- sortare ulterioară;
- valorificare printr-un operator specializat;
- pregătire pentru un proces de compactare compatibil;
- reprocesare;
- eliminare controlată, atunci când este necesară.
La utilajele prevăzute cu sită, reducerea dimensiunii ochiurilor poate produce material mai fin, dar poate scădea capacitatea și poate crește energia necesară.
10. Lemn masiv, PAL și MDF nu reprezintă același flux
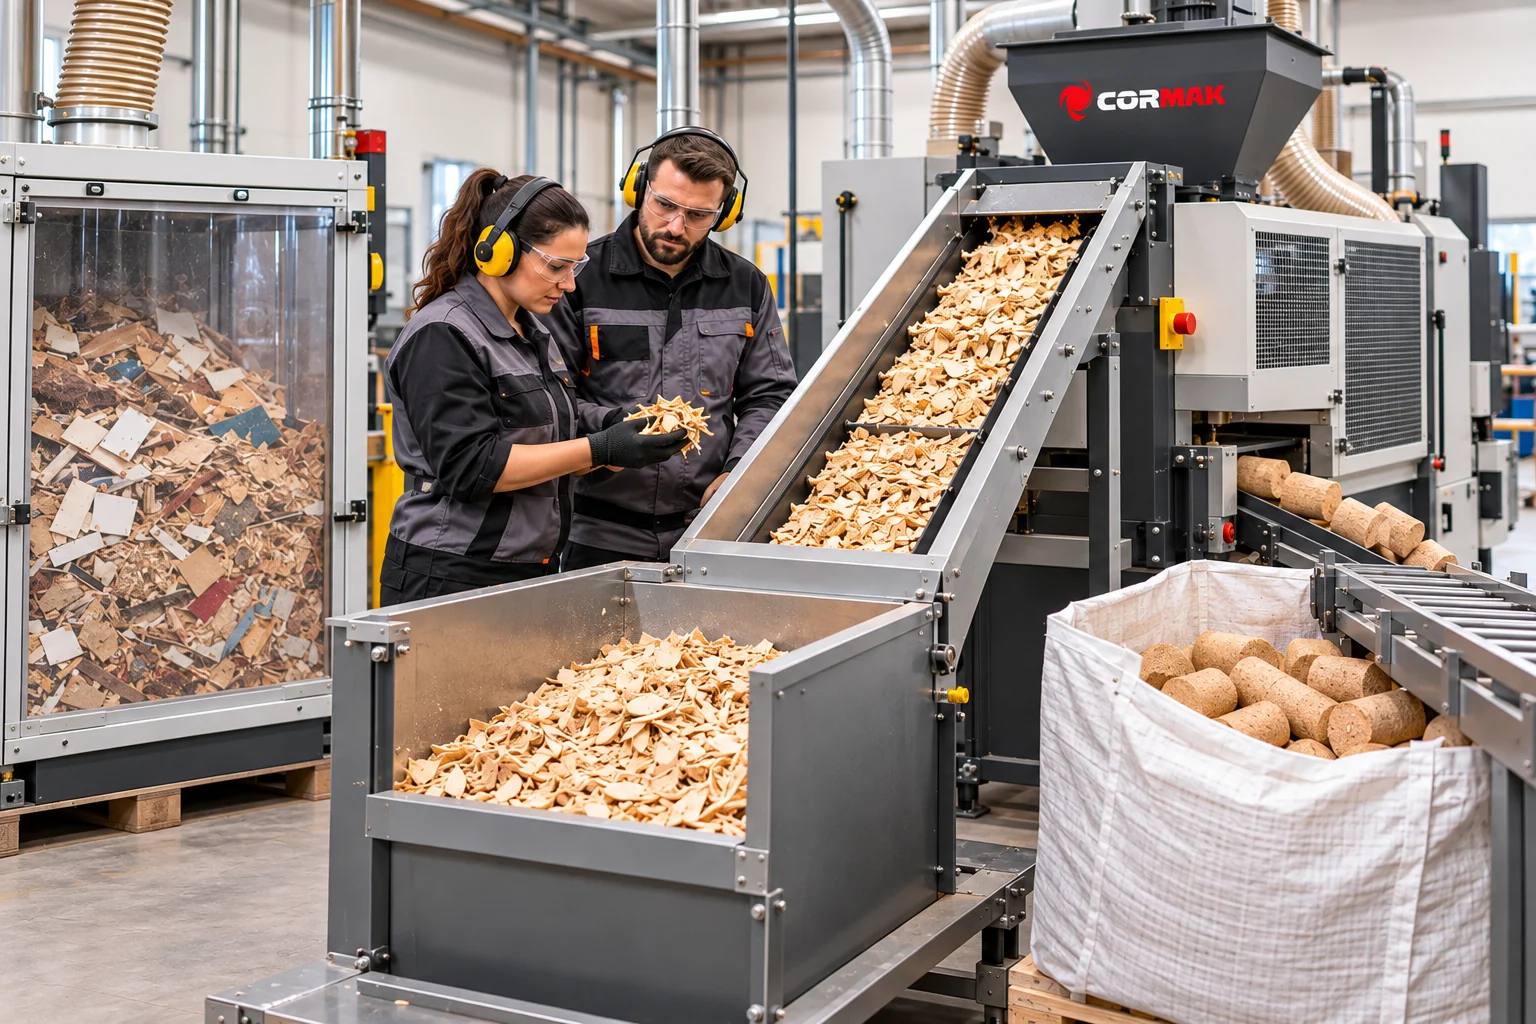
Lemnul masiv curat și panourile tehnice au compoziții diferite. PAL-ul și MDF-ul includ lianți și pot avea straturi decorative, finisaje sau alte componente.
De aceea, simpla transformare a tuturor resturilor într-un amestec mărunțit poate reduce opțiunile de utilizare ulterioară.
- păstrează separat lemnul masiv curat;
- separă PAL-ul și MDF-ul;
- identifică materialele vopsite sau tratate;
- verifică paleții înainte de procesare;
- separă contaminanții metalici;
- nu presupune automat că orice material poate fi ars;
- confirmă cerințele procesului următor;
- păstrează trasabilitatea fluxurilor atunci când este necesară.
11. Într-un atelier de mobilier, deșeul principal poate proveni din debitarea panourilor
Un atelier care lucrează predominant cu PAL și MDF poate genera volume mari de fâșii, decupaje și capete de panouri. În această situație este important să analizezi lățimea resturilor și compatibilitatea declarată a tocătorului înainte de a compara puterile motoarelor.
Pentru a înțelege de unde provin aceste resturi poți consulta gama de fierăstraie circulare de formatizat CORMAK și ghidul Fierăstrău de formatizat cu incizor – CORMAK MJ45-KB4 2600 .
Modelul CORMAK MJ45-KD3 este destinat inclusiv prelucrării PAL-ului, MDF-ului, HDF-ului și lemnului masiv, ceea ce ilustrează foarte bine diversitatea fluxurilor de resturi care pot exista într-un atelier de mobilier.
12. Rumegușul și praful se gestionează diferit de resturile voluminoase
Rumegușul rezultat la rindeluire, frezare sau debitare nu are nevoie automat de același proces ca șipcile și capetele de lemn. În multe ateliere, prima etapă este colectarea eficientă prin exhaustare.
CORMAK oferă mai multe clase de instalații:
- exhaustoare locale ;
- sisteme de aspirație cu ciclon ;
- instalații industriale DCV ;
- gama completă de sisteme pentru rumeguș, așchii și praf .
Pentru dimensionarea sistemului poți consulta și articolul Cum alegem un exhaustor? .
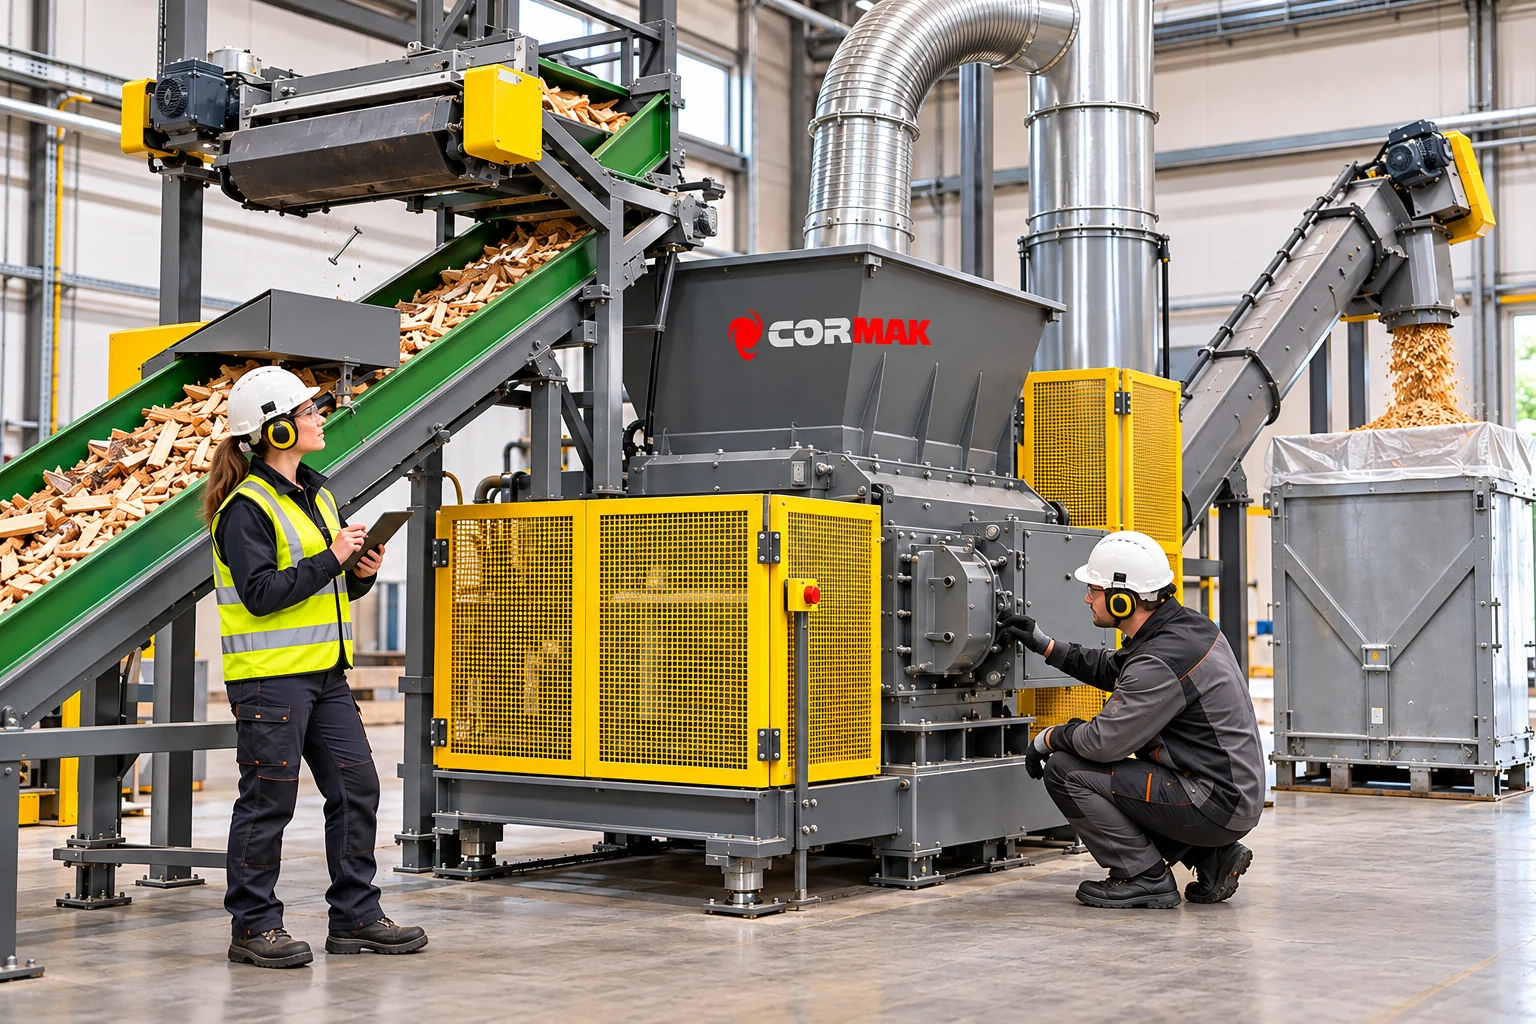
13. Echipamentele auxiliare pot transforma tocătorul într-o linie
Într-un flux industrial, tocătorul este rareori singurul echipament. Productivitatea instalației poate depinde de modul în care materialul este adus, evacuat și separat.
Bandă de alimentare
Reduce manipularea și menține un debit mai constant.
Transportor de evacuare
Transferă materialul către container sau următoarea etapă.
Separator magnetic
Poate reține anumite elemente feroase din flux.
Exhaustare
Controlează praful la punctele de transfer.
Buncăr tampon
Permite separarea ritmului dintre două operații.
Container
Trebuie dimensionat pentru a nu opri inutil instalația.
Pentru controlul prafului într-o configurație industrială, un exemplu este CORMAK DCV5200E+ , destinat colectării prafului și așchiilor în aplicații de prelucrare a lemnului.
Pentru ateliere în care sunt conectate mai multe utilaje poate fi analizat și CORMAK FM350 , care permite conectarea mai multor posturi de lucru.
14. Destinația materialului trebuie stabilită înainte de alegerea tocătorului
Dacă nu știi ce vei face cu materialul după mărunțire, nu poți stabili corect granulația și nici gradul de separare necesar înainte de procesare.
| Material | Verificări | Direcție posibilă |
|---|---|---|
| Lemn masiv curat | Umiditate și contaminare | Valorificare într-un proces compatibil |
| Șipci și capete | Metal, scoarță, dimensiuni | Reducerea volumului și valorificare |
| PAL / MDF | Rășini, finisaje, destinație acceptată | Flux separat și destinație confirmată |
| Paleți | Cuie, marcaje, tratamente | Numai după sortare și pregătire adecvată |
| Rumeguș curat | Umiditate și compoziție | Colectare sau proces ulterior compatibil |
| Material amestecat | Compoziție și contaminanți | Sortare înainte de procesare |
15. Puterea motorului nu este criteriul principal
Un motor mai mare nu garantează automat un cost mai mic pe cantitatea procesată. Un utilaj supradimensionat poate avea un cost de achiziție și instalare dificil de justificat dacă funcționează numai câteva minute pe zi.
Un tocător prea mic poate avea problema opusă: funcționează permanent aproape de limita sa, necesită mai multe opriri și poate crea un blocaj în fluxul atelierului.
- puterea instalată;
- consumul în sarcină;
- funcționarea în gol;
- pornirea motorului;
- protecția la suprasarcină;
- inversarea la blocare;
- timpul efectiv de funcționare;
- cantitatea procesată;
- numărul de opriri;
- costul energiei raportat la rezultatul real.
16. Întreținerea influențează disponibilitatea utilajului
Înainte de achiziție, întreabă cât durează accesul la rotor și cât de simplu se schimbă sau se rotesc cuțitele.
- verificarea cuțitelor;
- rotirea sau schimbarea elementelor tăietoare;
- reglarea contracuțitului;
- verificarea sitei;
- curățarea buncărului;
- verificarea sistemului de împingere;
- lubrifierea punctelor indicate;
- controlul transmisiei;
- verificarea senzorilor;
- controlul protecțiilor;
- verificarea exhaustării;
- curățarea numai după oprirea și izolarea utilajului.
Timpul de mentenanță este tot timp de producție pierdut
Două tocătoare cu productivitate teoretică asemănătoare pot avea
disponibilitate foarte diferită dacă unul necesită intervenții
lungi pentru curățare și schimbarea cuțitelor.
17. Amplasarea tocătorului trebuie planificată împreună cu fluxul atelierului
Nu analiza doar amprenta utilajului. Sunt necesare spații pentru alimentare, containere, evacuare, mentenanță și traseul operatorilor.
- acces pentru alimentare;
- spațiu pentru sortarea materialului;
- zonă pentru containere;
- evacuarea materialului mărunțit;
- distanțe de siguranță;
- acces la rotor pentru service;
- alimentare electrică;
- exhaustare;
- controlul zgomotului;
- separarea circulației pietonale de transportul intern.
Pentru planificarea întregului atelier poți folosi și secțiunea CORMAK de articole despre prelucrarea lemnului , precum și gama completă de utilaje pentru tâmplărie și industria lemnului .
18. Ce probă trebuie solicitată înainte de cumpărare?
Dacă aplicația este dificilă, cea mai bună verificare este testul cu material reprezentativ din atelier.
1
Selectează materialul
Include piesele cele mai lungi, late, groase și neregulate.
2
Păstrează proporțiile
Testul trebuie să semene cu amestecul real produs zilnic.
3
Cronometrează
Măsoară timpul, blocajele, inversările și opririle.
4
Analizează rezultatul
Verifică granulația, praful și necesitatea reprocesării.
În timpul probei urmărește alimentarea, tendința de formare a punților, numărul inversărilor, productivitatea reală, consumul energetic, evacuarea și calitatea materialului rezultat.
19. Checklist înainte de alegerea tocătorului
- materialele acceptate;
- materialele interzise;
- dimensiunea gurii de alimentare;
- dimensiunea maximă a pieselor;
- rotorul și cuțitele;
- sistemul de alimentare;
- protecția la suprasarcină;
- inversarea automată;
- sita sau granulația rezultată;
- productivitatea pe materialul real;
- puterea instalată;
- consumul energetic;
- evacuarea materialului;
- transportoarele compatibile;
- necesarul de exhaustare;
- nivelul de zgomot;
- accesul pentru schimbarea cuțitelor;
- piese și consumabile disponibile;
- spațiul necesar instalației;
- punerea în funcțiune și instruirea.
20. Întrebări frecvente despre tocătoarele pentru resturi de lemn
Pot introduce PAL și MDF într-un tocător de lemn?
Numai dacă producătorul modelului respectiv declară explicit compatibilitatea cu aceste materiale. Faptul că utilajul este denumit „tocător de lemn” nu confirmă automat procesarea PAL-ului sau MDF-ului.
Pot toca paleți fără să scot cuiele?
Nu trebuie presupus acest lucru. Elementele metalice se îndepărtează înainte de alimentare dacă producătorul nu prevede explicit o configurație care le poate gestiona.
Este mai bun tocătorul cu motorul cel mai puternic?
Nu neapărat. Productivitatea depinde de rotor, alimentare, material, dimensiunea resturilor și evacuare. Puterea este numai unul dintre criterii.
Ce dimensiune trebuie să aibă gura de alimentare?
Trebuie comparată cu cele mai mari resturi produse în mod curent. O gură prea mică poate obliga la pregătirea și debitarea manuală a materialului.
Pentru rumeguș este necesar un tocător?
Nu în mod automat. Dacă materialul este deja fin, problema principală poate fi colectarea, transportul sau filtrarea. În acest caz trebuie analizat mai întâi sistemul de exhaustare.
Cum verific productivitatea reală?
Printr-o probă cu resturi similare celor din atelier. Se măsoară cantitatea procesată, timpul, opririle, inversările și materialul care trebuie reprocesat.
Merită o bandă transportoare?
Devine utilă atunci când volumul de resturi este suficient de mare încât alimentarea manuală să limiteze ritmul sau să necesite manipulări repetate.
Cum aleg granulația materialului rezultat?
Pornind de la procesul următor. Nu are sens să consumi suplimentar energie pentru o granulație foarte fină dacă transportul sau valorificarea acceptă particule mai mari.
21. Concluzie: tocătorul se alege după deșeu și după procesul următor
Un tocător pentru resturi de lemn nu trebuie ales exclusiv după puterea motorului. Materialul, dimensiunea, forma, contaminarea și cantitatea zilnică determină tipul de utilaj și sistemul de alimentare necesar.
La fel de importantă este destinația materialului mărunțit. Dacă lemnul masiv, PAL-ul, MDF-ul și rumegușul sunt amestecate fără o strategie, materialul rezultat poate deveni mai dificil de utilizat sau valorificat.
Pentru o alegere corectă, construiește întâi o imagine reală asupra fluxului de deșeuri și abia apoi compară gura de alimentare, rotorul, productivitatea, granulația, consumul și echipamentele auxiliare.
CORMAK · prelucrarea și gestionarea resturilor de lemn
Cauți un tocător sau o soluție pentru gestionarea resturilor din atelier?
Pregătește tipurile de material, dimensiunile maxime, cantitatea zilnică și destinația dorită a materialului rezultat. Aceste informații permit verificarea compatibilității și alegerea unei configurații potrivite.