
Coșul de cumpărături
Diagnostic tehnic · fierăstraie cu bandă pentru metal
Un fierăstrău cu bandă care începe să taie strâmb nu indică automat o mașină defectă. În practică, aceeași deviație poate fi produsă de o pânză uzată, tensionare insuficientă, ghidaje reglate greșit, avans prea mare, pas nepotrivit al dinților, fixarea slabă a piesei sau evacuarea incorectă a șpanului.
Diagnosticul trebuie făcut metodic. Dacă modificăm simultan tensionarea, avansul, ghidajele și pânza, putem obține temporar o tăiere mai bună fără să știm care a fost cauza reală. Ghidul de mai jos pornește de la simptom și urmărește problemele într-o ordine tehnică, de la verificările rapide până la geometria mecanică a utilajului.
1. Pânza
Uzură, dinți, pas și deteriorare asimetrică
2. Ghidarea
Tensionare, ghidaje și distanța față de piesă
3. Parametrii
Viteza benzii și presiunea de avans
4. Mașina
Menghină, volanți, rulmenți și geometrie
1. Ce înseamnă de fapt că fierăstrăul „taie strâmb”?
Înainte de orice reglaj trebuie stabilit cum deviază tăietura. Expresia „taie strâmb” este prea generală pentru un diagnostic corect.
În atelier pot apărea simptome diferite:
Deviație laterală
Tăietura începe corect și migrează progresiv spre
stânga sau spre dreapta.
Tăiere înclinată
Suprafața rezultată este dreaptă, dar nu este
perpendiculară pe axa materialului.
Tăietură curbată
Pânza se arcuiește în material și produce o suprafață
convexă sau concavă.
Deviație progresivă
Primele tăieri sunt bune, iar precizia se degradează
pe măsură ce pânza lucrează.
Primul principiu al diagnosticului
Nu modifica reglajele până când nu poți descrie clar simptomul:
direcția deviației, momentul în care apare și dacă fenomenul
se repetă cu alte materiale sau alte pânze.
2. Fă o tăiere de control înainte să modifici reglajele
O eroare frecventă este testarea mașinii cu piese diferite, secțiuni diferite și parametri modificați de la o încercare la alta.
În aceste condiții devine dificil de stabilit ce reglaj a influențat rezultatul.
1
Curăță mașina
Îndepărtează șpanul din zona ghidajelor, menghinei
și traseului benzii.
2
Fixează aceeași piesă
Folosește o secțiune constantă și o prindere fermă.
3
Păstrează parametrii
Nu modifica simultan viteza benzii și avansul.
4
Măsoară rezultatul
Verifică abaterea după fiecare modificare.
3. Prima componentă de verificat este pânza panglică
Dacă un fierăstrău care tăia corect începe să devieze fără modificări mecanice evidente, pânza este una dintre primele componente care trebuie inspectate.
O pânză poate încă îndepărta material și totuși să nu mai poată realiza o tăiere dreaptă.
Uzura sau deteriorarea asimetrică a dinților poate genera forțe diferite pe cele două laturi ale benzii și o poate determina să devieze.
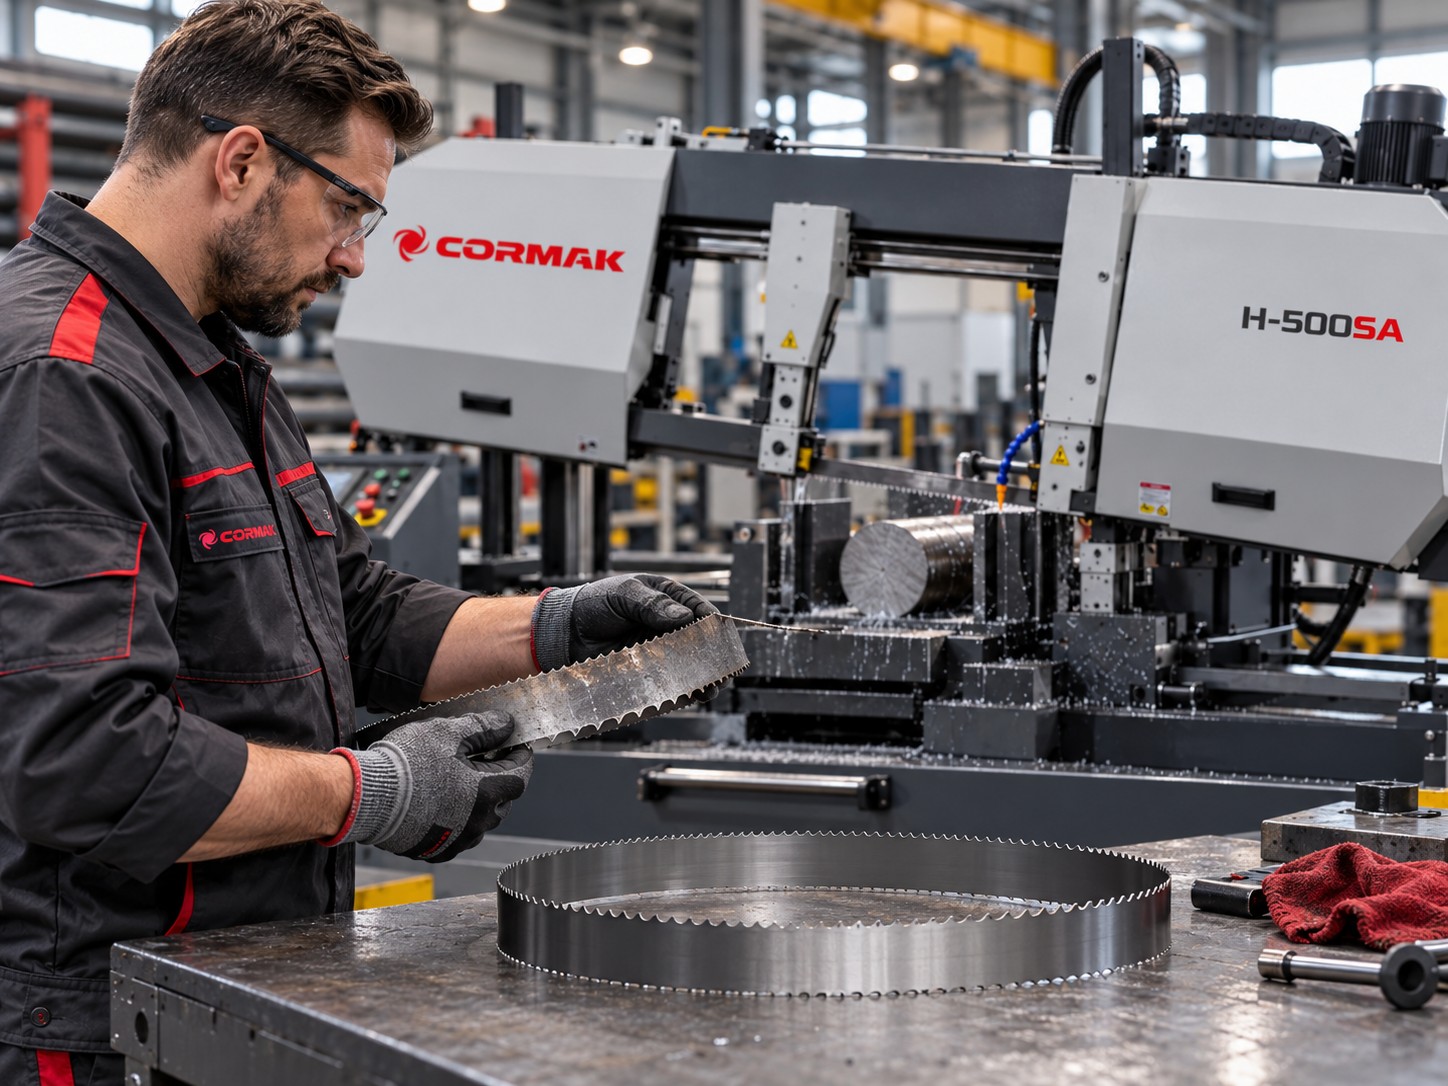
- dinți tociți neuniform;
- dinți ciobiți pe o singură parte;
- setul dinților deteriorat;
- pânză nepotrivită materialului;
- urme de frecare laterală;
- spatele benzii deteriorat;
- dinți încărcați cu șpan;
- sudura pânzei deteriorată.
Nu regla mașina pentru a compensa o pânză deteriorată
Dacă fierăstrăul a tăiat corect înainte și problema a apărut
odată cu uzura consumabilului, modificarea geometriei poate
introduce o problemă suplimentară.
Pentru consumabile compatibile poți consulta categoria pânze panglică pentru fierăstraie de metal .
4. Pasul dinților trebuie ales după secțiunea materialului
Alegerea pânzei nu înseamnă numai lungime, lățime și grosime. Pasul dinților trebuie corelat cu forma, secțiunea și materialul piesei.
Un pas prea mare poate însemna prea puțini dinți angrenați simultan și solicitări mari asupra fiecărui dinte.
Un pas prea fin poate reduce capacitatea de evacuare a șpanului, mai ales la materiale pline de secțiune mare.
Material plin
Secțiunile pline mari necesită suficient spațiu pentru evacuarea volumului de șpan.
Țevi și profile
Numărul dinților aflați simultan în material variază pe parcursul tăierii.
Tăiere în pachet
Sunt importante atât pasul pânzei, cât și fixarea individuală a pieselor.
5. Tensionarea insuficientă permite benzii să se curbeze
Banda trebuie să fie suficient de flexibilă pentru a rula pe volanți, dar suficient de tensionată pentru a păstra direcția între ghidaje.
Dacă tensionarea este insuficientă, presiunea de avans poate curba banda în interiorul materialului.
Fenomenul este mai vizibil la secțiuni mari, unde forțele asupra benzii cresc.
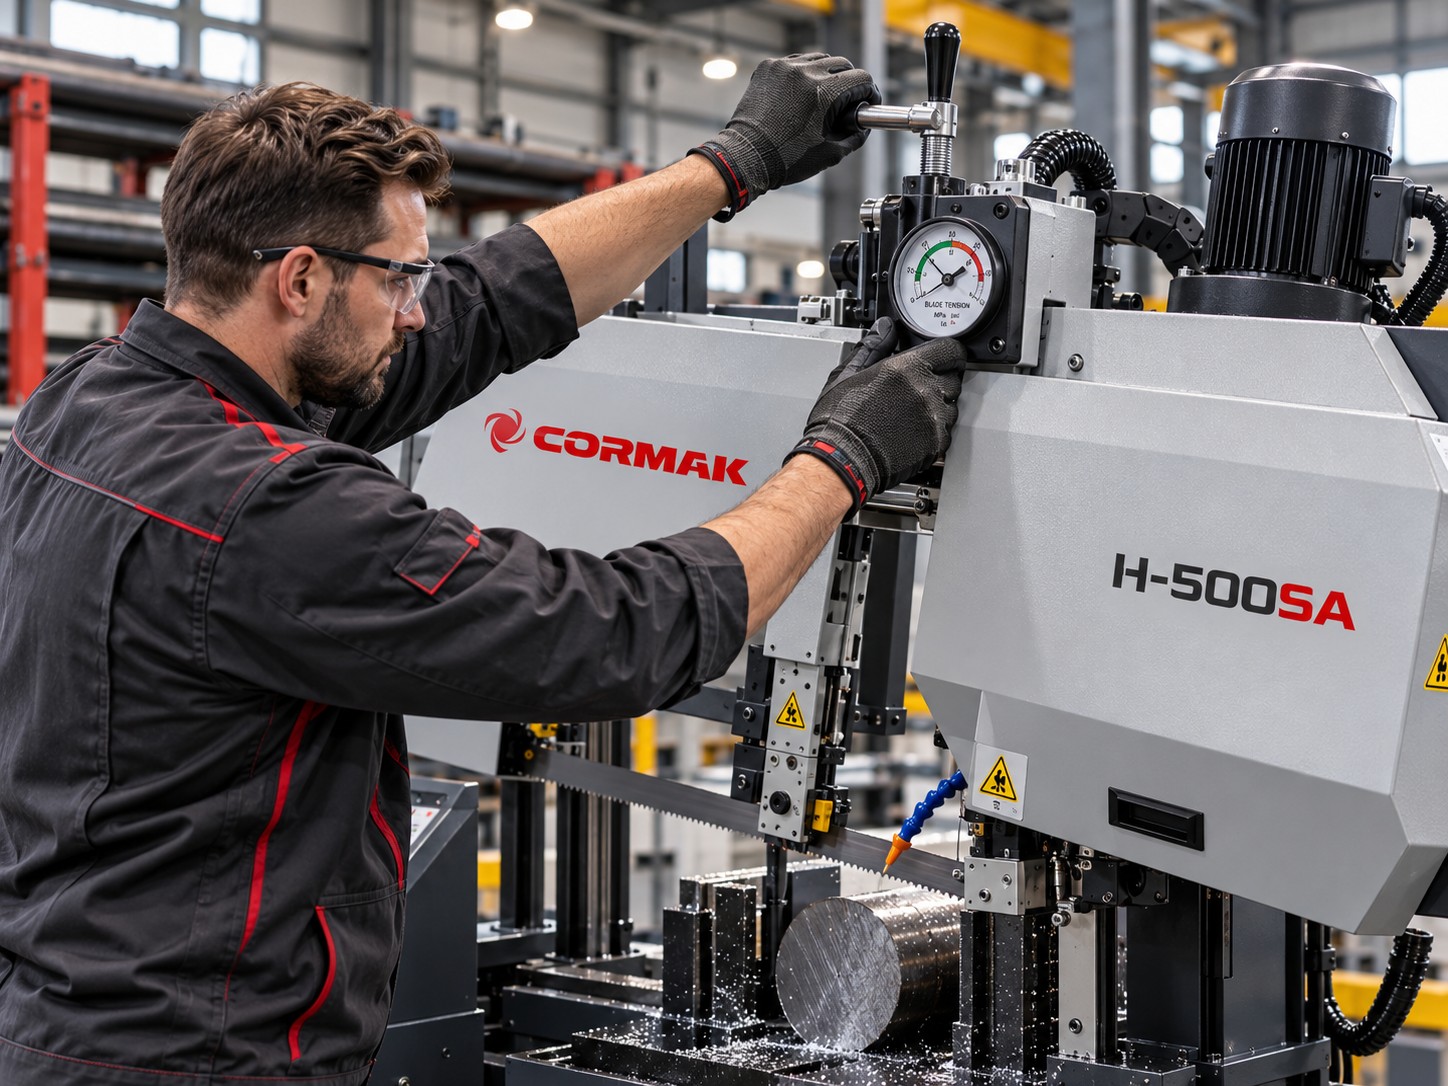
Tensionarea se face după specificațiile utilajului
Nu există o valoare universală pentru toate fierăstraiele și
toate pânzele. Se respectă procedura indicată de producătorul
mașinii și al consumabilului.
6. Ghidajele trebuie poziționate cât mai aproape de piesă
Brațele de ghidare limitează porțiunea de bandă care rămâne liberă între cele două puncte de control.
Cu cât această distanță este mai mare, cu atât banda se poate deforma mai ușor sub forța de tăiere.
Dacă anterior ai tăiat o secțiune foarte mare și apoi introduci o piesă mult mai îngustă, ghidajul reglabil trebuie apropiat atunci când construcția mașinii permite acest lucru.
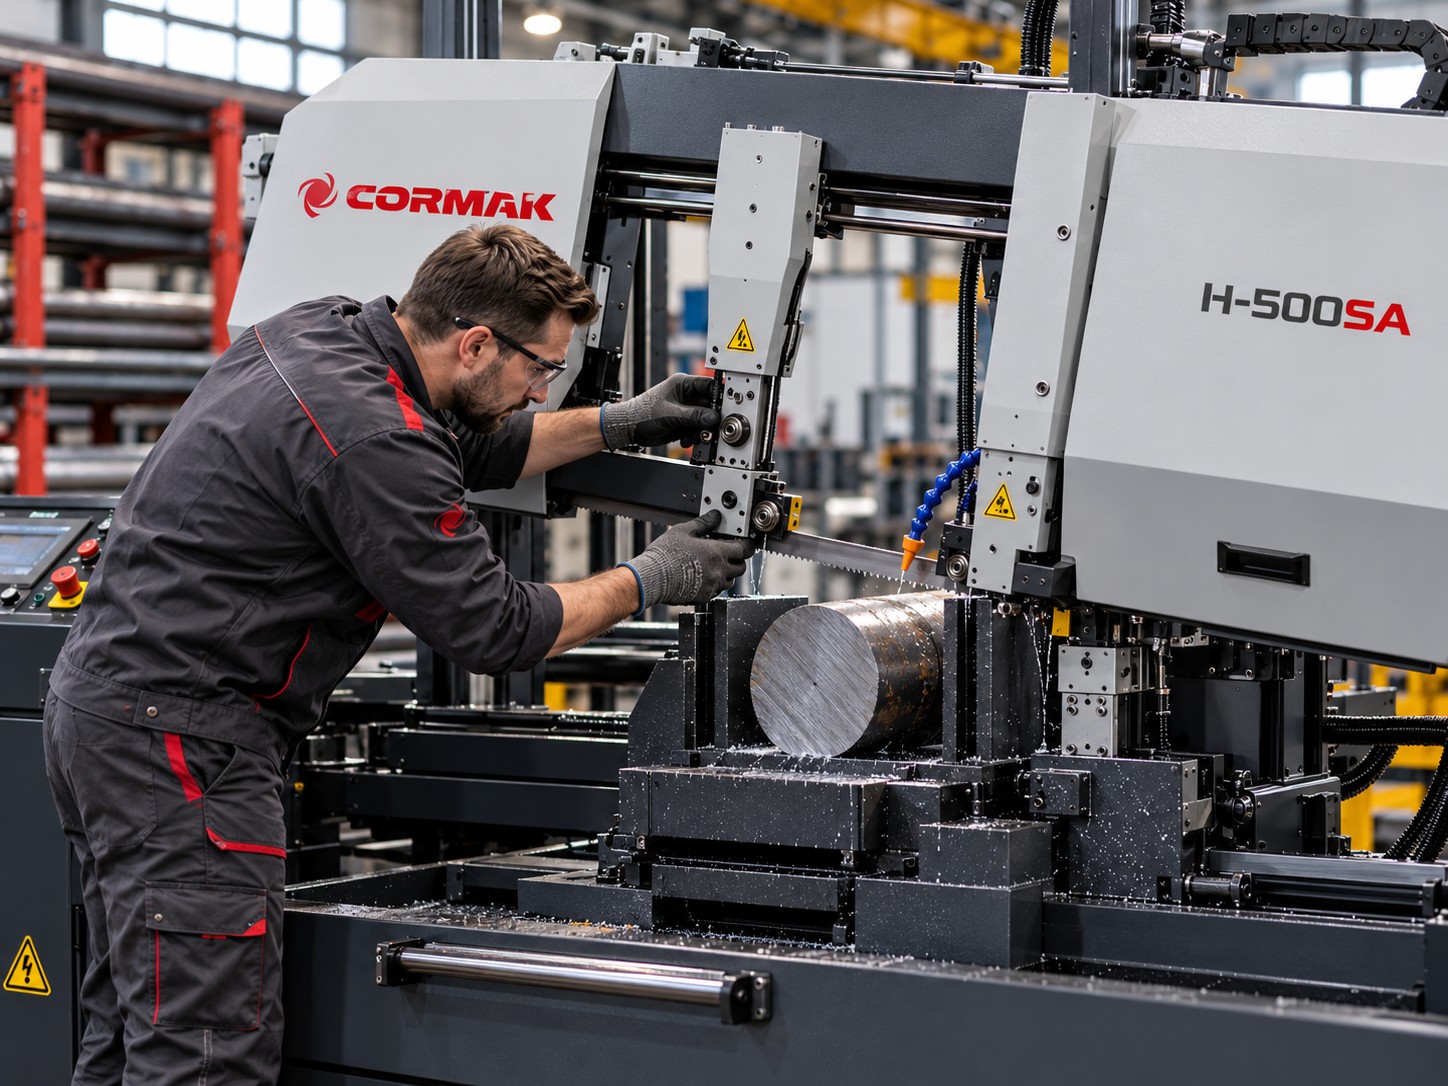
Verifică și starea mecanică a ghidajelor
- jocul lateral al benzii;
- rulmenții de ghidare;
- plăcuțele din carbură;
- alinierea celor două capete;
- ghidajul posterior;
- depunerile de șpan.
7. Avansul prea mare poate împinge banda în afara traseului
Chiar și o pânză bună și corect tensionată poate devia dacă este solicitată peste capacitatea ei de tăiere.
Dacă presiunea sau viteza de coborâre sunt prea mari pentru secțiunea piesei, material și pasul dinților, banda se poate curba între ghidaje.
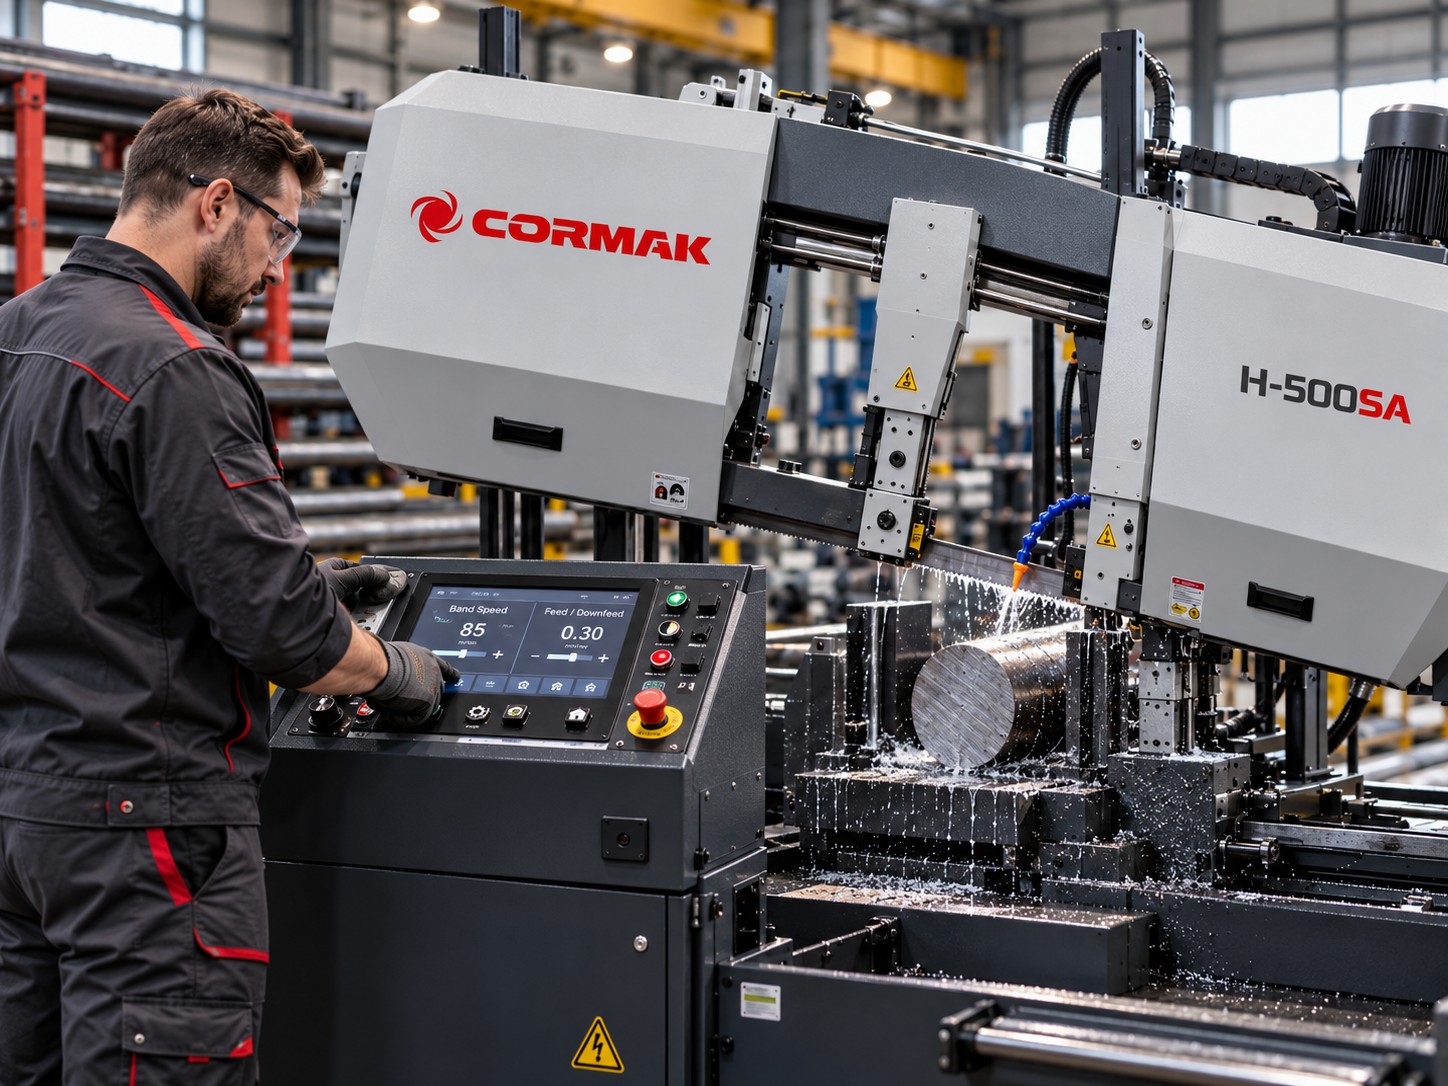
Avans prea mare
Crește forța asupra dinților și tendința de deformare a benzii.
Avans prea mic
Poate produce mai multă frecare decât așchiere eficientă și poate accelera uzura.
8. Viteza benzii și avansul trebuie corelate
Viteza benzii și avansul definesc împreună modul în care fiecare dinte pătrunde în material și formează așchia.
Parametrii prea agresivi pot produce supraîncălzire, microciobiri ale dinților și uzură accelerată.
Parametrii corecți depind de material, duritate, secțiune, pânză și pasul dinților.
9. Fixarea materialului poate fi cauza unei tăieri aparent strâmbe
Dacă piesa se deplasează sau se rotește în menghină în timpul tăierii, suprafața rezultată poate fi neperpendiculară chiar dacă pânza rulează corect.
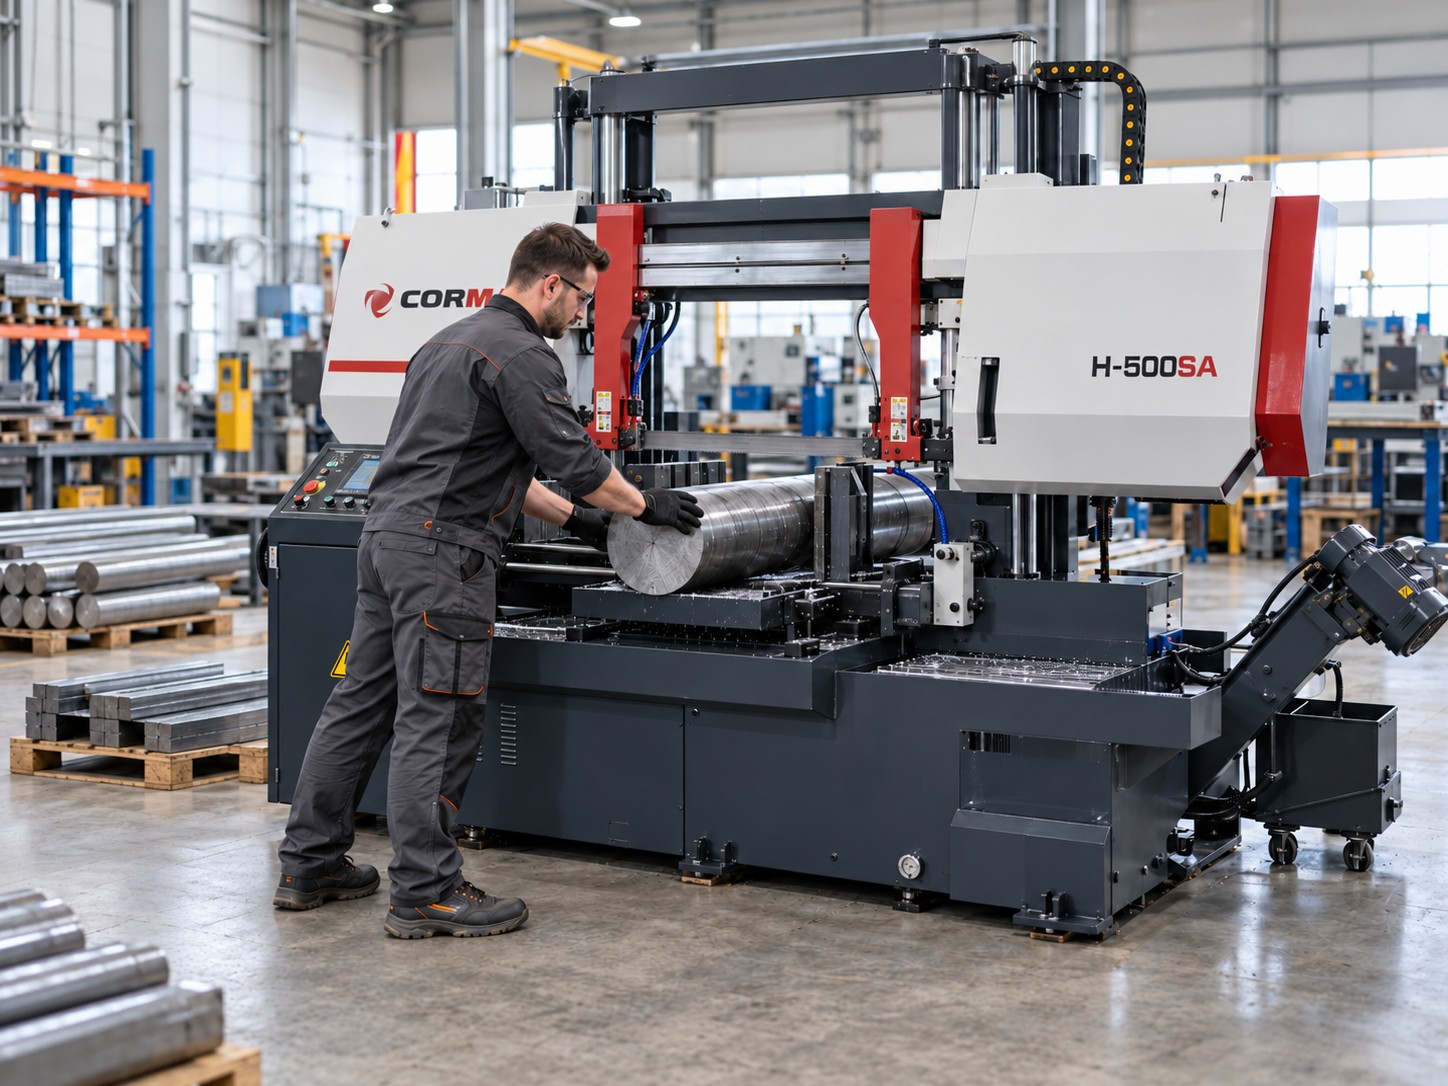
Verificarea este importantă în special pentru:
- țevi cu diametru mare;
- profile cu pereți subțiri;
- piese neregulate;
- tăiere în pachet;
- bare lungi;
- materiale care nu se așază complet pe masa mașinii.
Piesele lungi trebuie și susținute
Rolele sau mesele auxiliare trebuie poziționate corect astfel
încât greutatea materialului să nu modifice poziția piesei
în menghina fierăstrăului.
10. Răcirea și lubrifierea influențează indirect precizia
Agentul de răcire nu are doar rolul de a limita temperatura. Acesta contribuie la lubrifierea zonei de contact și la evacuarea șpanului.
Dacă debitul este insuficient sau duzele sunt orientate greșit, dinții pot lucra în condiții mai severe și se pot uza prematur.
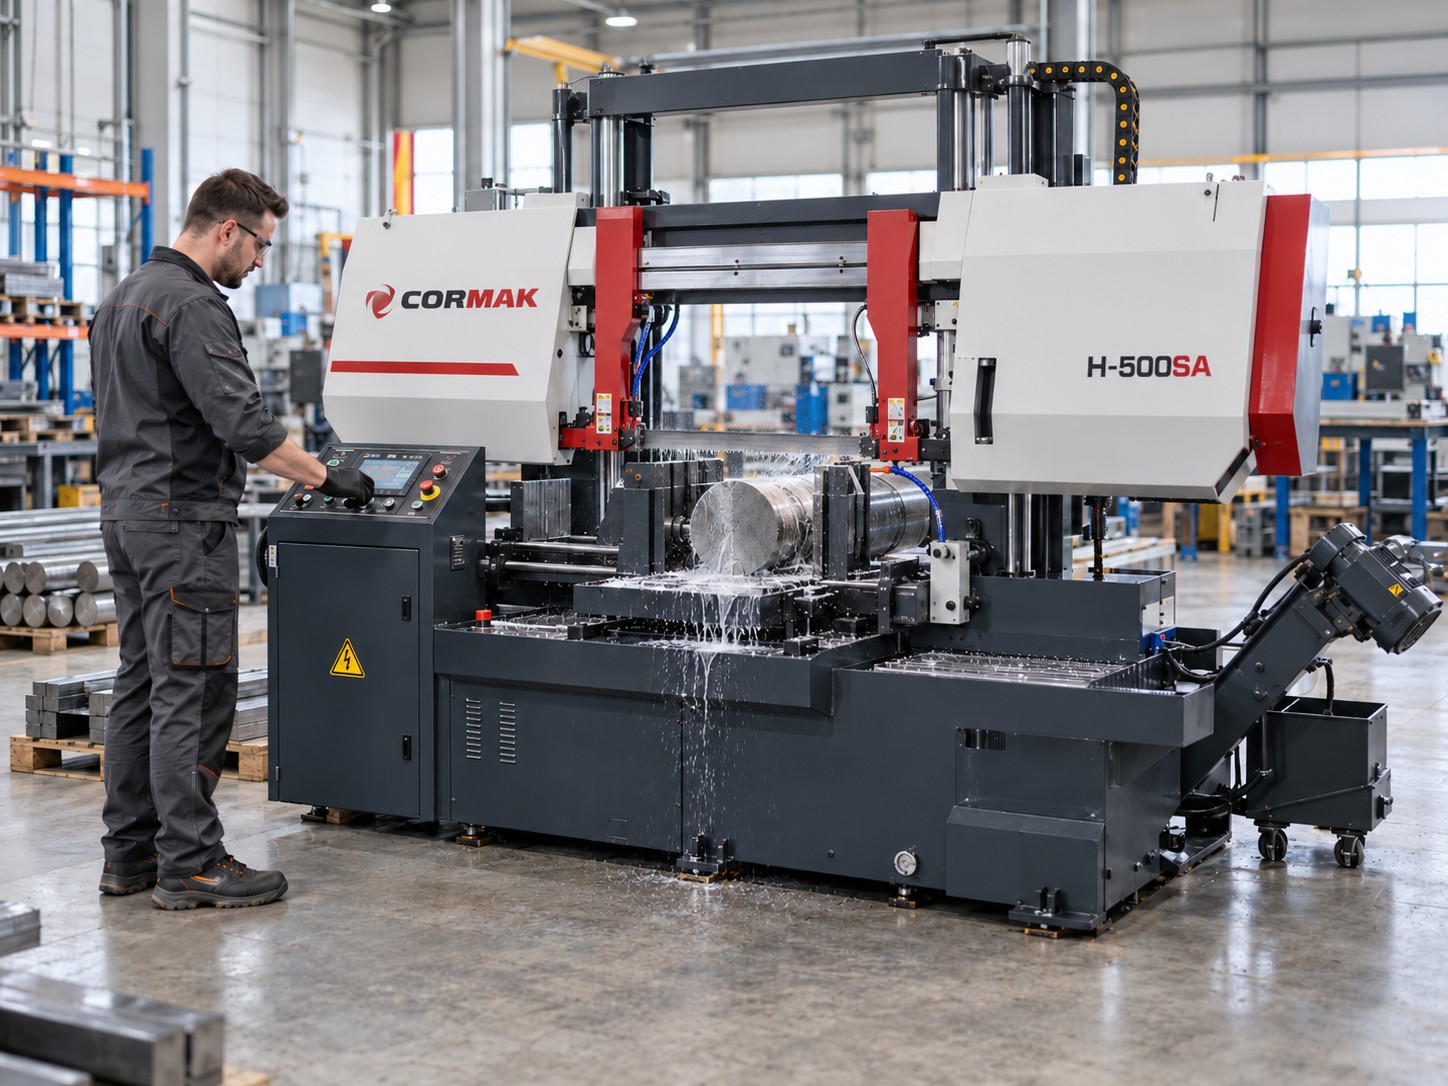
11. Verifică peria pentru curățarea benzii
După ce dintele părăsește materialul, șpanul rămas în golul dintre dinți trebuie eliminat.
O perie uzată sau poziționată incorect poate permite acumularea șpanului pe pânză.
În timp, acest fenomen poate afecta evacuarea așchiilor și poate accelera uzura consumabilului.
12. Verifică traseul benzii pe volanți și starea rulmenților
Dacă pânza, tensionarea, ghidajele și parametrii sunt corecți, următorul nivel al diagnosticului este mecanic.
Banda trebuie să urmărească traseul prevăzut pe volanți fără oscilații sau deplasări anormale.
- rulmenți cu joc;
- suprafețe de rulare deteriorate;
- flanșe uzate;
- tracking incorect;
- volanți nealiniați;
- depuneri pe traseul benzii.
Nu regla volanții după estimări vizuale
Dacă suspectezi geometria traseului benzii, folosește procedura
tehnică prevăzută pentru modelul respectiv sau solicită
verificarea de către service.
13. Tăietura este dreaptă, dar nu este la 90°?
Această situație trebuie diferențiată de o pânză care deviază progresiv în interiorul piesei.
Dacă suprafața este plană, dar unghiul ei este constant greșit, trebuie verificată geometria sistemului.
Menghina
Materialul trebuie poziționat corect față de planul benzii.
Poziția brațului
Poziția de 0° trebuie verificată mecanic.
Ghidajele
Cele două capete trebuie să mențină banda în același plan.
Rolele de alimentare
Materialul trebuie susținut la aceeași cotă cu masa mașinii.
14. O pânză nouă trebuie rodată
Dinții unei pânze noi au muchii foarte ascuțite. Aplicarea imediată a unor parametri agresivi poate produce microciobiri și uzură prematură.
Procedura exactă diferă în funcție de producătorul pânzei, dar principiul este același: primele tăieri trebuie realizate cu solicitare redusă, urmată de creșterea treptată a parametrilor .
15. Tabel de diagnostic rapid
| Simptom | Cauze probabile | Prima verificare |
|---|---|---|
| Tăietura fuge progresiv într-o parte | Pânză uzată, tensiune redusă, ghidaje prea depărtate, avans excesiv | Pânză → tensiune → ghidaje |
| Tăietura este plană, dar nu la 90° | Menghină, braț, ghidaje sau suport material | Echer → menghină → poziția 0° |
| Deviația apare numai la avans mare | Presiune excesivă sau tensionare insuficientă | Reduce avansul și repetă testul |
| Pânza nouă începe repede să devieze | Rodaj incorect, pas nepotrivit, avans sau ghidaje | Inspectează dinții și verifică rodajul |
| Șpanul rămâne între dinți | Perie uzată, răcire slabă sau pas prea fin | Perie → răcire → pânză |
| Piesa se deplasează în timpul debitării | Menghină sau suport insuficient | Oprește și refă fixarea |
16. Ordinea corectă de diagnostic
1
Pânza și piesa
Dinți, pas, uzură, material și fixare.
2
Reglajele
Tensionare, poziția ghidajelor, avans și viteză.
3
Sistemele auxiliare
Agent de răcire, duze, perie și evacuarea șpanului.
4
Geometria mecanică
Rulmenți, volanți, menghină și alinierea mașinii.
Modifică un singur factor odată
Dacă schimbi simultan pânza, tensionarea și avansul,
rezultatul poate deveni mai bun, dar nu vei ști care a fost
cauza reală.
17. Când schimbi pânza și când verifici mașina?
Suspectează pânza
Dacă abaterea a apărut progresiv, dinții sunt uzați sau deteriorați, iar fierăstrăul a funcționat anterior corect.
Suspectează mașina
Dacă mai multe pânze corecte produc aceeași abatere după verificarea tensionării, ghidajelor, parametrilor și fixării piesei.
18. Mentenanța preventivă ajută la păstrarea preciziei
- curăță periodic ghidajele;
- verifică peria pentru șpan;
- verifică agentul de răcire;
- controlează tensionarea benzii;
- inspectează pânza înainte de lucru;
- apropie ghidajele de piesă;
- menține curate fălcile menghinei;
- verifică jocurile rulmenților;
- susține materialele lungi;
- folosește parametri potriviți materialului.
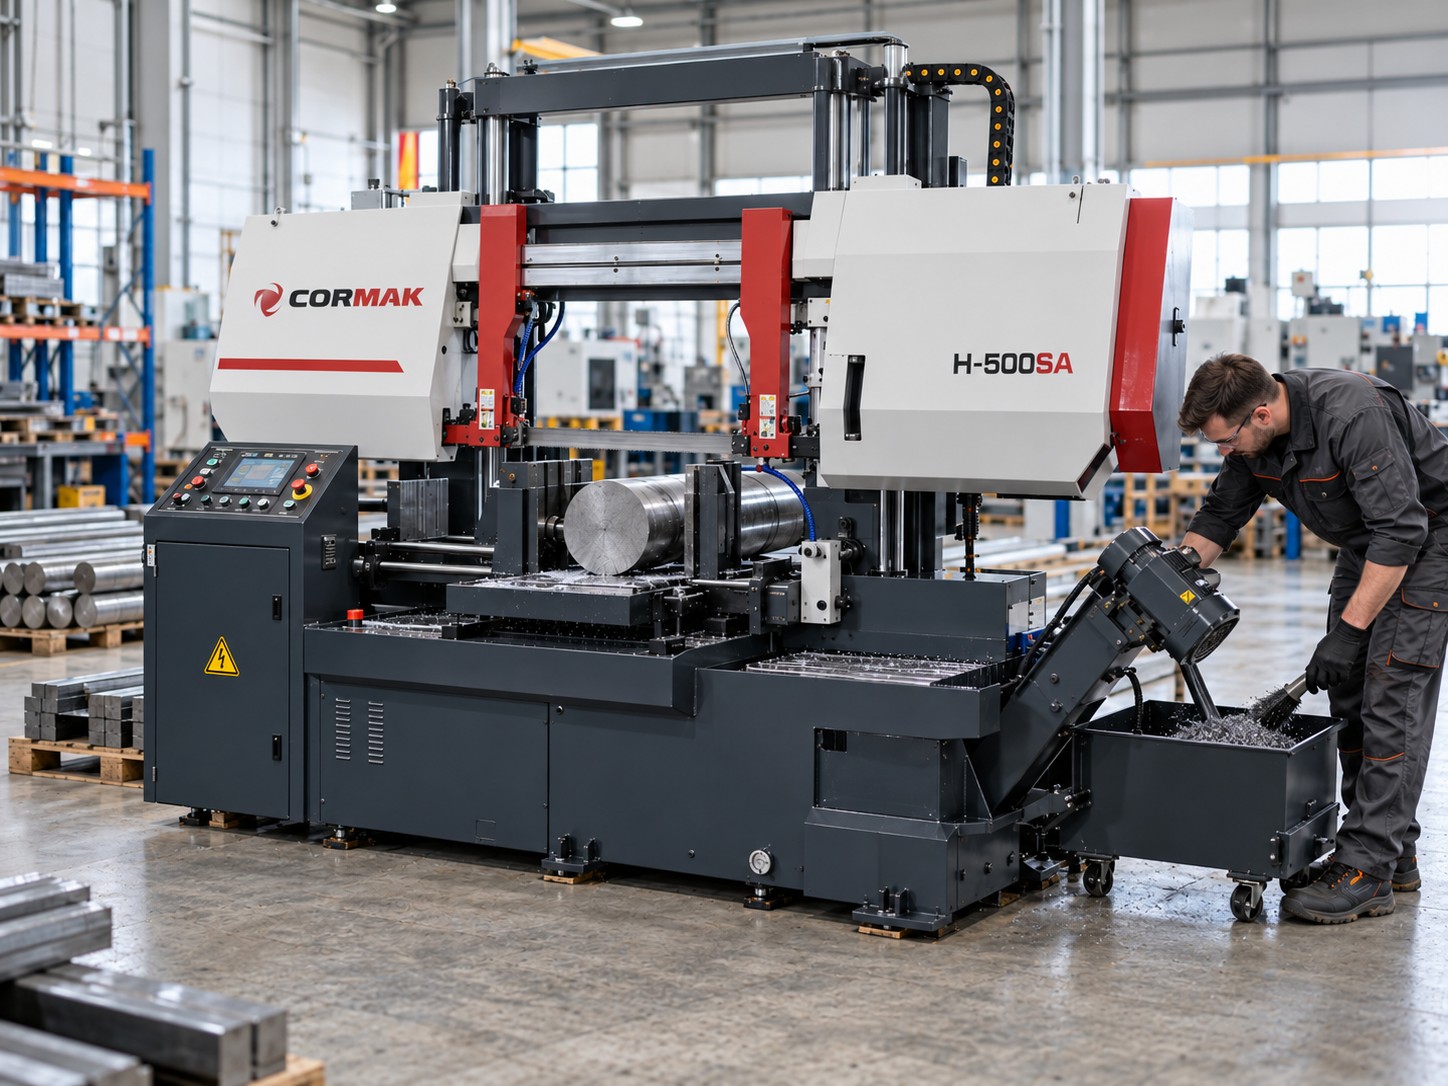
19. Alegerea fierăstrăului potrivit contează
Un atelier care debitează ocazional profile mici are alte cerințe decât o unitate de producție care taie zilnic bare pline sau piese de secțiune mare.
Pe cormak.ro poți consulta gama completă de fierăstraie pentru metal CORMAK .
Alegerea trebuie făcută după secțiunea maximă de tăiere, material, volum de lucru, nivelul de automatizare necesar și tipul de pânză utilizat.
20. Întrebări frecvente
De ce fierăstrăul cu bandă pentru metal taie strâmb?
Cele mai frecvente cauze sunt pânza uzată sau deteriorată, tensionarea insuficientă, ghidajele reglate incorect, avansul excesiv, pasul nepotrivit al dinților și fixarea slabă a materialului.
O pânză nouă poate tăia strâmb?
Da. O pânză nouă poate devia dacă este tensionată incorect, dacă pasul este nepotrivit sau dacă nu a fost rodată corect.
Tensionarea mai mare rezolvă întotdeauna problema?
Nu. Tensionarea insuficientă poate permite curbarea pânzei, dar tensionarea excesivă poate solicita inutil pânza și componentele mecanice.
De ce trebuie apropiate ghidajele de piesă?
Pentru a reduce lungimea liberă a benzii dintre punctele de ghidare și implicit posibilitatea de deformare laterală.
Avansul prea mare poate face banda să devieze?
Da. Forța excesivă de avans poate curba banda, în special la secțiuni mari sau atunci când tensionarea este insuficientă.
Când trebuie verificată geometria mașinii?
După eliminarea cauzelor legate de pânză, tensionare, ghidaje, parametri, răcire și fixarea piesei.
21. Concluzie: identifică cauza înainte să corectezi simptomul
Atunci când un fierăstrău cu bandă pentru metal nu mai taie drept, cea mai eficientă metodă nu este reglarea aleatorie a mașinii.
Începe cu pânza și fixarea materialului. Continuă cu tensionarea, poziția ghidajelor, avansul, viteza, răcirea și evacuarea șpanului.
Abia după eliminarea acestor cauze are sens să verifici volanții, rulmenții și geometria mecanică a utilajului.
O astfel de metodă ajută nu doar la obținerea unei tăieri drepte, ci și la reducerea uzurii premature a pânzelor și a timpului pierdut cu reglaje inutile.
CORMAK · debitarea profesională a metalului
Cauți un fierăstrău cu bandă potrivit aplicației tale?
Pentru alegerea corectă trebuie analizate materialul, secțiunea maximă, tipul de profil, frecvența tăierilor și nivelul de automatizare necesar.