
Coșul de cumpărături
Debitarea metalului · nivelul de automatizare
Gravitațional, semiautomat sau automat? Două fierăstraie care pot tăia aceeași bară nu oferă neapărat aceeași productivitate. Diferența reală este dată de câte operații trebuie executate manual între două tăieturi consecutive.
Pentru repere unicat poate fi suficient un fierăstrău gravitațional pentru metal . Pentru debitare zilnică și loturi variate, categoria fierăstraielor semiautomate CORMAK poate reduce considerabil intervențiile operatorului, iar pentru serii repetitive există fierăstraie automate cu alimentarea materialului .
GRAVITAȚIONAL
Flexibilitate și investiție controlată
SEMI-AUTO
Echilibru între flexibilitate și productivitate
AUTOMAT
Alimentare și cicluri repetitive
COST / PIESĂ
Criteriul final al comparației
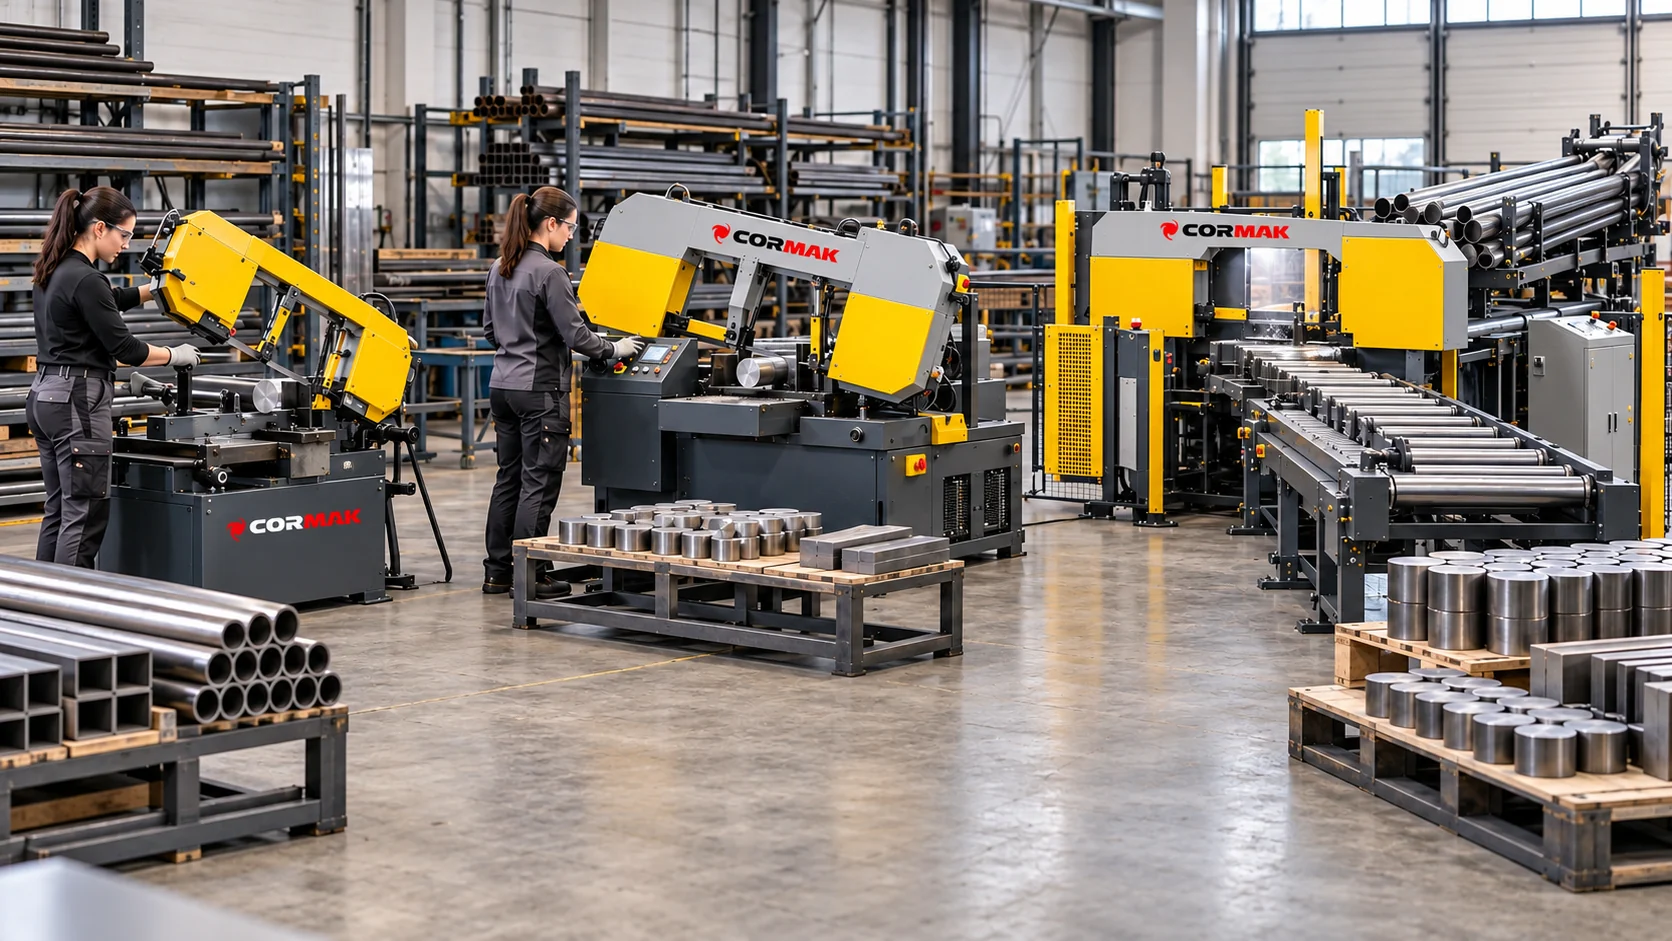
1. Ce trebuie analizat înainte de alegerea fierăstrăului?
Capacitatea maximă de tăiere este importantă, dar nu este suficientă.
Înainte de alegerea utilajului trebuie definite:
- materialele debitate;
- forma secțiunilor;
- dimensiunile minime și maxime;
- numărul de tăieturi pe schimb;
- dimensiunea loturilor;
- frecvența schimbării reperului;
- tăierea dreaptă sau la unghi;
- lungimea și greutatea barelor.
Poți porni de la categoria generală mașinilor CORMAK pentru prelucrarea metalului sau direct de la fierăstraiele cu bandă pentru debitare gravitațională .
2. Ce este un fierăstrău gravitațional?
La un fierăstrău gravitațional, brațul coboară spre material sub efectul propriei greutăți, iar viteza coborârii este controlată, de regulă, prin intermediul unui cilindru hidraulic.
Operatorul intervine însă în mai multe etape:
- măsoară lungimea;
- poziționează materialul;
- fixează piesa;
- pornește ciclul;
- repoziționează bara;
- pregătește următoarea tăiere;
- evacuează reperul;
- verifică dimensiunea.
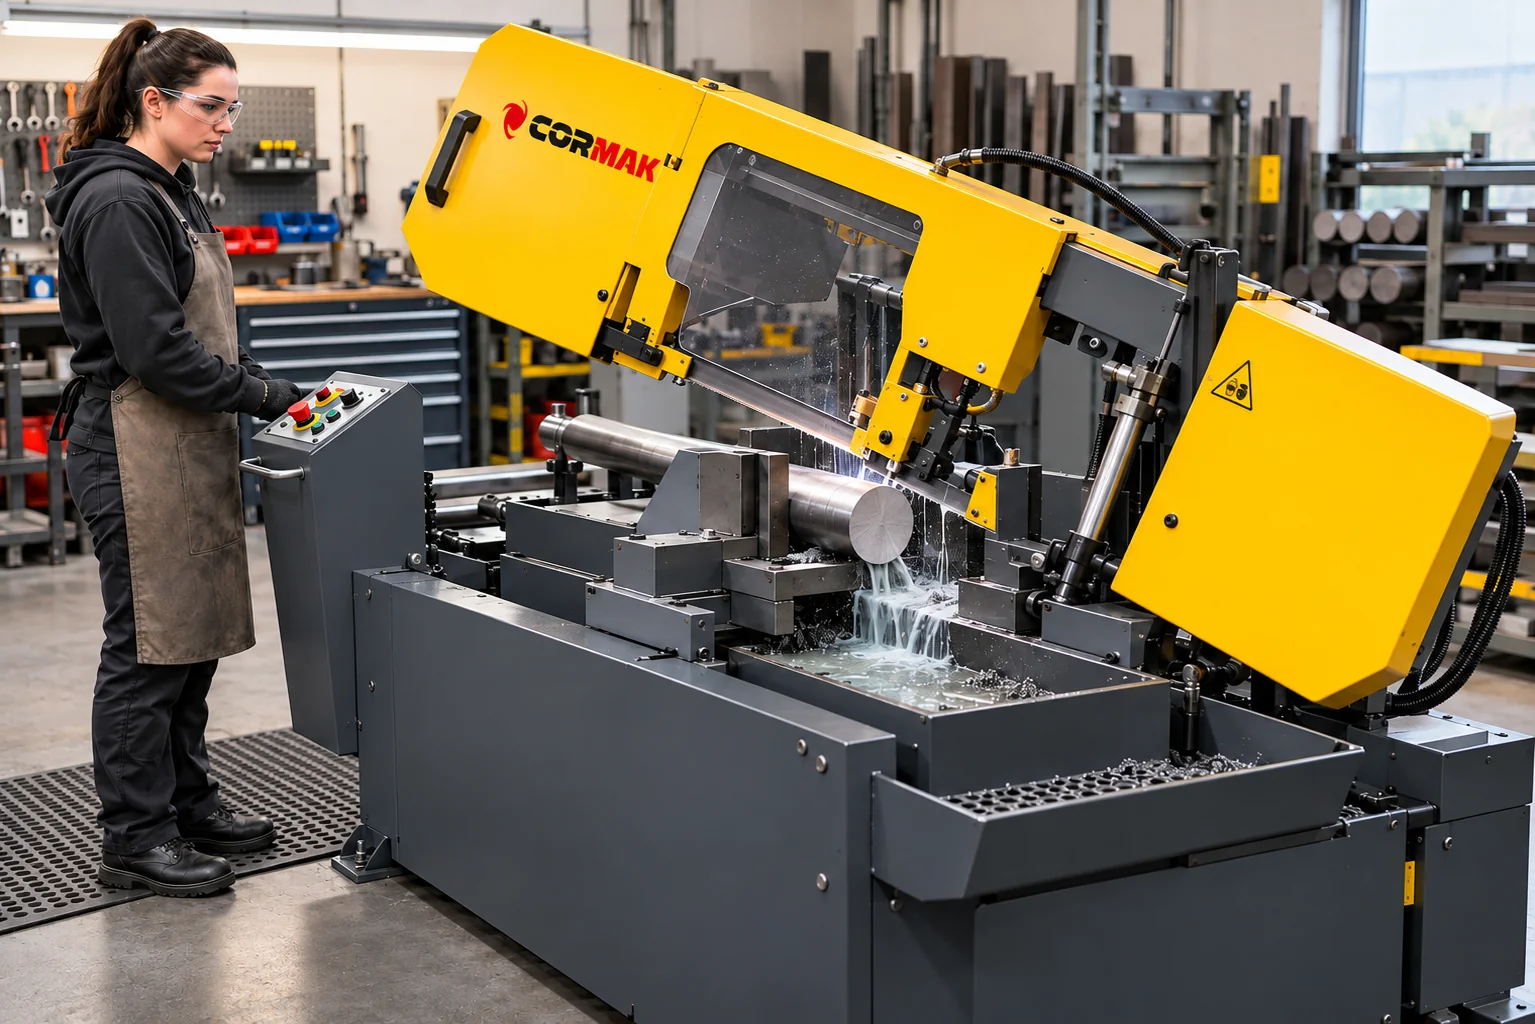
3. Când merită un fierăstrău gravitațional?
Această soluție este foarte potrivită atunci când flexibilitatea este mai importantă decât numărul maxim de piese pe oră.
- piese unicat;
- loturi foarte mici;
- lucrări de mentenanță;
- ateliere de confecții metalice;
- pregătirea semifabricatelor pentru strung;
- repere care se schimbă frecvent;
- tăieri la unghi;
- buget inițial controlat.
Un exemplu este CORMAK BS370 , unde coborârea brațului este controlată hidraulic, iar tăierea poate fi realizată între -45° și +60°.
4. Ce este un fierăstrău semiautomat pentru metal?
La un fierăstrău semiautomat pentru metal, operatorul inițiază ciclul, iar utilajul execută automat o parte importantă a operațiilor.
În funcție de model, ciclul poate include:
- închiderea hidraulică a menghinei;
- pornirea benzii;
- coborârea controlată a brațului;
- alimentarea cu lichid de răcire;
- finalizarea tăierii;
- oprirea benzii;
- ridicarea automată a brațului;
- deschiderea menghinei.
Semiautomat nu înseamnă neapărat avans automat al barei.
La multe modele, operatorul trebuie să avanseze materialul și să
stabilească din nou lungimea înaintea următorului ciclu.
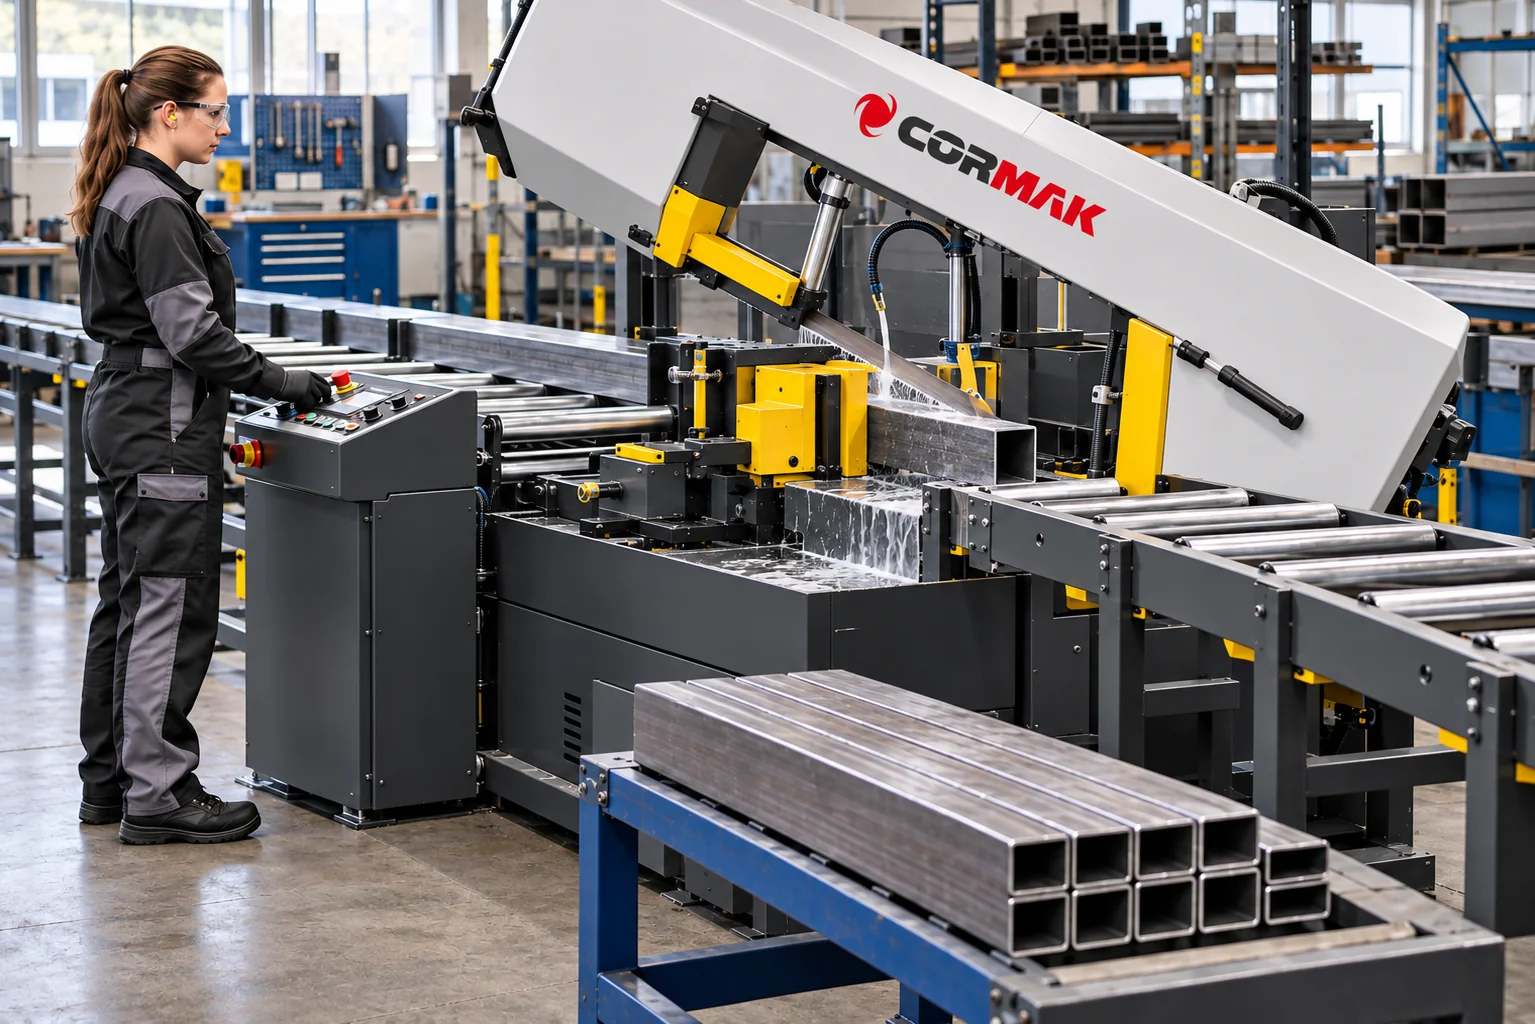
5. Când este semiautomatul cea mai echilibrată alegere?
Pentru foarte multe ateliere profesionale, acesta este punctul optim între investiție, flexibilitate și productivitate.
Este recomandat pentru:
- debitare zilnică;
- loturi mici și medii;
- bare și profile grele;
- repere care se schimbă frecvent;
- tăieri la unghi;
- producție variată;
- operator care deservește mai multe posturi;
- reducerea manipulării manuale a brațului.
Gama completă poate fi consultată în categoria fierăstraie semiautomate CORMAK pentru metal .
Un exemplu relevant este CORMAK BS320H , echipat cu menghină hidraulică și ridicarea/coborârea hidraulică a brațului.
6. Ce înseamnă fierăstrău complet automat?
La un fierăstrău automat, procesul nu se oprește la automatizarea brațului.
Utilajul poate prelua și operațiile dintre tăieri:
- avansul materialului;
- măsurarea lungimii;
- fixarea automată;
- executarea tăieturii;
- revenirea brațului;
- avansul pentru piesa următoare;
- numărarea pieselor;
- repetarea programului.
Pentru acest nivel de producție există categoria fierăstraie automate CORMAK pentru metal .
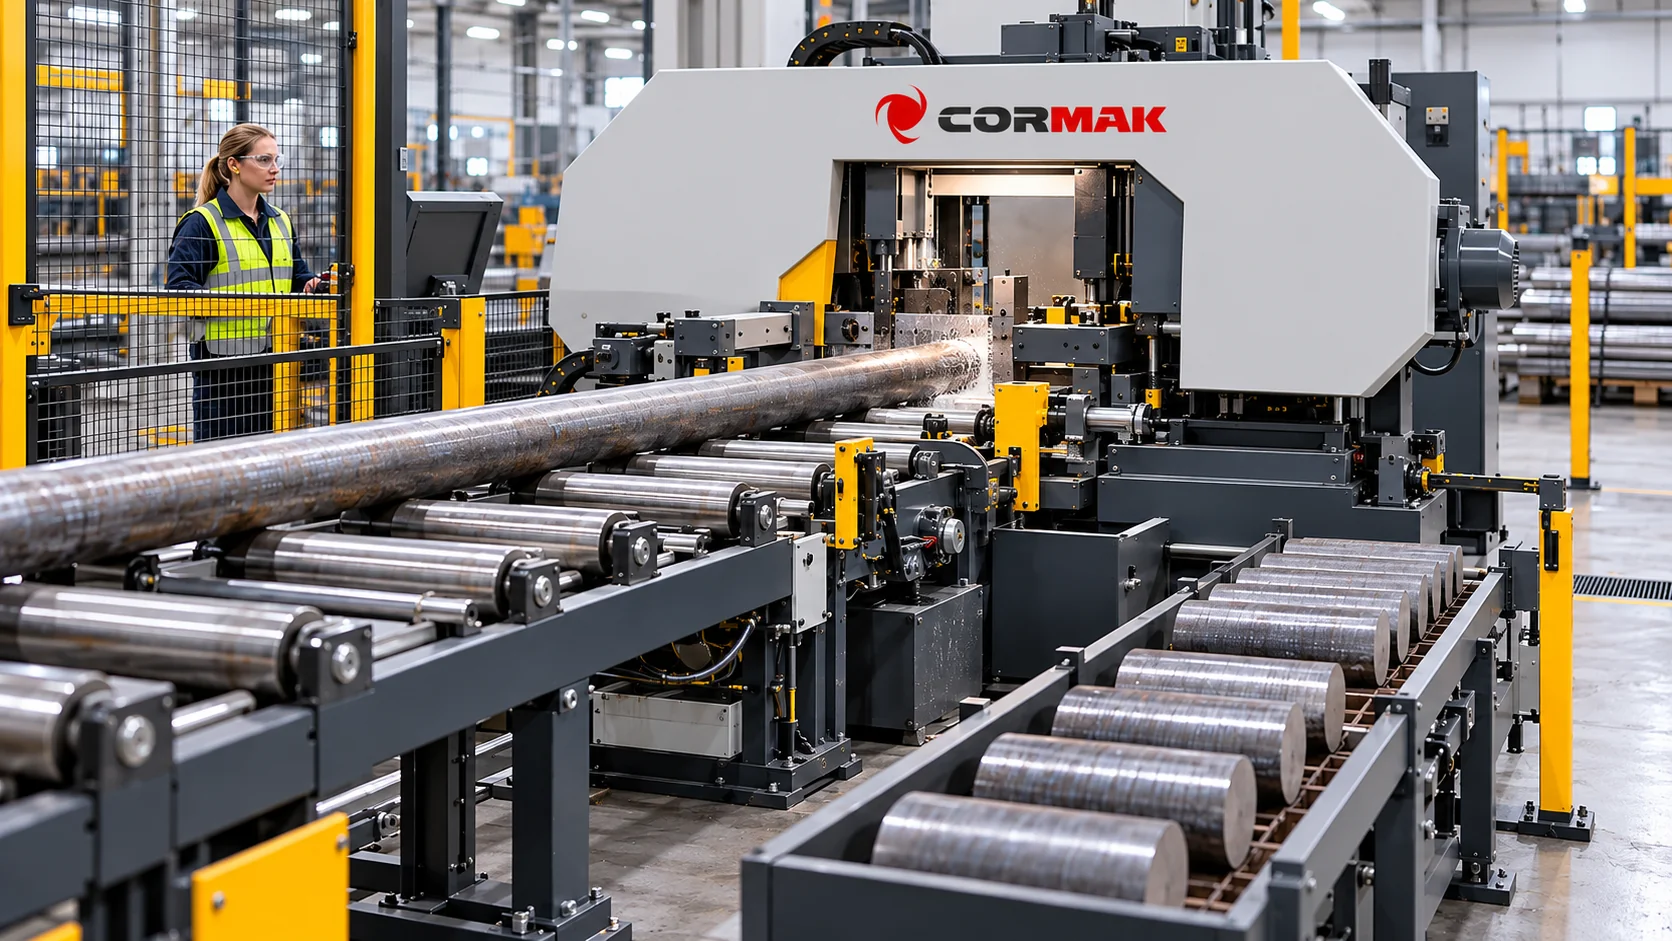
7. Comparație rapidă: gravitațional vs semiautomat vs automat
| Criteriu | Gravitațional | Semiautomat | Automat |
|---|---|---|---|
| Utilizare tipică | Ocazională / unicate | Zilnică / loturi mici-medii | Producție repetitivă |
| Avans material | Manual | De regulă manual | Automat |
| Fixare material | Manuală sau asistată | Frecvent hidraulică | Automată |
| Coborâre braț | Gravitațională controlată | Ciclu hidraulic | Ciclu automat |
| Revenire braț | În funcție de model | Automată | Automată |
| Repetarea ciclului | Operator | Operatorul avansează reperul | Automată |
| Flexibilitate unicate | Foarte bună | Foarte bună | Bună, dar automatizarea este subutilizată |
| Productivitate serie | Redusă | Medie-ridicată | Ridicată |
| Investiție inițială | Mai redusă | Medie | Mai ridicată |
8. Nu compara doar timpul în care pânza taie
Una dintre cele mai frecvente greșeli este măsurarea numai a timpului efectiv în care pânza traversează materialul.
Ciclul real include:
1
Poziționare
Bara este încărcată, aliniată și măsurată.
2
Fixare
Materialul este poziționat și blocat în menghină.
3
Tăiere
Banda pătrunde în material cu viteza și avansul stabilite.
4
Repetare
Piesa este evacuată și materialul avansează la noua cotă.
Automatizarea atacă în special timpii auxiliari.
Într-o serie mare, economisirea câtorva zeci de secunde între două
tăieturi poate deveni mai importantă decât o diferență mică de viteză
a benzii.
9. Trei scenarii practice
5–10 tăieturi diferite
Repere variate, schimbări frecvente și volum redus: gravitaționalul rămâne simplu și flexibil.
Loturi de 10–50 piese
Debitare zilnică, dar dimensiuni diferite: semiautomatul reduce munca repetitivă fără să piardă flexibilitatea.
Sute de piese identice
Aceeași lungime repetată: automatul valorifică alimentarea, măsurarea și repetarea ciclului.
10. Materialul contează la fel de mult ca automatizarea
Capacitatea trebuie verificată pentru secțiunea efectivă, nu doar după cea mai mare cifră din catalog.
Poți debita:
- bare rotunde pline;
- bare pătrate;
- platbandă;
- țevi rotunde;
- profile pătrate;
- profile rectangulare;
- profile U, I sau H;
- pachete de profile.
Ø300 mm nu înseamnă automat 300 × 300 mm.
Capacitatea pentru bară rotundă, pătrat și profil rectangular poate
fi diferită. Verifică tabelul de capacități inclusiv la 45° și 60°.
11. Tăiere dreaptă sau la unghi?
În construcții metalice, balustrade, cadre și structuri sudate, tăierea la unghi poate fi mai importantă decât automatizarea alimentării.
Verifică:
- unghiul maxim disponibil;
- tăiere într-un sens sau în ambele sensuri;
- capacitatea la 45°;
- capacitatea la 60°;
- modul de rotire a brațului;
- blocarea unghiului;
- fixarea profilului;
- repetabilitatea reglajului.
Un semiautomat pivotant poate fi uneori o alegere mai bună decât un automat optimizat în principal pentru serii lungi tăiate la 90°.
12. Alegerea pânzei poate schimba complet rezultatul
Chiar și un fierăstrău automat performant va avea rezultate slabe dacă pânza este aleasă greșit.
Trebuie verificate:
- lungimea pânzei;
- lățimea și grosimea;
- pasul dinților;
- pas constant sau variabil;
- geometria dintelui;
- materialul pânzei;
- secțiune plină sau tubulară;
- tăiere individuală sau în pachet.
Poți consulta și categoria pânzelor panglică CORMAK pentru fierăstraie de metal .
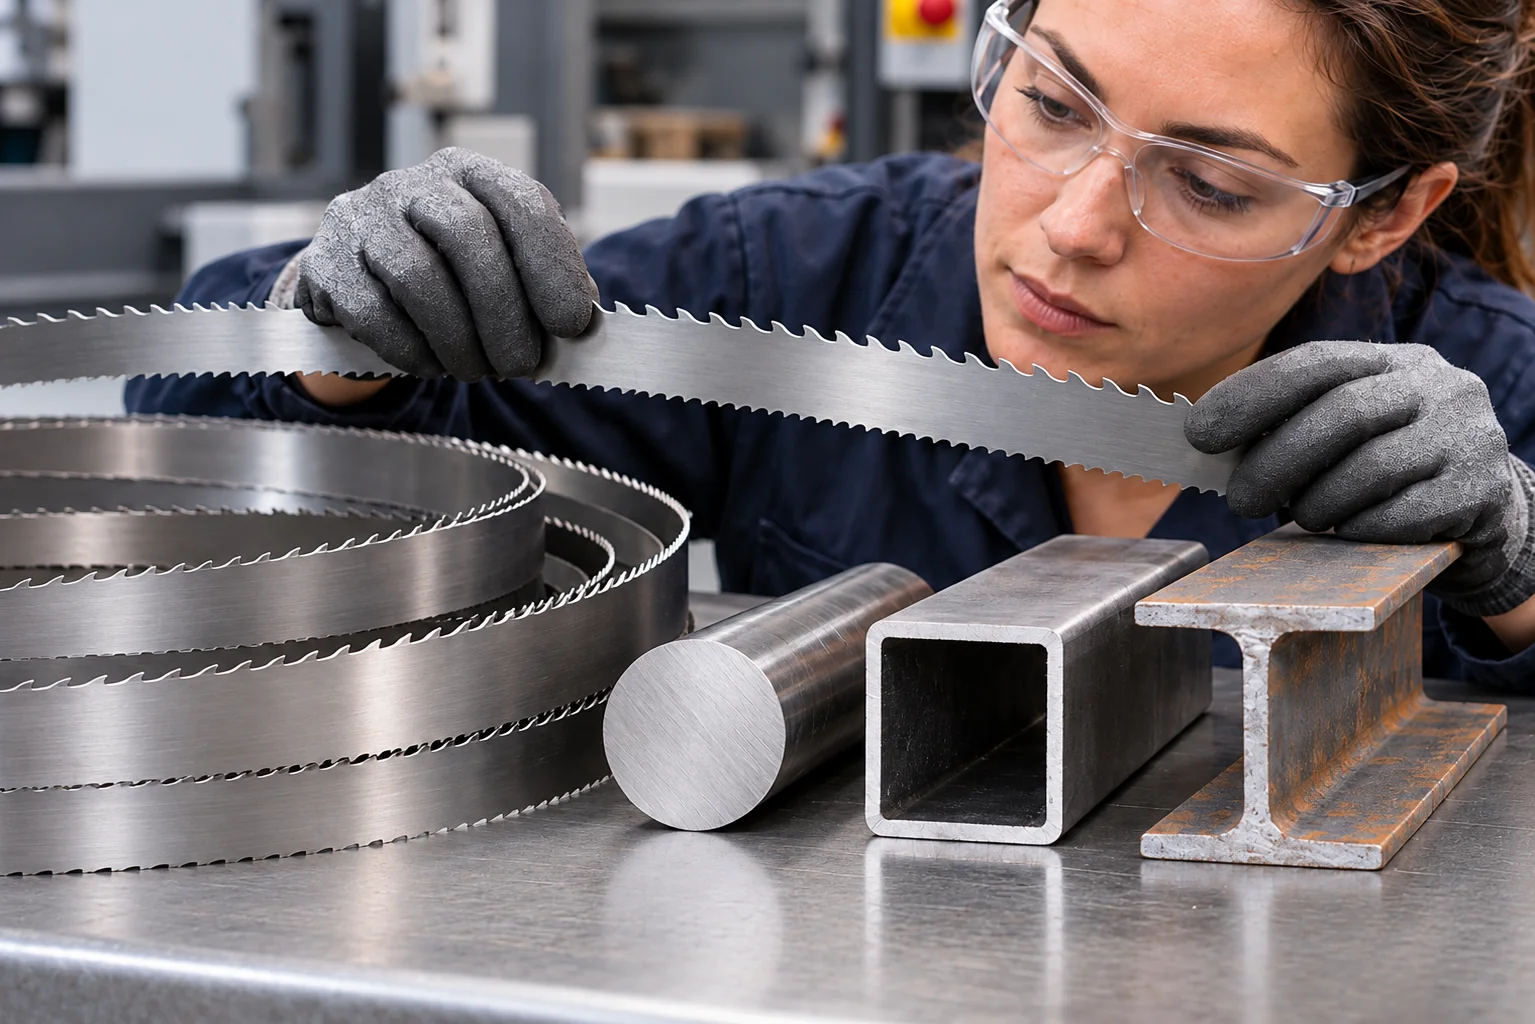
13. De ce nu este indicat să folosești aceeași pânză pentru orice?
O bară plină menține dinții în contact continuu cu materialul, în timp ce la un profil tubular pânza intră și iese repetat din pereți.
Pentru profile subțiri trebuie evitată situația în care prea puțini dinți sunt în contact simultan, deoarece pot apărea șocuri și deteriorări.
Pentru secțiuni pline foarte groase, o dantură excesiv de fină poate limita evacuarea șpanului.
14. Răcirea și curățarea benzii
Sistemul de răcire nu este un accesoriu secundar.
Lichidul de răcire contribuie la:
- limitarea temperaturii;
- lubrifierea zonei de așchiere;
- evacuarea particulelor;
- protejarea dinților;
- reducerea uzurii;
- stabilizarea procesului.
Peria de curățare trebuie să elimine șpanul dintre dinți înainte ca banda să reintre în zona ghidajelor.
15. Ghidajele și tensionarea benzii
O tăiere perpendiculară necesită ghidarea corectă a benzii.
Verifică:
- starea ghidajelor;
- poziția ghidajului mobil;
- reglarea rulmenților;
- plăcuțele din carbură;
- tensiunea benzii;
- alinierea pe volante;
- rigiditatea brațului;
- starea benzii.
Pentru o prezentare mai amplă a principiilor de debitare poți consulta și ghidul CORMAK Fierăstraie pentru metal – ghid complet pentru alegerea echipamentului .
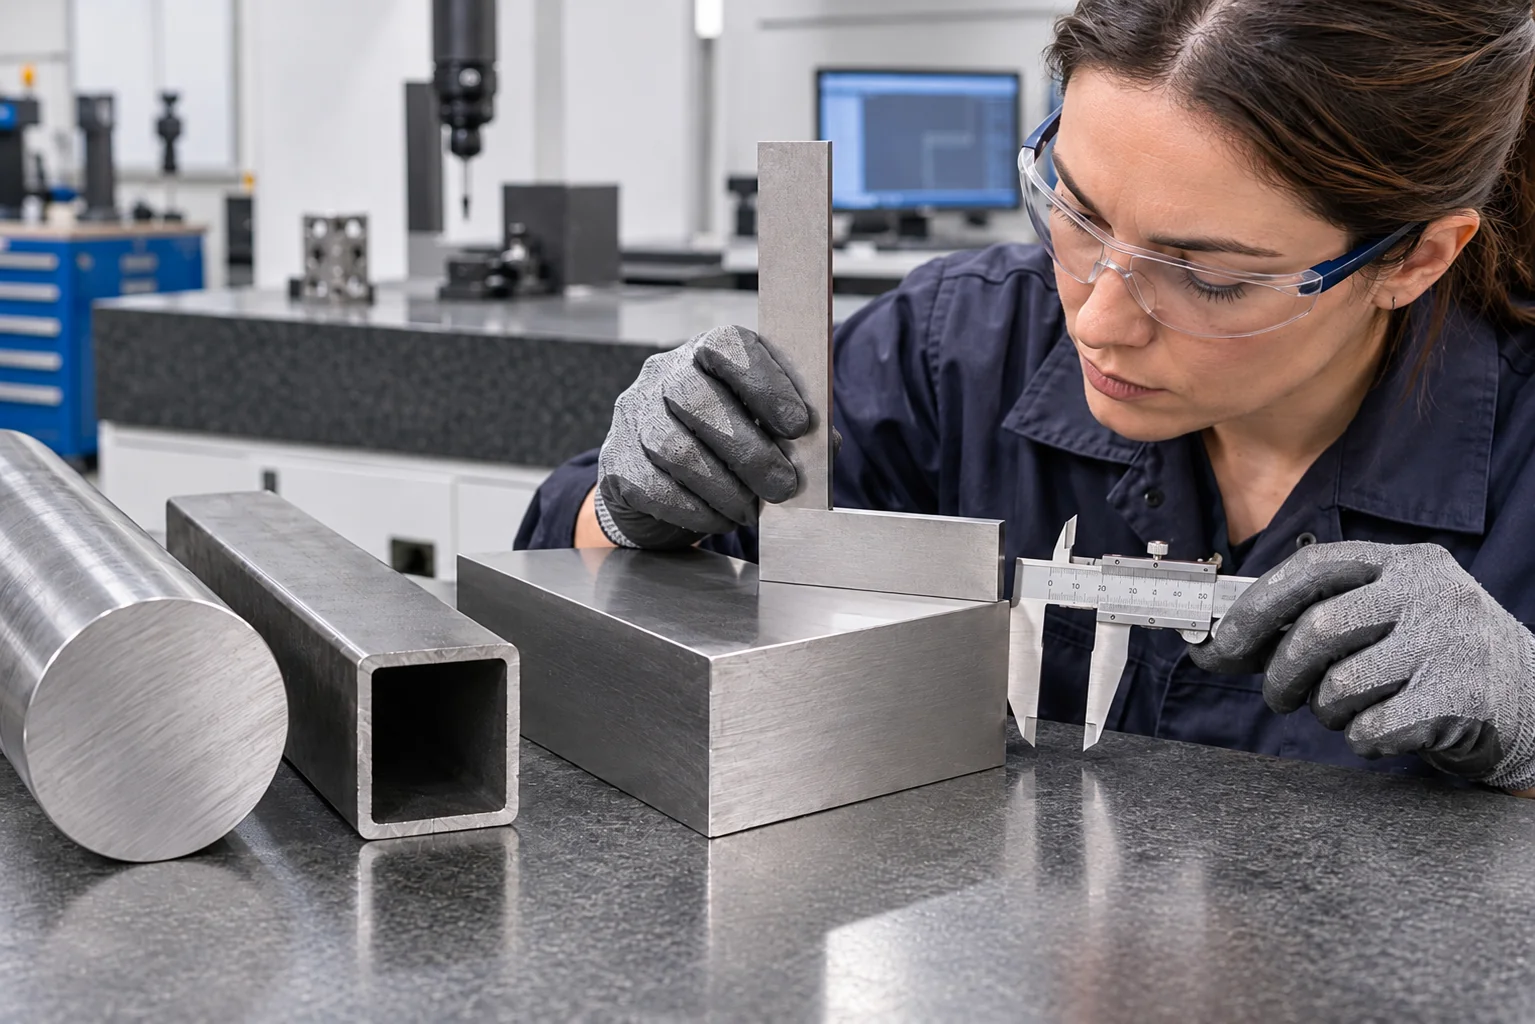
16. Controlul calității după debitare
Productivitatea nu are valoare dacă piesele necesită apoi corecții suplimentare.
După tăiere verifică:
- lungimea reperului;
- perpendicularitatea;
- abaterea pe secțiune;
- bavura;
- rugozitatea suprafeței;
- urmele de vibrație;
- devierea benzii;
- repetabilitatea între piese.
17. Manipularea materialului poate limita întreaga instalație
Un fierăstrău automat nu face automat și încărcarea barelor din raft.
Pentru materiale lungi sau grele pot fi necesare:
- mese cu role;
- conveioare de intrare;
- transportoare motorizate;
- mese de evacuare;
- rafturi pentru bare;
- macarale sau dispozitive de ridicare;
- opritoare de măsurare;
- zone pentru sortarea reperelor.
CORMAK oferă și conveioare și role pentru manipularea materialului , care trebuie dimensionate în funcție de lungimea și masa semifabricatelor.
18. Costul real pe tăietură
Fierăstrăul cu cel mai mic preț de cumpărare nu produce obligatoriu reperul cu cel mai mic cost.
Costul real include:
- timpul operatorului;
- reglarea utilajului;
- timpul efectiv de tăiere;
- timpul dintre două tăieturi;
- consumul pânzei;
- lichidul de răcire;
- energia;
- manipularea materialului;
- rebuturile;
- mentenanța;
- oprirea utilajului;
- operațiile ulterioare de corecție.
Compară un lot complet.
Cronometrează de la încărcarea primei bare până la evacuarea ultimei
piese conforme. Aceasta este comparația relevantă între două niveluri
diferite de automatizare.
19. Exemplu CORMAK BS370 – soluție gravitațională
CORMAK BS370 utilizează coborârea controlată a brațului prin cilindru hidraulic și permite tăierea între -45° și +60°.
Vitezele benzii sunt de 34 și 68 m/min, iar sistemul de răcire funcționează în circuit închis.
Este relevant pentru ateliere unde reperele și unghiurile se schimbă frecvent și flexibilitatea este mai importantă decât automatizarea alimentării.
20. Exemplu CORMAK BS320H – trecerea la semiautomat
CORMAK BS320H introduce ciclul semiautomat, cu ridicarea și coborârea hidraulică a brațului și menghină hidraulică.
Domeniul de tăiere este între -45° și +60°, ceea ce îl menține flexibil pentru confecții metalice și loturi variate.
Operatorul rămâne implicat în poziționarea materialului, dar operațiile repetitive ale brațului și fixării sunt reduse.
21. Exemplu CORMAK BS370SA – automatizarea alimentării
CORMAK BS370SA adaugă alimentarea automată a materialului și ciclul automat.
Sistemul include transportor de alimentare de 2450 mm, avans de 245 mm pe ciclu și o precizie declarată a avansului de ±0,2 mm.
Viteza benzii este reglabilă continuu prin invertor între 5 și 90 m/min, iar controlerul monitorizează inclusiv numărul de piese.
Aici automatizarea începe să producă un avantaj clar pentru loturile repetitive.
22. Când ai nevoie de o mașină automată industrială mai mare?
Pentru secțiuni mari și producție industrială există soluții precum CORMAK H600SA .
Modelul are o capacitate de 600 × 600 mm, comandă PLC și alimentare automată cu avans unitar de maximum 500 mm.
Pentru o analiză tehnică detaliată poți consulta și articolul: Tăierea semifabricatelor masive 600 × 600 mm cu CORMAK H600SA .
23. Când NU merită un fierăstrău automat?
Automatizarea nu este o investiție bună doar pentru că este tehnologic mai avansată.
Poate fi subutilizată dacă:
- majoritatea pieselor sunt unicate;
- dimensiunea se schimbă după fiecare tăiere;
- predomină tăierile la unghi;
- volumul zilnic este redus;
- materialele sunt greu de alimentat automat;
- nu există spațiu pentru role;
- utilajul ar sta nefolosit mare parte din schimb;
- operațiile următoare nu pot prelua producția.
Nu automatiza un singur punct fără să analizezi fluxul complet.
Dacă fierăstrăul produce mai repede decât strungurile, centrele CNC,
sudarea sau montajul pot prelua piesele, rezultatul poate fi doar
acumularea unui stoc intermediar.
24. Când semiautomatul este soluția optimă?
Semiautomatul devine foarte atractiv atunci când atelierul are suficient volum încât operarea manuală să consume timp, dar producția rămâne prea variată pentru o linie complet automată.
FLEXIBIL
Trecere rapidă între repere diferite.
HIDRAULIC
Braț și menghină asistate automat.
PRODUCTIV
Operatorul intervine mai puțin la fiecare tăiere.
UNGHIURI
Potrivit pentru confecții și structuri variate.
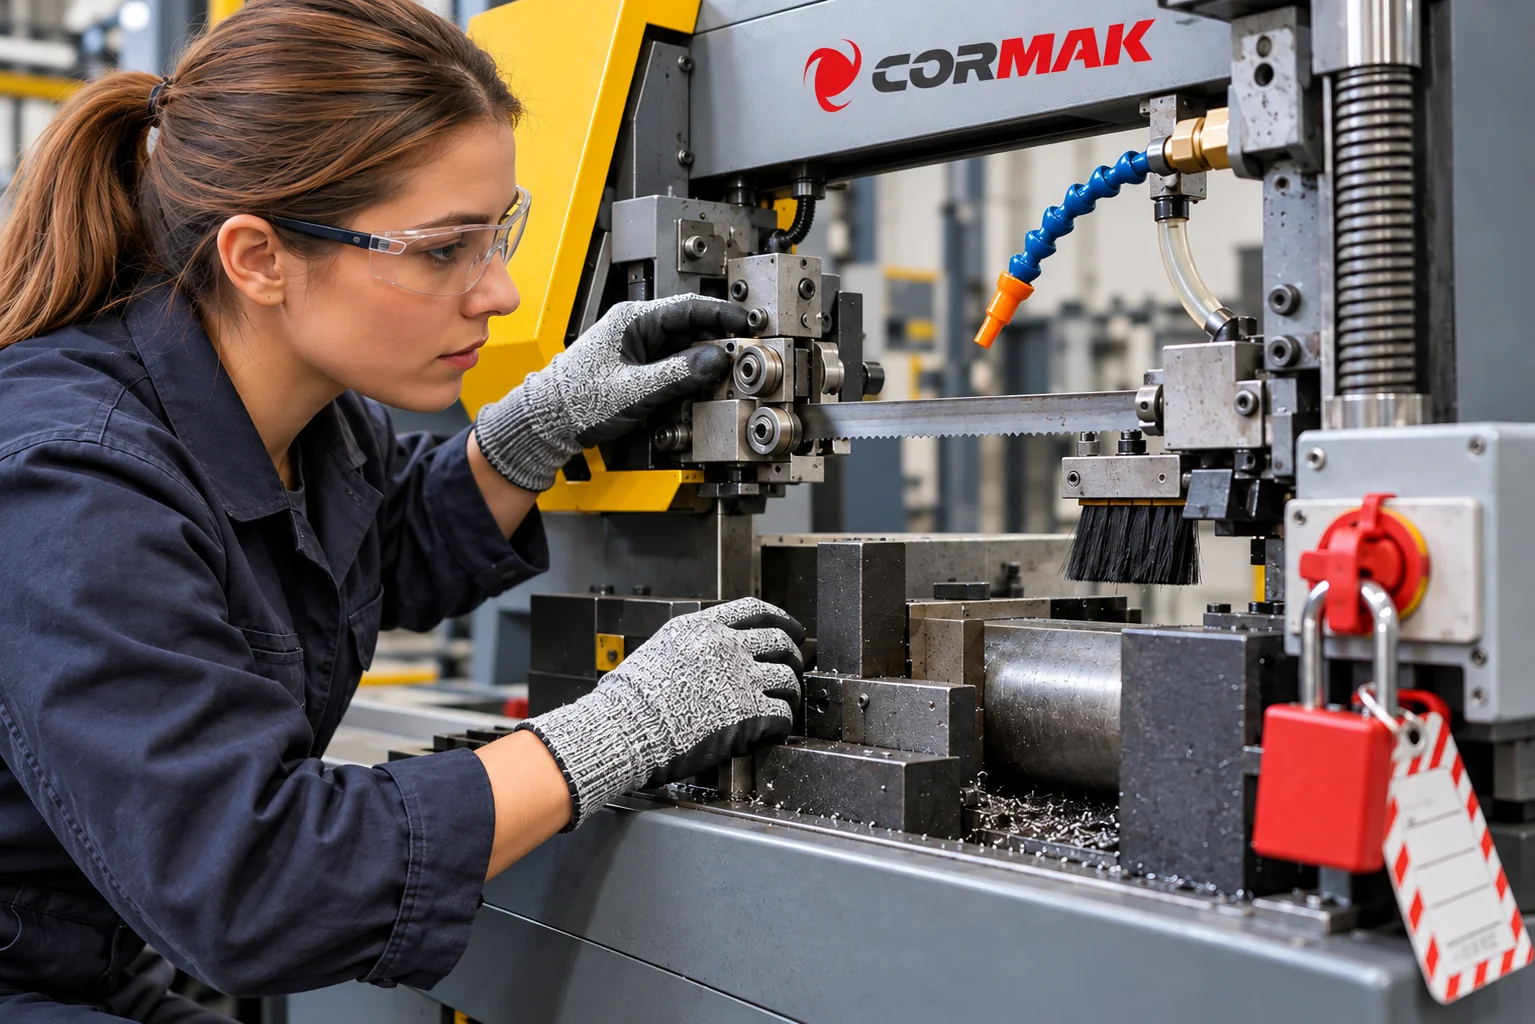
25. Întreținerea influențează direct precizia
Gradul de automatizare nu elimină necesitatea verificărilor periodice.
Urmărește:
- starea pânzei;
- tensionarea;
- ghidajele;
- peria pentru șpan;
- duzele de răcire;
- nivelul lichidului;
- menghinele;
- rolele de alimentare.
26. Ce informații trebuie transmise înainte de solicitarea unei oferte?
| Criteriu | Ce trebuie specificat |
|---|---|
| Material | Oțel carbon, inox, aluminiu, fontă sau alt aliaj |
| Secțiune | Rotundă, pătrată, rectangulară, profil deschis |
| Dimensiuni | Minime, uzuale și maxime |
| Tip material | Plin sau tubular |
| Lungime bară | Lungimea și greutatea maximă |
| Lungime reper | Minimă, uzuală și maximă |
| Unghiuri | 90°, 45°, 60° sau ambele sensuri |
| Volum | Tăieturi pe schimb |
| Lot | Numărul de piese identice consecutive |
| Toleranță | Lungime și perpendicularitate solicitate |
| Manipulare | Mese cu role, alimentare și evacuare |
27. Recomandare rapidă după tipul producției
| Situație | Alegere probabilă |
|---|---|
| Câteva tăieturi pe zi | Gravitațional |
| Piese unicat și repere diferite | Gravitațional |
| Debitare zilnică | Semiautomat |
| Loturi de 10–50 piese | Semiautomat |
| Profile grele, loturi variate | Semiautomat + role |
| Multe tăieri la unghi | Gravitațional sau semiautomat pivotant |
| Sute de repere identice | Automat |
| Producție în mai multe schimburi | Automat + alimentare |
28. Greșeli frecvente la alegere
- alegerea numai după diametrul maxim;
- compararea capacității la 90° cu cea la 45°;
- presupunerea că toate semiautomatele au același ciclu;
- cumpărarea unui automat pentru unicate;
- ignorarea manipulării barelor;
- alegerea greșită a pânzei;
- neglijarea rolelor de susținere;
- ignorarea lungimii minime de rest;
- calcularea numai a vitezei de tăiere;
- ignorarea operațiilor următoare.
29. Întrebări frecvente
Care este diferența dintre un fierăstrău gravitațional și unul semiautomat?
La gravitațional, brațul coboară controlat spre material, dar operatorul execută manual mai multe etape ale ciclului. La semiautomat, fixarea, coborârea și revenirea brațului pot fi integrate într-un ciclu comandat.
Fierăstrăul semiautomat avansează singur materialul?
Nu în mod obligatoriu. La numeroase modele, operatorul poziționează sau avansează bara înainte de fiecare tăiere. Funcția exactă trebuie verificată pentru modelul ales.
Ce face în plus un fierăstrău automat?
Un model automat poate avansa materialul, executa lungimea programată, fixa piesa, realiza tăierea și repeta ciclul pentru numărul de bucăți stabilit.
Când devine rentabil un fierăstrău automat?
Atunci când numărul de tăieturi repetitive este suficient pentru ca economia de timp și manoperă să compenseze investiția suplimentară, spațiul și mentenanța sistemului automat.
Este fierăstrăul automat întotdeauna mai precis?
Nu automat. Precizia depinde și de fixarea materialului, ghidaje, pânză, tensionare, avans, material și întreținere. Automatizarea îmbunătățește în special repetabilitatea ciclului.
Pot folosi aceeași pânză pentru bară plină și țeavă?
Numai dacă pasul și geometria dinților sunt adecvate ambelor secțiuni. Diferențele mari între grosimile de material pot necesita pânze diferite.
De ce taie strâmb un fierăstrău cu bandă?
Cauzele pot include pânză uzată, dantură nepotrivită, tensionare incorectă, ghidaje dereglate, avans excesiv sau fixarea insuficientă a materialului.
Pentru tăieri la unghi este mai bun un semiautomat?
Poate fi. Dacă atelierul execută multe repere diferite și tăieri la 45° sau 60°, un semiautomat pivotant poate oferi mai multă flexibilitate decât un automat destinat în principal debitării repetitive la 90°.
Rolele de alimentare sunt importante?
Da. Barele lungi și grele trebuie susținute corect. Un fierăstrău performant poate fi limitat de un sistem de alimentare subdimensionat sau de manipularea lentă.
Cum aleg între BS370, BS320H și BS370SA?
BS370 este potrivit când flexibilitatea și operarea simplă sunt prioritare. BS320H reduce operațiile manuale prin ciclul semiautomat. BS370SA este orientat către serii repetitive, deoarece include alimentarea automată a materialului.
30. Concluzie: automatizarea trebuie cumpărată după volum, nu după impresie
Fierăstrăul gravitațional este alegerea logică pentru unicate, loturi reduse și ateliere în care dimensiunile se schimbă frecvent.
Fierăstrăul semiautomat pentru metal este adesea soluția cea mai echilibrată pentru producția zilnică și loturile mici sau medii, deoarece reduce intervențiile operatorului fără să sacrifice flexibilitatea.
Fierăstrăul automat își justifică investiția în producția repetitivă, unde avansul materialului, măsurarea și repetarea automată a ciclului reduc timpii auxiliari pentru sute sau mii de piese.
Compară: fierăstraiele gravitaționale CORMAK , fierăstraiele semiautomate și fierăstraiele automate .
Pentru o imagine mai amplă asupra procesului poți consulta și ghidul CORMAK pentru alegerea fierăstrăului de metal .
CORMAK România · debitare profesională metal
Nu știi dacă ai nevoie de gravitațional, semiautomat sau automat?
Pentru alegerea corectă, stabilește materialul, secțiunea, dimensiunile minime și maxime, lungimea barelor, unghiurile de tăiere, numărul de bucăți identice și numărul total de tăieturi pe schimb. Astfel poate fi ales nivelul de automatizare care reduce efectiv costul pe piesă, nu doar timpul nominal de tăiere.