
Coșul de cumpărături
Confecții metalice · debitare · perforare · ștanțare
Foarfece combinat pentru metal sau utilaje separate? Alegerea corectă nu pornește de la numărul de funcții înscris în catalog, ci de la profilele și piesele care trebuie produse zilnic în atelier.
Un utilaj combinat, cunoscut și sub denumirea de ironworker sau mașină hidraulică pentru debitare, perforare și decupare, poate concentra mai multe operații într-un singur post. În schimb, un flux realizat cu fierăstraie pentru metal , ghilotine , prese și abkanturi dedicate poate oferi productivitate mai mare în producția repetitivă.
1 utilaj
Mai multe operații într-un spațiu redus
Mai multe
Posturi dedicate care pot lucra simultan
Lot mic
Flexibilitatea poate conta mai mult decât viteza
Serie
Operațiile dedicate pot elimina blocajele
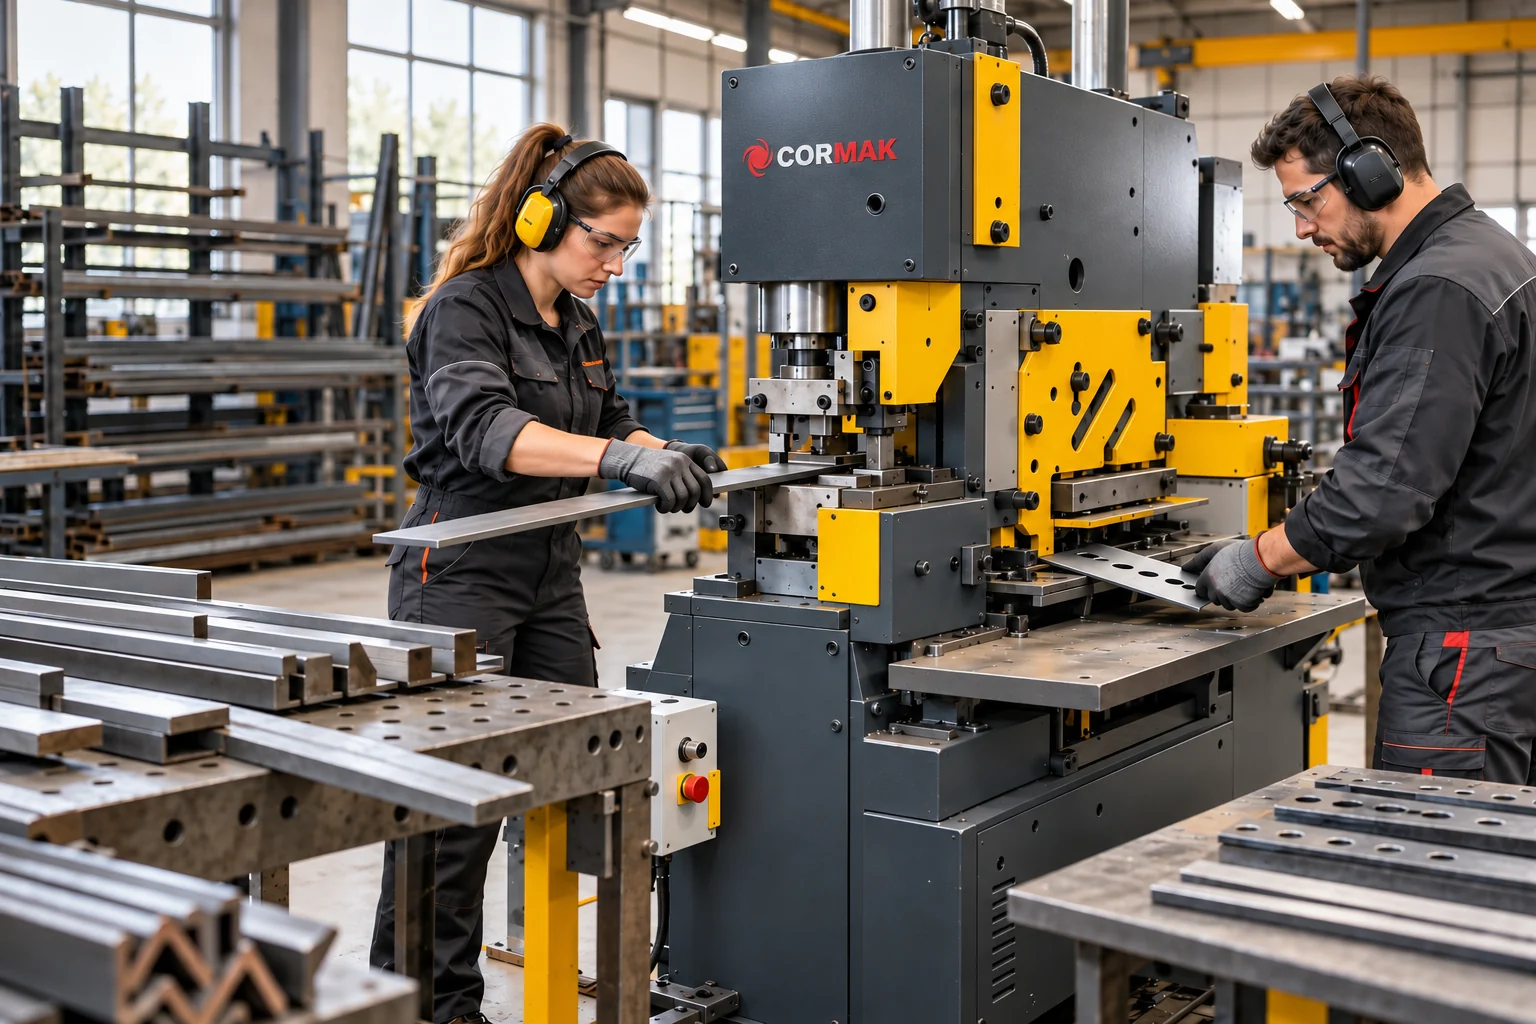
1. Ce este un foarfece combinat pentru metal?
Foarfecele combinate pentru metal sunt mașini construite pentru a reuni mai multe operații de prelucrare într-o singură structură.
În funcție de model, echipare și sculele instalate, pot exista posturi pentru:
- debitarea barelor plate;
- debitarea cornierelor;
- debitarea barelor rotunde;
- debitarea barelor pătrate;
- perforare și poansonare;
- ștanțare;
- decuparea colțurilor;
- crestare;
- anumite operații de presare;
- prelucrarea unor profile cu scule dedicate.
„Combinat” nu înseamnă „poate executa orice operație”
Capacitatea trebuie verificată separat pentru fiecare stație.
Un utilaj poate avea cinci posturi diferite, dar fiecare dintre
acestea are propriile limite privind forma, dimensiunea și
materialul piesei.
2. Ce înseamnă varianta cu utilaje separate?
Alternativa este realizarea unui flux format din mașini dedicate, fiecare optimizată pentru o anumită operație.
Fierăstrău pentru metal
Pentru țevi, profile, corniere și bare care necesită o tăiere controlată și deformare redusă.
Ghilotină
Pentru debitarea liniară a colilor și fâșiilor de tablă.
Presă / poansonare
Pentru perforare, ștanțare, formare și operații realizate cu scule dedicate.
Mașină de decupat
Pentru crestături și colțuri executate repetitiv.
Abkant
Pentru îndoire controlată cu poanson și matriță.
Post dedicat
Pentru o operație care ocupă o parte importantă a schimbului.
Pentru configurarea unui flux complet pot fi consultate mașinile CORMAK pentru prelucrarea tablei și profilelor .
3. Comparație rapidă: combinat sau separat?
| Criteriu | Foarfece combinat | Utilaje separate |
|---|---|---|
| Spațiu | Concentrează mai multe funcții într-o singură zonă | Necesită mai multe posturi de lucru |
| Lucrări variate | Foarte potrivit | Necesită deplasarea între mașini |
| Loturi mici | Flexibilitate ridicată | Poate exista capacitate neutilizată |
| Loturi mari | Poate deveni un punct de blocaj | Fiecare operație poate avea propriul post |
| Lucru simultan | Limitat de configurația mașinii | Mai multe operații pot rula în paralel |
| Automatizare | Depinde de model și accesorii | Poate fi optimizată individual pentru fiecare operație |
| Mentenanță | O oprire poate afecta toate posturile | O singură mașină defectă nu oprește obligatoriu întregul flux |
| Extindere | În limita accesoriilor și capacităților mașinii | Posturile pot fi extinse independent |
4. Alegerea începe de la profilele prelucrate
Expresia „debitare metal” poate descrie secțiuni complet diferite. Nu este suficient să cunoști numai grosimea materialului.
Bare plate
Pentru platbandă trebuie cunoscute:
- lățimea;
- grosimea;
- clasa materialului;
- rezistența acestuia;
- unghiul tăierii;
- calitatea necesară a muchiei.
Corniere
- dimensiunea aripilor;
- grosimea;
- aripi egale sau inegale;
- poziția profilului în stație;
- tăierea la 90° sau unghiulară;
- tipul cuțitelor necesare.
Bare rotunde și pătrate
- diametrul sau latura maximă;
- materialul;
- fixarea;
- deformarea acceptabilă a capătului;
- repetabilitatea lungimii;
- necesitatea finisării ulterioare.
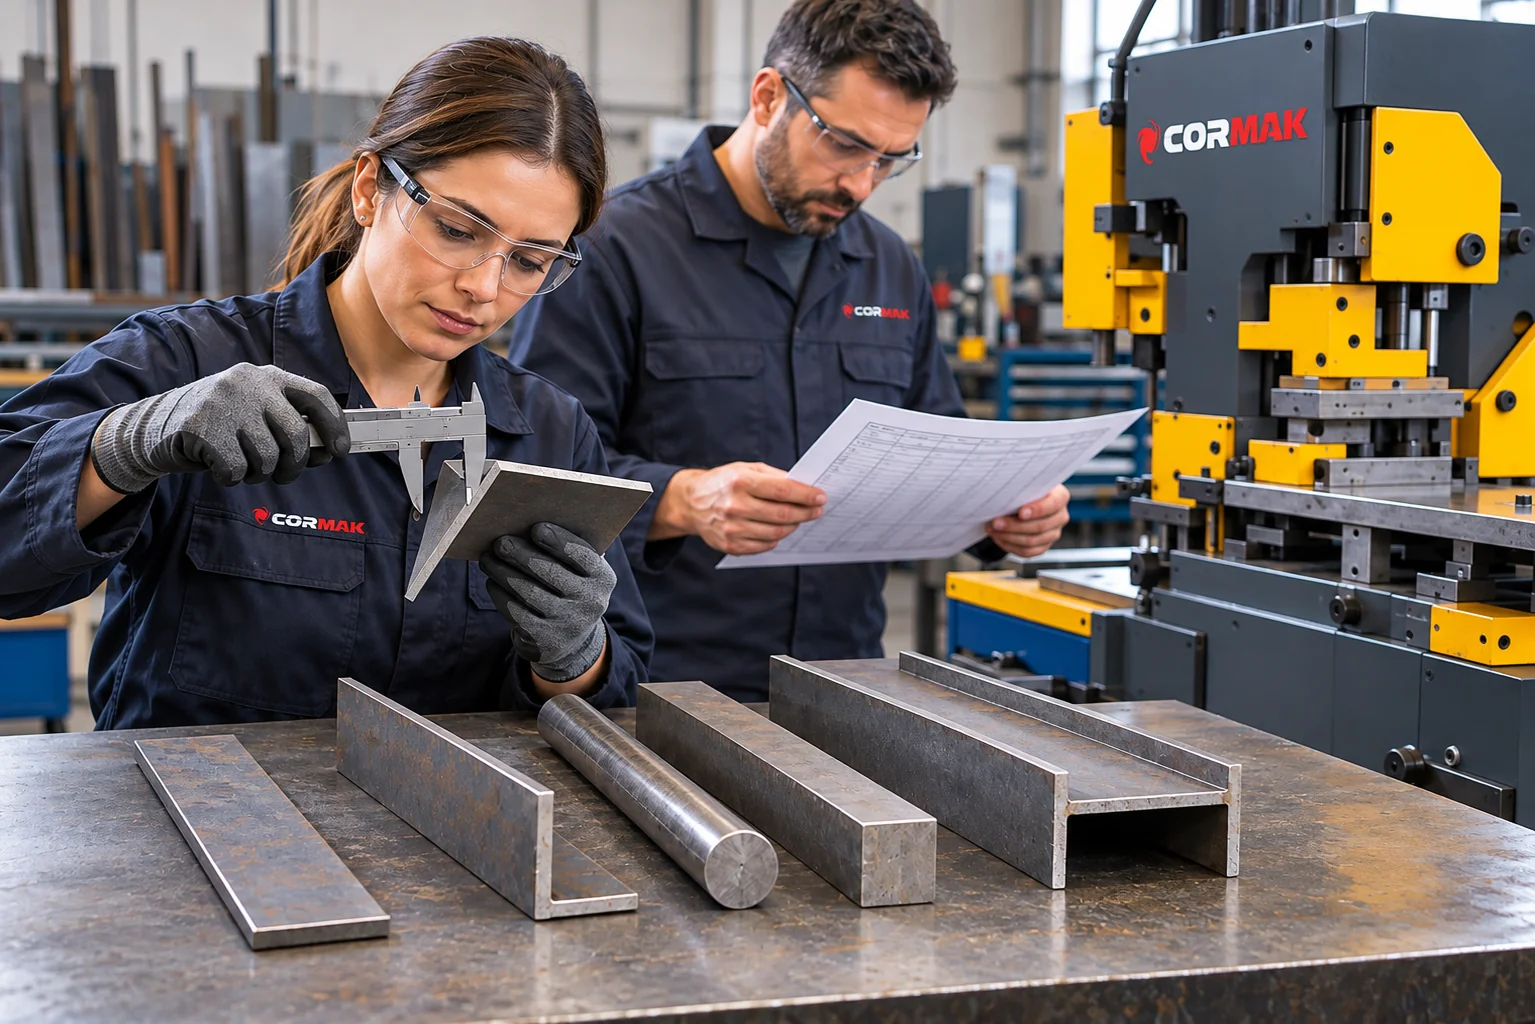
5. Dar profilele U, I, T și țevile?
Profilele structurale și secțiunile tubulare necesită atenție suplimentară.
O stație de forfecare proiectată pentru platbandă sau cornier nu trebuie presupusă automat compatibilă cu profile U, I, T, țevi rotunde sau profile rectangulare.
Pentru țevi, fierăstrăul este deseori alternativa corectă
Acțiunea de forfecare poate deforma pereții unei secțiuni tubulare.
Atunci când forma capătului trebuie păstrată, compară aplicația
cu un
fierăstrău pentru metal CORMAK
.
Pentru alegerea acestuia poți consulta și ghidul Fierăstraie pentru metal – ghid complet CORMAK .
6. Compară operațiile, nu numai numărul lor
O mașină poate avea mai multe posturi, dar valoarea practică a fiecărui post depinde de piesele executate efectiv.
DEBITARE
Rapidă pentru bare și profile compatibile.
PERFORARE
Productivă pentru găuri repetate cu poanson și matriță.
DECUPARE
Utilă la pregătirea colțurilor și componentelor sudate.
FORMARE
Posibilă numai în limita sculelor și forței disponibile.
7. Debitarea prin forfecare sau cu fierăstrăul?
Forfecarea este rapidă și nu produce șpan în același mod ca debitarea cu pânză, însă poate genera deformarea locală a materialului și o zonă de rupere specifică procesului.
Dacă piesa urmează direct la sudură sau necesită un capăt controlat dimensional, compară:
- deformarea capătului;
- perpendicularitatea;
- bavura;
- precizia lungimii;
- unghiul tăierii;
- necesitatea debavurării;
- viteza ciclului;
- costul consumabilelor.
Gama CORMAK de fierăstraie pentru metal include variante gravitaționale, semiautomate și automate pentru bare, profile și semifabricate metalice.
8. Ce trebuie verificat la stația de perforare?
Perforarea cu poanson poate elimina găurirea clasică în multe aplicații repetitive.
- forța disponibilă;
- diametrul maxim al poansonului;
- grosimea admisă;
- materialul de referință;
- distanța găurii față de margine;
- adâncimea gâtului;
- cursa;
- viteza ciclului;
- poziționarea reperului;
- disponibilitatea poansoanelor și matrițelor.
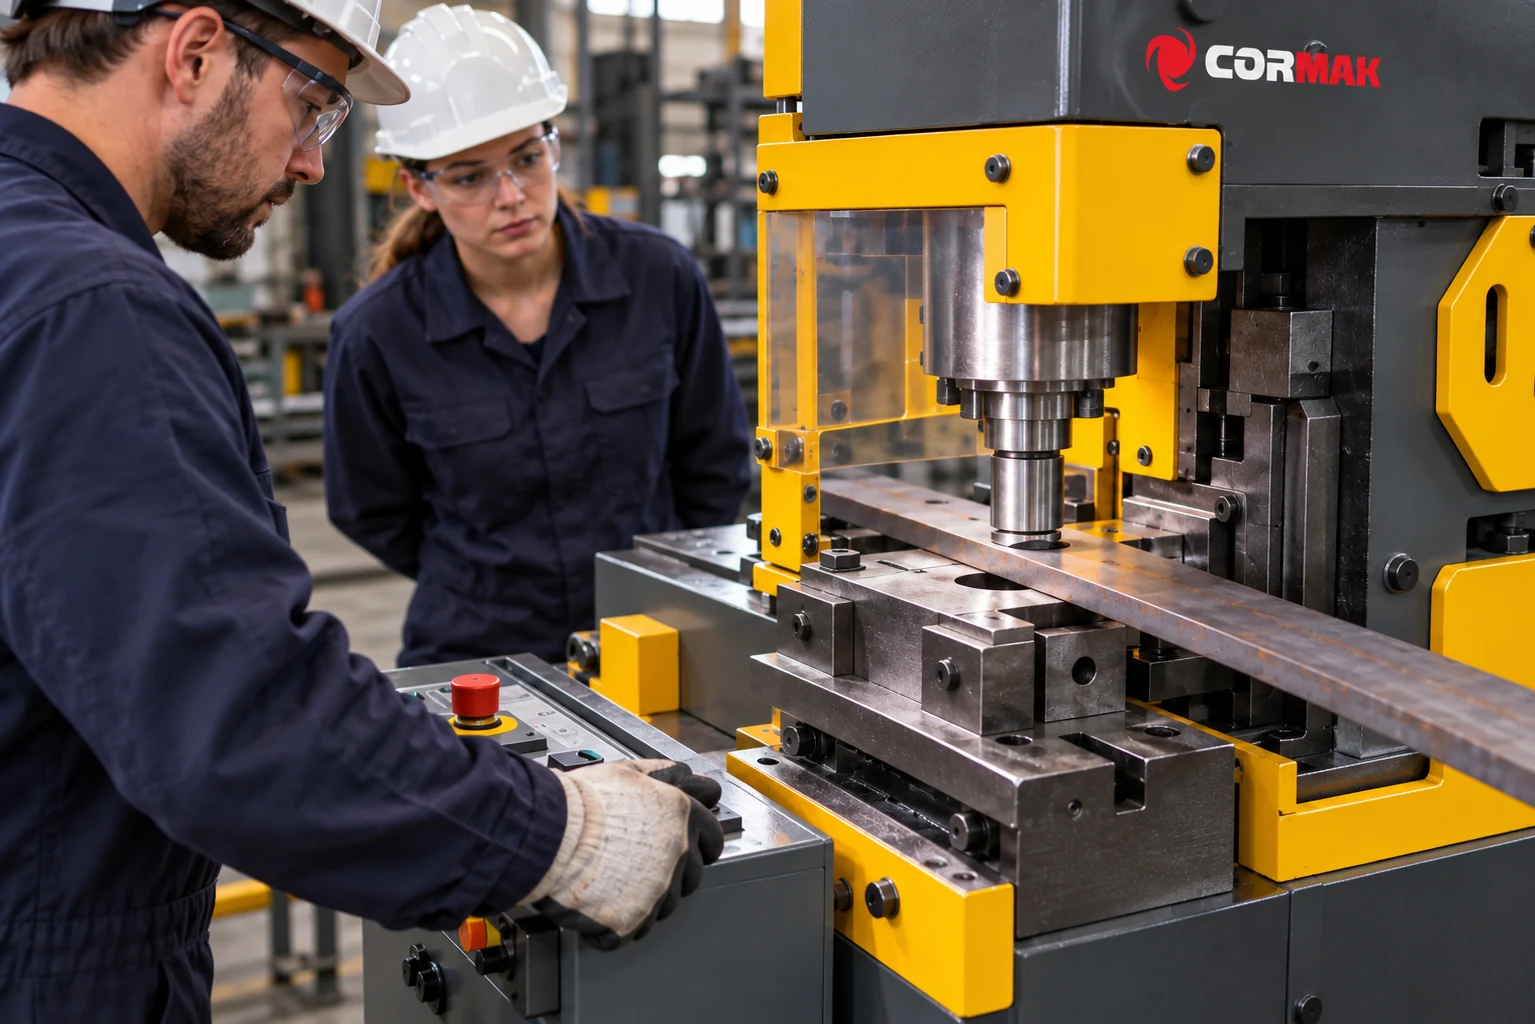
9. Când merită un post separat de presare sau ștanțare?
Dacă o mare parte din producție constă în aceeași operație, un echipament dedicat poate deveni mai logic.
De exemplu, presa hidraulică excentrică CORMAK de 60 t este un echipament separat, cu construcție tip C, comandă PLC/HMI și funcționare manuală sau automată, destinat inclusiv operațiilor de ștanțare și decupare realizate cu sculele corespunzătoare.
Avantajul unui astfel de post dedicat apare atunci când operația ocupă suficient din timpul de producție pentru a justifica propria mașină.
10. Frecvența lucrărilor poate schimba complet decizia
Lucrări ocazionale și foarte variate
Un utilaj combinat este atractiv pentru:
- reparații;
- mentenanță;
- confecții metalice la comandă;
- prototipuri;
- structuri unicat;
- loturi mici;
- piese foarte diferite;
- operații schimbate frecvent.
Loturi mici și medii
Utilajul combinat poate rămâne eficient dacă schimbarea între operații este rapidă, materialele se încadrează confortabil în capacitățile stațiilor și nu este nevoie ca două operații să fie efectuate în paralel.
Producție repetitivă
Dacă aceeași operație ocupă cea mai mare parte a schimbului, utilajul dedicat începe să aibă avantaj.
Nu compara doar numărul teoretic de curse. Include:
- alimentarea materialului;
- poziționarea;
- fixarea;
- cursa de lucru;
- evacuarea;
- măsurarea;
- schimbarea sculelor;
- prima piesă după reglaj.
11. Poate lucra simultan la mai multe posturi?
Faptul că utilajul are mai multe stații nu înseamnă automat că mai mulți operatori pot utiliza mașina simultan.
- verifică manualul exact al modelului;
- verifică numărul de operatori permis;
- analizează sistemul hidraulic comun;
- verifică protecțiile posturilor neutilizate;
- analizează comenzile disponibile;
- verifică accesul fizic între stații;
- analizează riscurile operațiilor simultane;
- respectă configurația de siguranță a producătorului.
Acesta este unul dintre principalele avantaje ale utilajelor separate
Un operator poate debita profile la fierăstrău în timp ce altul
execută perforări sau decupări pe un post separat. În producție,
paralelizarea poate conta mai mult decât economia inițială de spațiu.
12. Timpul de schimbare a sculelor poate deveni un cost ascuns
Multifuncționalitatea este avantajoasă numai dacă trecerea între operații nu consumă o parte importantă din schimb.
- schimbarea poansonului;
- schimbarea matriței;
- reglarea jocului;
- repoziționarea opritorului;
- schimbarea cuțitelor;
- montarea unui dispozitiv special;
- reglajul pentru reperul următor;
- verificarea primei piese.
Dacă atelierul schimbă diametrul găurii de zeci de ori într-o zi, viteza de schimbare a poansonului poate fi mai importantă decât capacitatea maximă a utilajului.
13. Materialul trebuie verificat pentru fiecare stație
O capacitate declarată pentru un anumit tip de oțel nu trebuie transferată automat către inox sau către un material cu rezistență mecanică mai mare.
| Parametru | Ce trebuie transmis furnizorului |
|---|---|
| Material | Clasa exactă și standardul materialului |
| Rezistență | Rm și, unde este relevant, limita de curgere |
| Secțiune | Plată, cornier, rotundă, pătrată, profil structural etc. |
| Dimensiune | Lățime, grosime, diametru sau dimensiunea profilului |
| Operație | Debitare, perforare, decupare, formare |
| Calitate | Deformarea și bavura maxim acceptabile |
Capacitatea fiecărei stații se confirmă separat
Nu compara două mașini numai după forța hidraulică totală.
Un utilaj poate avea o forță nominală mai mare, dar o geometrie
sau o capacitate diferită la debitarea cornierelor ori la perforare.
14. Precizia și repetabilitatea
Foarfecele combinate sunt construite pentru flexibilitate și productivitate, dar calitatea finală depinde de întregul sistem.
- rigiditatea mașinii;
- starea cuțitelor;
- uzura poansoanelor;
- starea matrițelor;
- fixarea materialului;
- ghidajele;
- opritoarele;
- reglajele;
- deformarea specifică forfecării;
- experiența operatorului.
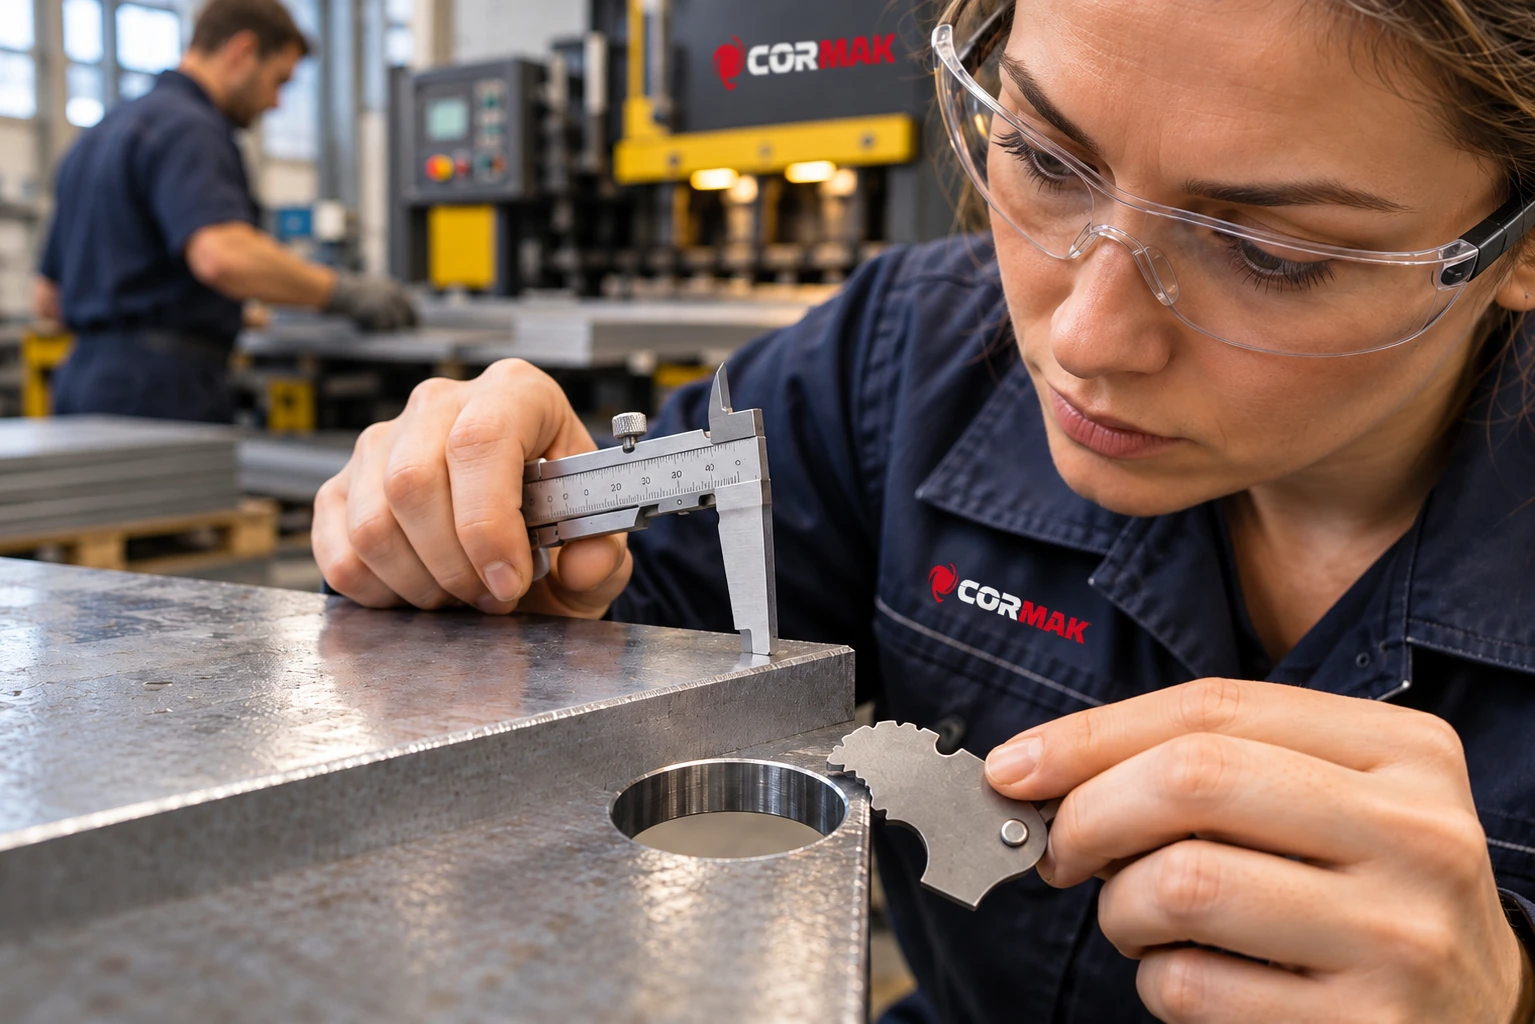
15. Când precizia cerută favorizează un utilaj dedicat?
Dacă piesa are toleranțe stricte, trebuie analizat dacă procesul de forfecare sau poansonare oferă direct rezultatul dorit.
Uneori o operație suplimentară de prelucrare este acceptabilă. În alte cazuri, un fierăstrău, o mașină dedicată sau chiar o tehnologie CNC poate elimina etapa de corecție.
Pentru tăierea precisă a țevilor și profilelor, consultă gama CORMAK de fierăstraie pentru metal .
16. Ce se întâmplă în producția repetitivă?
Când sute de repere identice sunt executate zilnic, obiectivul nu mai este doar flexibilitatea, ci costul pe piesă.
În această situație pot deveni importante:
- alimentarea automată;
- opritoarele programabile;
- poziționarea rapidă;
- schimbarea rapidă a sculelor;
- numărul de cicluri;
- evacuarea automată;
- controlul dimensional;
- funcționarea simultană a posturilor.
17. Spațiul ocupat: avantajul evident al utilajului combinat
Un singur batiu ocupă de regulă mai puțin spațiu decât un fierăstrău, o presă, o ghilotină și o mașină de decupat instalate separat.
Totuși, amprenta mașinii nu reprezintă întregul spațiu necesar.
- barele lungi trebuie alimentate;
- profilele trebuie susținute;
- operatorul trebuie să circule între posturi;
- resturile trebuie evacuate;
- sculele trebuie schimbate;
- este necesar acces pentru service;
- zonele periculoase trebuie protejate;
- materialul brut trebuie depozitat.
Uneori două mașini bine așezate într-un flux liniar pot fi mai eficiente decât un utilaj combinat amplasat într-o zonă care blochează manipularea materialului.
18. Costul complet al celor două variante
Nu compara numai prețul de achiziție.
Foarfece combinat
Utilaj, poansoane, matrițe, cuțite, mese, opritoare, dispozitive speciale, ulei hidraulic, PIF, instruire, mentenanță și piese de uzură.
Utilaje separate
Mai multe mașini, suprafață suplimentară, alimentări electrice distincte, manipularea reperelor între posturi, mentenanță separată și eventual mai mulți operatori.
Utilajele separate pot avea cost inițial mai mare, dar pot deveni mai rentabile dacă elimină un blocaj și permit executarea simultană a operațiilor.
19. Mentenanța și continuitatea producției
Acesta este un criteriu deseori ignorat.
La un utilaj combinat, o problemă a sistemului hidraulic, electric sau de comandă poate indisponibiliza mai multe operații în același timp.
La utilajele separate, defectarea unui singur post nu înseamnă obligatoriu oprirea completă a atelierului.
20. Când alegi un foarfece combinat?
- spațiul atelierului este limitat;
- executi multe tipuri diferite de lucrări;
- seriile sunt mici sau medii;
- prelucrezi frecvent bare plate;
- prelucrezi corniere;
- prelucrezi bare pline;
- ai nevoie frecvent de perforare;
- ai nevoie de decupări simple;
- operațiile nu trebuie efectuate simultan;
- un singur operator acoperă mai multe procese;
- schimbările de scule sunt acceptabile;
- toate piesele se încadrează în capacitățile declarate.
21. Când alegi utilaje separate?
- produci serii mari;
- aceeași operație se repetă majoritatea schimbului;
- mai mulți operatori lucrează simultan;
- debitarea și perforarea trebuie realizate în paralel;
- prelucrezi multe țevi și profile tubulare;
- ai nevoie de tăieri unghiulare precise;
- urmărești automatizarea alimentării;
- ai toleranțe mai stricte;
- vrei să automatizezi separat fiecare post;
- vrei redundanță în producție;
- ai suficient spațiu;
- vrei să extinzi treptat capacitatea atelierului.
22. Tabel decizional după activitatea atelierului
| Activitate | Soluție de analizat |
|---|---|
| Confecții metalice unicat | Foarfece combinat |
| Reparații și mentenanță | Foarfece combinat |
| Console și plăci în loturi mici | Foarfece combinat, după verificarea sculelor |
| Perforări repetitive în volum mare | Post dedicat de presare / poansonare |
| Debitare țevi și profile rectangulare | Fierăstrău pentru metal |
| Debitarea colilor late | Ghilotină pentru tablă |
| Îndoire repetitivă | Presă abkant |
| Mai mulți operatori | Utilaje separate |
| Atelier foarte compact | Foarfece combinat |
| Producție continuă a aceluiași reper | Post dedicat sau linie specializată |
23. Trei exemple practice
Atelier de confecții metalice la comandă
Atelierul produce porți, balustrade, rame, console și piese de reparație. Lucrările se schimbă permanent, iar seriile sunt mici.
Aici, un foarfece combinat poate avea sens deoarece operatorul poate debita o bară, realiza câteva perforări și pregăti colțurile fără să se deplaseze între mai multe utilaje.
Producător de console metalice
Fabrica execută zilnic sute de repere identice cu aceleași găuri.
Un post dedicat pentru perforare sau ștanțare, împreună cu o ghilotină sau alt sistem separat de debitare, poate permite două operații simultane și un ciclu mai predictibil.
Producător de cadre din țeavă
Materia primă este formată predominant din țevi rotunde și profile rectangulare tăiate la mai multe unghiuri.
În această situație, un fierăstrău cu bandă pentru metal este de regulă mai logic decât o stație bazată pe forfecare, deoarece permite păstrarea mai bună a geometriei secțiunii.
24. Ce informații trebuie trimise înainte de ofertare?
1
Material
Clasa, rezistența și grosimile utilizate.
2
Profile
Formele și dimensiunile minime și maxime.
3
Operații
Debitare, perforare, decupare, formare și unghiuri.
4
Volum
Piese pe zi, mărimea lotului și simultaneitatea necesară.
- clasa materialelor;
- rezistența materialelor;
- forma profilelor;
- dimensiunile secțiunilor;
- grosimile;
- diametrele găurilor;
- distanța găurilor față de margine;
- unghiurile de debitare;
- numărul de piese;
- mărimea loturilor;
- toleranțele;
- calitatea muchiei;
- operațiile simultane;
- sculele și accesoriile necesare.
Pentru aplicațiile importante, trimite și desene tehnice
O listă de materiale împreună cu desenele reperelor permite
verificarea capacității fiecărei stații și identificarea
operațiilor care ar fi mai bine executate pe o mașină separată.
25. Siguranța în exploatarea unui utilaj combinat
Stațiile de forfecare, perforare și presare dezvoltă forțe mari. Utilajul trebuie exploatat numai în configurația prevăzută de producător și de personal instruit.
- protecțiile stațiilor;
- oprirea de urgență;
- comenzile la pedală;
- iluminarea zonei de lucru;
- sprijinirea profilelor lungi;
- fixarea materialului;
- evacuarea resturilor;
- poziția operatorului;
- procedura de blocare la mentenanță;
- echipamentul individual de protecție.
Protecțiile posturilor neutilizate nu se elimină pentru a câștiga timp
Procedura de lucru trebuie să respecte manualul mașinii și
evaluarea de risc a beneficiarului.
26. Întrebări frecvente
Ce operații poate realiza un foarfece combinat pentru metal?
În funcție de construcție și echipare, poate avea stații pentru debitarea barelor plate, cornierelor, barelor rotunde sau pătrate, perforare, ștanțare și decupare. Capacitățile trebuie verificate separat pentru fiecare post.
Un foarfece combinat poate debita orice profil?
Nu. Compatibilitatea depinde de forma secțiunii, dimensiuni, material și sculele instalate. Profilele structurale și secțiunile tubulare trebuie verificate separat.
Este potrivit pentru debitarea țevilor?
Forfecarea poate deforma anumite țevi și profile cu pereți subțiri. Dacă geometria secțiunii trebuie păstrată, este indicată compararea aplicației cu un fierăstrău pentru metal.
Poate înlocui o ghilotină pentru tablă?
Numai pentru piesele și dimensiunile acceptate de stația utilajului. Pentru coli late și tăieturi liniare lungi, o ghilotină dedicată este soluția normală de analizat.
Este mai productiv decât mai multe utilaje separate?
Pentru lucrări variate și loturi mici poate reduce deplasarea operatorului și spațiul ocupat. Pentru producție repetitivă, utilajele separate pot lucra simultan și pot avea un ciclu mai rapid.
Forța în tone este suficientă pentru compararea utilajelor?
Nu. Trebuie analizate capacitățile fiecărei stații, materialul de referință, secțiunea, grosimea, diametrul perforării, cursa și sculele disponibile.
Când este mai potrivit un fierăstrău pentru metal?
În special pentru țevi, profile tubulare, profile structurale și aplicații în care trebuie limitată deformarea capătului sau sunt necesare tăieri unghiulare controlate.
Când merită o presă separată?
Atunci când ștanțarea, perforarea sau formarea ocupă o parte importantă din producție, necesită scule dedicate ori trebuie realizată simultan cu alte operații.
Ce soluție este mai bună pentru un atelier mic?
Dacă lucrările sunt foarte variate, seriile sunt mici și spațiul este limitat, un utilaj combinat poate fi foarte eficient. Alegerea trebuie însă verificată după profilele și capacitățile efectiv necesare.
27. Concluzie: flexibilitate sau specializare?
Un foarfece combinat pentru metal este o soluție foarte interesantă atunci când atelierul trebuie să execute operații diverse într-un spațiu limitat.
Poate concentra debitarea barelor, perforarea, ștanțarea și decuparea într-un singur punct de lucru și poate reduce investiția în mai multe utilaje care ar fi utilizate doar ocazional.
În schimb, dacă atelierul execută zilnic sute de repere identice, are mai mulți operatori sau trebuie să debiteze și să perforeze simultan, avantajul se mută către utilajele dedicate.
Un fierăstrău pentru profile, o ghilotină pentru tablă, o presă pentru ștanțare și un abkant pot ocupa mai mult spațiu, însă pot forma un flux în care fiecare post este dimensionat și optimizat exact pentru operația sa.
Înainte de alegere, compară întotdeauna profilele reale, materialele, capacitatea fiecărei stații, timpul de schimbare a sculelor, simultaneitatea, toleranțele, volumul de producție și costul complet al fluxului.
Pentru configurarea atelierului poți consulta gama CORMAK de mașini pentru prelucrarea tablei și profilelor și secțiunea articole tehnice despre prelucrarea metalului .
CORMAK România · configurarea atelierului de confecții metalice
Nu știi dacă ai nevoie de un utilaj combinat sau de posturi separate?
Pregătește lista profilelor, materialele, dimensiunile, operațiile necesare și numărul de repere produse zilnic. Pe baza acestor informații poate fi analizat dacă avantajul principal trebuie să fie flexibilitatea unui singur utilaj sau productivitatea mai multor posturi dedicate.