
Coșul de cumpărături
Prelucrare tablă · alegerea ghilotinei
O ghilotină pentru tablă nu se alege doar după numărul de milimetri înscris în denumirea utilajului. Materialul, rezistența mecanică, grosimea reală, lungimea tăieturii, volumul de producție și calitatea cerută a muchiei trebuie analizate împreună.
În gama ghilotinelor pentru tablă CORMAK există soluții manuale, mecanice și hidraulice pentru aplicații foarte diferite. Înainte de compararea modelelor trebuie definită însă piesa care urmează să fie produsă.
Material
Oțel, inox, aluminiu sau alte aliaje
Grosime
Se verifică împreună cu rezistența materialului
Lungime
După cea mai mare tăietură necesară
Volum
De la unicate la producție repetitivă
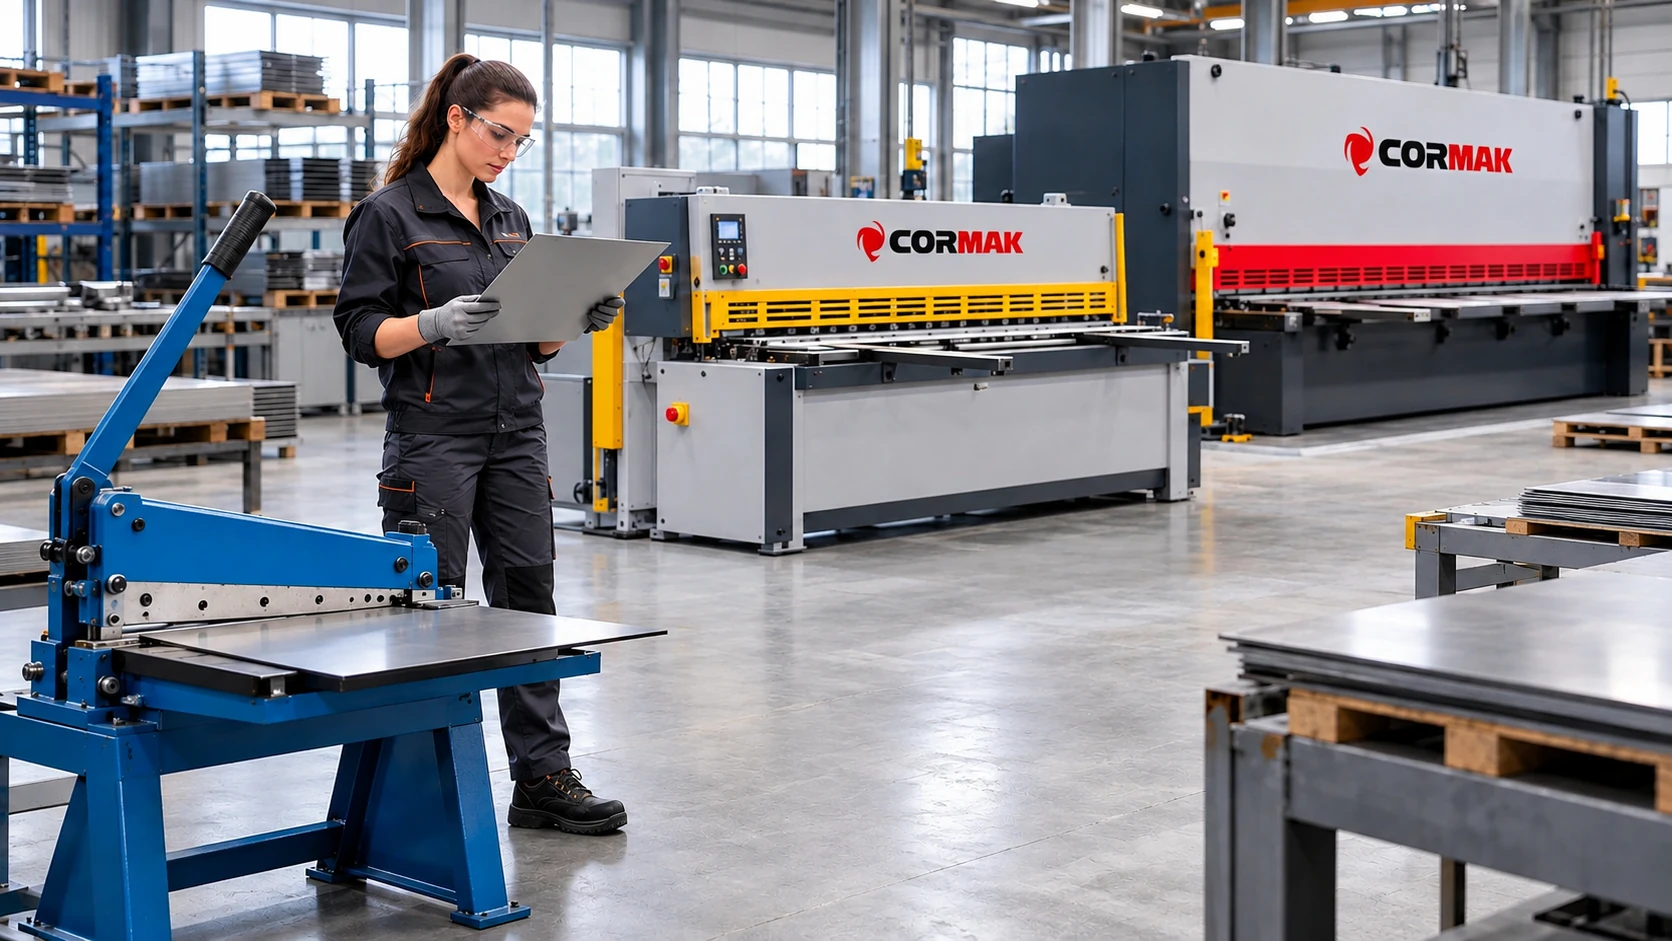
1. Începe cu materialul pe care îl vei debita
Primul criteriu nu este grosimea, ci materialul. Două coli de aceeași grosime pot necesita forțe de tăiere diferite dacă proprietățile lor mecanice sunt diferite.
Într-un atelier pot apărea:
- oțel carbon;
- oțel structural;
- oțel inoxidabil;
- tablă zincată;
- aluminiu și aliaje de aluminiu;
- cupru;
- alamă;
- tablă cu folie de protecție.
Aceeași grosime nu înseamnă aceeași solicitare
Capacitatea trebuie raportată la materialul de referință pentru
care producătorul declară performanța utilajului. Nu transfera
automat o valoare valabilă pentru oțel carbon către inox sau
alte aliaje.
Ce date trebuie cunoscute despre material?
- denumirea materialului;
- clasa sau marca exactă;
- grosimea nominală;
- toleranța grosimii;
- rezistența mecanică relevantă;
- dimensiunea maximă a colii;
- existența unei acoperiri;
- calitatea necesară a muchiei.
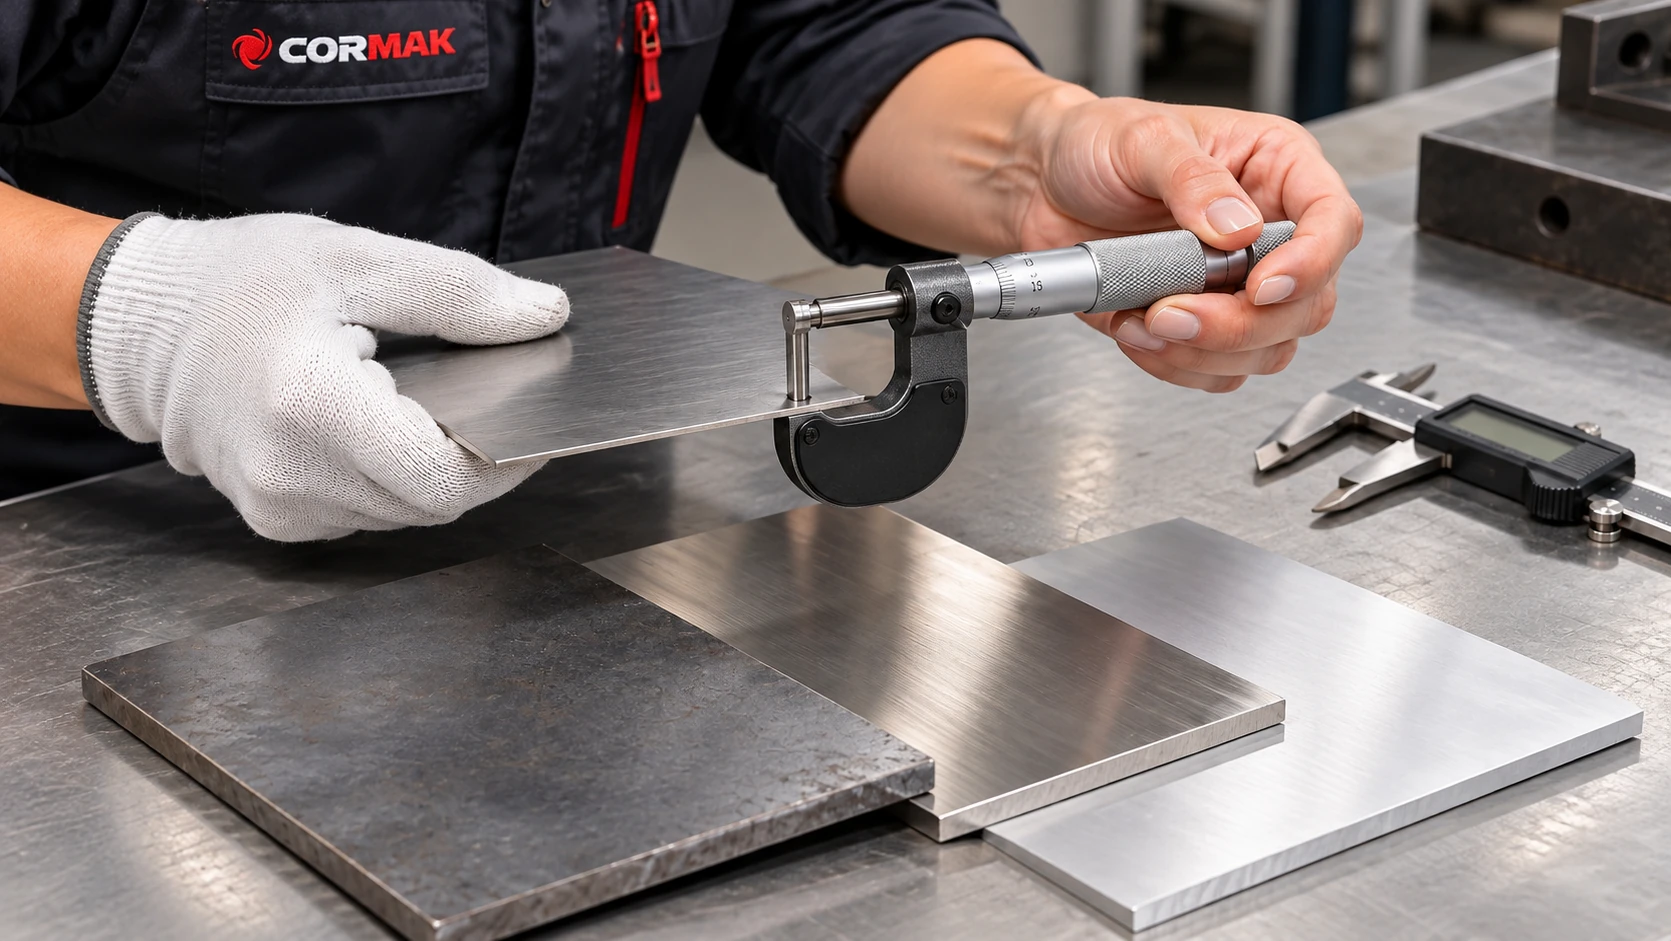
2. Ce înseamnă de fapt „ghilotină de 4 mm”?
O specificație de tipul 4 mm × 2500 mm trebuie citită împreună cu notele tehnice ale producătorului.
Trebuie verificat:
- materialul pentru care este declarată grosimea;
- rezistența materialului de referință;
- lungimea la care este valabilă capacitatea;
- regimul de utilizare;
- jocul dintre cuțite;
- unghiul de tăiere;
- starea și geometria cuțitelor;
- condițiile specificate de producător.
În gama hidraulică CORMAK, de exemplu, capacitățile unor modele sunt precizate explicit pentru oțel S235. Această precizare este importantă deoarece elimină interpretarea greșită conform căreia valoarea în milimetri ar fi universală.
Nu folosi un coeficient universal pentru inox sau aluminiu
Conversiile orientative pot fi utile pentru estimări preliminare,
dar selecția finală trebuie confirmată pentru materialul și
grosimea efectiv utilizate.
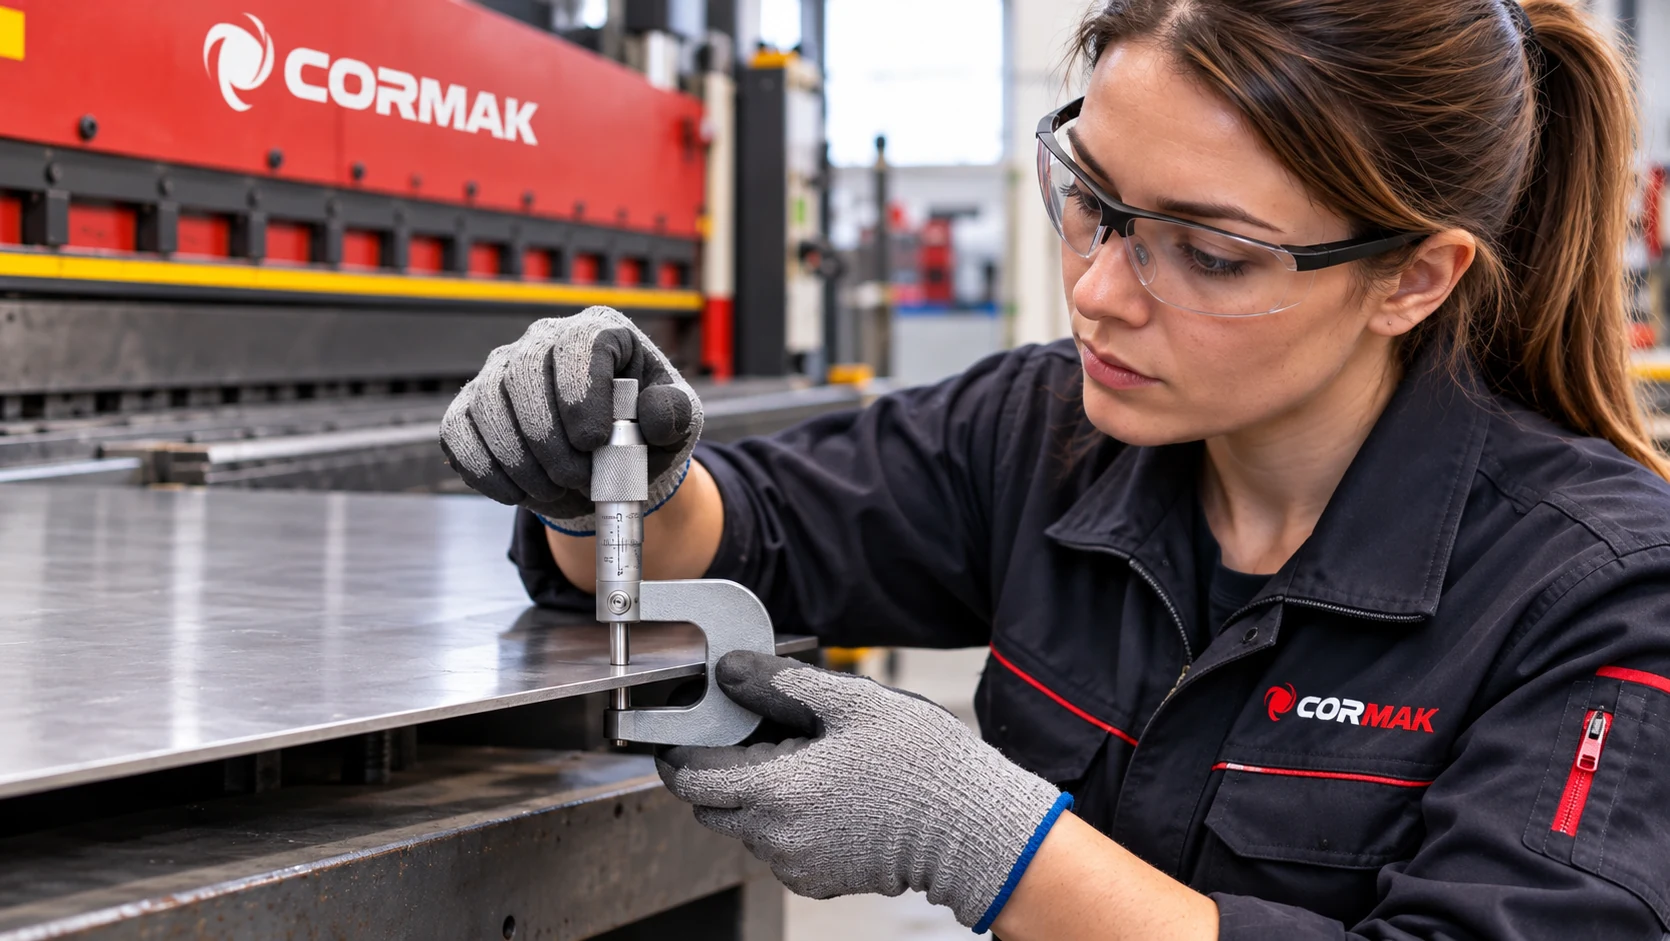
3. Măsoară grosimea reală a tablei
Pentru aplicațiile apropiate de capacitatea maximă a utilajului, nu este suficientă valoarea nominală de pe comandă sau etichetă.
Grosimea reală poate fi verificată cu un instrument adecvat, iar pentru materialele certificate trebuie consultate și documentele furnizorului.
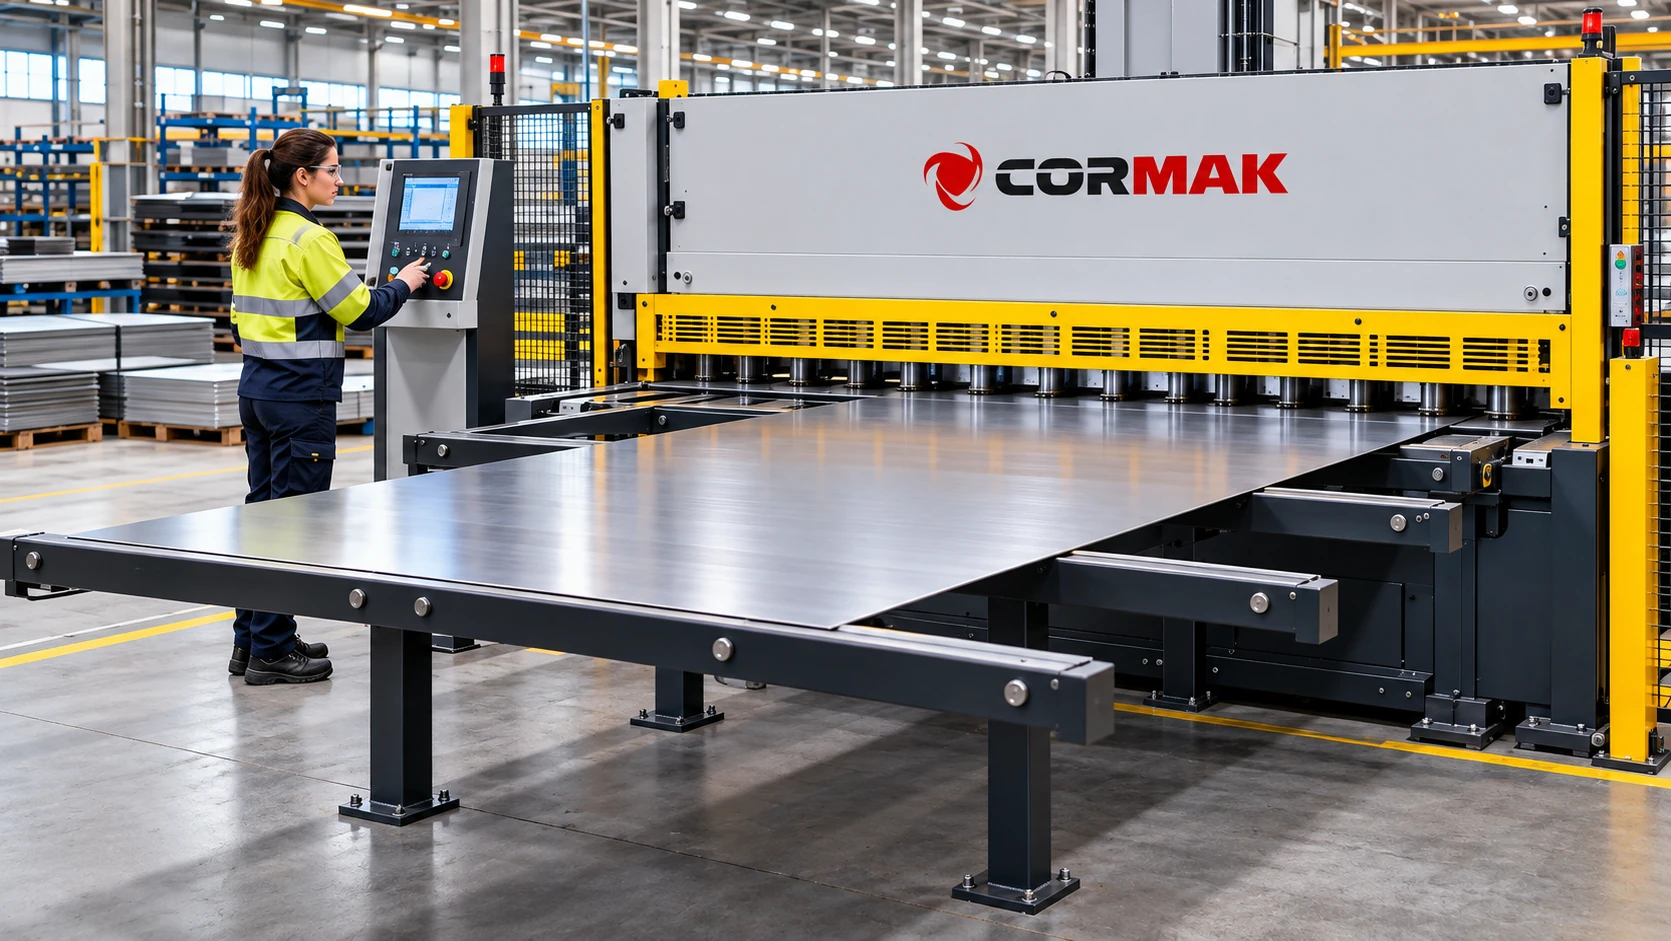
4. Lungimea de tăiere se alege după cea mai mare piesă
Lungimea utilă trebuie stabilită după cea mai lată coală sau cea mai lungă tăietură care trebuie realizată, nu după media lucrărilor curente.
- lungimea maximă a tăieturii;
- formatul colilor aprovizionate;
- orientarea pieselor pe coală;
- necesitatea tăierii pe întreaga lățime;
- dimensiunea fâșiilor rezultate;
- planurile de producție viitoare;
- spațiul frontal de manipulare;
- spațiul disponibil în spatele mașinii.
CORMAK oferă în gama de ghilotine pentru tablă configurații cu lungimi de lucru diferite, de la utilaje compacte până la ghilotine hidraulice pentru coli de câțiva metri.
5. Ghilotină manuală, mecanică sau hidraulică?
Tipul acționării trebuie ales după grosime, lungimea tăierii, numărul de operații și repetitivitatea producției.
| Tip | Aplicații | Avantaje | Ce trebuie verificat |
|---|---|---|---|
| Manuală | Tablă subțire, unicate, prototipuri | Simplitate și investiție redusă | Efortul operatorului, capacitatea și lungimea |
| Mecanică | Serii mici și medii, debitări repetitive | Ciclu rapid și repetabil | Opritor, frecvență, presare și protecții |
| Hidraulică | Coli mari, grosimi mai mari, regim industrial | Control, forță și flexibilitate | Capacitate, sistem hidraulic și spațiu |
| NC | Repere repetitive și dimensiuni variabile | Poziționarea rapidă a opritorului | Cursa opritorului, programele și operarea |
6. Când este suficientă o ghilotină manuală?
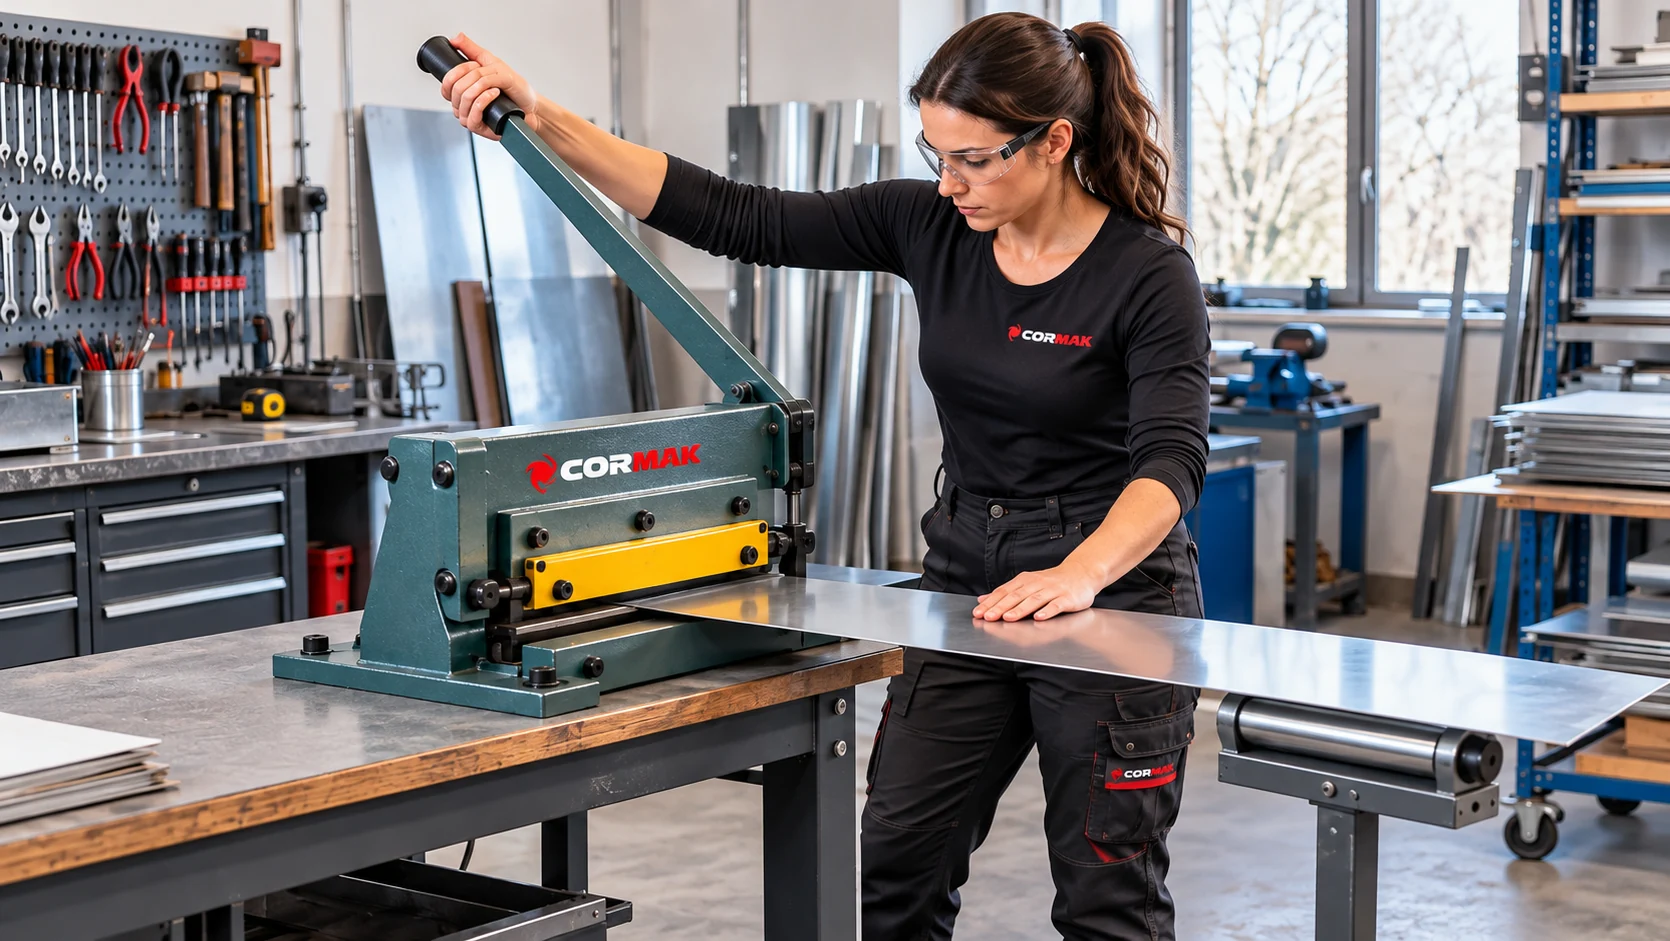
Pentru tablă subțire și operații ocazionale, o ghilotină manuală poate fi mai logică decât un sistem industrial complex.
Un exemplu este CORMAK HS-1000 , un model manual cu lungime de tăiere de 1000 mm și capacitate declarată de până la 1,5 mm.
Gama completă poate fi consultată în categoria ghilotine manuale CORMAK .
7. Când merită o ghilotină mecanică NC?
Dacă atelierul execută multe repere repetitive, un opritor posterior motorizat și o comandă numerică pot reduce timpul de măsurare și poziționare.
Un exemplu este CORMAK CK.3671 – 4 × 2060 mm NC , care utilizează opritor posterior motorizat și permite reglarea jocului de tăiere.
Mai multe configurații pot fi analizate în categoria foarfece-ghilotină mecanice CORMAK .
8. Când devine necesară ghilotina hidraulică?
Acționarea hidraulică este utilizată în special când cresc lungimea foii, grosimea materialului și regimul de utilizare.
În această clasă devin importante:
- presarea controlată a tablei;
- reglarea jocului dintre cuțite;
- unghiul de tăiere;
- opritorul posterior motorizat;
- susținerea frontală;
- rampa de evacuare;
- sistemele de siguranță;
- controlul NC.
De exemplu, CORMAK 6 × 2500 mm NC combină acționarea hidraulică, opritorul posterior electric, presarea tablei, reglarea jocului dintre cuțite și ghidaje cu bile.
9. Opritorul posterior poate influența productivitatea mai mult decât viteza cuțitului
Opritorul stabilește dimensiunea dintre marginea semifabricatului și linia de tăiere.
La repere repetitive trebuie analizate:
- cursa maximă;
- poziția minimă;
- tipul de acționare;
- precizia poziționării;
- rezoluția controlului;
- viteza de deplasare;
- memorarea programelor;
- retragera automată după poziționare.
Analizează ciclul complet, nu numai cursa lamei
La producția de serie, timpul petrecut măsurând și repoziționând
tabla poate depăși timpul efectiv de tăiere.
10. Jocul dintre cuțite influențează direct muchia
Jocul dintre cuțitul superior și cel inferior trebuie adaptat materialului și grosimii.
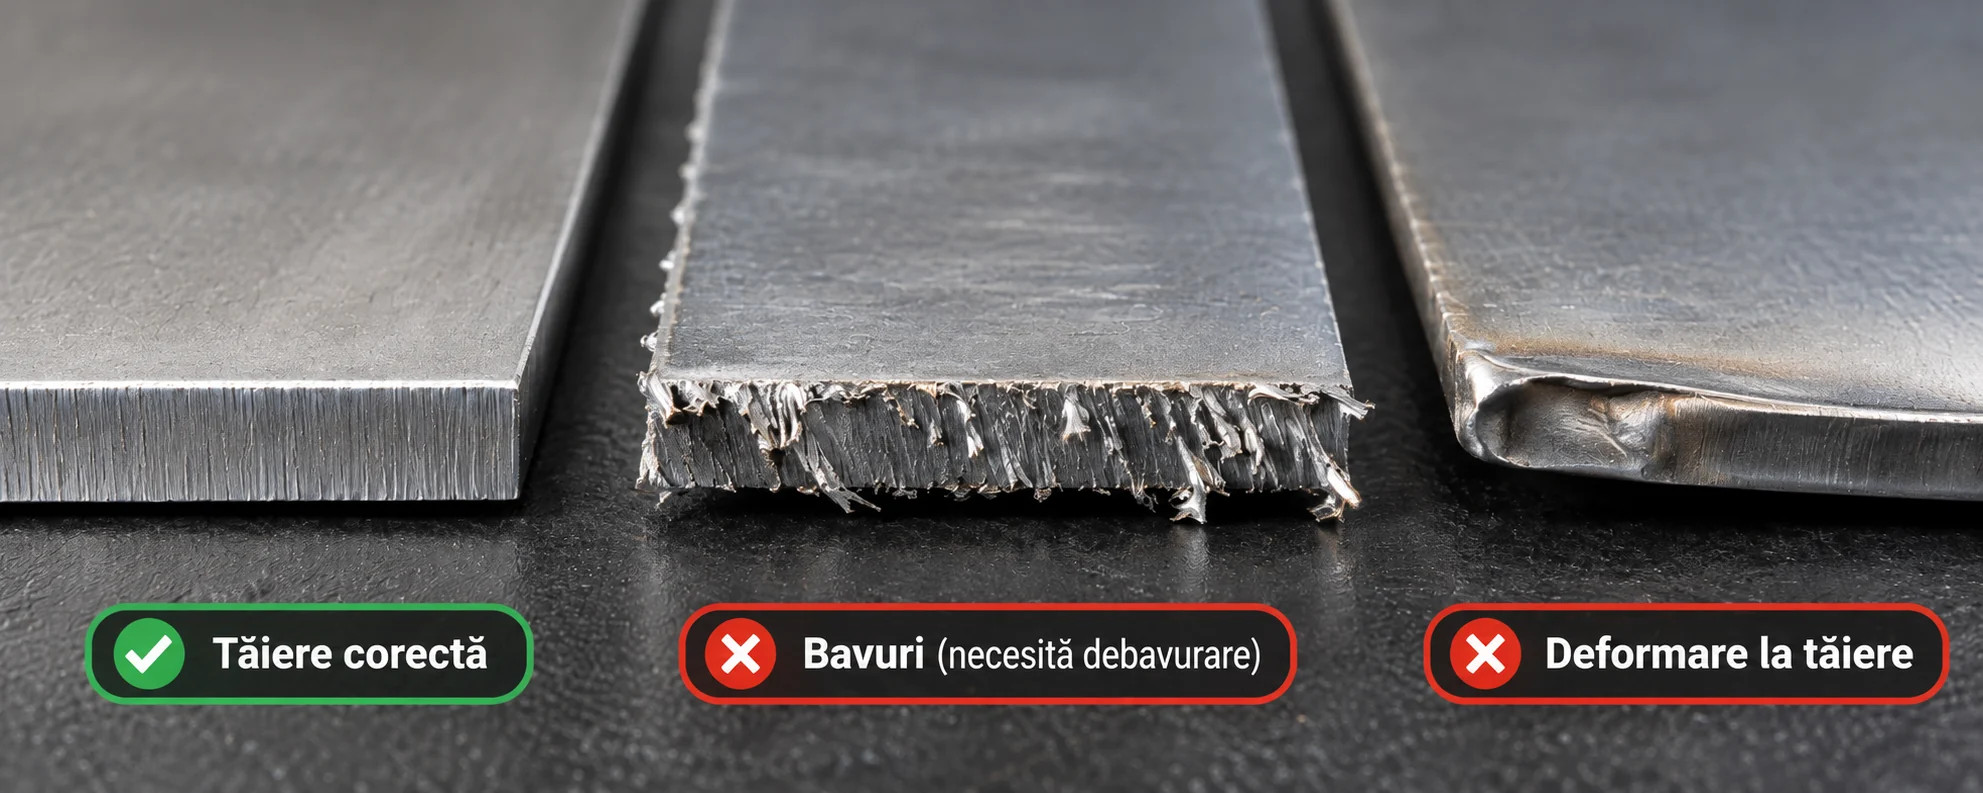
Un reglaj nepotrivit poate favoriza:
- bavură excesivă;
- deformarea muchiei;
- solicitarea inutilă a mașinii;
- uzura accelerată a cuțitelor;
- răsucirea fâșiilor;
- abateri dimensionale;
- aspect neuniform al tăieturii;
- reducerea duratei de viață a sculelor.
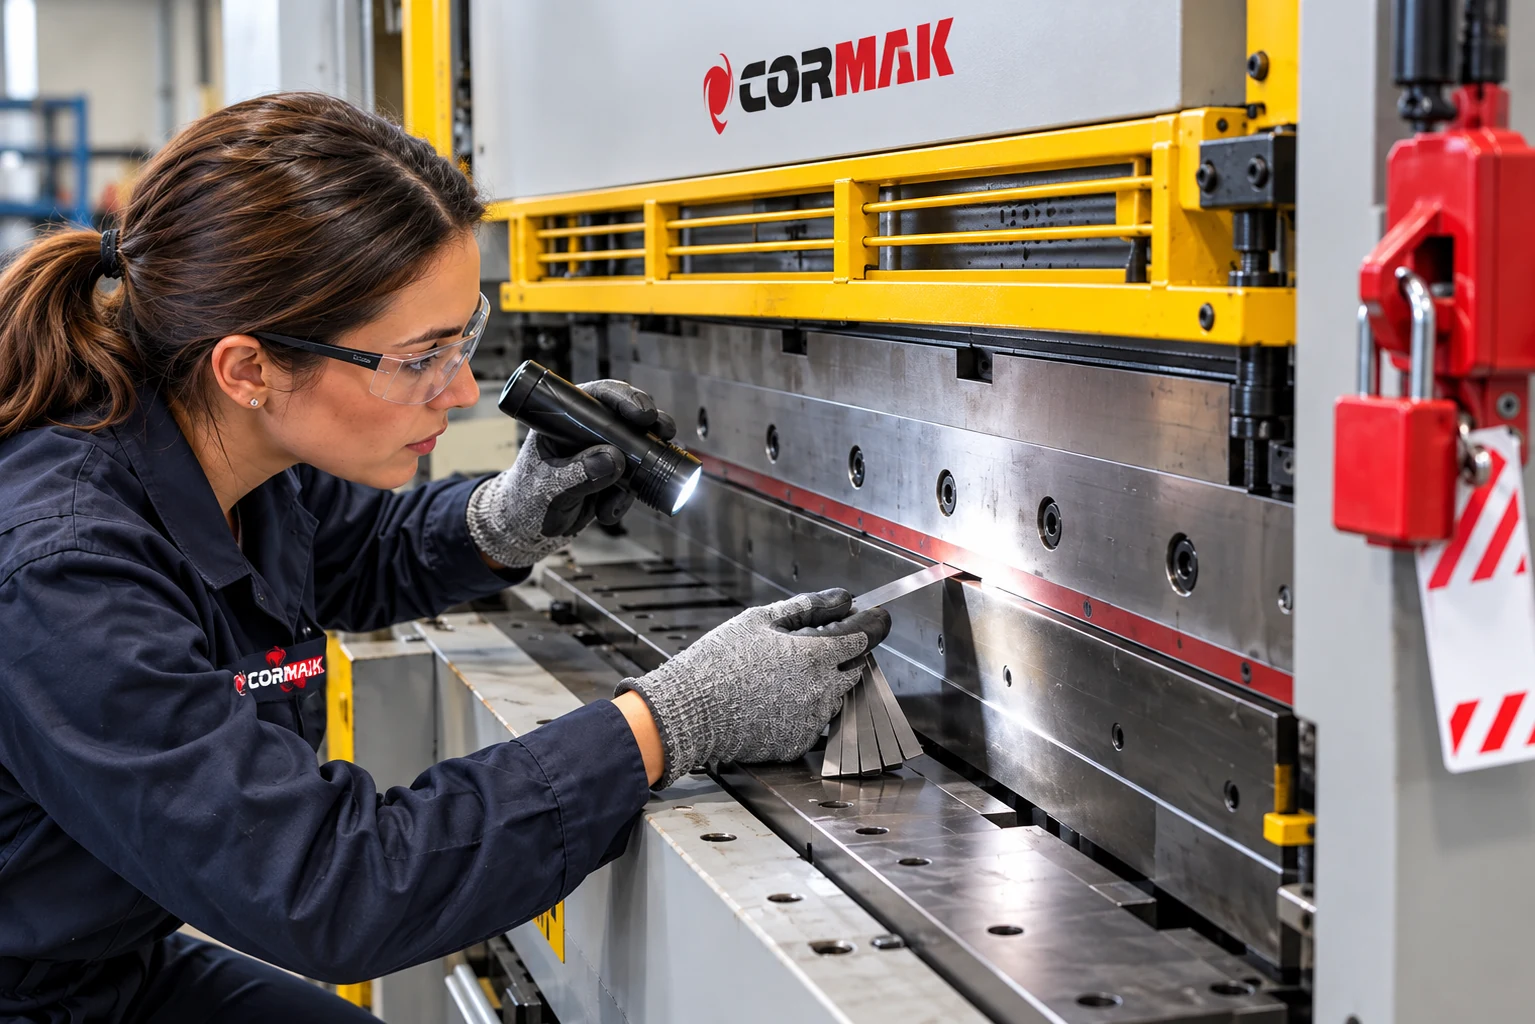
Nu regla jocul după o formulă generică găsită online
Valorile și procedura trebuie stabilite după manualul utilajului,
materialul prelucrat și indicațiile producătorului.
11. Unghiul de tăiere este un alt parametru important
La anumite ghilotine hidraulice, unghiul poate fi reglabil. Modificarea acestuia influențează modul în care forța este aplicată progresiv de-a lungul foii.
Alegerea unghiului trebuie făcută conform configurației utilajului deoarece poate influența atât solicitarea mașinii, cât și deformarea piesei.
12. Susținerea și fixarea tablei nu sunt detalii secundare
O ghilotină suficient de puternică poate produce rezultate slabe dacă foaia nu este aliniată, susținută și fixată corespunzător.
- brațe frontale de susținere;
- ghidaj lateral;
- rigle de măsurare;
- mese cu bile;
- role de susținere;
- presoare pentru tablă;
- rampă posterioară;
- sisteme de manipulare pentru coli mari.
La ghilotinele hidraulice CORMAK de producție, presarea foii înaintea tăierii și ghidajele cu bile sunt utilizate tocmai pentru stabilizarea și manipularea mai eficientă a materialului.
13. Calitatea muchiei trebuie definită înainte de achiziție
O muchie acceptabilă pentru o piesă care va fi sudată poate fi insuficientă pentru o carcasă vizibilă sau pentru un reper care urmează să intre direct într-o operație precisă de îndoire.
- nivelul bavurii;
- perpendicularitatea tăieturii;
- deformarea marginii;
- curbarea fâșiilor înguste;
- răsucirea piesei;
- urmele presorului;
- repetabilitatea dimensională;
- necesarul de debavurare.
14. Solicită o probă de tăiere când muchia este critică
Dacă materialul este dificil, piesa are toleranțe stricte sau aspectul muchiei este important, o probă poate oferi mai multe informații decât simpla comparare a cataloagelor.
1
Material
Folosește clasa și grosimea din producția reală.
2
Lungime
Testează o dimensiune relevantă pentru piesele reale.
3
Reglaj
Jocul și parametrii trebuie adaptați materialului.
4
Control
Măsoară piesa și verifică aspectul muchiei.
15. Productivitatea reală este mai mult decât numărul de curse pe minut
Timpul complet necesar realizării unei piese include:
- preluarea colii;
- poziționarea pe masă;
- alinierea;
- reglarea opritorului;
- fixarea;
- cursa de tăiere;
- evacuarea piesei;
- evacuarea restului;
- controlul dimensional;
- schimbarea dimensiunii următoare.
De aceea, în producția repetitivă, un opritor motorizat și o interfață NC bine adaptată procesului pot avea un impact mai mare asupra productivității decât o diferență mică de viteză a cursei.
16. Ghilotina trebuie analizată împreună cu fluxul de producție
Debitarea tablei este deseori doar prima etapă. Piesele pot merge apoi către prese abkant CORMAK , către roluire, sudare sau alte procese.
Pentru o prezentare mai largă a tehnologiilor de debitare poți consulta și articolul Cu ce și cum să tai tabla? .
Calitatea tăieturii influențează operația următoare
O bavură mare, o margine curbată sau o piesă răsucită poate
crește timpul necesar la îndoire, sudare sau finisare.
17. Spațiul necesar este mai mare decât amprenta utilajului
Înainte de achiziție trebuie desenat fluxul de manipulare al colilor.
- spațiul frontal pentru alimentare;
- spațiul posterior pentru piesă și rest;
- traseul colilor;
- depozitarea materialului brut;
- depozitarea pieselor tăiate;
- accesul pentru mentenanță;
- accesul la tabloul electric;
- accesul stivuitorului sau macaralei;
- distanțele de siguranță;
- zona operatorului.
18. Siguranța trebuie analizată în configurația exactă a mașinii
În funcție de model pot fi prezente diferite sisteme de protecție.
- protecții frontale;
- apărători laterale;
- protecție posterioară;
- oprire de urgență;
- pedală protejată;
- bariere fotoelectrice;
- cortine luminoase;
- interblocări;
- protecții ale mecanismelor mobile;
- procedură de izolare pentru mentenanță.
De exemplu, ghilotina mecanică NC CORMAK CK.3671 utilizează în configurația publicată inclusiv fotocelule, cortină luminoasă și comandă prin pedală.
19. Costul real nu este numai prețul de cumpărare
ACHIZIȚIE
Utilajul și opțiunile selectate.
INSTALARE
Transport, manipulare, poziționare și PIF.
EXPLOATARE
Energie, cuțite, uleiuri și mentenanță.
PRODUCTIVITATE
Timpul operatorului și ciclul complet al reperului.
Bugetul poate include:
- transport;
- descărcare;
- amplasare;
- alimentare electrică;
- punere în funcțiune;
- școlarizarea operatorilor;
- seturi de cuțite;
- ascuțirea cuțitelor;
- ulei și filtre hidraulice;
- mentenanță;
- manipularea colilor;
- gestionarea resturilor.
20. Ce informații trebuie trimise pentru alegerea ghilotinei?
| Criteriu | Informația necesară |
|---|---|
| Material | Clasa exactă sau specificația materialului |
| Rezistență | Rm sau informațiile din certificatul materialului |
| Grosime | Minimă, uzuală și maximă |
| Lungime | Lungimea maximă a tăieturii |
| Format coli | Lungime × lățime și masa aproximativă |
| Piese | Dimensiunea minimă și maximă |
| Volum | Tăieturi pe zi, schimb sau lună |
| Calitate | Bavură, toleranță și aspect acceptabil |
| Repetitivitate | Numărul de repere identice |
| Alimentare | Tensiunea și puterea disponibilă |
| Spațiu | Suprafața și traseul de manipulare |
Cere confirmarea pentru aplicația efectivă
Pentru materiale sau aplicații apropiate de limita utilajului,
solicită confirmarea compatibilității pentru clasa materialului,
grosimea și lungimea pe care intenționezi să le utilizezi.
21. Greșeli frecvente la alegerea unei ghilotine
- alegerea numai după grosimea maximă;
- ignorarea clasei materialului;
- considerarea inoxului și oțelului carbon drept echivalente;
- folosirea unui coeficient universal de conversie;
- ignorarea rezistenței materialului;
- alegerea lungimii exact la limita colii;
- neglijarea opritorului posterior;
- ignorarea susținerii materialului;
- compararea numai după curse/minut;
- ignorarea deformării fâșiilor înguste;
- lipsa probei de tăiere;
- bugetarea fără PIF, cuțite și mentenanță.
22. Întrebări frecvente despre alegerea ghilotinei
O ghilotină de 4 mm poate tăia orice tablă de 4 mm?
Nu. Trebuie verificat materialul și rezistența pentru care producătorul declară capacitatea. Inoxul, aluminiul și alte aliaje trebuie evaluate separat.
Pot tăia inox la aceeași grosime ca oțelul carbon?
Nu trebuie presupus acest lucru. Capacitatea pentru inox trebuie confirmată în funcție de clasa exactă și de specificațiile ghilotinei.
Pot tăia aluminiu mai gros decât oțelul?
Unele aliaje pot permite alte capacități, dar rezultatul depinde de aliaj și starea materialului. Verificarea se face după documentația producătorului.
Este mai bună o ghilotină hidraulică decât una manuală?
Nu pentru orice aplicație. Pentru tablă subțire și utilizare ocazională, o ghilotină manuală poate fi mai simplă și mai economică. Hidraulica devine justificată la capacități, dimensiuni și volume mai mari.
De ce apare bavură după tăiere?
Printre cauzele posibile se află uzura cuțitelor, jocul incorect, materialul nepotrivit pentru reglaj, fixarea insuficientă sau depășirea capacității utilajului.
De ce se răsucește o fâșie îngustă după tăiere?
Geometria tăierii, grosimea, lățimea fâșiei, unghiul lamei, jocul cuțitelor și proprietățile materialului pot influența deformarea piesei.
Este important opritorul posterior?
Da. La producția repetitivă, precizia și viteza de poziționare a opritorului pot influența semnificativ productivitatea și repetabilitatea pieselor.
Merită o ghilotină cu comandă NC?
Devine foarte utilă când se execută serii, mai multe dimensiuni succesive sau repere repetitive. Pentru lucrări rare și simple, avantajul poate fi mai redus.
Este utilă o probă de tăiere înainte de achiziție?
Da, în special pentru materiale dificile, piese sensibile sau aplicații apropiate de limita utilajului. Proba trebuie realizată cu material reprezentativ pentru producția reală.
23. Concluzie: pornește de la piesă, nu de la cel mai mare număr din catalog
Alegerea corectă a unei ghilotine pentru tablă începe cu materialul și aplicația. Definește clasa materialului, rezistența, grosimea, lungimea maximă și calitatea cerută a muchiei.
Apoi stabilește volumul de lucru și compară tipul de acționare, opritorul posterior, jocul cuțitelor, sistemul de presare, susținerea tablei și controlul.
Pentru lucrări ocazionale și tablă subțire poate fi suficientă o soluție manuală. Pentru producție repetitivă devin importante ghilotinele mecanice și controlul NC, iar pentru foi mari, grosimi ridicate și producție industrială trebuie analizate configurațiile hidraulice.
Cel mai important criteriu rămâne însă confirmarea că utilajul ales poate debita materialul real, la grosimea, lungimea și calitatea solicitate de procesul de producție.
CORMAK România · debitarea tablei
Cauți o ghilotină potrivită pentru producția ta?
Pentru selecție pregătește materialul exact, grosimea minimă și maximă, lungimea tăieturii, formatul colilor, numărul estimat de repere și cerința privind calitatea muchiei.