
Coșul de cumpărături
Țevi și profile · îndoire vs roluire
Îndoire sau roluire? Cele două procedee modifică forma țevilor și profilelor metalice, dar nu sunt echivalente. Îndoirea realizează de regulă o schimbare locală de direcție, în timp ce roluirea distribuie progresiv curbura pe o lungime mai mare a piesei.
Alegerea trebuie făcută pornind de la forma finală, nu doar de la diametrul țevii. În gama mașinilor CORMAK pentru îndoit țevi și profile există atât soluții pentru îndoiri locale, cât și mașini cu trei role pentru realizarea progresivă a arcurilor, cercurilor și spiralelor.
Îndoire
Cot local, unghi și rază definite
Roluire
Curbură progresivă pe lungimea profilului
Rază
Trebuie definită exact pe desen
Scule
Rolele sau matrițele trebuie să corespundă secțiunii
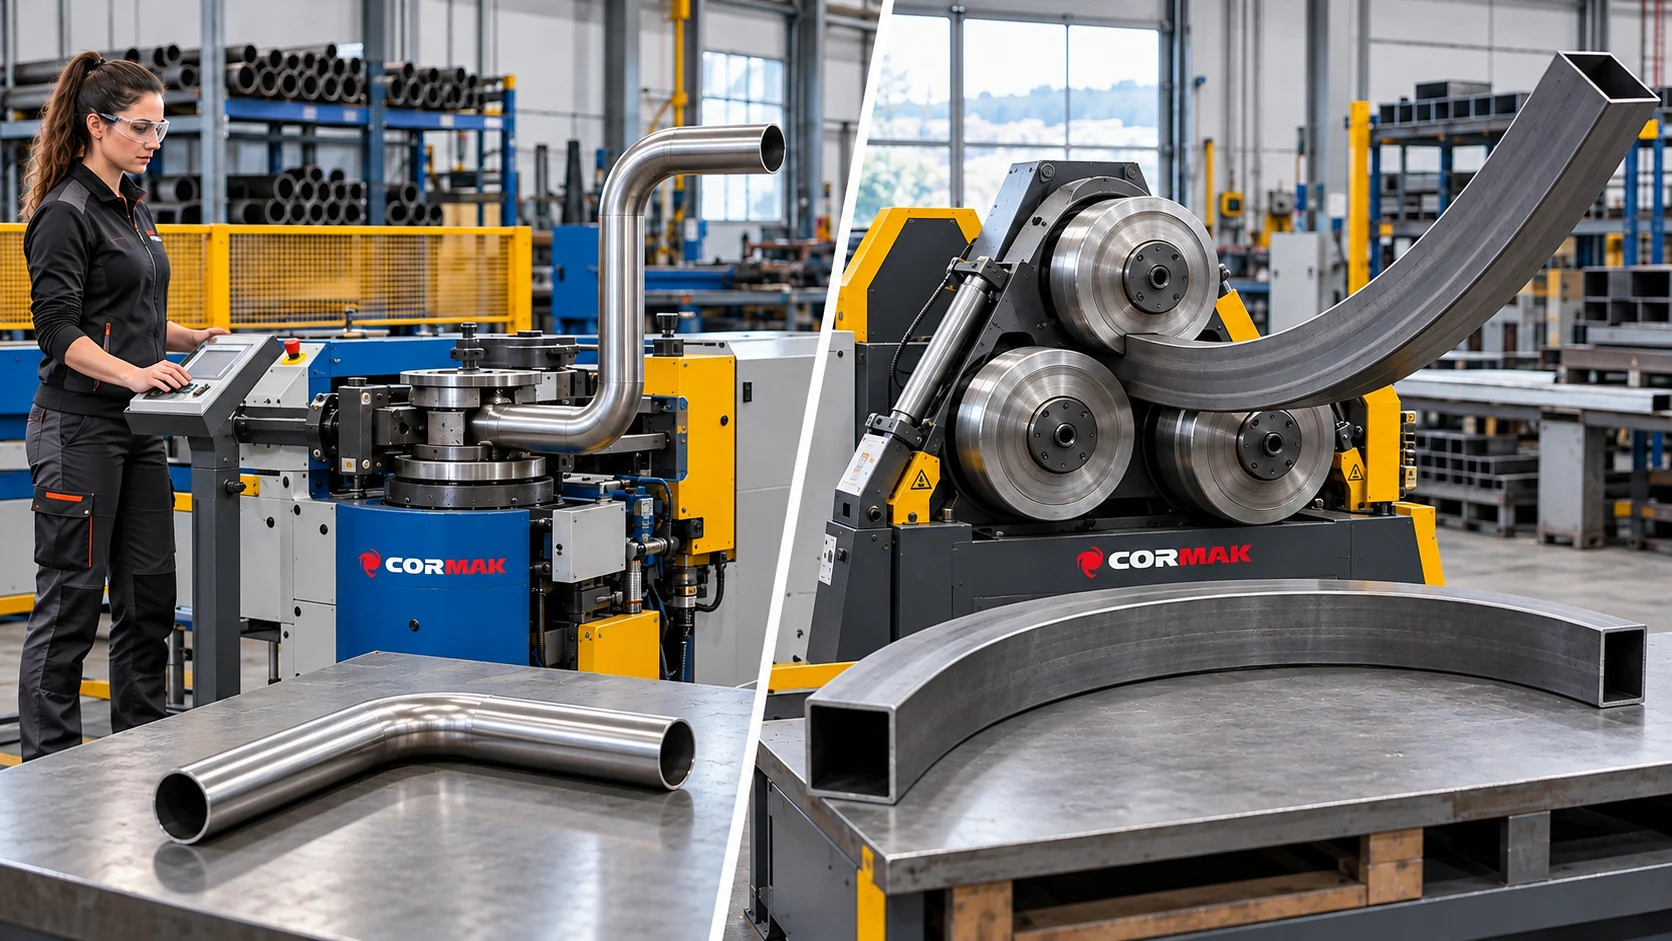
1. Îndoire și roluire: care este diferența tehnică?
Diferența principală este modul în care deformarea este distribuită în material.
Îndoirea țevilor
La îndoire, deformarea este concentrată într-o zonă relativ restrânsă. Țeava sau profilul este format în jurul unei matrițe sau al unui dispozitiv cu geometrie determinată.
Procedeul este potrivit pentru:
- coturi de 30°, 45°, 90° sau 180°;
- piese în formă de L;
- piese în formă de U;
- cadre metalice;
- trasee de conducte;
- mânere;
- balustrade;
- structuri cu schimbări locale de direcție.
Roluirea țevilor și profilelor
La roluire, piesa trece succesiv printre trei sau mai multe role. Modificarea poziției rolelor produce progresiv curbura pe o lungime mai mare a materialului.
- arce cu rază mare;
- cercuri;
- inele;
- semicercuri;
- spirale;
- rame circulare;
- profile arcuite;
- elemente pentru construcții metalice.
Notă terminologică
În cataloage, utilajele cu trei role pot fi denumite comercial
„mașini de îndoit țevi și profile”. Atunci când materialul este
trecut progresiv printre role pentru obținerea unui arc sau cerc,
termenul tehnologic roluire descrie mai clar procesul.
2. Comparație rapidă între îndoire și roluire
| Criteriu | Îndoire | Roluire |
|---|---|---|
| Forma principală | Cot sau curbură locală | Arc continuu, cerc sau spirală |
| Raza | Puternic dependentă de geometria sculei | Reglată progresiv prin poziția rolelor |
| Unghi | Control direct al unghiului final | Rezultă din curbura și lungimea piesei |
| Număr de treceri | De regulă o operație controlată pentru fiecare cot | Frecvent sunt necesare mai multe treceri |
| Scule | Matriță, dispozitiv de strângere și ghidaj | Role profilate și ghidaje laterale |
| Rază mică | Procedeul normal de analizat | Mai dificilă sau imposibilă pentru anumite secțiuni |
| Rază mare | Ineficientă prin multiple coturi succesive | Aplicație tipică |
3. Alege procedeul pornind de la forma finală
Întrebarea „ce utilaj îmi trebuie pentru o țeavă de 40 mm?” nu conține suficiente informații.
Cea mai importantă informație este geometria piesei finite.
COT 90°
Mașină de îndoit cu matrița corespunzătoare.
FORMĂ U
Două îndoiri succesive și controlul distanței dintre ele.
ARC
Mașină cu trei role pentru formare progresivă.
CERC
Roluire progresivă și verificarea diametrului final.
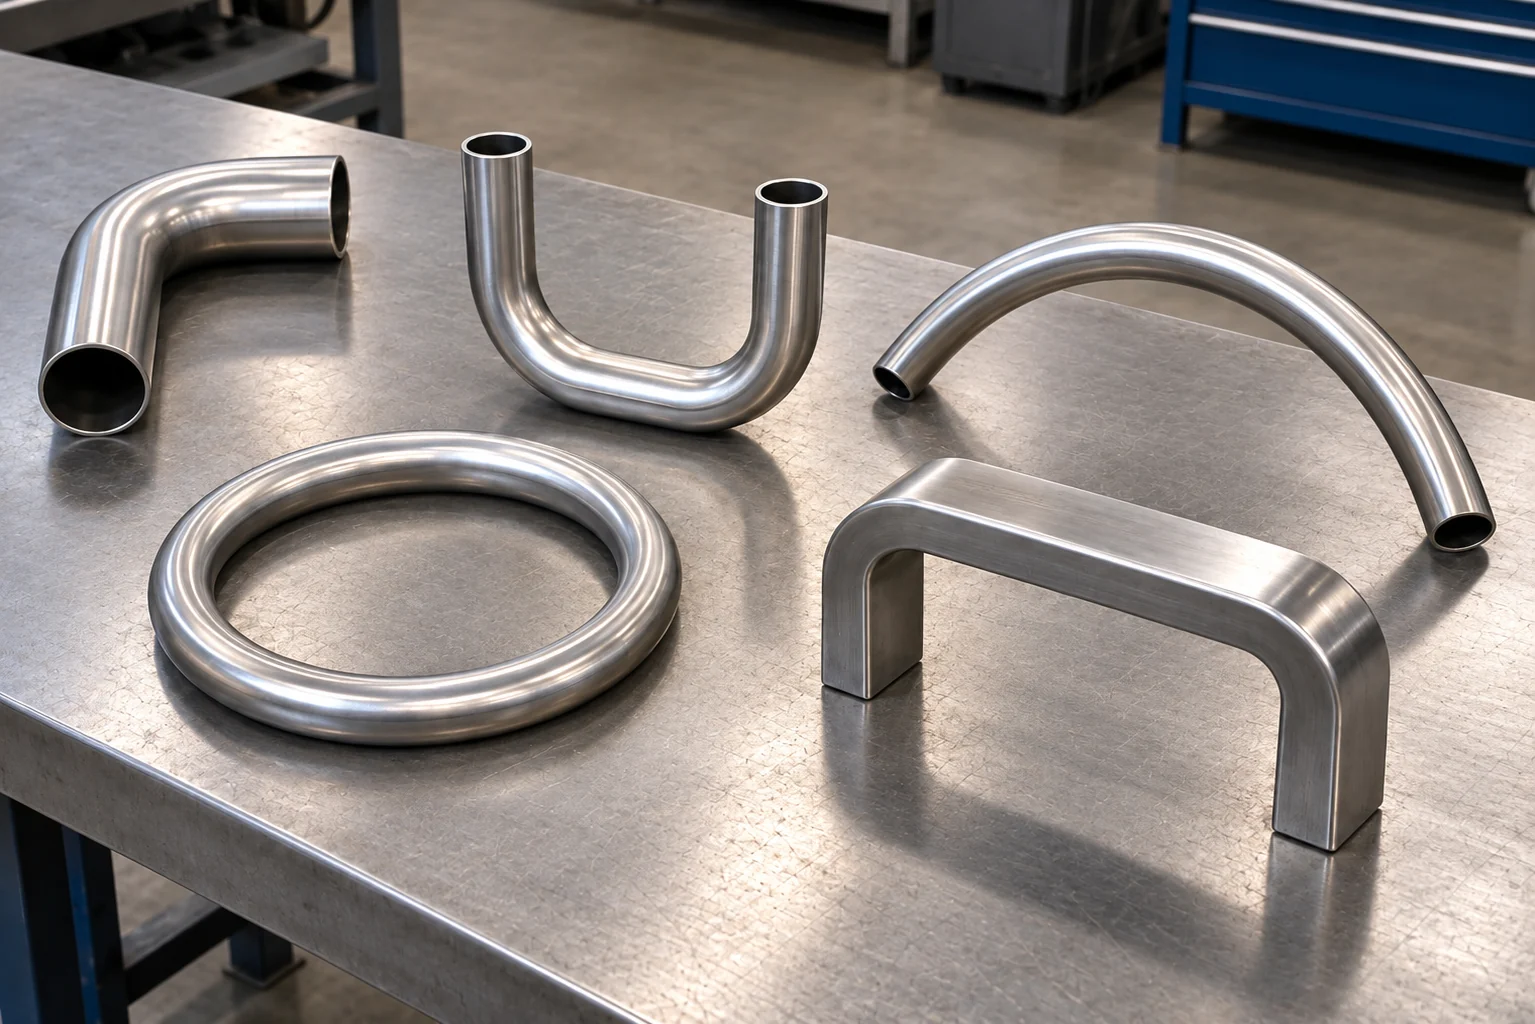
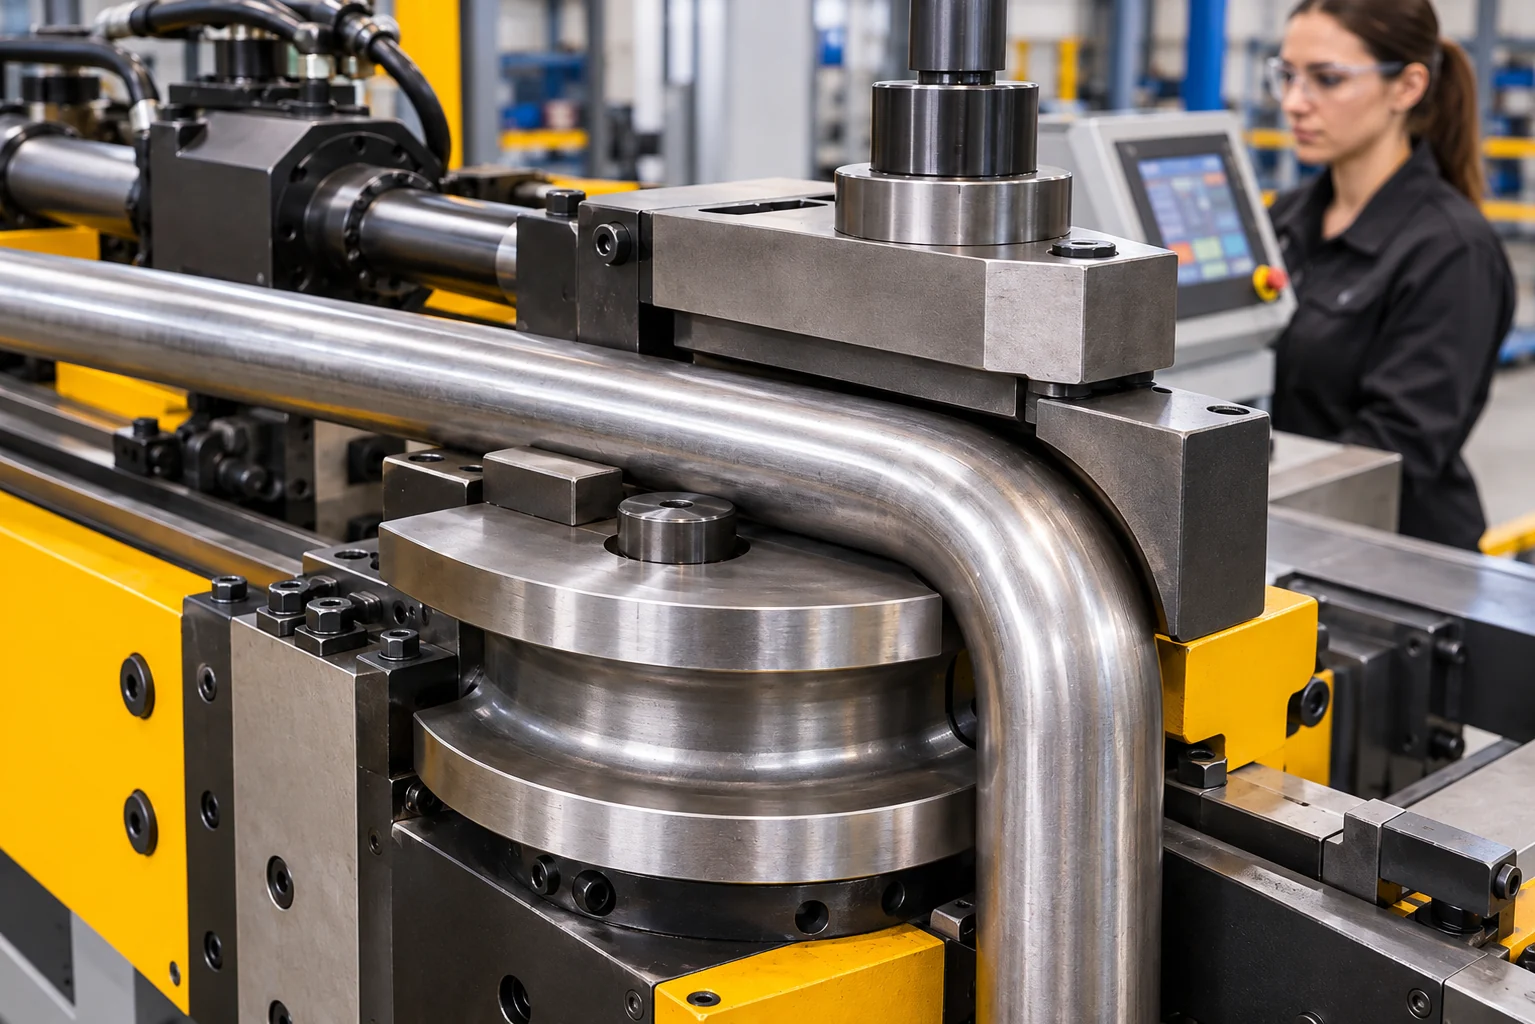
4. Pentru un cot de 90°: mașină de îndoit
Dacă desenul cere o schimbare locală de direcție, precum un cot de 90°, o mașină de îndoit cu matriță este în mod normal configurația de analizat.
În gama CORMAK există mașini de îndoit țevi fără dorn , inclusiv seria Bendmaster.
Acestea sunt utilizate pentru obținerea controlată a unei raze și a unui unghi, cu scule dimensionate pentru țeava prelucrată.
5. Pentru un arc cu rază mare: mașină cu trei role
Dacă piesa trebuie să aibă o curbură amplă și continuă, procesul de roluire este mai potrivit.
Materialul este trecut succesiv printre role, iar poziția rolei reglabile este modificată până când se obține raza necesară.
Gama CORMAK de mașini cu trei role include variante electrice și hidraulice pentru țevi, profile, bare și platbande.
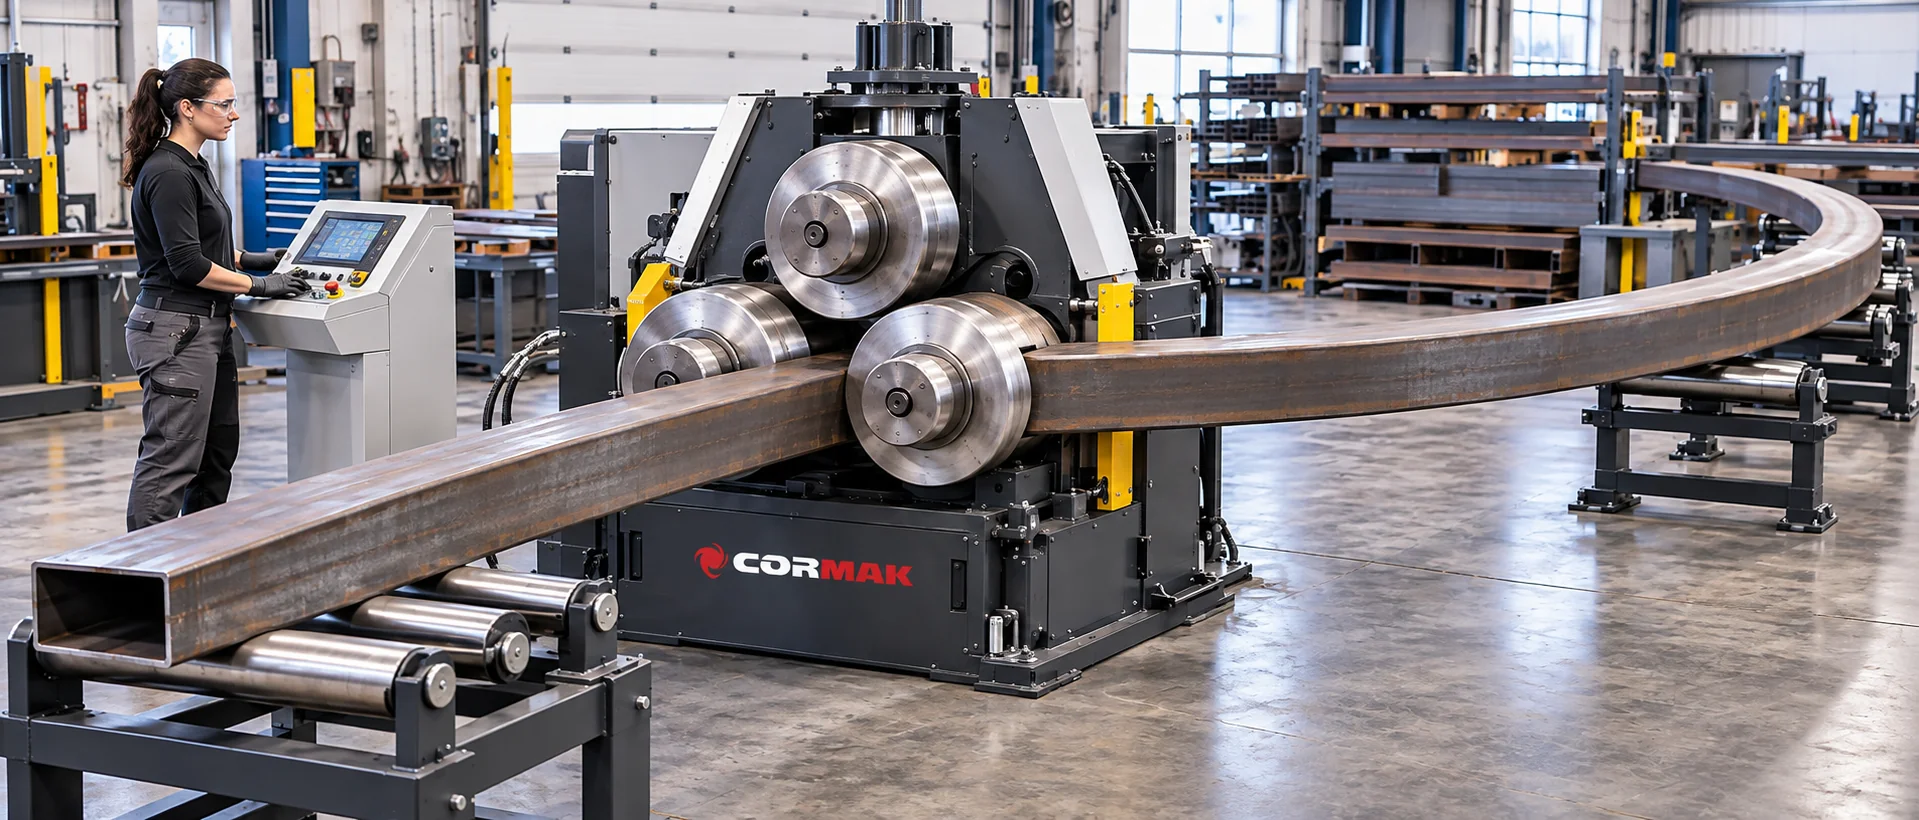
6. Pentru un cerc sau inel: roluirea este soluția uzuală
Un cerc necesită o curbură continuă pe aproape întreaga lungime a semifabricatului.
O mașină proiectată pentru realizarea unor coturi locale nu este în general cea mai eficientă soluție pentru această geometrie.
În schimb, la roluire trebuie analizate și capetele drepte care pot rămâne la începutul și sfârșitul profilului.
- preformarea capetelor;
- lungimea suplimentară a semifabricatului;
- roluirea din ambele direcții;
- debitarea capetelor după formare;
- corectarea diametrului;
- pregătirea pentru sudarea inelului.
7. Pentru spirală trebuie verificată și deplasarea laterală
Faptul că un utilaj poate produce un cerc nu înseamnă automat că poate realiza corect o spirală.
La spirală este necesară și deplasarea controlată pe direcție laterală, astfel încât spirele succesive să fie poziționate corect unele față de celelalte.
De exemplu, pentru CORMAK ERBM50 este disponibil opțional inclusiv un dispozitiv pentru realizarea scărilor spiralate.
8. Materialul modifică semnificativ comportamentul la formare
Două țevi cu aceeași geometrie exterioară nu sunt neapărat echivalente din punct de vedere al îndoirii sau roluirii.
- clasa materialului;
- limita de curgere;
- rezistența la rupere;
- alungirea;
- tratamentul termic;
- grosimea peretelui;
- procesul de fabricație;
- existența cusăturii sudate.
Oțelul, inoxul și aluminiul nu trebuie considerate automat echivalente
Capacitatea declarată pentru o anumită combinație material–secțiune
nu se transferă automat către alt aliaj.
9. Pentru țeava rotundă, diametrul nu este suficient
Pentru alegerea corectă a utilajului trebuie comunicate:
- diametrul exterior;
- grosimea peretelui;
- materialul și clasa acestuia;
- raza solicitată;
- unghiul de îndoire;
- lungimea piesei;
- toleranța geometrică;
- existența unei cusături sudate.
„Țeavă Ø40 mm” nu este o specificație suficientă
O țeavă Ø40 × 1,5 mm și una Ø40 × 4 mm pot necesita
configurații și scule complet diferite.
10. La profil pătrat sau rectangular contează orientarea
Pentru o secțiune dreptunghiulară, direcția în care profilul este curbat modifică rigiditatea piesei și solicitarea utilajului.
- lățimea;
- înălțimea;
- grosimea peretelui;
- materialul;
- raza finală;
- orientarea profilului;
- deformarea maxim admisă;
- aspectul suprafeței.
Același profil poate avea o capacitate de roluire diferită atunci când este format pe axa tare față de axa slabă.
11. Profile L, U și alte secțiuni deschise
Profilele deschise sunt mai sensibile la răsucire în timpul roluirii și pot necesita ghidaje laterale.
- tipul profilului;
- dimensiunile secțiunii;
- grosimea;
- axa de curbare;
- poziția între role;
- raza finală;
- rolele necesare;
- ghidajele laterale.
Pentru adaptarea utilajului la secțiunea piesei poți consulta și rolele și matrițele CORMAK pentru mașini de îndoit .
12. Raza trebuie definită fără ambiguități
Mențiunea „raza 500 mm” trebuie corelată cu desenul tehnic.
Raza poate fi măsurată:
- la interiorul țevii;
- la exteriorul țevii;
- pe axa centrală;
- pe axa neutră;
- față de o suprafață a profilului;
- sau poate fi confundată cu diametrul final.
Nu confunda raza cu diametrul
Un cerc Ø600 mm are raza geometrică de 300 mm.
Tabelele de capacități trebuie citite exact în forma în care
producătorul declară dimensiunea.
13. Ce înseamnă revenirea elastică?
După îndepărtarea forței, materialul tinde să revină parțial spre geometria inițială.
Acest fenomen poartă numele de revenire elastică.
Corecția necesară depinde de:
- material;
- grosimea peretelui;
- raza;
- secțiunea;
- orientarea profilului;
- scule;
- metoda de formare;
- lotul materialului.
Pentru producția de serie, reglajele determinate prin probe trebuie păstrate într-o fișă tehnologică.
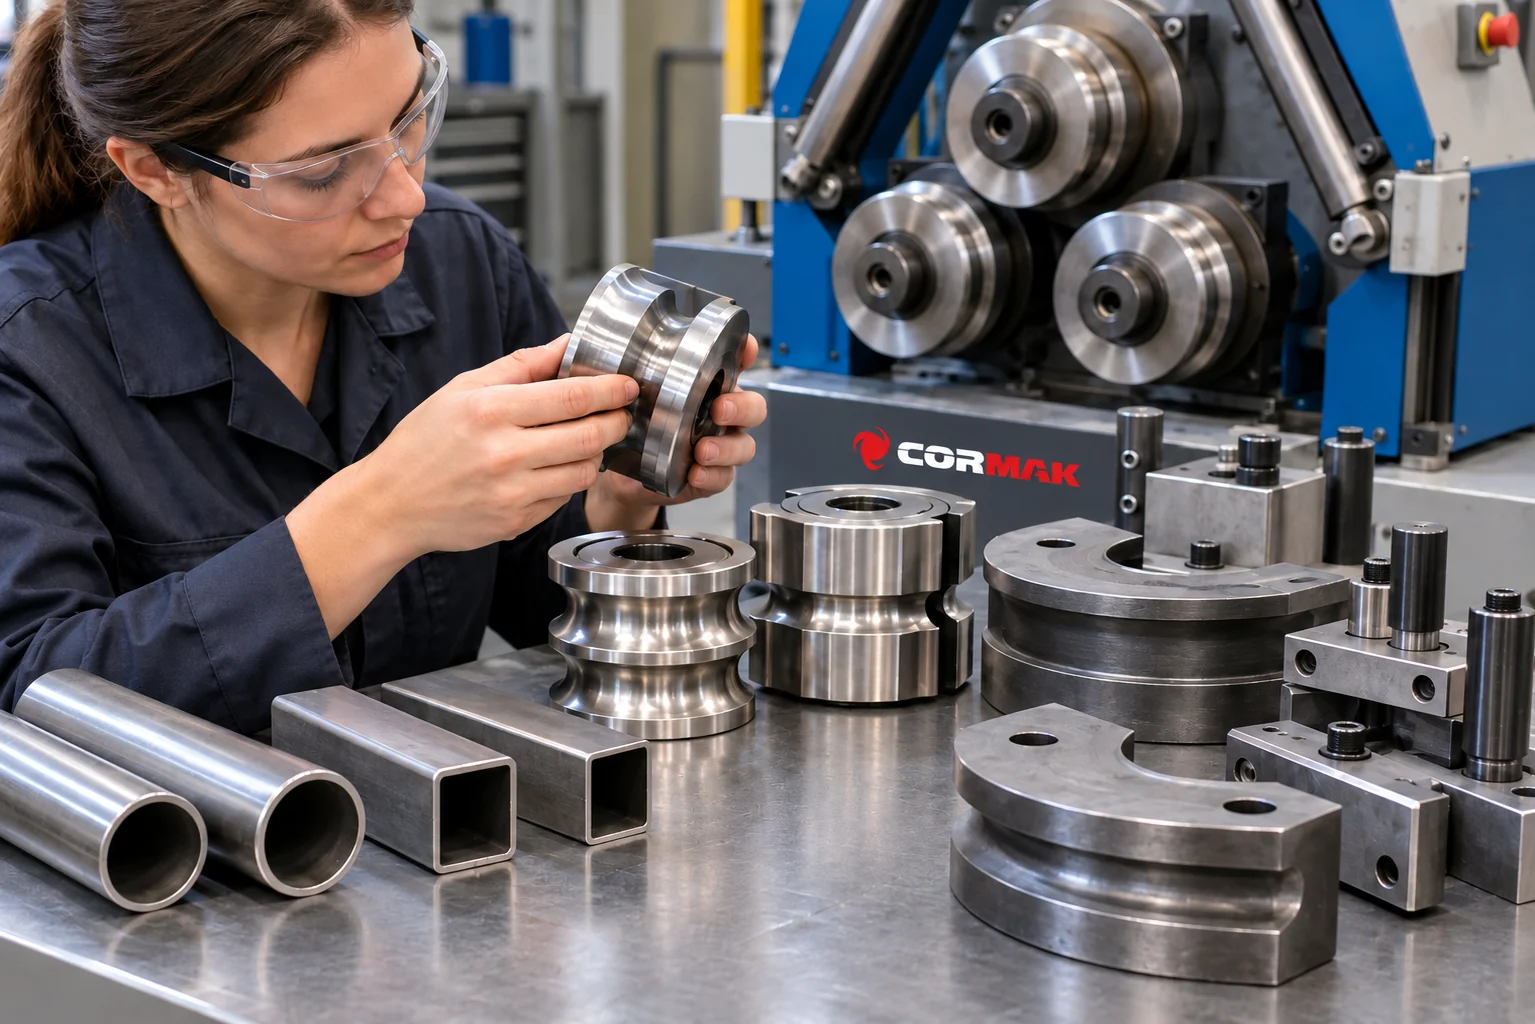
14. Rolele și matrițele sunt la fel de importante ca utilajul
Puterea disponibilă nu poate compensa o sculă incompatibilă.
Țeavă rotundă
Canalul rolei trebuie să sprijine corect diametrul exterior al țevii.
Profil pătrat sau rectangular
Rolele trebuie să susțină fețele profilului fără a concentra excesiv presiunea pe muchii.
Profile deschise
Pot fi necesare role speciale și sisteme de ghidare laterală pentru limitarea răsucirii.
15. Când poate deveni necesar un dorn interior?
La raze mici și țevi cu perete subțire există un risc mai mare ca secțiunea să se deformeze.
- ovalizare;
- turtire;
- cute pe interior;
- subțierea peretelui exterior;
- colaps local;
- fisurare.
Un dorn interior poate susține secțiunea în timpul formării. Nu toate utilajele sunt însă proiectate pentru această tehnologie.
Mașinile fără dorn au propriul domeniu de utilizare
Categoria
Bendmaster și mașini CORMAK fără dorn
trebuie selectată în funcție de diametru, perete, material,
rază și deformarea acceptabilă a secțiunii.
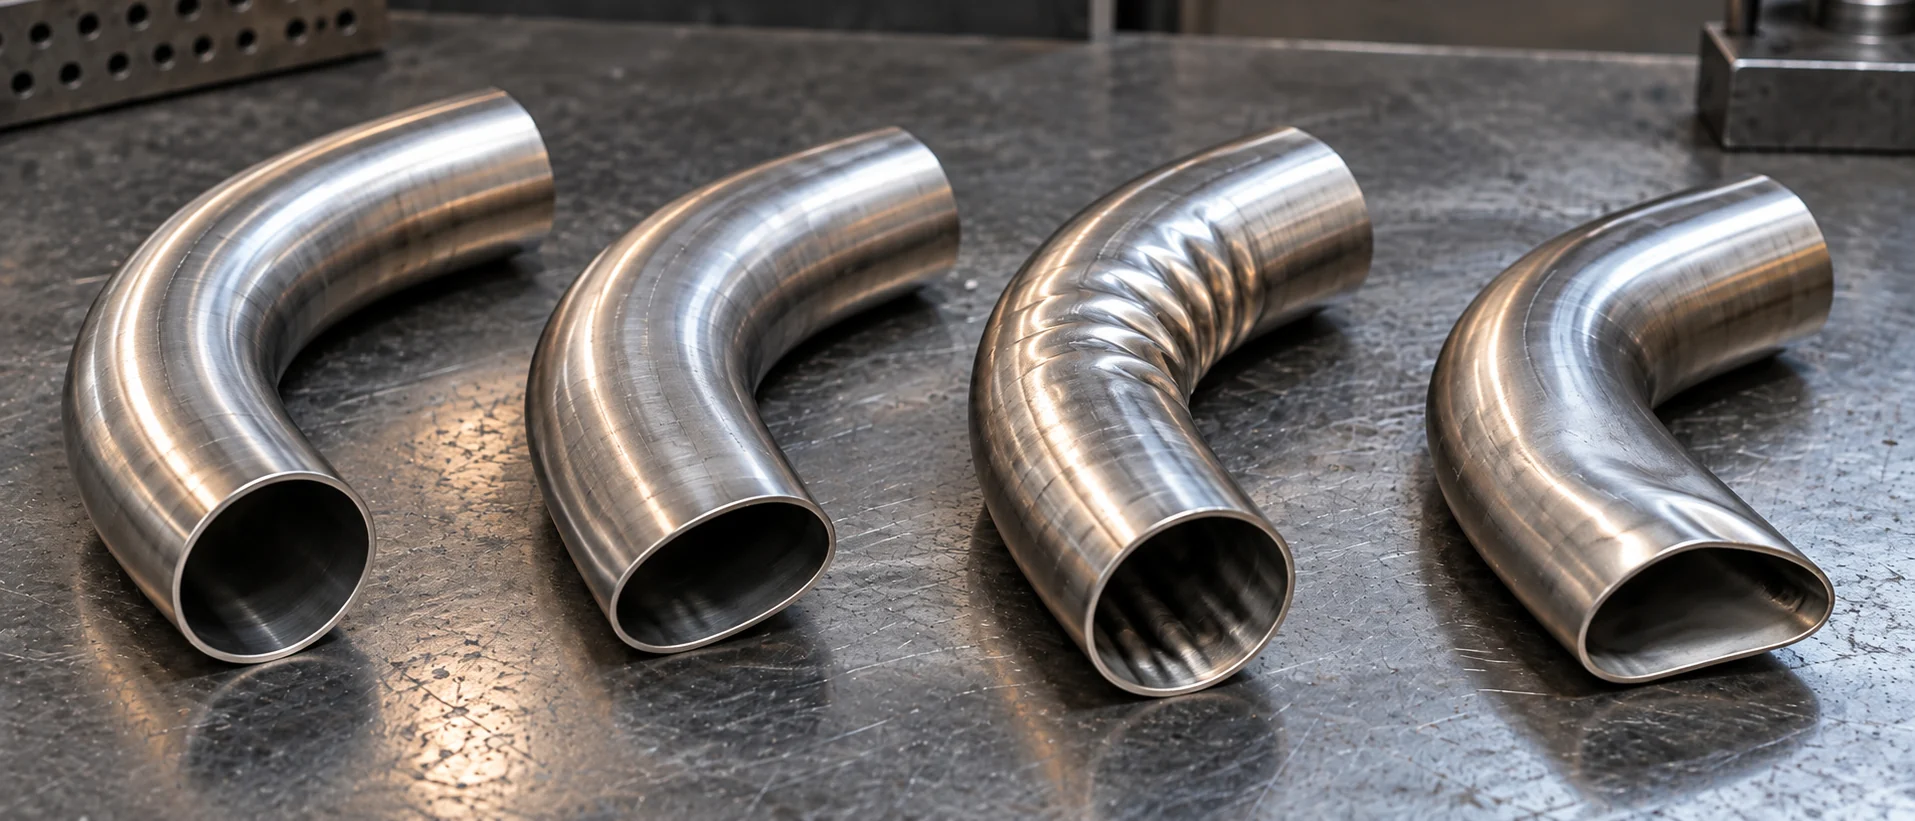
16. Defectele care trebuie urmărite
Ovalizare
Secțiunea rotundă își pierde circularitatea în zona curbei.
Cute
Zona comprimată de pe interior poate forma ondulații.
Subțiere
Peretele exterior este întins și își reduce grosimea.
Aplatizare
Secțiunea își pierde forma geometrică inițială.
Răsucire
Profilul se rotește nedorit în jurul propriei axe.
Urme
Rolele sau matrițele pot marca suprafața materialului.
17. Capacitatea declarată nu este universală
Pentru utilajele cu trei role pot exista capacități distincte pentru:
- țeavă rotundă;
- profil pătrat;
- profil rectangular;
- platbandă;
- bară rotundă;
- cornier;
- profil U;
- alte profile structurale.
De exemplu, CORMAK HRBM 50HV are capacități și diametre minime diferite în funcție de secțiunea și orientarea piesei.
Nu selecta utilajul după un singur număr din tabel
Dacă o mașină poate rolui o anumită țeavă rotundă, nu rezultă
automat că poate forma un profil pătrat cu dimensiune exterioară
apropiată la aceeași rază.
18. Exemplu: CORMAK ERBM50
CORMAK ERBM50 este un exemplu relevant de mașină cu trei role pentru formarea țevilor și profilelor în poziție orizontală sau verticală.
3 ROLE
Formare progresivă a profilului.
Ø155 mm
Diametrul rolelor principale.
DIGITAL
Afișarea poziției rolei superioare.
H / V
Lucru orizontal sau vertical.
Rolele laterale reglabile ajută la controlul alinierii profilului, iar afișarea poziției rolei superioare facilitează repetarea reglajelor.
19. Acționare manuală, electrică sau hidraulică?
| Acționare | Aplicație | Avantaj principal |
|---|---|---|
| Manuală | Prototipuri, secțiuni mici și lucrări ocazionale | Simplitate și investiție redusă |
| Electrică | Serii mici și medii, lucrări repetitive | Productivitate și repetabilitate mai bune |
| Hidraulică | Profile mari și aplicații industriale | Forță ridicată și reglaj controlat |
20. Productivitatea și repetabilitatea
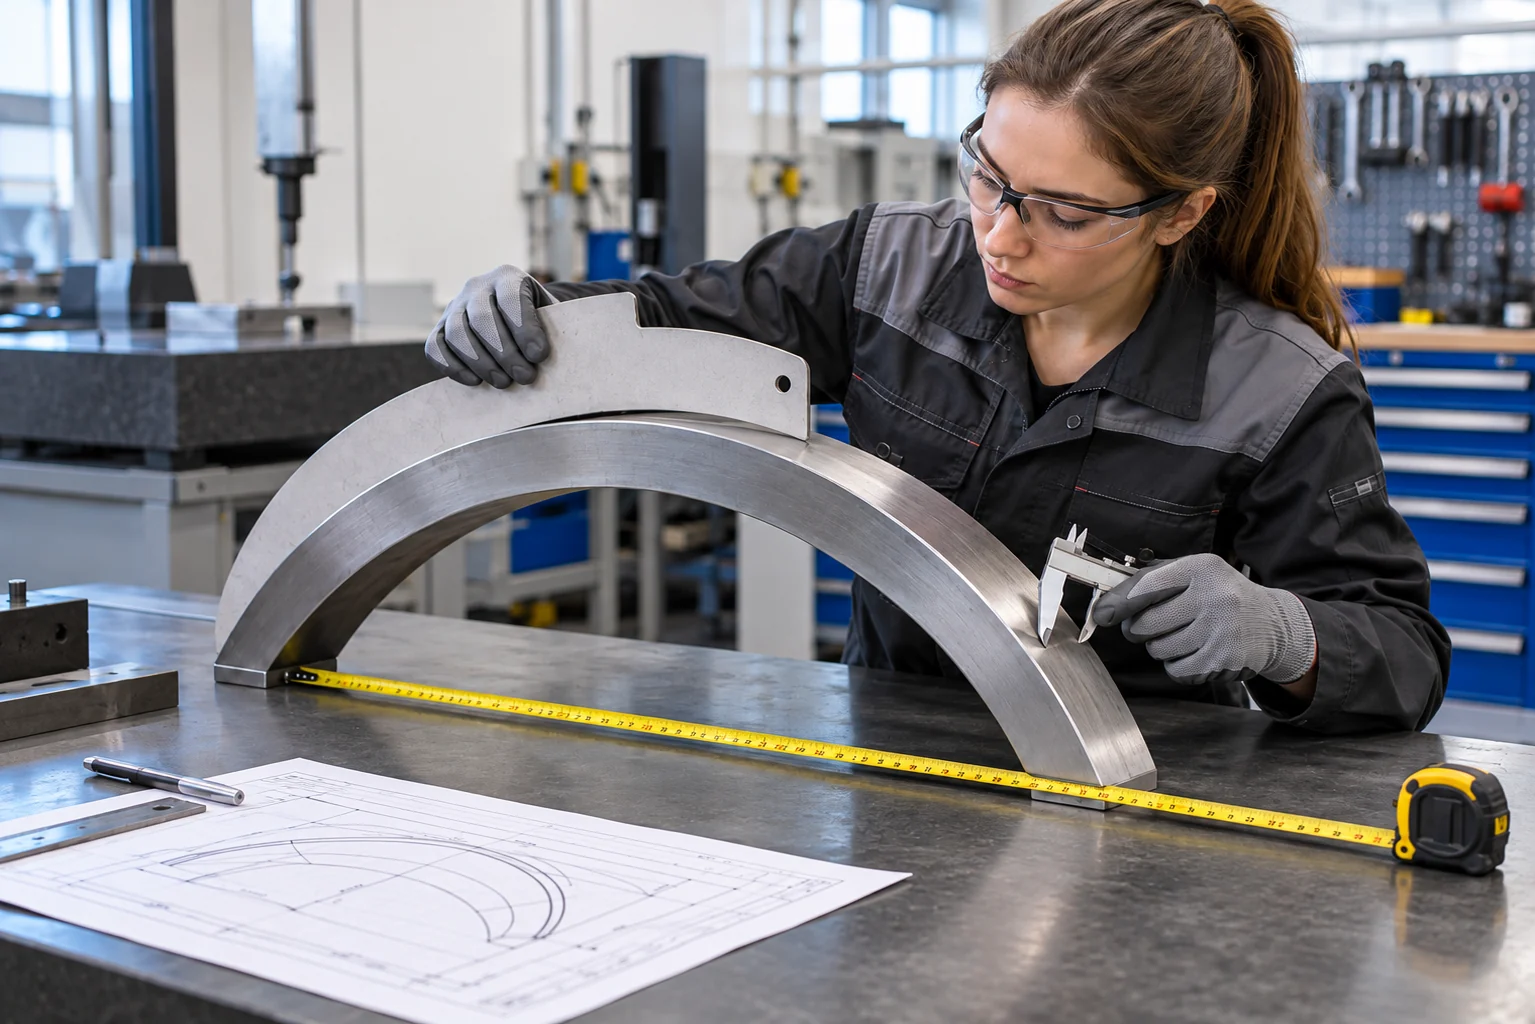
Pentru o piesă unicat, reglarea manuală și verificarea razei cu un șablon pot fi suficiente.
Pentru producția repetitivă trebuie analizate:
- afișarea poziției rolelor;
- limitatoarele;
- memorarea reglajelor;
- controlul unghiului;
- repetabilitatea;
- viteza de lucru;
- schimbarea rapidă a sculelor;
- compensarea revenirii elastice;
- controlul dimensional;
- numărul trecerilor.
21. Spațiul necesar în atelier
Dimensiunile utilajului reprezintă doar o parte din spațiul necesar pentru proces.
O țeavă lungă se poate deplasa sau roti pe o rază mare în timpul îndoirii.
- lungimea semifabricatului;
- zona de rotație a capătului liber;
- spațiul la intrare;
- spațiul la ieșire;
- suporturile cu role;
- accesul pentru schimbarea sculelor;
- zona pentru măsurare;
- manipularea profilelor grele.
La piesele cu mai multe coturi verifică volumul descris de piesă
Pereții, stâlpii sau alte utilaje pot împiedica realizarea
următoarei îndoiri chiar dacă mașina propriu-zisă încape în atelier.
22. Cum formulezi corect o cerere de ofertă?
1
Desen
Trimite geometria completă a piesei.
2
Material
Specifică aliajul și clasa exactă.
3
Secțiune
Dimensiuni, perete și orientare.
4
Rază
Precizează exact cum este măsurată.
- desenul piesei finite;
- materialul;
- clasa materialului;
- secțiunea;
- dimensiunile;
- grosimea peretelui;
- raza;
- unghiul;
- orientarea profilului;
- lungimea semifabricatului;
- toleranțele;
- deformarea maxim acceptată;
- aspectul suprafeței;
- numărul de piese;
- necesitatea cercurilor sau spiralelor;
- sculele care trebuie incluse.
Pentru aplicațiile importante, trimite desenul piesei
Alegerea unei mașini pe baza unei descrieri precum
„țeavă de 50 mm” poate conduce ușor la selectarea unei
configurații nepotrivite.
23. Greșeli frecvente
- confundarea îndoirii cu roluirea;
- alegerea utilajului doar după diametrul exterior;
- omiterea grosimii peretelui;
- confundarea razei cu diametrul;
- confundarea razei interioare cu raza pe axă;
- presupunerea că aceleași role merg la orice profil;
- ignorarea clasei materialului;
- ignorarea orientării profilului;
- alegerea unei îndoitoare pentru un cerc cu rază mare;
- alegerea unui utilaj cu trei role pentru un cot local strâns;
- ignorarea revenirii elastice;
- ignorarea capetelor drepte după roluire;
- neglijarea spațiului pentru piesele lungi;
- achiziția utilajului fără rolele sau matrițele necesare.
24. Întrebări frecvente
Roluirea și îndoirea țevilor sunt același lucru?
Nu în sens tehnologic strict. Îndoirea descrie de regulă o deformare locală pentru realizarea unui cot sau unghi, iar roluirea formează progresiv o curbură pe o lungime mai mare a țevii sau profilului.
Pot face un cerc cu o mașină de îndoit țevi?
Pot exista soluții bazate pe îndoiri succesive, însă pentru un cerc sau arc continuu o mașină cu trei role este în general soluția mai potrivită.
Pot realiza un cot de 90° cu un utilaj de roluit?
Mașinile cu trei role sunt destinate în principal curburilor progresive. Pentru un cot local și bine definit se analizează o mașină cu matriță de îndoire.
Rolele pentru țeavă rotundă pot fi folosite la profil pătrat?
Nu trebuie presupus acest lucru. Forma rolelor trebuie să corespundă secțiunii piesei. Rolele nepotrivite pot produce deformare, alunecare sau marcarea materialului.
Cum aleg raza minimă?
Raza minimă se verifică pentru combinația exactă dintre utilaj, role sau matriță, material, secțiune și grosimea peretelui. Nu trebuie extrapolată o valoare valabilă pentru alt profil.
De ce se turtește țeava la îndoire?
Cauzele pot include o rază prea mică, un perete prea subțire, scule nepotrivite, susținerea insuficientă sau o configurație care nu controlează suficient secțiunea.
Pot rolui corniere și profile U?
Da, dacă mașina are capacitatea, rolele și ghidajele potrivite. Orientarea profilului și raza solicitată influențează puternic capacitatea.
De ce se răsucește profilul la roluire?
Răsucirea poate apărea din cauza geometriei profilului, poziției între role, ghidajelor laterale, sculelor nepotrivite sau distribuirii neuniforme a forțelor.
Este mai bună o mașină hidraulică?
Nu pentru orice aplicație. Acționarea hidraulică este avantajoasă la secțiuni solicitante și forțe mai mari, însă pentru lucrări mai ușoare poate fi suficientă o configurație electrică sau mecanică.
Ce informații trebuie transmise pentru alegerea utilajului?
Ideal trebuie trimis desenul piesei, materialul, secțiunea, grosimea peretelui, raza, unghiurile, orientarea profilului, toleranțele și volumul estimat de producție.
25. Concluzie: forma finală decide procedeul
Dacă piesa necesită un cot local, un unghi sau o schimbare precisă de direcție, trebuie analizată o mașină de îndoit.
Dacă piesa trebuie să formeze un arc, cerc, inel sau spirală, soluția tehnologică este în mod normal roluirea progresivă între role.
Alegerea finală nu se face însă numai după denumirea utilajului. Trebuie analizate simultan materialul, secțiunea, grosimea peretelui, raza, orientarea profilului, deformarea acceptabilă și sculele disponibile.
Pentru mașinile cu trei role trebuie verificat tabelul de capacități pentru secțiunea exactă. Pentru îndoitoarele cu matriță trebuie verificată compatibilitatea razei și a geometriei sculei cu piesa.
Poți consulta gama completă CORMAK pentru îndoit țevi și profile , categoria mașinilor cu trei role , mașinile fără dorn și rolele și matrițele CORMAK .
CORMAK România · îndoire și roluire profile
Ai o piesă care trebuie curbată?
Pregătește desenul piesei, materialul, secțiunea, grosimea peretelui, raza solicitată, orientarea profilului și volumul estimat de producție. Aceste informații permit alegerea corectă a utilajului și a setului de role sau matrițe necesar.