
Coșul de cumpărături
Șlefuire metal · țevi · inox · suprafețe curbe
O mașină de șlefuit țevi nu trebuie aleasă numai după puterea motorului sau lățimea benzii. Geometria piesei este la fel de importantă: o țeavă lungă și dreaptă poate fi prelucrată eficient pe un echipament staționar, în timp ce un cot sau o balustradă sudată necesită un sistem capabil să urmărească suprafața curbată.
Într-un atelier de confecții metalice pot exista în aceeași zi țevi din inox, profile rectangulare, rame sudate, elemente curbate și piese pregătite pentru vopsire. Alegerea corectă trebuie făcută după material, diametru, rază, finisajul dorit și volumul real de producție.
DREPT
ghidare și productivitate
CURBAT
bandă flexibilă și contact adaptiv
INOX
controlul temperaturii și al contaminării
ABRAZIV
granulația stabilește etapa de finisare
1. Ce face o mașină de șlefuit țevi?
O mașină de șlefuit utilizează o suprafață abrazivă în mișcare pentru îndepărtarea controlată a materialului și uniformizarea suprafeței.
În funcție de construcția utilajului, operațiile pot include:
- îndepărtarea bavurilor;
- curățarea oxizilor;
- nivelarea cordoanelor de sudură;
- îndepărtarea zgârieturilor;
- pregătirea pentru vopsire;
- satinarea inoxului;
- uniformizarea urmelor de prelucrare;
- pregătirea îmbinărilor;
- finisarea cadrelor sudate;
- lustruirea în etapele finale.
Pentru o imagine generală asupra soluțiilor disponibile poți consulta categoria mașini pentru șlefuit metal CORMAK .
2. Diferența esențială: suprafață dreaptă sau curbată?
ȚEAVĂ DREAPTĂ
Poate fi susținută pe role sau într-un sistem de prindere stabil și deplasată controlat prin zona de șlefuire.
ȚEAVĂ CURBATĂ
Zona de contact se modifică permanent, iar banda trebuie să urmărească raza fără să aplatizeze local piesa.
Pe o piesă curbată, presiunea excesivă sau o suprafață de contact prea rigidă poate produce:
- aplatizarea razei;
- șanțuri locale;
- muchii nedorite;
- diferențe de finisaj;
- supraîncălzire;
- subțierea locală a peretelui.
3. Șlefuirea unei țevi drepte
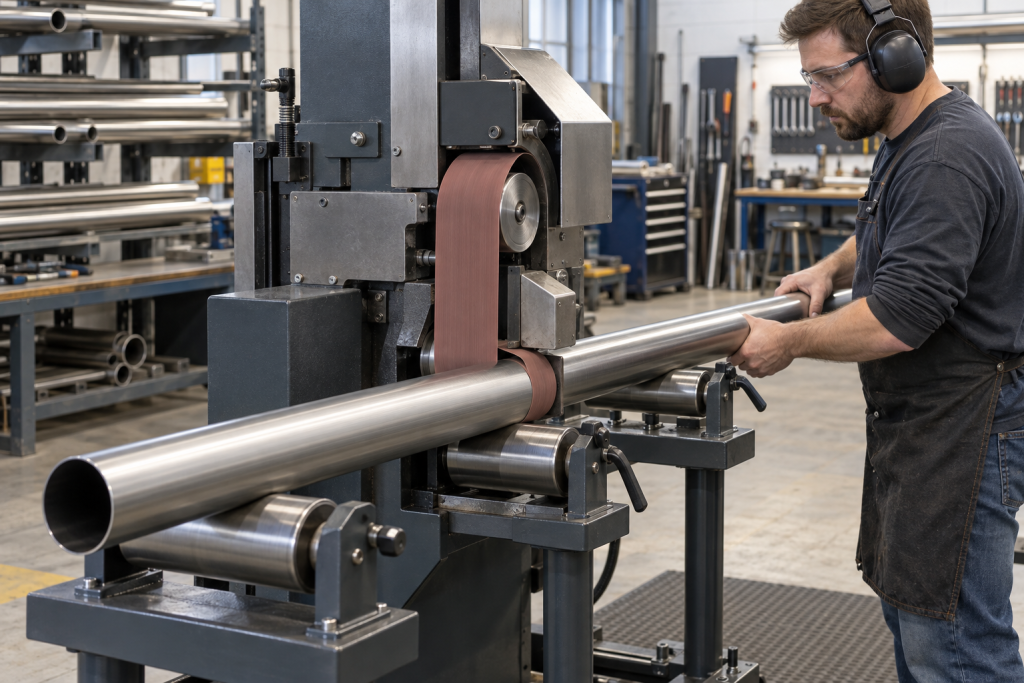
Țevile lungi și drepte favorizează utilizarea unui utilaj staționar sau a unei configurații cu ghidaje și role.
Pentru alegere trebuie verificate:
- diametrul minim admis;
- diametrul maxim admis;
- lungimea piesei;
- masa piesei;
- modul de susținere;
- viteza benzii;
- dimensiunea benzii;
- posibilitatea schimbării rapide a abrazivului.
4. Șlefuirea unei țevi curbate
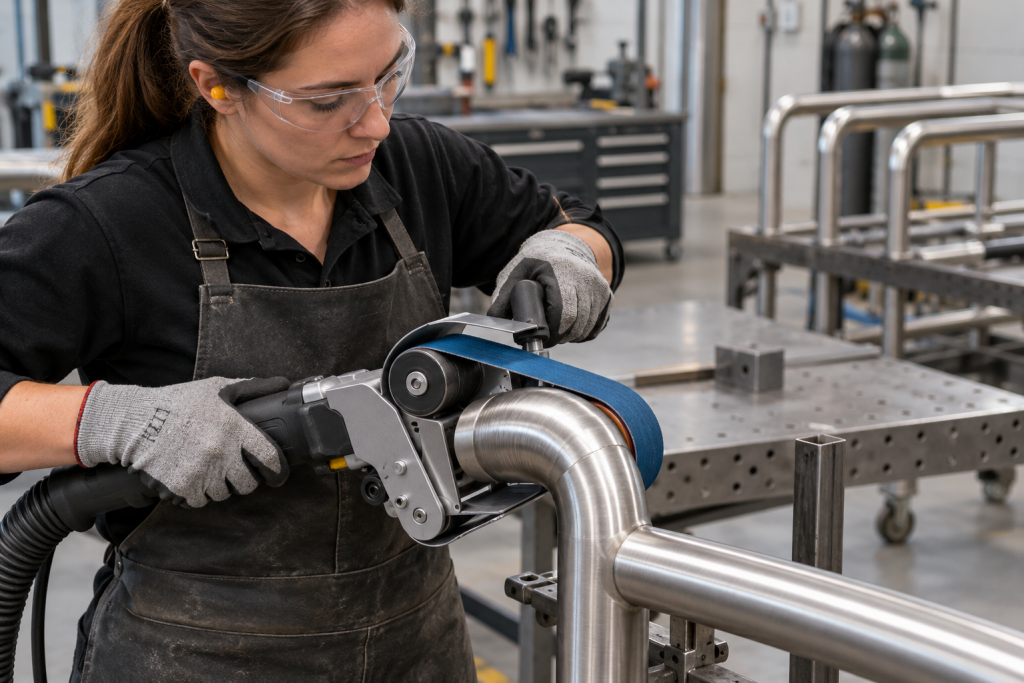
Coturile, mânerele, balustradele și piesele cu raze multiple solicită un alt tip de contact între abraziv și metal.
Aici devin importante:
- flexibilitatea benzii;
- lățimea redusă a zonei de contact;
- controlul presiunii;
- viteza de deplasare;
- posibilitatea înconjurării parțiale a țevii;
- accesul la zonele apropiate de suduri.
5. CORMAK SP150 – soluție dedicată țevilor drepte și curbe
Un exemplu relevant pentru această aplicație este mașina de șlefuit țevi și profile CORMAK SP150 .
SP150 este o mașină de șlefuit planetară cu bandă înfășurătoare, concepută pentru șlefuirea, satinarea și lustruirea țevilor și profilelor.
Capul orbital înconjoară piesa cu banda abrazivă și permite obținerea unui finisaj uniform în jurul circumferinței.
Ø10–150 mm
Domeniu declarat pentru diametrul țevilor.
5,5 kW
Puterea motorului.
10 / 25 m/s
Vitezele benzii abrazive.
1100 × 50 mm
Dimensiunea benzii.
Modelul este declarat pentru țevi rotunde și eliptice și poate prelucra geometrii drepte și curbilinii.
6. De ce un sistem planetar poate fi avantajos?
Într-un sistem planetar, abrazivul se deplasează în jurul piesei, reducând necesitatea rotirii manuale continue a țevii.
Avantajele pot include:
- contact pe o parte mai mare din circumferință;
- uniformitate mai bună a texturii;
- repetabilitate între piese;
- control mai bun asupra șlefuirii țevilor;
- reducerea efortului operatorului;
- adaptare la diametre diferite.
Un șlefuitor planetar nu elimină necesitatea alegerii corecte a abrazivului.
Rezultatul final continuă să depindă de material, granulație, viteza benzii,
presiunea de contact și starea inițială a suprafeței.
7. Mașină staționară pentru țevi, profile și platbande
Dacă atelierul prelucrează nu numai țevi, ci și profile închise, platbandă și suprafețe plane, o mașină staționară universală poate fi mai potrivită.
Un exemplu este CORMAK MS2000 .
MS2000 utilizează bandă abrazivă de 100 × 2000 mm, motor de 3,3 kW și două viteze ale benzii: 15 și 30 m/s. Sistemul de prindere cu fălci prismatice permite fixarea țevilor și a materialelor plate sau pătrate.
Unghiul de șlefuire este reglabil între 30° și 90°, iar rola standard are diametrul de 42,4 mm.
8. Șlefuitor universal pentru diametre multiple
Pentru ateliere cu operații diferite poate fi analizat și CORMAK STU75 .
Modelul utilizează bandă de 75 × 2000 mm și dispune de două viteze, 14,5 și 29 m/s.
Echiparea include role pentru mai multe diametre uzuale de țeavă: 20, 21,3, 26,9, 33,7, 42,4, 48,3 și 60,3 mm.
Acest tip de configurație este relevant atunci când atelierul pregătește îmbinări și lucrează repetitiv cu diametre standardizate.
9. Balustrade din inox: șlefuirea nu se termină după sudare
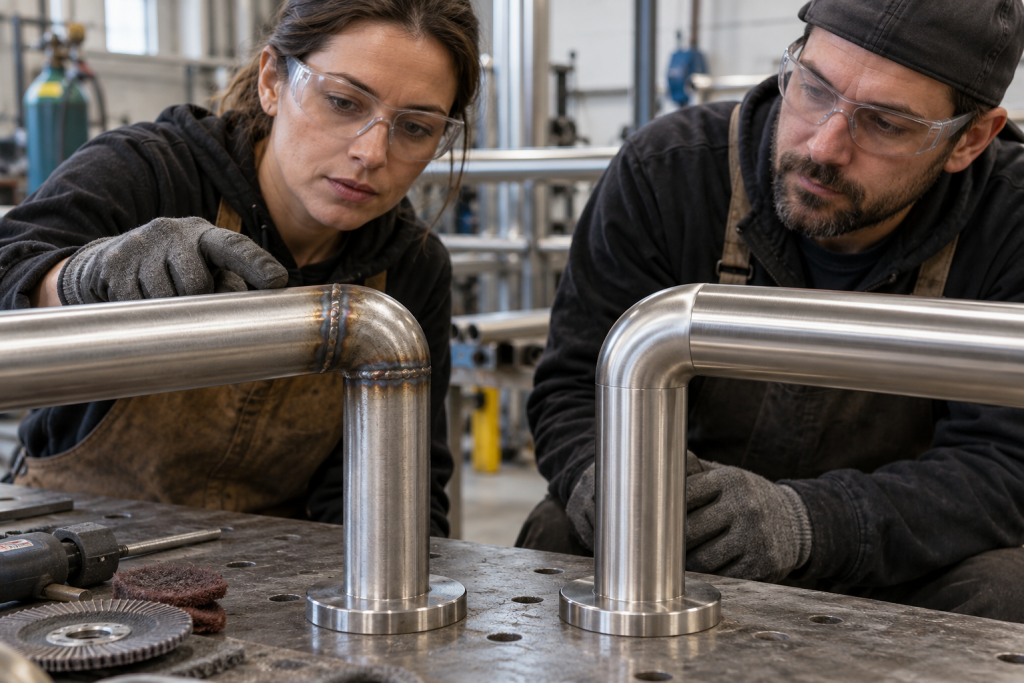
O balustradă poate conține simultan:
- segmente drepte;
- coturi;
- stâlpi;
- traverse;
- flanșe;
- îmbinări sudate;
- zone vizibile din mai multe unghiuri;
- suprafețe deja satinate.
După sudare, procesul poate include:
1
NIVELARE
Îndepărtarea controlată a surplusului cordonului.
2
INTERMEDIAR
Reducerea urmelor lăsate de abrazivul grosier.
3
TEXTURĂ
Refacerea direcției finisajului existent.
4
CONTROL
Verificarea vizuală în lumină directă și laterală.
10. Atenție specială la inox
Oțelul inoxidabil necesită un control mai atent al procesului de șlefuire.
Trebuie urmărite:
- evitarea contaminării cu particule de oțel carbon;
- limitarea supraîncălzirii;
- menținerea direcției finisajului;
- folosirea unor consumabile compatibile;
- curățarea suprafeței între etape;
- separarea benzilor utilizate pentru inox.
Nu utiliza aceeași bandă pentru oțel carbon și inox dacă vrei să eviți contaminarea suprafeței.
Consumabilele dedicate inoxului trebuie păstrate separat și identificate clar în atelier.
11. Cadre și profile rectangulare
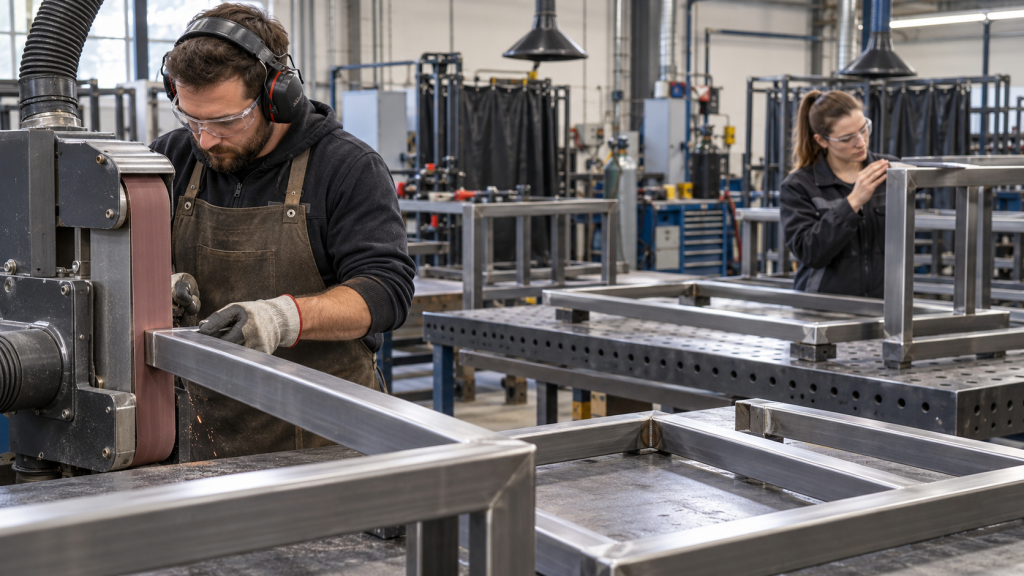
Cadrele realizate din profil rectangular sau pătrat necesită finisarea:
- fețelor plane;
- muchiilor;
- colțurilor;
- cordoanelor de sudură;
- capetelor debitate;
- zonelor din jurul îmbinărilor.
Pentru asemenea aplicații, un șlefuitor universal staționar poate fi mai flexibil decât un utilaj dedicat exclusiv țevilor rotunde.
12. Când este util un șlefuitor mobil?
Nu toate piesele pot fi transportate ușor către o mașină staționară. Ansamblurile mari, cadrele sudate sau componentele montate pot impune deplasarea echipamentului către piesă.
Pentru asemenea situații poate fi analizat CORMAK PSM150 .
Modelul este destinat șlefuirii și lustruirii suprafețelor metalice și cordoanelor de sudură, utilizând bandă de 2000 × 150 mm și două viteze de 15 și 30 m/s.
Pentru aplicații unde este importantă și colectarea prafului există CORMAK PSM200 , cu sistem integrat de aspirare.
13. Compararea soluțiilor pentru șlefuirea țevilor
| Criteriu | Planetar pentru țevi | Staționar universal | Mobil |
|---|---|---|---|
| Țevi drepte | Foarte potrivit | Foarte potrivit | Potrivit pentru intervenții |
| Coturi și raze | Foarte potrivit dacă utilajul permite geometria | Limitat de acces și contact | Bun pentru acces local |
| Profile pătrate | Depinde de configurație | Foarte potrivit | Potrivit local |
| Serii repetitive | Productivitate ridicată | Ridicată | Mai dependent de operator |
| Ansambluri mari | Necesită manipulare | Necesită manipulare | Avantaj major |
| Uniformitate circumferențială | Foarte bună | Necesită repoziționare | Depinde de operator |
14. Materialul schimbă modul de șlefuire
Oțel carbon
Operațiile frecvente includ îndepărtarea ruginii, debavurarea, nivelarea cordoanelor de sudură și pregătirea pentru grunduire sau vopsire.
Oțel inoxidabil
Sunt importante controlul temperaturii, evitarea contaminării și refacerea uniformă a finisajului vizibil.
Aluminiu
Aluminiul poate încărca rapid anumite materiale abrazive. Consumabilul, viteza și presiunea trebuie adaptate pentru a limita încălzirea și încărcarea benzii.
15. Cum alegi granulația benzii abrazive?
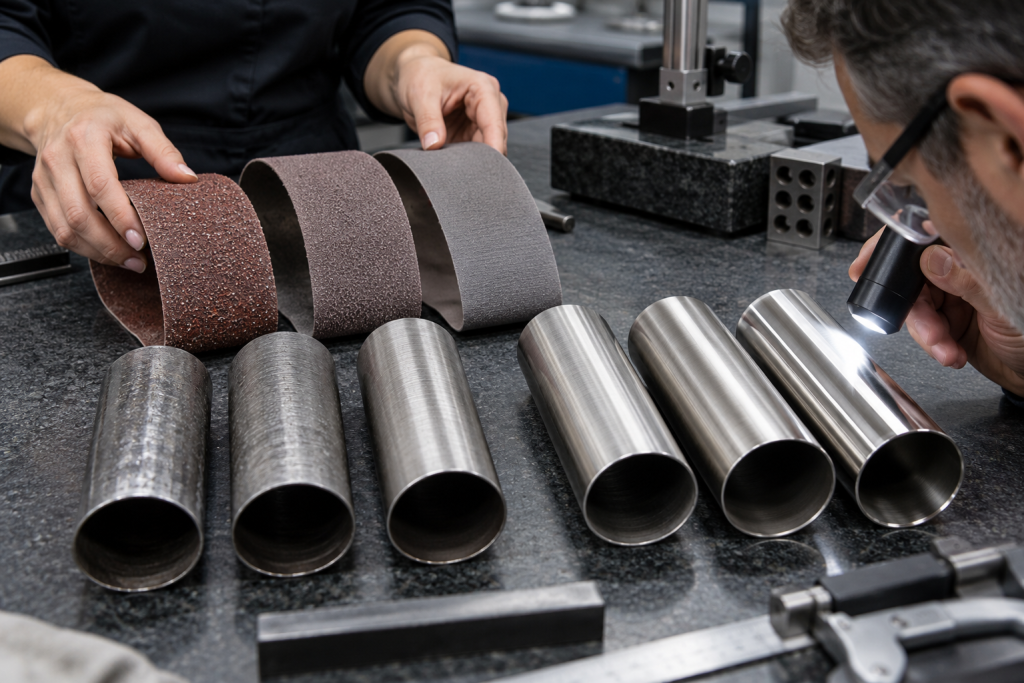
GROSIERĂ
Pentru îndepărtare rapidă de material, rugina pronunțată și nivelarea sudurilor.
MEDIE
Pentru reducerea urmelor grosiere și pregătirea finisării.
FINĂ
Pentru satinare, uniformizare vizuală și pregătirea pentru lustruire.
Nu sări direct de la o granulație foarte grosieră la una foarte fină.
Banda fină poate avea nevoie de mult timp pentru a elimina zgârieturile adânci
produse în etapa de degroșare.
16. Benzi abrazive CORMAK
Dimensiunea benzii trebuie să corespundă exact utilajului.
Pentru șlefuitoarele metalice CORMAK poți consulta categoria verificată opționale pentru mașini de șlefuit cu bandă metal .
În această categorie sunt disponibile, în funcție de dimensiune și model, benzi cu granulații precum P40, P60, P80, P100, P120, P150 sau P240.
Granulația nu este singurul criteriu de compatibilitate.
Verifică întotdeauna lungimea, lățimea, suportul benzii, abrazivul,
viteza maximă admisă și materialul pentru care consumabilul este destinat.
17. Puterea motorului nu spune singură cât de bun va fi finisajul
Puterea motorului trebuie analizată împreună cu:
- viteza benzii;
- lățimea benzii;
- suprafața de contact;
- duritatea rolei;
- materialul piesei;
- presiunea de lucru;
- granulația abrazivului;
- durata ciclului.
Un motor puternic permite menținerea vitezei sub sarcină, dar nu împiedică operatorul să supraîncălzească piesa sau să creeze o suprafață neuniformă.
18. Viteza benzii și materialul
Modelele cu mai multe viteze permit adaptarea regimului de lucru.
De exemplu:
- SP150 utilizează 10 și 25 m/s;
- MS2000 utilizează 15 și 30 m/s;
- STU75 utilizează 14,5 și 29 m/s;
- PSM150 utilizează 15 și 30 m/s.
Valoarea potrivită depinde de material, abraziv și rezultatul urmărit. Nu există o viteză universală optimă pentru toate aplicațiile.
19. Lățimea benzii: productivitate sau flexibilitate?
O bandă mai lată poate crește productivitatea pe suprafețe plane, însă se adaptează mai greu la raze mici și zone înguste.
O bandă îngustă:
- urmărește mai ușor curbele;
- poate intra în zone mai dificile;
- permite un control local mai bun;
- poate concentra presiunea pe o suprafață mai mică.
De exemplu, șlefuitorul planetar SP150 utilizează bandă de 50 mm, MS2000 bandă de 100 mm, iar PSM150 bandă de 150 mm.
20. Susținerea pieselor lungi
Un șlefuitor performant nu poate compensa o piesă susținută incorect.
Pentru țevi lungi trebuie prevăzute role sau mese auxiliare care să mențină axa piesei la înălțimea corectă.
Verifică:
- alinierea rolelor cu utilajul;
- distanța dintre punctele de sprijin;
- stabilitatea laterală;
- spațiul de intrare;
- spațiul de ieșire;
- posibilitatea rotirii sau repoziționării piesei.
21. Șlefuirea sudurilor: finisarea nu trebuie să ascundă defectele
Cordonul de sudură trebuie adus la nivel într-un mod controlat, fără îndepărtarea inutilă a materialului de bază.
O succesiune practică poate fi:
- inspecția sudurii;
- îndepărtarea surplusului;
- nivelarea tranziției;
- eliminarea urmelor grosiere;
- uniformizarea direcției;
- satinarea sau lustruirea finală.
Șlefuirea nu trebuie folosită pentru mascarea unei suduri defecte.
Fisurile, porozitățile sau alte neconformități trebuie evaluate și remediate
înaintea finisării estetice.
22. Cum testezi utilajul înainte de alegere?
O probă relevantă trebuie făcută pe piese reale sau cât mai apropiate de producția atelierului.
Pregătește:
- o țeavă dreaptă lungă;
- un cot cu raza uzuală;
- un ansamblu sudat;
- un profil rectangular;
- o piesă din inox;
- o piesă din oțel carbon;
- o componentă cu acces dificil;
- o piesă reprezentativă pentru finisajul final.
23. Ce urmărești în timpul probei?
| Criteriu | Ce trebuie verificat |
|---|---|
| Uniformitate | Textură și direcție similare pe întreaga zonă. |
| Geometrie | Fără aplatizarea țevii sau rotunjirea excesivă a muchiilor. |
| Sudură | Integrarea zonei fără subțiere inutilă. |
| Temperatură | Limitarea supraîncălzirii și a colorațiilor. |
| Productivitate | Timpul complet necesar unei piese. |
| Consumabile | Uzura benzii și frecvența schimbării. |
| Acces | Posibilitatea prelucrării coturilor și îmbinărilor. |
| Repetabilitate | Rezultate apropiate între mai multe repere. |
24. Cum alegi utilajul după piesele atelierului?
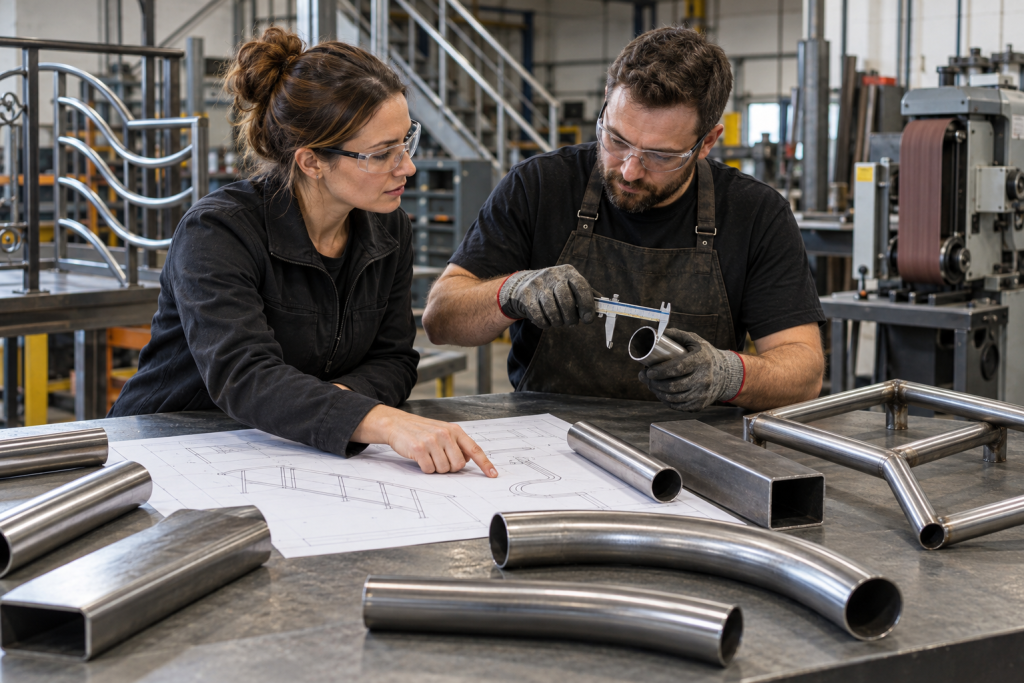
ALEGE PLANETAR
Dacă lucrezi frecvent țevi rotunde, drepte sau curbe și urmărești finisaj circumferențial uniform.
ALEGE STAȚIONAR
Dacă prelucrezi țevi, profile, platbandă, cadre și piese cu geometrii variate.
ALEGE MOBIL
Dacă piesa este prea mare pentru a fi deplasată sau trebuie finisate zone locale după asamblare.
25. Spațiul atelierului contează mai mult decât amprenta mașinii
La o mașină pentru țevi trebuie luată în calcul și lungimea materialului înainte și după zona de șlefuire.
Planificarea trebuie să includă:
- lungimea maximă a țevilor;
- zona de alimentare;
- zona de evacuare;
- suporturile cu role;
- traseul operatorului;
- spațiul pentru schimbarea benzii;
- accesul pentru mentenanță;
- zona de colectare a prafului.
26. Praful metalic și exhaustarea
Șlefuirea produce particule, praf și, în anumite operații, scântei. Sistemul de colectare trebuie ales în funcție de material și de evaluarea de risc a procesului.
Nu toate sistemele de aspirare sunt potrivite pentru praf metalic sau particule incandescente.
În gama CORMAK există și echipamente cu sisteme integrate de colectare, precum CORMAK SAH75 , un șlefuitor cu bandă și sistem de extracție.
27. Costul real al șlefuirii
Prețul utilajului este doar o componentă.
Costul procesului include:
- benzile abrazive;
- rolele de contact;
- sistemele de susținere;
- aspirarea;
- energia;
- timpul de schimbare a benzii;
- manopera operatorului;
- piesele refăcute;
- operațiile ulterioare;
- mentenanța.
Pentru producție repetitivă, un utilaj mai specializat poate reduce costul pe piesă chiar dacă investiția inițială este mai mare.
28. Gama CORMAK relevantă pentru șlefuirea metalului
Pentru compararea configurațiilor poți consulta:
- mașini pentru șlefuit metal CORMAK
- mașini de șlefuit cu bandă pentru metal
- benzi abrazive și opționale pentru șlefuitoare
- mașini pentru prelucrarea metalului CORMAK
- mașini pentru îndoit țevi și profile CORMAK
29. Întrebări frecvente
Pot folosi aceeași mașină pentru țevi drepte și curbate?
Depinde de construcția utilajului. Modelele planetare sau cu bandă înfășurătoare pot fi mai potrivite pentru geometrii variate, în timp ce unele mașini staționare sunt optimizate pentru piese drepte și operații repetitive.
Ce model CORMAK este dedicat șlefuirii țevilor drepte și curbe?
CORMAK SP150 este un șlefuitor planetar pentru țevi și profile, cu domeniu de diametre aproximativ 10–150 mm și compatibilitate declarată pentru geometrii drepte și curbilinii.
Ce diametre poate prelucra CORMAK SP150?
Domeniul declarat este aproximativ Ø10–150 mm pentru țevi rotunde și eliptice.
Ce bandă utilizează CORMAK SP150?
Modelul utilizează bandă abrazivă fără sfârșit cu dimensiunea 1100 × 50 mm.
Ce utilaj este potrivit și pentru profile pătrate?
Un model precum CORMAK MS2000 este proiectat pentru țevi, profile închise, piese pătrate, platbande și suprafețe plane, fiind mai versatil pentru un atelier de confecții metalice diversificat.
Ce granulă trebuie utilizată pentru inox?
Nu există o singură granulație potrivită pentru toate cazurile. Alegerea depinde de starea inițială și de finisajul final. De regulă se lucrează progresiv, de la o granulă suficient de agresivă pentru defectul existent către granulații mai fine.
Pot folosi aceleași benzi pentru inox și oțel carbon?
Pentru evitarea contaminării suprafeței din inox este recomandată păstrarea separată a consumabilelor utilizate pentru inox față de cele folosite pe oțel carbon.
Cum evit supraîncălzirea țevii?
Folosește presiune controlată, abraziv potrivit, viteză compatibilă și menține banda în mișcare față de suprafață. Nu insista inutil într-o singură zonă.
Este mai bună o bandă lată?
Nu în toate situațiile. O bandă lată poate fi mai productivă pe suprafețe drepte, în timp ce o bandă mai îngustă poate urmări mai ușor raze și zone cu acces dificil.
Ce trebuie verificat înainte de cumpărare?
Verifică diametrele pieselor, raza minimă, materialele, forma secțiunii, lungimea țevilor, viteza și dimensiunea benzii, consumabilele disponibile, sistemul de susținere și posibilitatea efectuării unei probe pe o piesă reală.
Ce utilaj aleg pentru cadre și suduri mari?
Pentru suprafețe plane și profile, o mașină staționară universală poate fi eficientă. Dacă ansamblul este prea mare pentru a fi manipulat, o soluție mobilă precum PSM150 sau un echipament similar poate fi mai practică.
30. Concluzie: pornește de la geometria piesei
O mașină de șlefuit țevi trebuie aleasă pornind de la ceea ce atelierul prelucrează efectiv: țevi drepte, coturi, profile pătrate, cadre sudate sau balustrade din inox.
Pentru șlefuirea circumferențială și piese drepte sau curbate, CORMAK SP150 oferă o configurație planetară specializată.
Pentru un atelier care trebuie să prelucreze și profile, platbandă și suprafețe plane, CORMAK MS2000 este o soluție mai universală.
Dacă piesele sunt mari, montate sau dificil de deplasat, un sistem mobil poate fi mai eficient decât transportarea ansamblului către utilaj.
Indiferent de configurație, finisajul final este determinat de combinația dintre geometria piesei, material, granulația abrazivului, viteza benzii, presiunea de contact și tehnica operatorului.
CORMAK România · finisarea profesională a metalului
Ce mașină de șlefuit este potrivită pentru țevile tale?
Pentru alegerea corectă sunt importante diametrul minim și maxim, raza curbelor, materialul, lungimea pieselor, existența sudurilor, finisajul final și volumul lunar de lucru.