
Coșul de cumpărături
Prelucrare tablă · roluire și preîndoire
Preîndoirea tablei este una dintre etapele care influențează direct calitatea unui cilindru, a unei virole sau a unei carcase obținute prin roluire. Fără această operație, la începutul și sfârșitul foii pot rămâne porțiuni insuficient curbate, cunoscute în practică drept capete drepte.
Alegerea unei mașini de roluit tablă CORMAK trebuie făcută după material, grosime, lățime, diametrul final, volumul de producție și, foarte important, capacitatea reală de preîndoire. Grosimea maximă declarată pentru roluire nu este întotdeauna aceeași cu grosimea permisă la îndoirea preliminară.
1. Preîndoire
Se curbează cele două margini ale foii
2. Roluire
Se formează raza pe lungimea piesei
3 / 4
Configurația rolelor schimbă manipularea
Springback
Materialul revine elastic după deformare
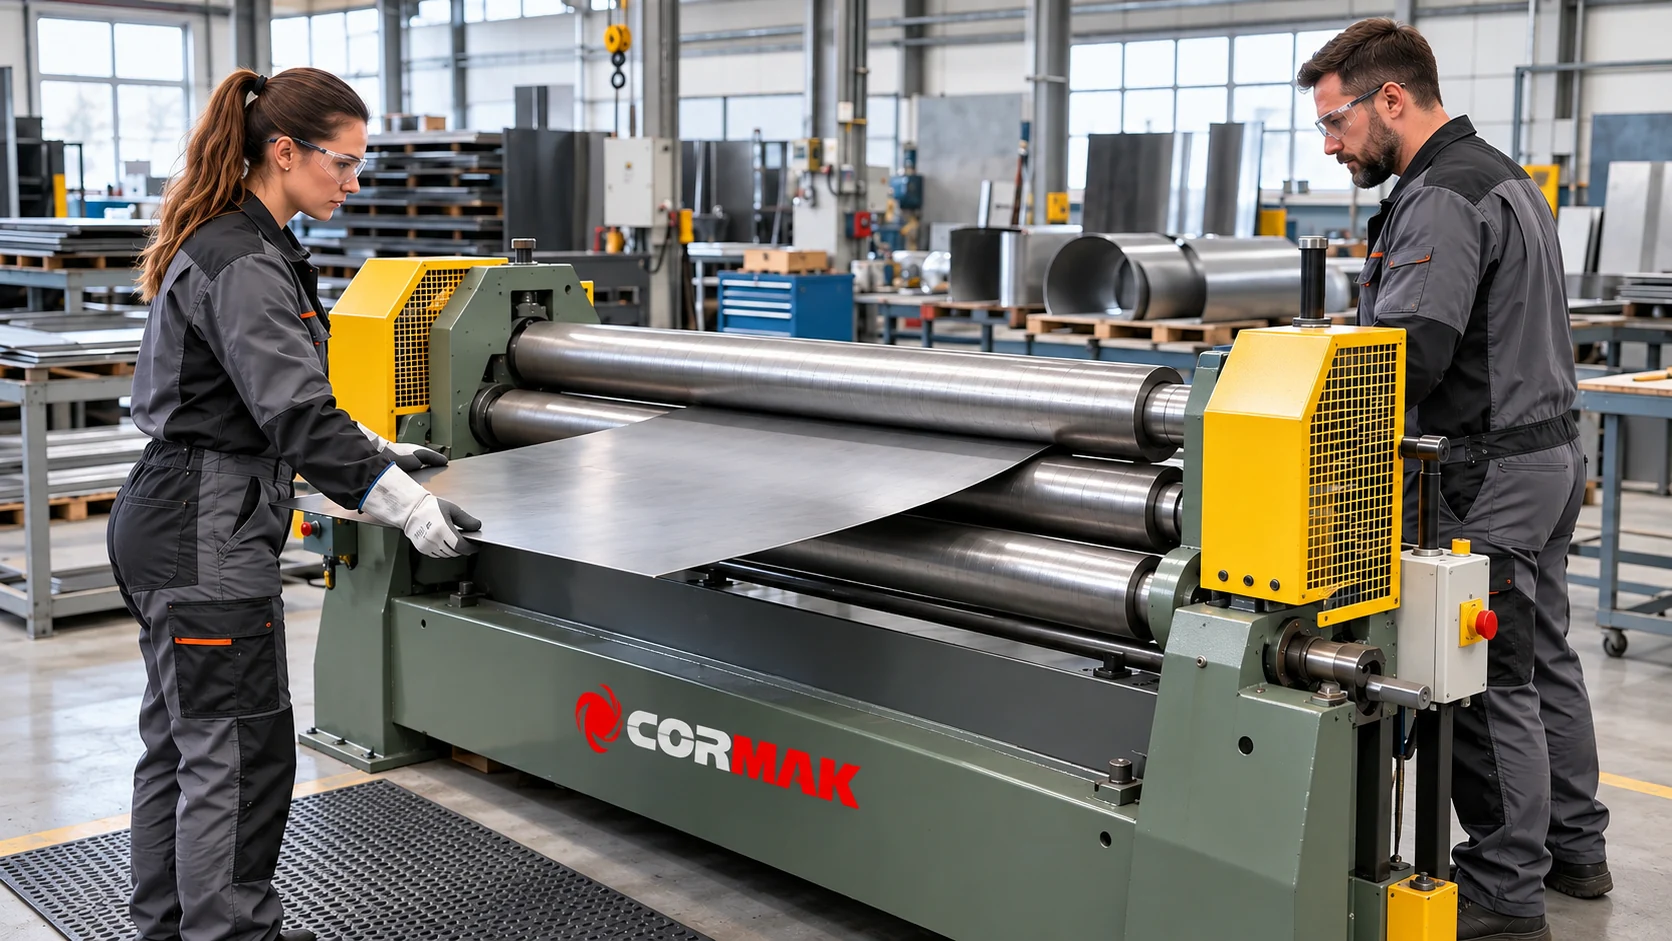
1. Ce înseamnă preîndoirea tablei?
Preîndoirea este deformarea controlată a primului și ultimului segment al semifabricatului înainte de realizarea curburii pe întreaga lungime a foii.
Capătul tablei este adus în zona activă dintre role și curbat progresiv către raza necesară. După realizarea primului capăt, se pregătește și marginea opusă, folosind procedura permisă de configurația mașinii.
1
Verificare
Material, grosime, lățime și dimensiunile semifabricatului.
2
Preîndoire
Se pregătesc controlat primul și al doilea capăt.
3
Roluire
Se formează curbura principală pe lungimea foii.
4
Control
Se verifică raza, diametrul, rotunjimea și marginile.
Procedura concretă diferă în funcție de geometria rolelor, acționare și sistemul de reglare. Manualul mașinii rămâne referința pentru succesiunea exactă a operațiilor.
2. De ce rămân capete drepte dacă tabla este doar roluită?
Pentru ca o zonă a tablei să se curbeze, aceasta trebuie să fie susținută și solicitată de role în geometria necesară. La extremitatea semifabricatului există însă o porțiune care nu poate trece prin exact aceeași zonă de deformare ca partea centrală a foii.
Rezultatul poate fi un cilindru aproape complet format, dar cu o zonă mai dreaptă la fiecare margine.
- diametrul rolelor;
- poziția rolelor;
- distanța dintre acestea;
- grosimea tablei;
- lățimea semifabricatului;
- rezistența materialului;
- raza urmărită;
- construcția mașinii;
- poziționarea foii;
- reglajele operatorului.
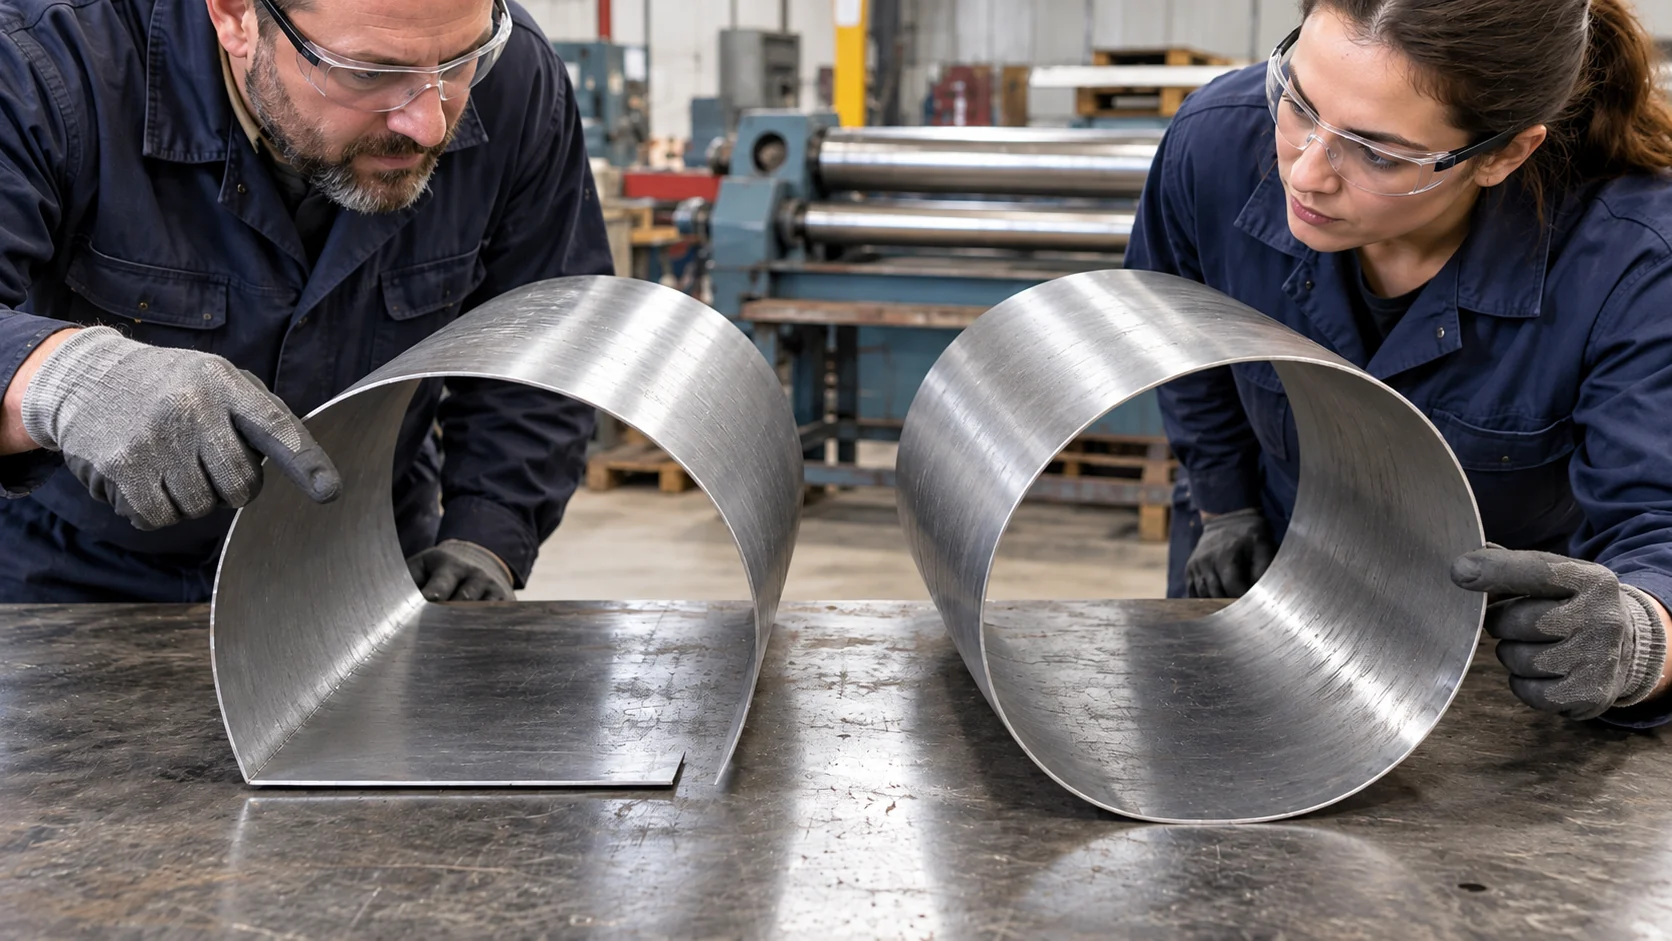
3. Cum influențează capetele drepte piesa finală?
Problema devine evidentă atunci când cele două margini trebuie apropiate pentru sudarea unei virole sau a unui cilindru.
Dacă marginile nu urmăresc suficient raza piesei, apropierea lor poate necesita forțare și operații suplimentare.
Rost neuniform
Marginile pot ajunge la unghiuri diferite în zona sudurii.
Ovalizare
Corecția forțată poate afecta forma circulară a piesei.
Diametru incorect
Geometria finală poate devia de la diametrul prevăzut.
Sudare dificilă
Poziționarea marginilor înainte de sudare devine mai dificilă.
Corecții
Pot fi necesare treceri suplimentare pe mașină.
Pierdere material
În anumite cazuri, zonele drepte ajung să fie debitate.
4. Cum se realizează preîndoirea pe mașina cu role?
Tabla trebuie poziționată astfel încât marginea să ajungă cât mai aproape de zona activă de deformare permisă de construcția mașinii.
Nu se urmărește obținerea unei deformări extreme printr-o singură comandă agresivă. Curbura se construiește controlat și se verifică progresiv.
- alinierea marginii cu axele rolelor;
- susținerea foii;
- paralelismul semifabricatului;
- poziția rolei mobile;
- raza urmărită;
- revenirea elastică;
- simetria celor două capete;
- capacitatea declarată a mașinii.
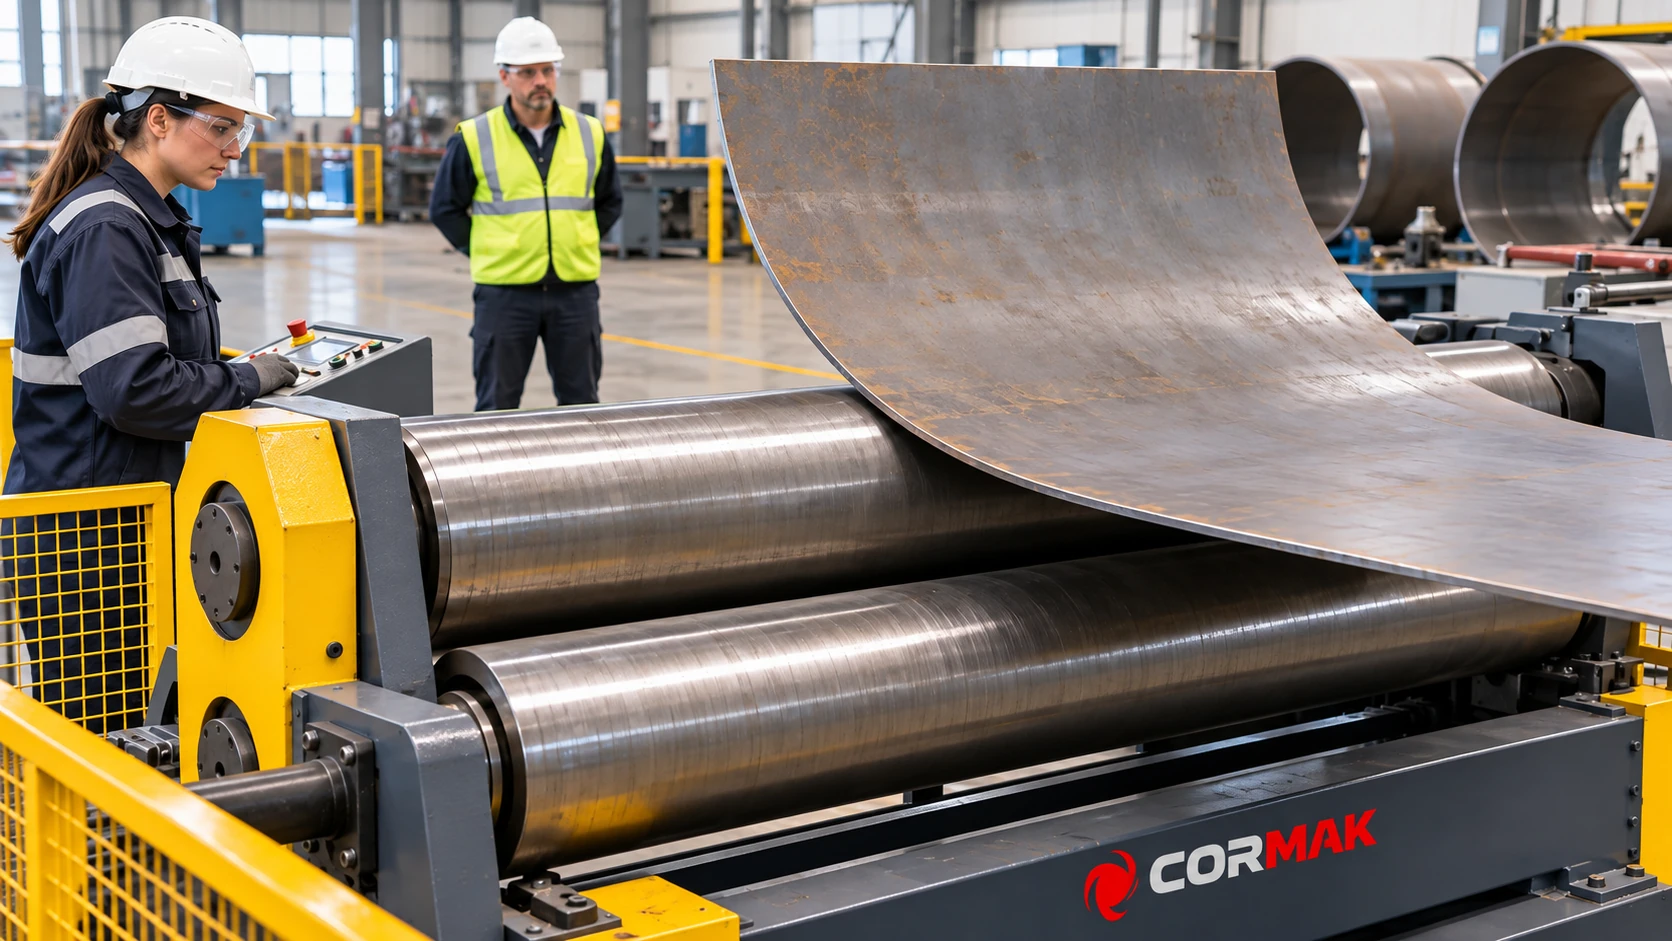
Zonele dintre role reprezintă puncte periculoase de prindere
Manipularea tablelor trebuie realizată numai conform manualului
utilajului și procedurilor de securitate. Piesele mari sau grele
pot necesita dispozitive de ridicare și susținere.
5. Cum lucrează o mașină cu trei role?
Configurațiile cu trei role sunt foarte răspândite în atelierele de prelucrare a tablei. Geometria poate fi simetrică sau asimetrică, iar modul de realizare a preîndoirii depinde de poziția rolelor mobile.
În gama CORMAK de mașini pentru roluit tablă există mai multe familii cu trei role, inclusiv ESR, RM și RM-S.
Un exemplu compact este CORMAK ESR 1300 × 1,5 mm , cu trei role asimetrice, acționare electromecanică și posibilitate de realizare a formelor cilindrice și conice.
La o mașină cu trei role pot fi necesare mai multe manipulări
În funcție de construcție, pentru pregătirea ambelor capete poate fi necesară schimbarea sensului, repoziționarea foii sau modificarea rolei laterale.
Acest aspect devine important pe măsură ce semifabricatul devine mai lat și mai greu.
6. Ce schimbă configurația cu patru role?
La o mașină cu patru role, foaia poate fi prinsă între rolele centrale, iar rolele laterale sunt utilizate pentru deformarea controlată a capetelor și realizarea razei.
În funcție de construcția concretă, avantajele pot include:
- prinderea mai stabilă a semifabricatului;
- reducerea numărului de repoziționări;
- preîndoirea ambelor capete prin schimbarea sensului;
- manipulare mai redusă a foilor grele;
- repetabilitate mai bună în producție;
- integrarea mai ușoară a automatizării;
- control mai bun al ciclului;
- posibilitatea memorării unor poziții pe anumite echipamente.
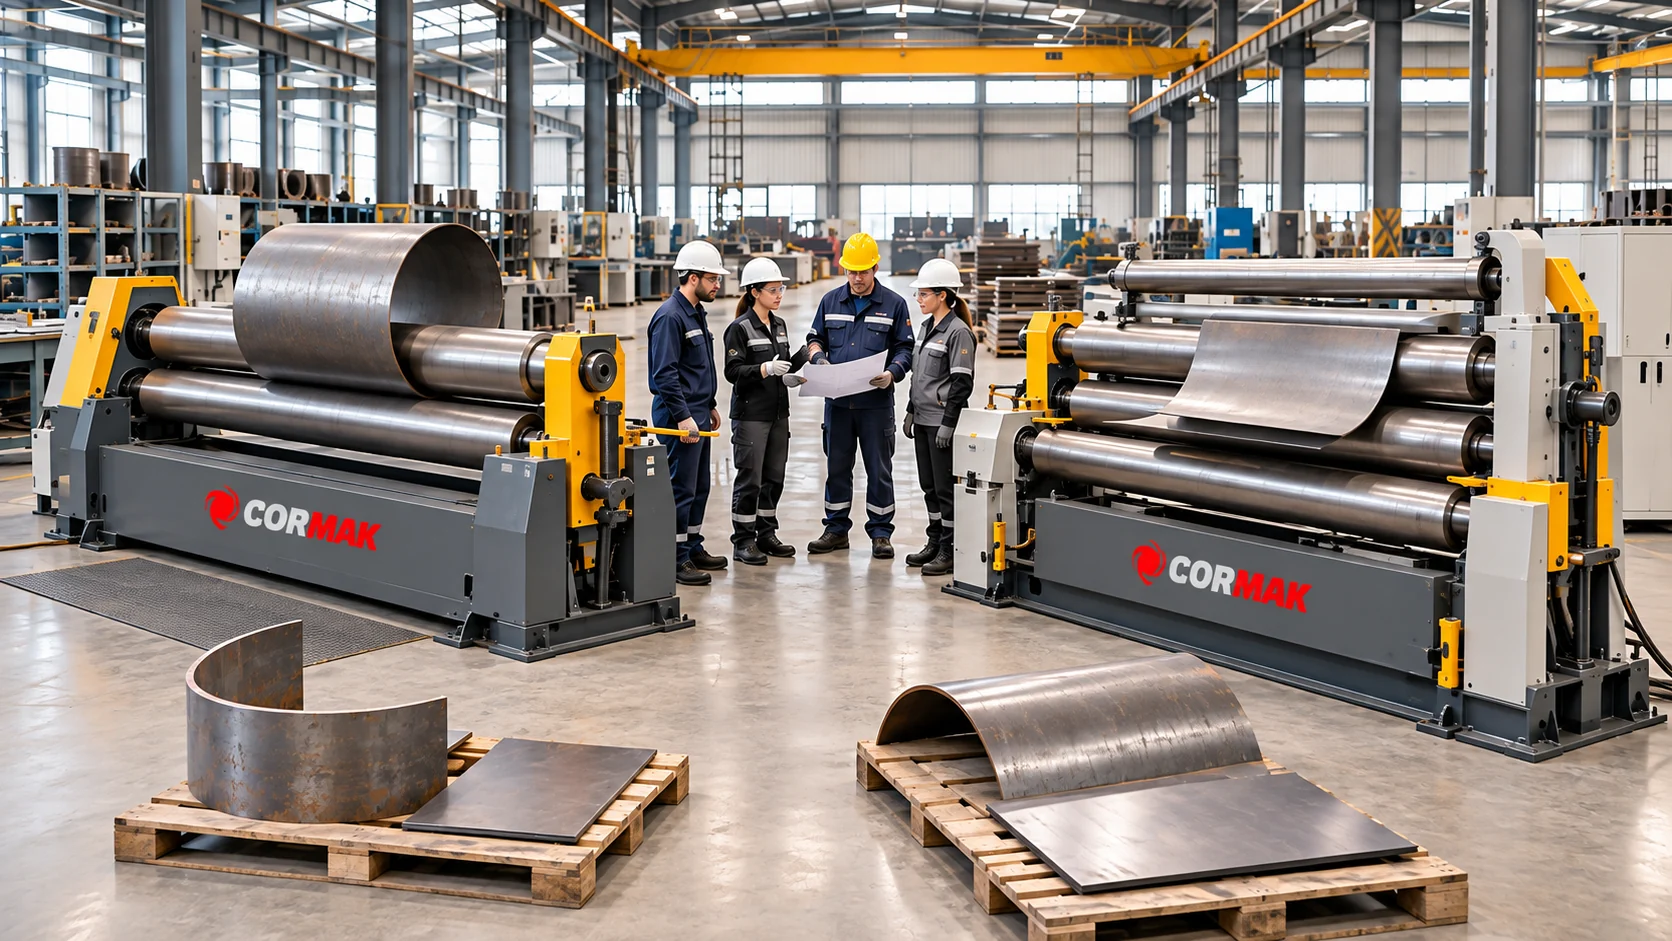
7. Trei role sau patru role? Comparație orientativă
| Criteriu | 3 role | 4 role |
|---|---|---|
| Construcție | De regulă mai simplă | Mai complexă |
| Prinderea tablei | Depinde mult de geometria utilajului | Poate fi stabilizată între rolele centrale |
| Preîndoire | Poate necesita repoziționarea piesei | Poate reduce manipularea |
| Piese ocazionale | Soluție frecvent eficientă economic | Investiție mai mare în multe configurații |
| Producție repetitivă | Repetabilitatea depinde mult de dotări și operator | Poate facilita cicluri mai repetabile |
| Automatizare | Disponibilă pe anumite configurații | Frecvent asociată utilajelor mai avansate |
Compară modelul concret, nu doar numărul rolelor
Capacitatea de preîndoire, modul de acționare, diametrele rolelor,
susținerea piesei și controlul sunt mai importante decât simpla
etichetă „3 role” sau „4 role”.
8. Capacitatea de roluire nu este același lucru cu capacitatea de preîndoire
Aceasta este una dintre cele mai importante informații pe care trebuie să le verifici înainte de achiziție.
Preîndoirea marginii poate solicita mașina diferit față de roluirea pe lungimea foii. De aceea, anumite modele au două valori distincte.
CORMAK RM-S 1050/130
Capacitate de îndoire: 7 mm. Capacitate declarată de preîndoire: 6 mm.
CORMAK RM-S 1050/190
Capacitate de îndoire: 10 mm. Capacitate declarată de preîndoire: 9 mm.
CORMAK RM-S 1550/170
Capacitate standard de îndoire: 8 mm. Preîndoire declarată: 7 mm.
La modelele RM-S verificate, valorile nominale sunt raportate la materialul de referință indicat de producător, cu limită de curgere de 260 N/mm².
„Roluiește 10 mm” nu înseamnă automat „preîndoaie 10 mm”
Cere întotdeauna separat grosimea maximă de roluire,
capacitatea de preîndoire, lățimea la care sunt valabile
aceste valori și materialul de referință.
9. Materialul schimbă capacitatea reală a mașinii
Două table cu aceeași grosime pot solicita foarte diferit mașina dacă proprietățile lor mecanice sunt diferite.
- oțel carbon;
- oțel inoxidabil;
- aluminiu;
- cupru;
- tablă zincată;
- aliaje speciale;
- materiale cu limite de curgere diferite;
- table cu stări de tratament diferite.
De aceea, capacitatea unui model nu trebuie transferată automat de la oțelul de referință la inox sau la alte aliaje.
Pentru pregătirea semifabricatului înainte de roluire poți consulta și ghidul CORMAK Cu ce și cum să tai tabla? , unde sunt analizate metodele de debitare pentru diferite materiale și grosimi.
10. Revenirea elastică: de ce piesa se deschide după scoaterea din role?
După ce presiunea dispare, materialul nu rămâne întotdeauna exact în poziția în care a fost deformat. O parte din deformare este recuperată elastic.
Acest fenomen este cunoscut drept revenire elastică sau springback.
MATERIAL
Aliajele diferite au comportamente elastice diferite.
GROSIME
Modifică rigiditatea semifabricatului.
RAZĂ
Razele mici și mari solicită diferit materialul.
PROBĂ
Reglajul final se confirmă pe materialul real.
Pentru compensare, operatorul poate avea nevoie să formeze temporar o rază ceva mai mică decât cea finală. Valoarea corecției nu trebuie însă estimată după o regulă universală.
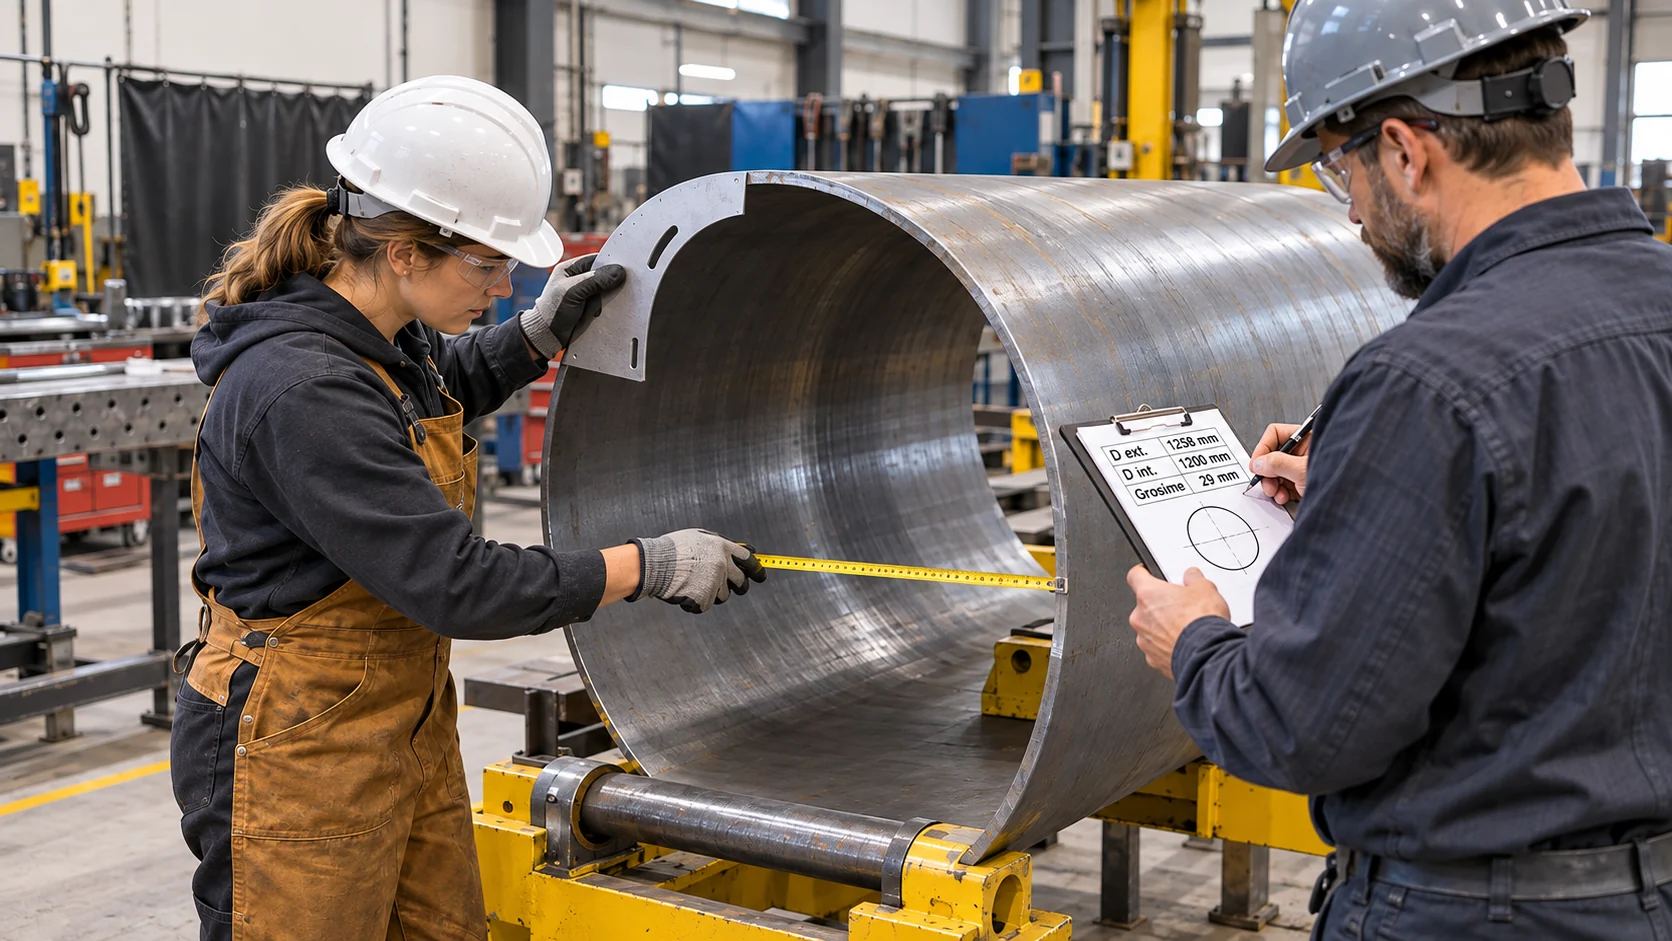
11. Cum verifici raza și rotunjimea după roluire?
O piesă care arată „aproape rotundă” nu este suficientă atunci când desenul impune toleranțe clare.
- diametrul interior;
- diametrul exterior;
- raza;
- distanța dintre capete;
- continuitatea curburii la margini;
- paralelismul marginilor;
- ovalitatea;
- lungimea capătului drept rezidual;
- urmele lăsate de role;
- deformările locale.
12. Ce informații trebuie pregătite înainte să alegi mașina?
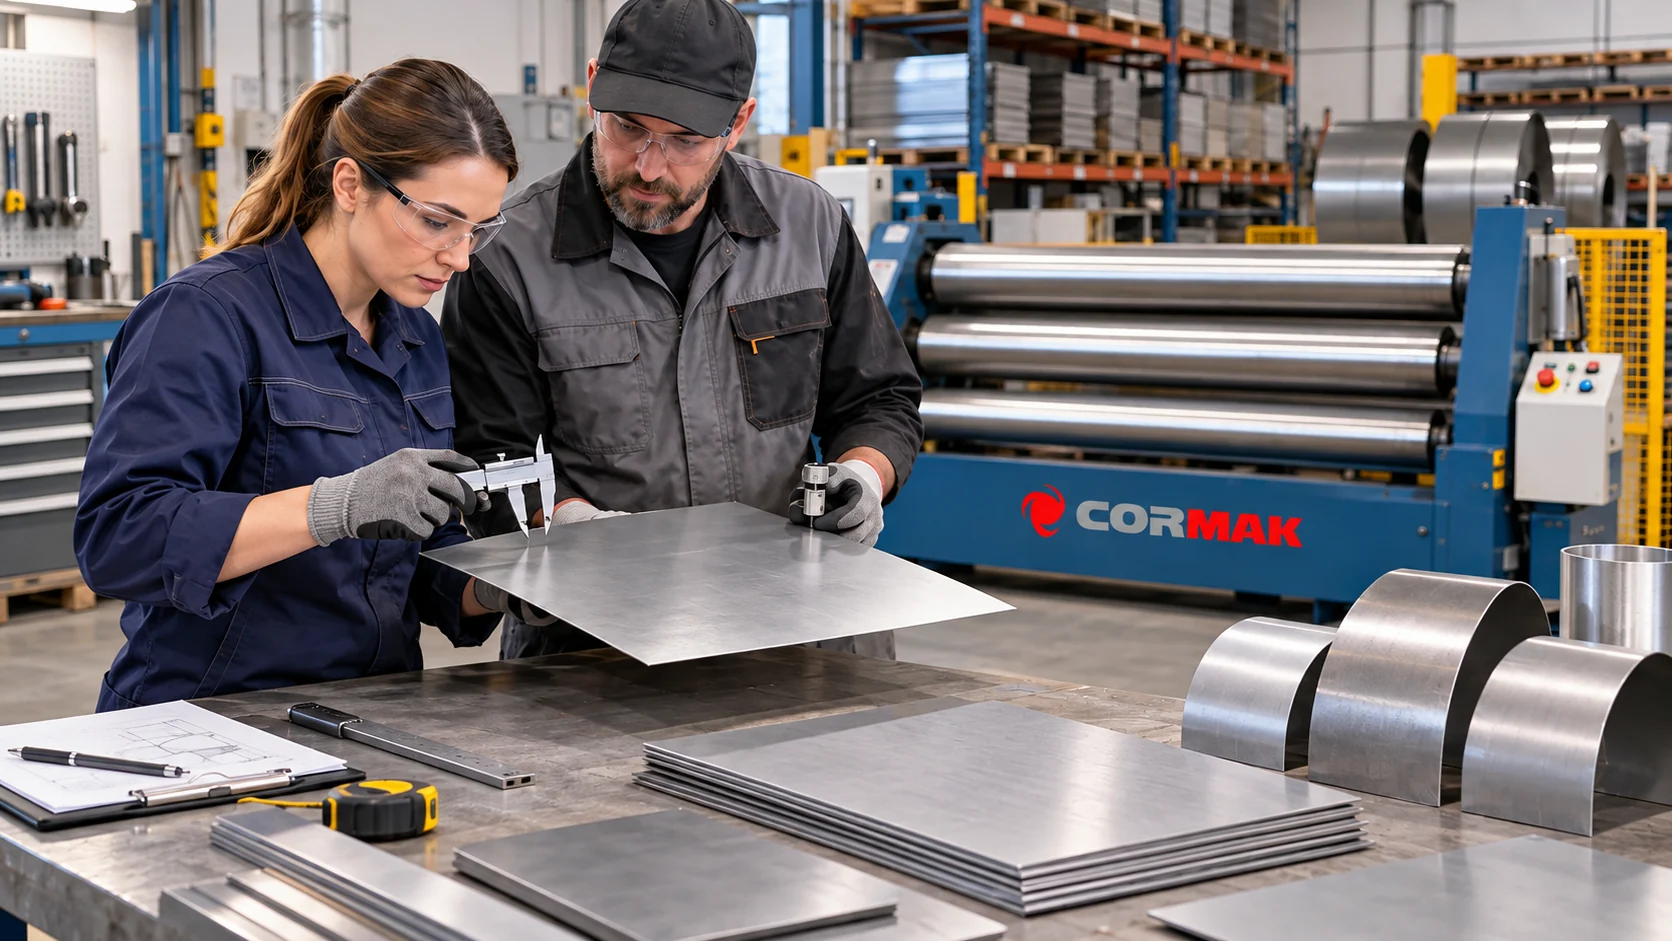
Solicitarea „vreau să roluiesc tablă de 4 mm” nu este suficientă pentru alegerea corectă a echipamentului.
Materialul
Ideal este să transmiți marca exactă sau cel puțin tipul materialului și proprietățile mecanice relevante.
Dimensiunile semifabricatului
- grosime;
- lățime;
- lungime;
- masa aproximativă;
- starea marginilor;
- sensul de laminare, dacă este relevant.
Geometria finală
- cilindru complet;
- semicilindru;
- arc;
- virolă;
- con;
- mai multe raze pe aceeași piesă.
Diametrul final
Diametrul minim este un parametru critic. Nu orice mașină care poate îndoi grosimea respectivă poate realiza și orice diametru.
De exemplu, CORMAK RM1050/130 are rolă superioară de 130 mm, iar pagina tehnică indică diametrul minim de îndoire ca fiind de trei ori diametrul rolei superioare.
13. Pentru ce aplicații este suficientă o configurație simplă?
O mașină electromecanică cu trei role poate fi foarte eficientă pentru lucrări ocazionale, table subțiri și piese care nu justifică o instalație complexă.
Modelul CORMAK ESR 1300 × 1,5 mm este un exemplu de utilaj compact cu trei role asimetrice, lățime de lucru de 1300 mm și acționare electromecanică.
14. Când devine justificată o configurație mai avansată?
Investiția într-un sistem cu reglaje motorizate și control mai precis devine mai ușor de justificat atunci când atelierul produce frecvent:
- cilindri cu diametre repetabile;
- piese late și grele;
- loturi de producție;
- margini pregătite pentru sudare;
- table din materiale diferite;
- piese cu toleranțe clare;
- conuri;
- geometrii care necesită reglaje repetabile.
De exemplu, CORMAK RM-S 1050/130 utilizează reglarea electrică a rolei laterale și oferă opțional inclusiv motorizarea ridicării rolei inferioare și indicarea digitală a pozițiilor.
15. Roluirea nu trebuie confundată cu îndoirea pe abkant
Mașina de roluit creează raze continue prin trecerea tablei printre role. Presa abkant realizează îndoiri locale folosind poanson și matriță.
În multe fabrici, cele două tehnologii se completează. Unele repere sunt mai întâi îndoite sau pregătite pe prese abkant CORMAK , iar alte componente sunt formate prin roluire.
Pentru diferențele și aplicațiile abkanturilor poți consulta articolul Ce este o presă de îndoit tablă? Tipuri și utilizare .
16. Este utilă o probă de roluire înainte de achiziție?
Pentru piese importante sau investiții mari, da. O probă realizată pe materialul real poate clarifica mai multe decât compararea exclusivă a fișelor tehnice.
1
Desen
Trimite geometria, diametrul și toleranțele piesei.
2
Material
Folosește aceeași calitate și grosime ca în producție.
3
Preîndoire
Măsoară zonele drepte rămase la cele două margini.
4
Control
Verifică diametrul, raza, ovalitatea și repetabilitatea.
Pentru evaluarea generală a instalării unui echipament industrial, pot fi consultate și exemplele din secțiunea Puneri în funcțiune CORMAK .
17. Ce date trebuie urmărite la o probă?
- materialul exact;
- grosimea reală;
- lățimea foii;
- diametrul urmărit;
- diametrul rezultat;
- capătul drept rezidual;
- numărul de treceri;
- reglajele rolelor;
- timpul ciclului;
- numărul repoziționărilor;
- urmele pe suprafață;
- repetabilitatea între piese.
18. Pregătirea spațiului din atelier
Mașina de roluit ocupă doar o parte din spațiul necesar operației. Trebuie luată în calcul și lungimea foii înainte de intrarea în role, precum și spațiul ocupat de piesă pe măsură ce aceasta se curbează.
- pardoseală sau fundație adecvată;
- spațiu pentru alimentarea tablei;
- zonă pentru piesa curbată;
- acces lateral;
- alimentare electrică;
- dispozitive de ridicare;
- zonă de siguranță;
- acces pentru mentenanță;
- depozitarea semifabricatelor;
- depozitarea pieselor finite.
19. Greșeli frecvente la alegerea unei mașini de roluit
- alegerea doar după grosimea maximă;
- confundarea roluirii cu preîndoirea;
- ignorarea limitei de curgere a materialului;
- neglijarea lățimii maxime;
- ignorarea diametrului minim;
- presupunerea că toate mașinile cu trei role lucrează identic;
- subestimarea revenirii elastice;
- lipsa spațiului pentru manipularea foii;
- încercarea realizării razei dintr-o singură trecere;
- lipsa testului cu material real;
- ignorarea masei semifabricatului;
- alegerea fără analizarea volumului de producție.
20. Întrebări frecvente despre preîndoirea tablei
Ce este preîndoirea tablei?
Este deformarea controlată a primului și ultimului segment al foii înainte de roluirea completă, pentru reducerea porțiunilor drepte rămase la margini.
De ce rămân capete drepte la roluire?
Extremitatea foii nu poate trece întotdeauna prin aceeași zonă de deformare ca partea centrală. Configurația rolelor și diametrul lor influențează lungimea zonei rămase mai drepte.
Capacitatea de preîndoire este aceeași cu grosimea maximă de roluire?
Nu neapărat. La multe utilaje capacitatea de preîndoire este declarată separat și poate fi mai mică decât grosimea maximă permisă la roluire.
Este mai bună o mașină cu patru role?
Nu există un răspuns universal. Patru role pot reduce manipularea și facilita controlul în producție, însă pentru lucrări ocazionale o mașină bine aleasă cu trei role poate fi mai eficientă economic.
Ce este revenirea elastică?
Este tendința materialului de a reveni parțial spre forma inițială după eliminarea forței de deformare. De aceea, raza obținută sub sarcină poate diferi de raza finală după eliberare.
Pot folosi aceeași capacitate pentru oțel și inox?
Nu trebuie presupus acest lucru. Capacitatea depinde de proprietățile mecanice ale materialului. Valorile din fișa tehnică trebuie raportate la materialul de referință utilizat de producător.
Ce trebuie să comunic furnizorului pentru alegerea mașinii?
Materialul, grosimea, lățimea și lungimea foii, diametrul piesei, forma finală, toleranțele, lungimea maximă acceptată a capătului drept și volumul de producție.
Merită făcută o probă înainte de achiziție?
Pentru piese dificile sau investiții importante, da. O probă pe materialul real poate confirma preîndoirea, diametrul obținut, revenirea elastică, numărul de treceri și repetabilitatea.
21. Concluzie: verifică separat roluirea și preîndoirea
Preîndoirea tablei înainte de roluire ajută la reducerea capetelor drepte și la obținerea unei tranziții mai uniforme a curburii până aproape de marginile foii.
Pentru cilindri și virole care urmează să fie sudate, această etapă poate reduce corecțiile ulterioare și poate facilita apropierea corectă a marginilor.
La alegerea mașinii trebuie analizate separat capacitatea de roluire, capacitatea de preîndoire, materialul de referință, lățimea foii, diametrul minim, configurația rolelor și volumul de producție.
Gama completă poate fi consultată în categoria mașini pentru roluit tablă CORMAK .
CORMAK · prelucrarea tablei
Ai de realizat cilindri, virole, arce sau conuri?
Pentru alegerea mașinii potrivite transmite materialul, grosimea, lățimea foii, diametrul urmărit, forma piesei, lungimea maximă acceptată a capătului drept și volumul estimat de producție.