Coșul de cumpărături
Punere în funcțiune CNC · București
Un nou router CNC CORMAK C1212 a fost instalat și pus în funcțiune la QOGNIFLY SYSTEMS S.R.L. din București, marcând trecerea de la instalarea echipamentului la primele operații reale de frezare.
C1212 este un router CNC compact, dar construit pentru aplicații profesionale, cu suprafață de lucru de aproximativ 1200 × 1200 mm, electrospindel de 3,7 kW, control DSP și interpolare pe axele X, Y și Z. Fotografiile din acest articol documentează echipamentul instalat și primele teste realizate la client.
1200 × 1200 mm
Suprafață nominală de lucru
3,7 kW
Electrospindel
18.000 rpm
Turație maximă spindle
DSP · 400 V
Control și alimentare
1. De la livrarea echipamentului la primul program CNC
Punerea în funcțiune a unui router CNC nu înseamnă doar alimentarea mașinii și pornirea electrospindelului. Echipamentul trebuie integrat în spațiul de lucru astfel încât mecanica, alimentarea electrică, exhaustarea, fixarea piesei și programarea să funcționeze împreună.
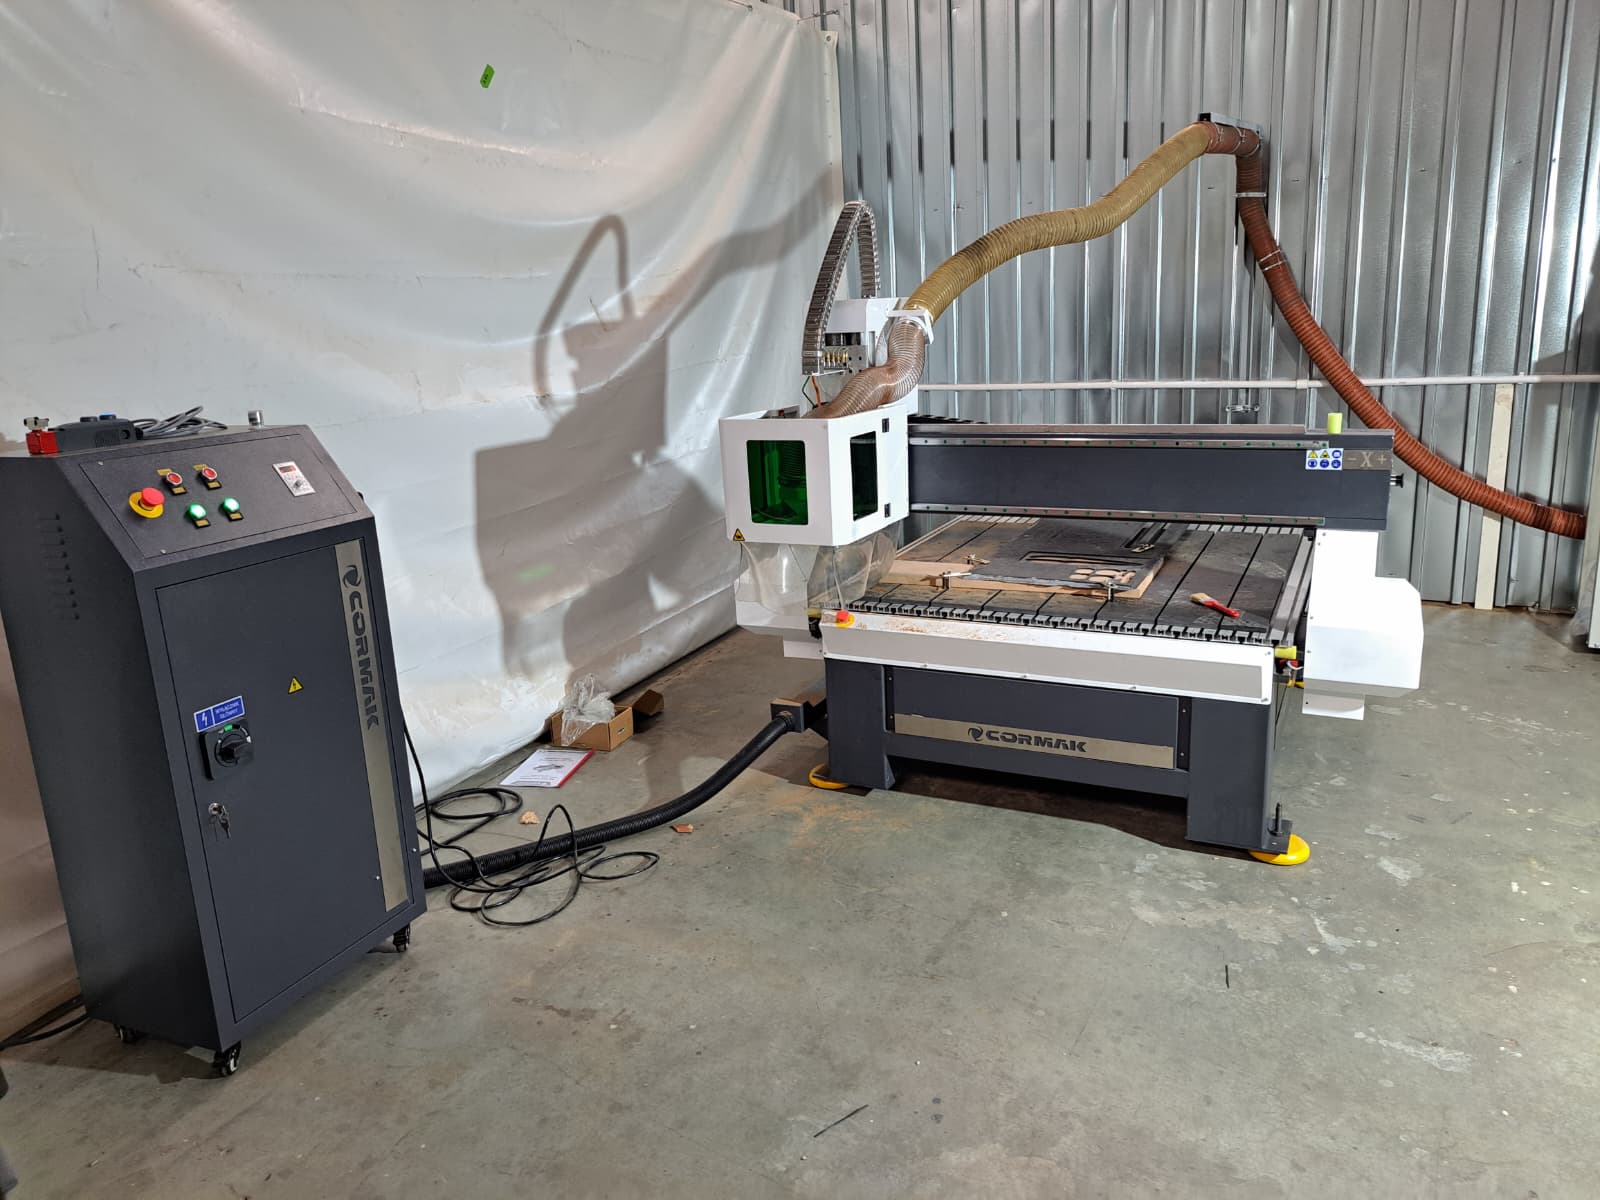
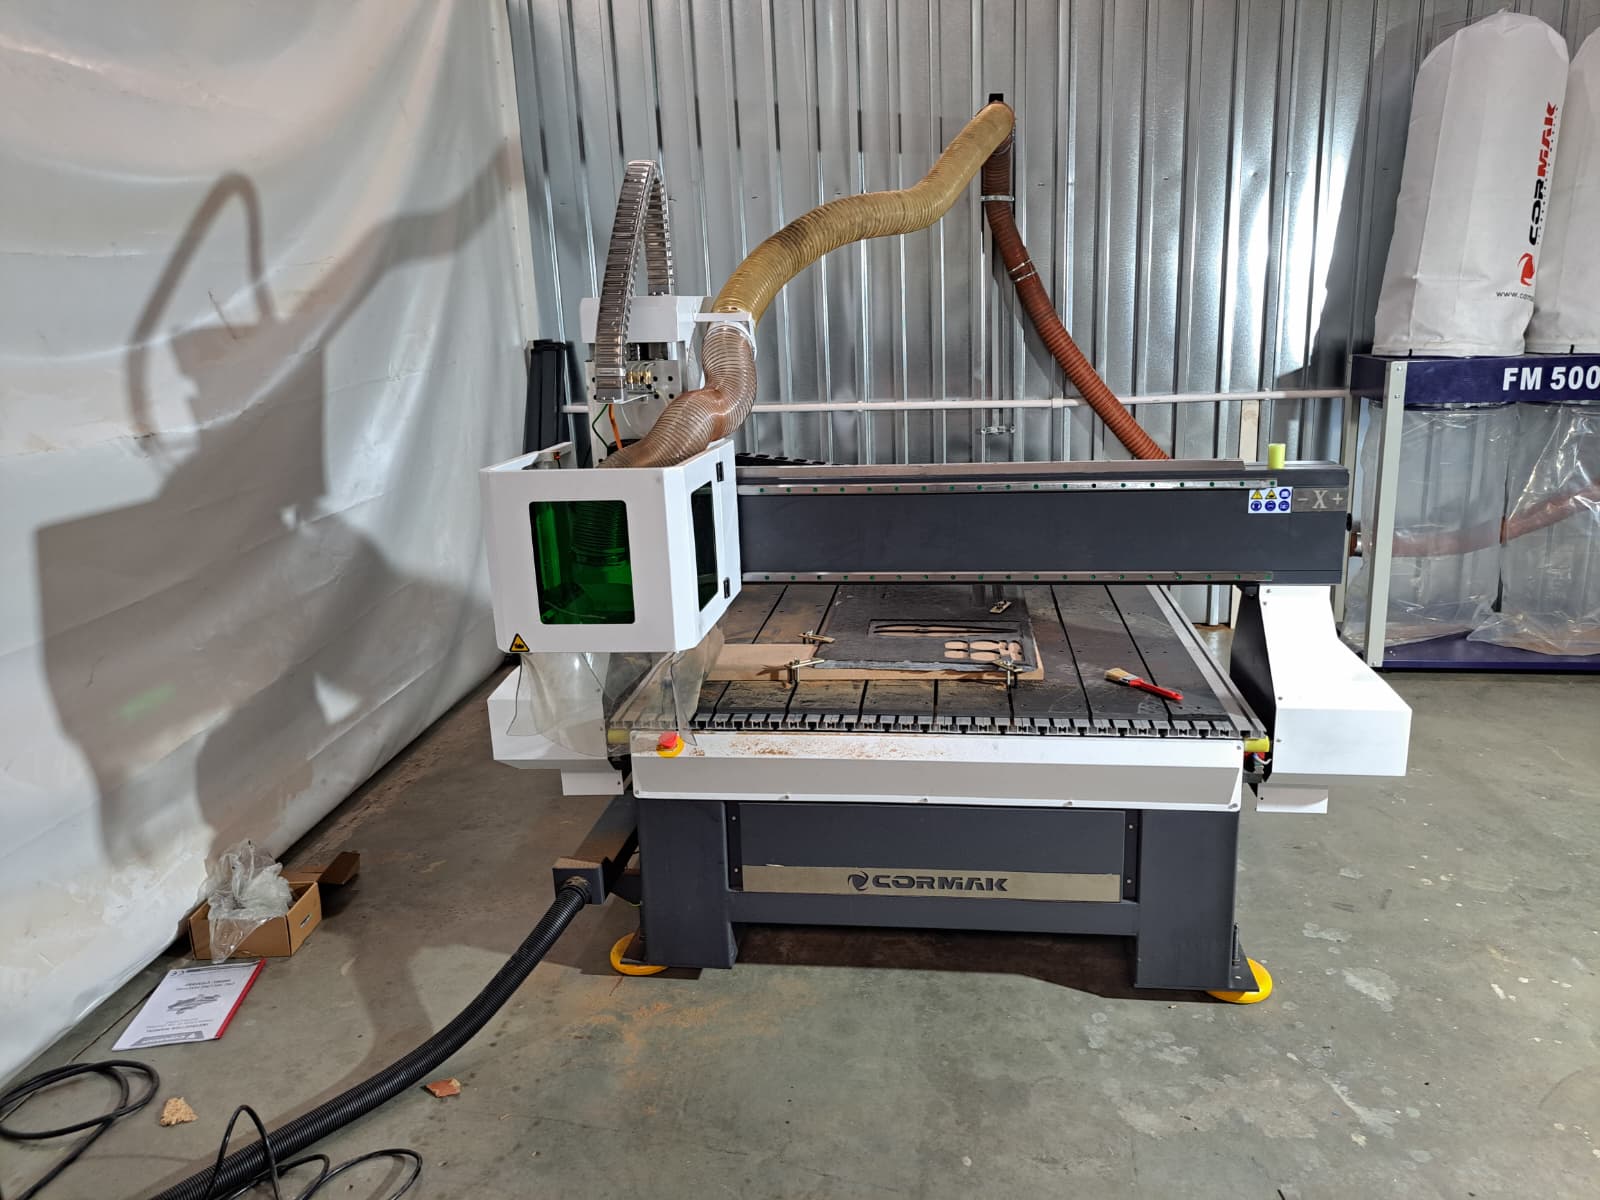
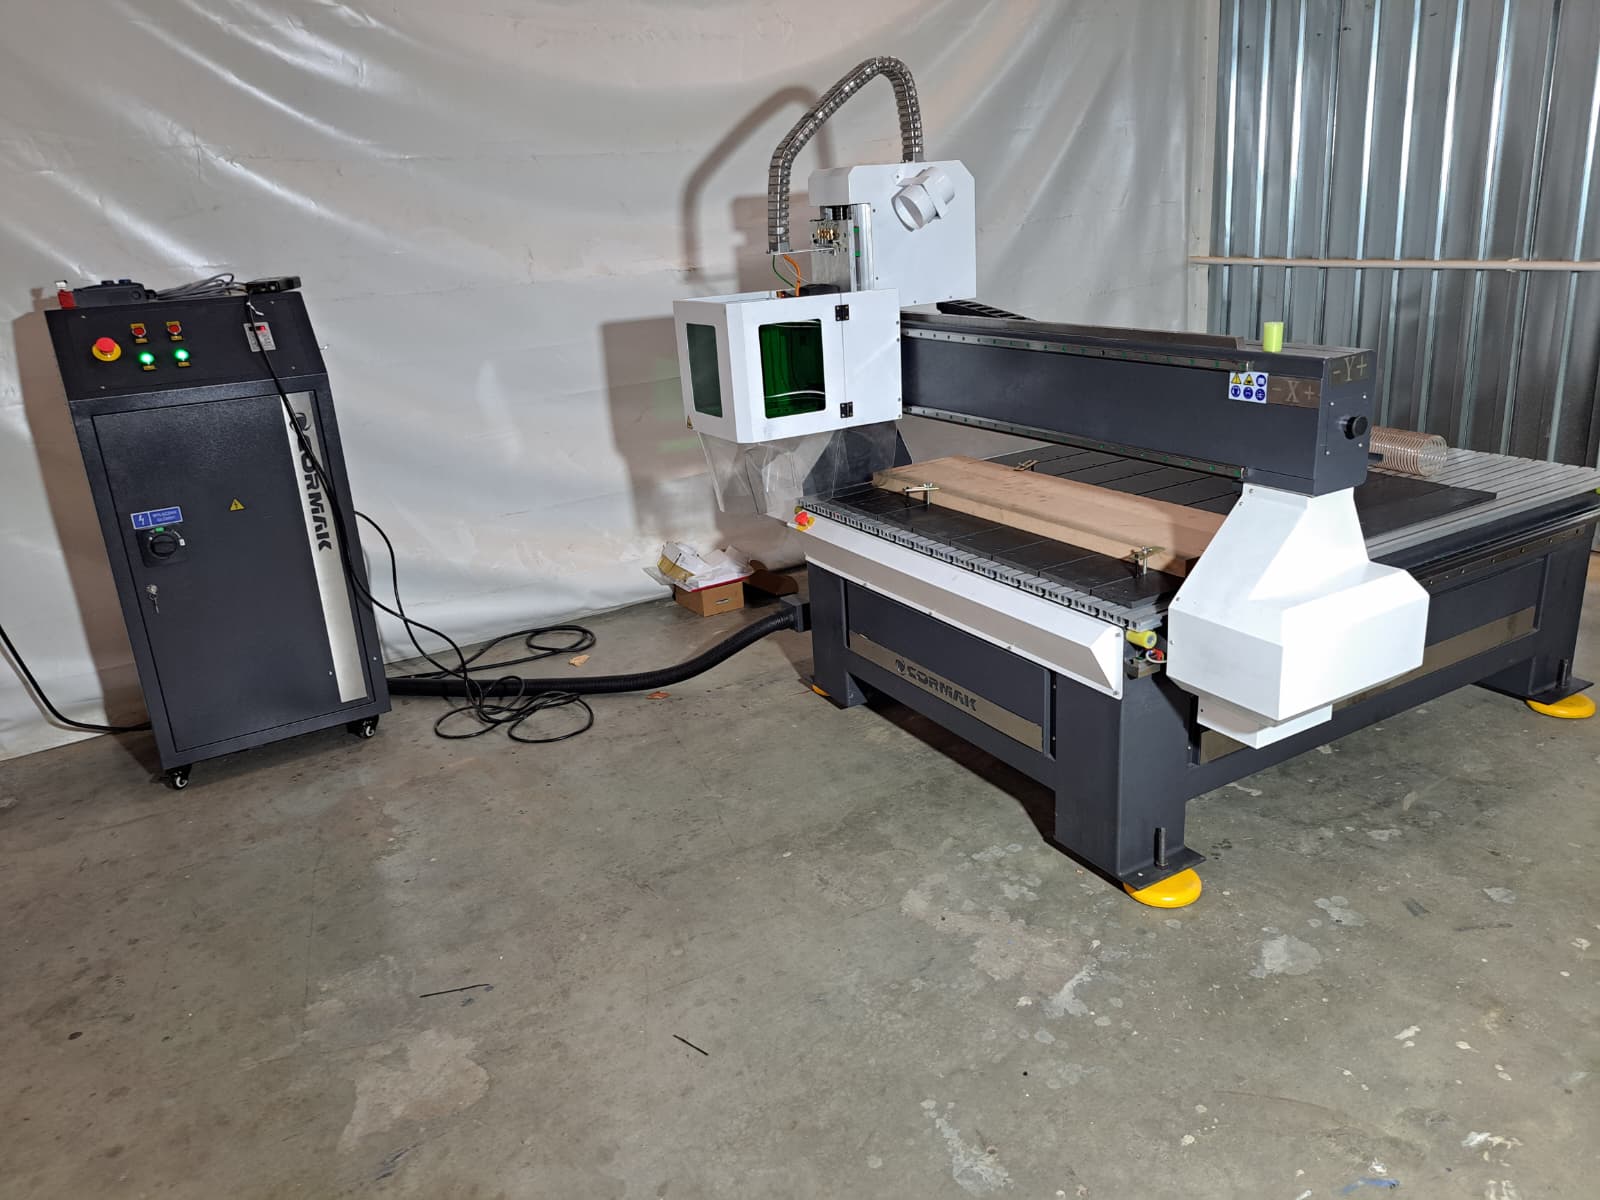
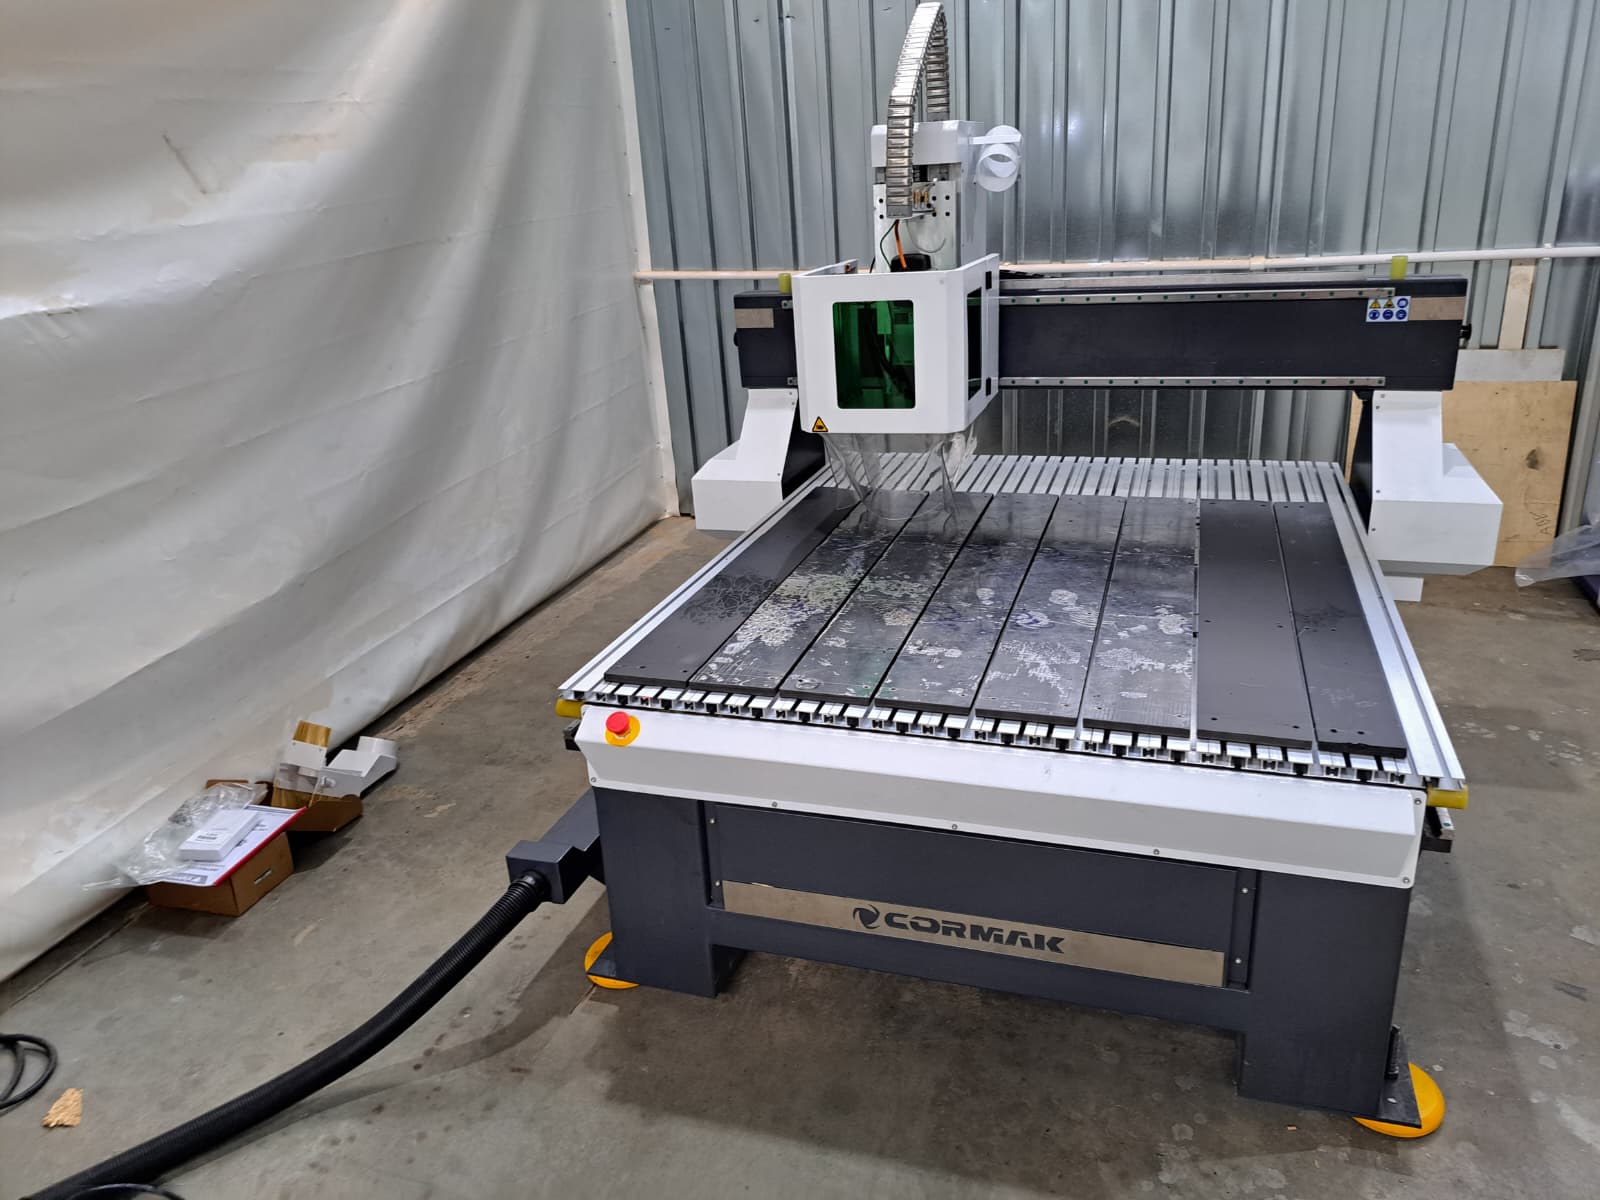
În cazul QOGNIFLY SYSTEMS, fotografiile realizate la instalare arată routerul amplasat în zona de producție împreună cu dulapul electric separat și instalația de evacuare a prafului și așchiilor.
AMPLASARE
Poziționarea utilajului și accesul la zona de lucru.
ALIMENTARE
Router CNC alimentat la 400 V.
EXHAUSTARE
Evacuarea prafului direct din zona spindle-ului.
TEST CNC
Prima prelucrare confirmă funcționarea ansamblului.
2. CORMAK C1212 – format compact pentru un câmp de lucru de 1200 × 1200 mm
Routerul CNC CORMAK C1212 este construit în jurul unui cadru rigid din oțel sudat și al unui portal dimensionat pentru deplasarea controlată a capului de frezare.
Suprafața de lucru declarată este de 1200 × 1200 × 210 mm, ceea ce îl face potrivit pentru componente, panouri, plăci și elemente care nu necesită dimensiunile unei mese CNC de 2000 sau 3000 mm.
3. Integrarea dulapului electric și alimentarea la 400 V
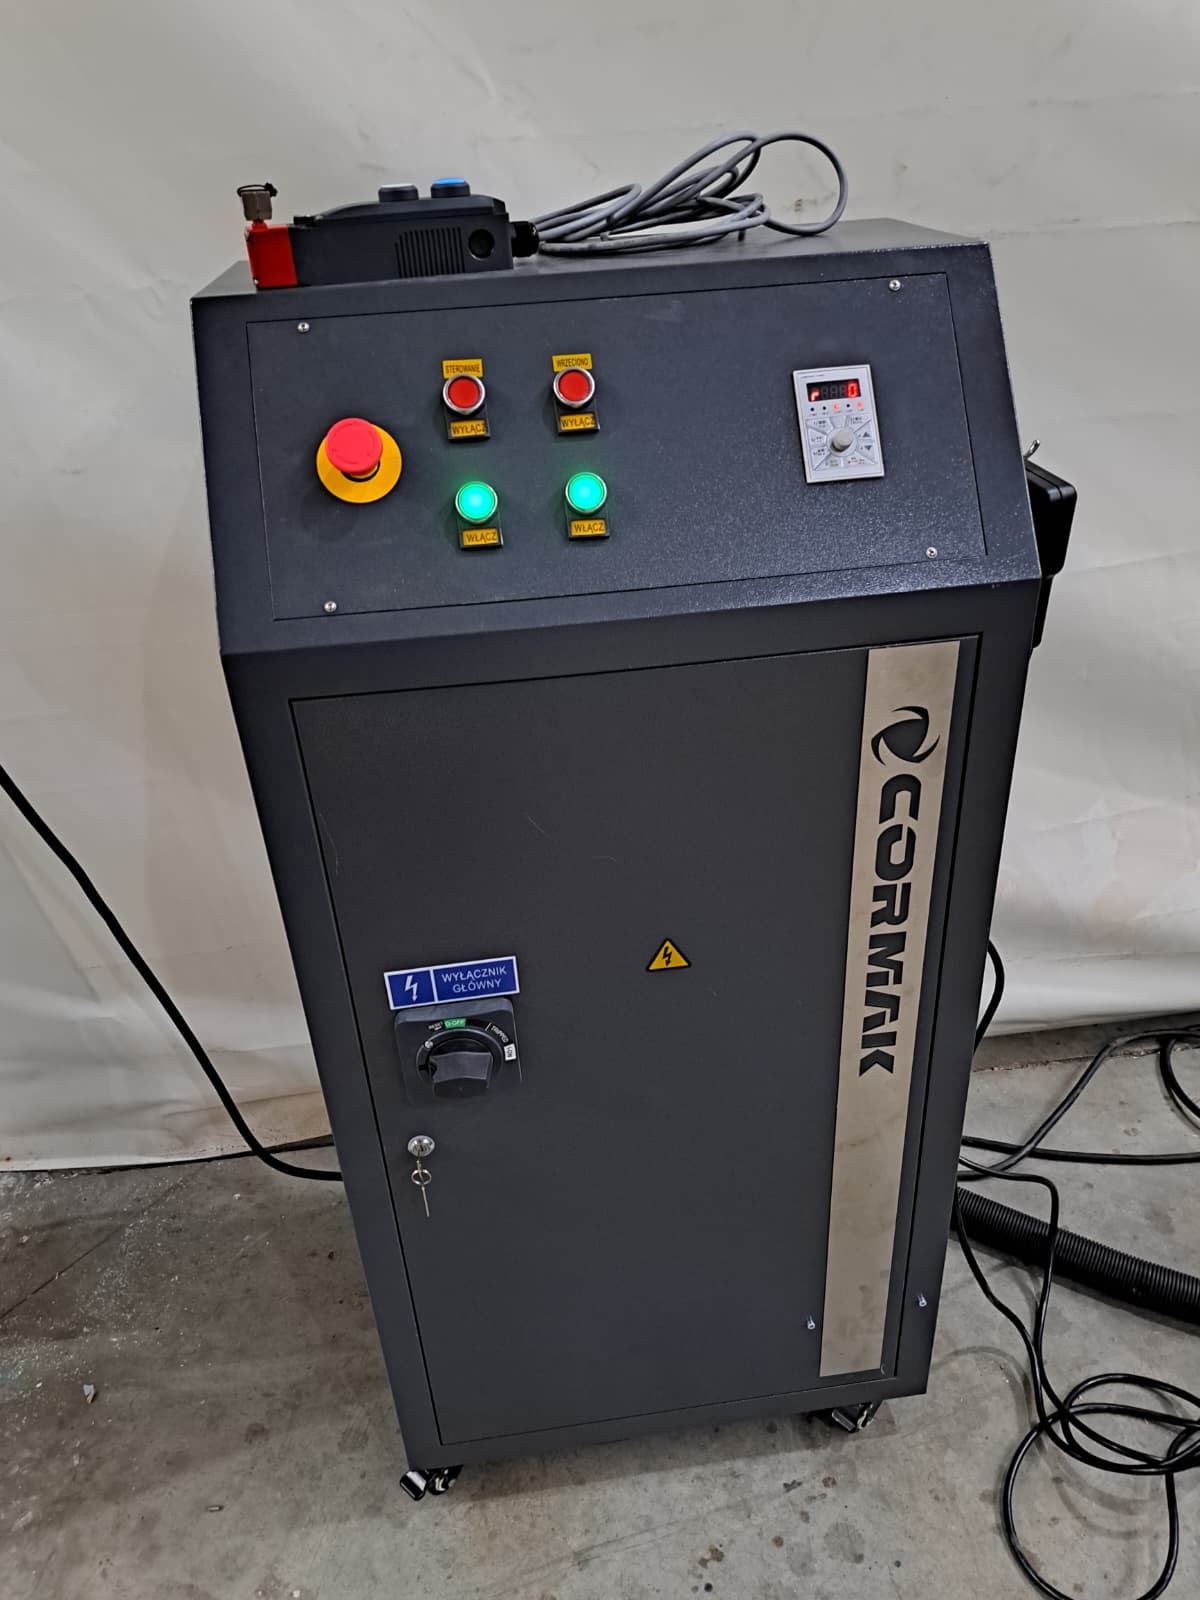
Sistemul electric este o parte distinctă a instalației. În fotografiile realizate la QOGNIFLY se poate observa dulapul de comandă poziționat separat de structura routerului.
Această configurație facilitează accesul la elementele de comandă și menține componentele electrice separate de zona în care sunt generate praful și așchiile de prelucrare.
Alimentarea electrică trebuie pregătită pentru utilaj
Pentru instalarea unui router CNC profesional trebuie verificată
alimentarea disponibilă, protecțiile electrice și condițiile
prevăzute în documentația tehnică a echipamentului.
4. Sistemele de deplasare pe axele X, Y și Z
Deplasările sunt realizate pe ghidaje liniare. Pe axele X și Y, C1212 utilizează transmisie cu cremalieră, în timp ce axa Z este acționată prin șurub cu bile.
Această arhitectură separă cerințele deplasărilor lungi ale portalului de cerințele axei verticale, unde poziționarea sculei trebuie controlată pe o cursă mai redusă.
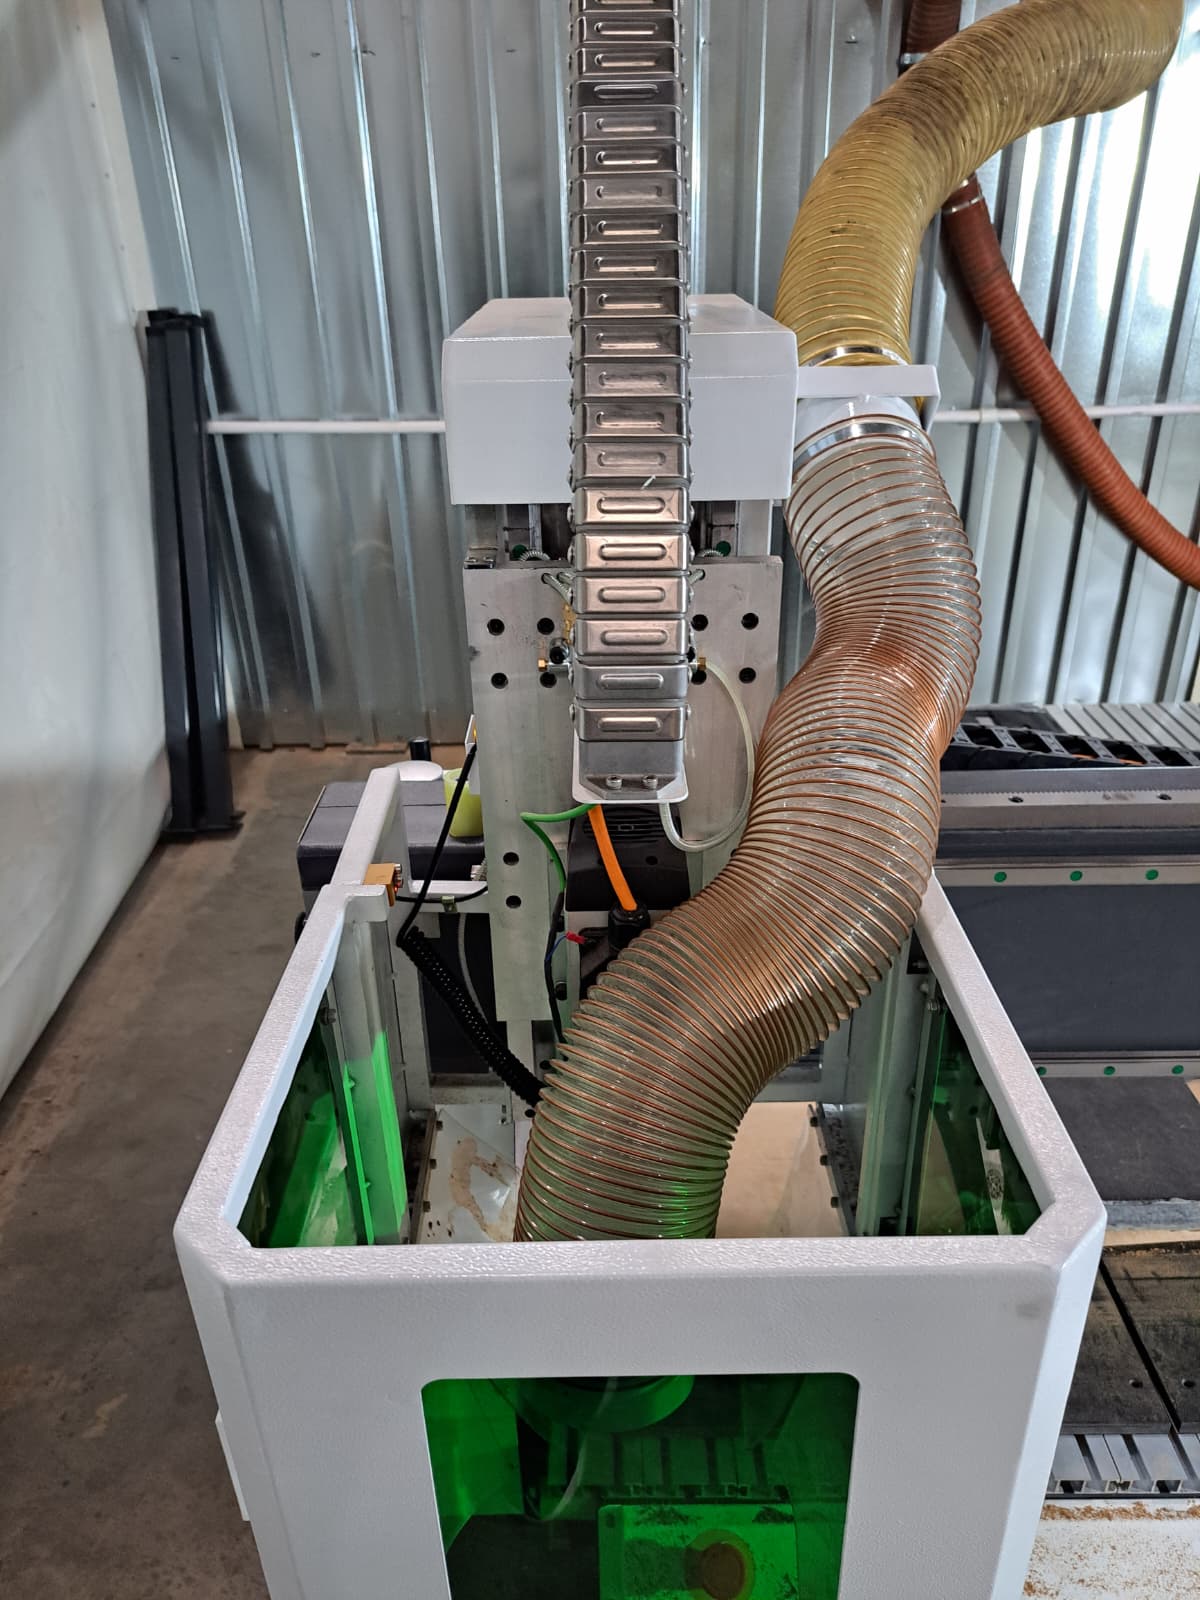
5. Electrospindel de 3,7 kW și până la 18.000 rpm
C1212 este echipat cu un electrospindel de 3,7 kW, comandat prin invertor și răcit cu aer. Domeniul de turație declarat este de 4500–18.000 rot./min..
Sculele sunt fixate prin sistem ER32, iar utilajul dispune de senzor pentru măsurarea înălțimii sculei.
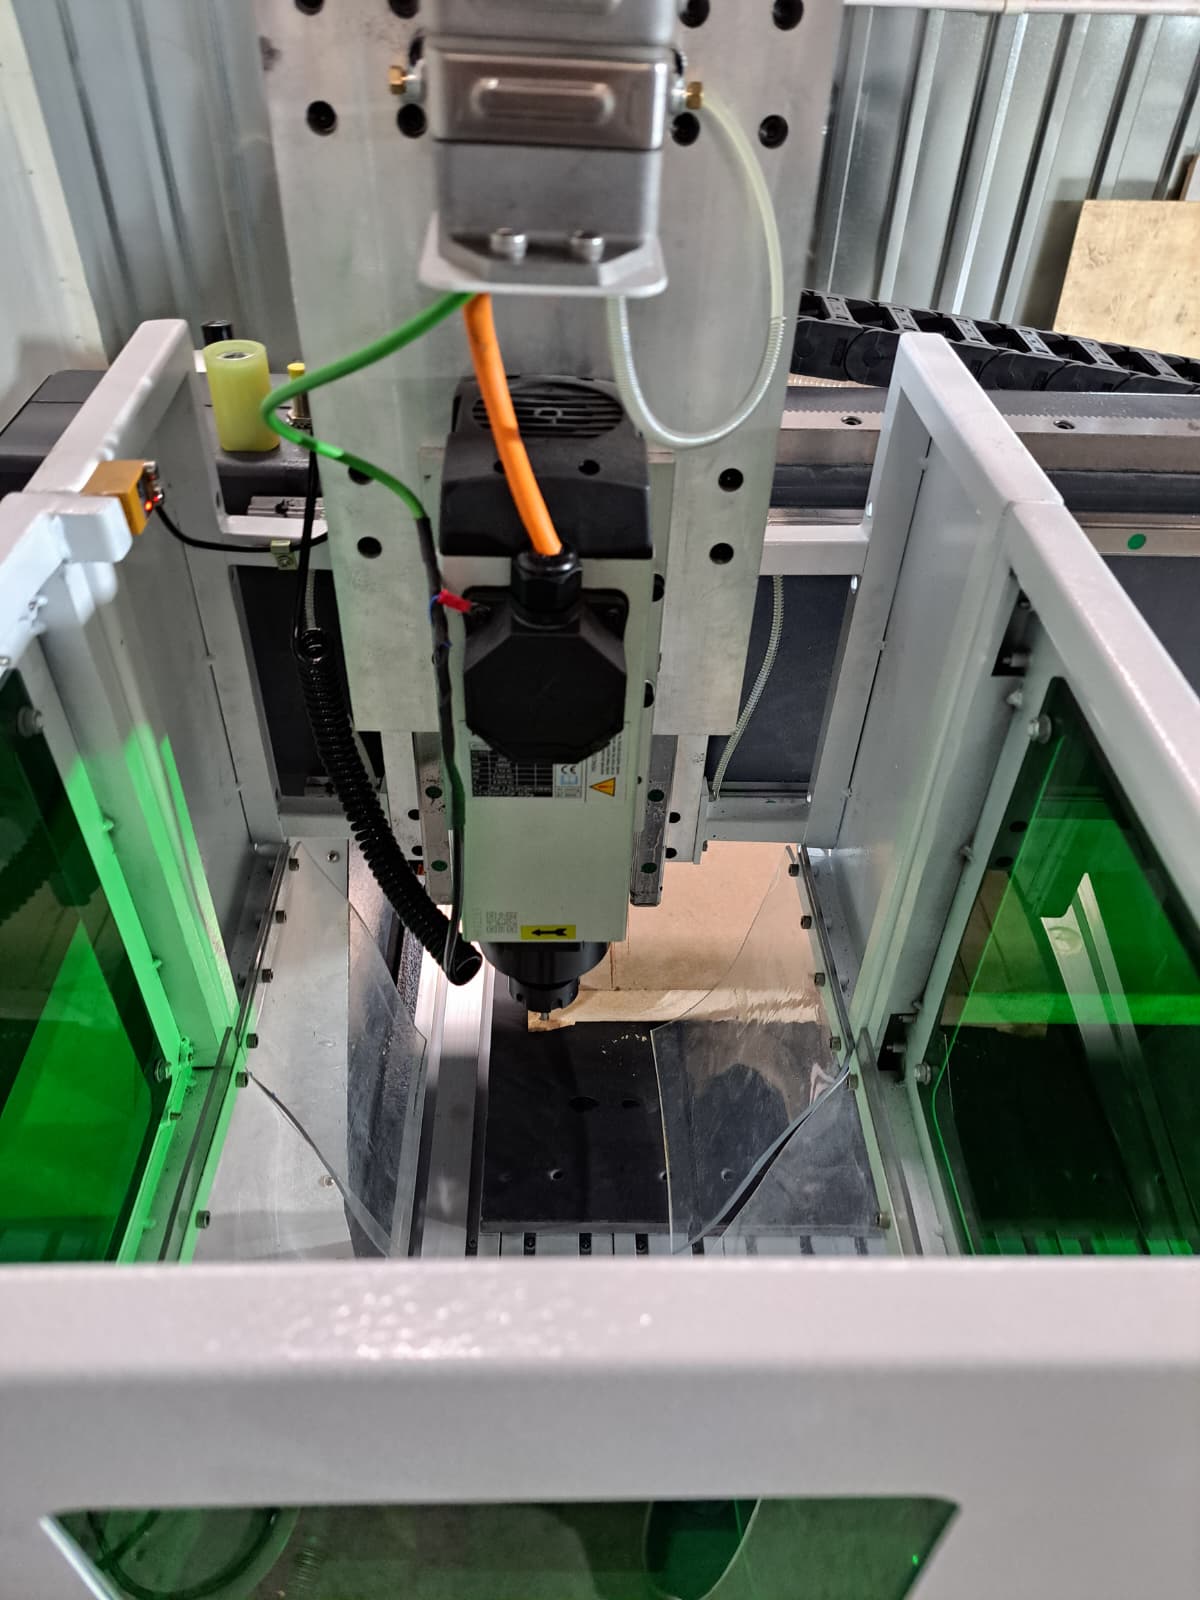
6. Exhaustarea trebuie să lucreze chiar lângă sculă
Frezarea lemnului și a materialelor pe bază de lemn produce cantități importante de praf și așchii. Din acest motiv, colectarea materialului rezultat trebuie realizată cât mai aproape de zona de contact dintre freză și piesă.
În configurația instalată la QOGNIFLY, furtunul flexibil de exhaustare este condus către capul utilajului și se deplasează împreună cu acesta.
Exhaustarea nu este doar o problemă de curățenie
Îndepărtarea eficientă a prafului și a așchiilor contribuie
la menținerea zonei de prelucrare vizibile și la reducerea
acumulărilor în jurul sculei și al mecanismelor.
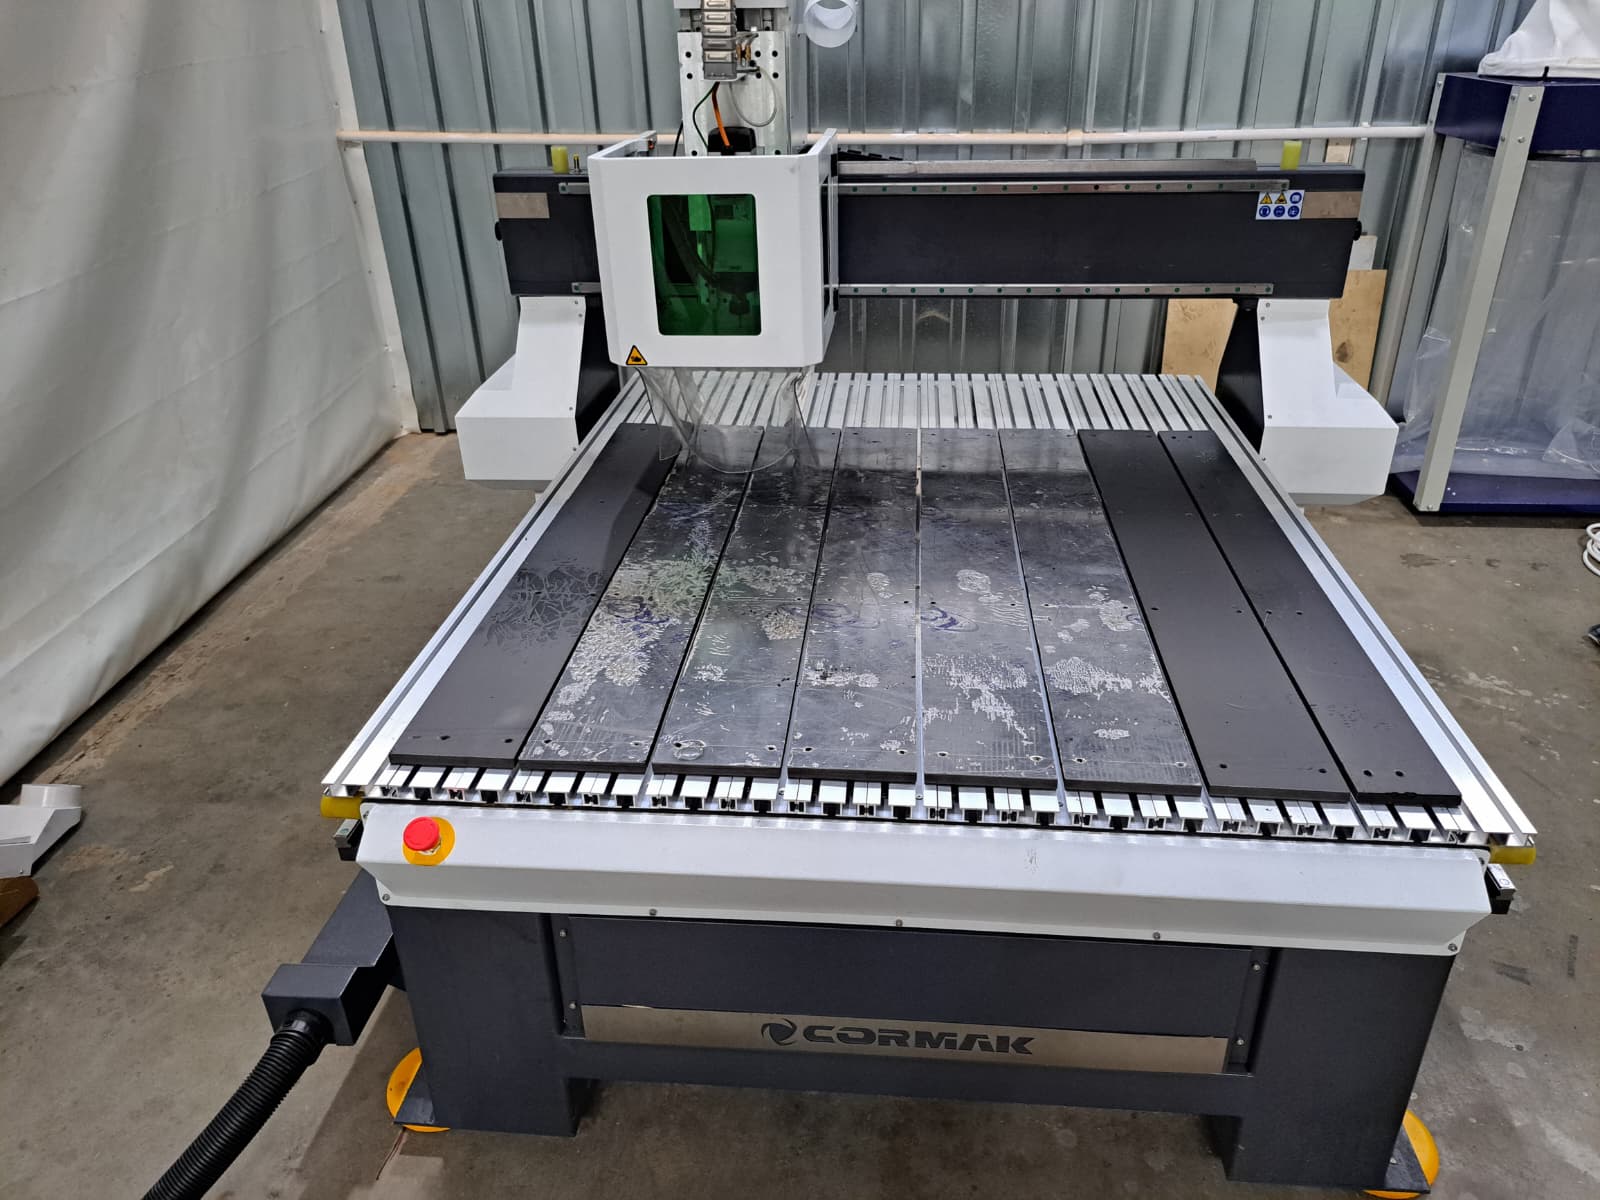
7. Masa cu canale T și fixarea materialului
Modelul din pagina de produs utilizată pentru această instalare dispune de masă cu canale T. Materialul poate fi poziționat și fixat mecanic cu ajutorul elementelor de prindere adecvate.
Pentru prelucrarea CNC, fixarea este esențială: piesa nu trebuie să se deplaseze sub acțiunea forțelor generate de freză.
8. De la reglaje la prima piesă
Un test practic este una dintre cele mai clare metode de verificare a ansamblului după instalare. În acest punct intră simultan în joc programul CNC, deplasările pe axe, spindle-ul, fixarea piesei și evacuarea așchiilor.
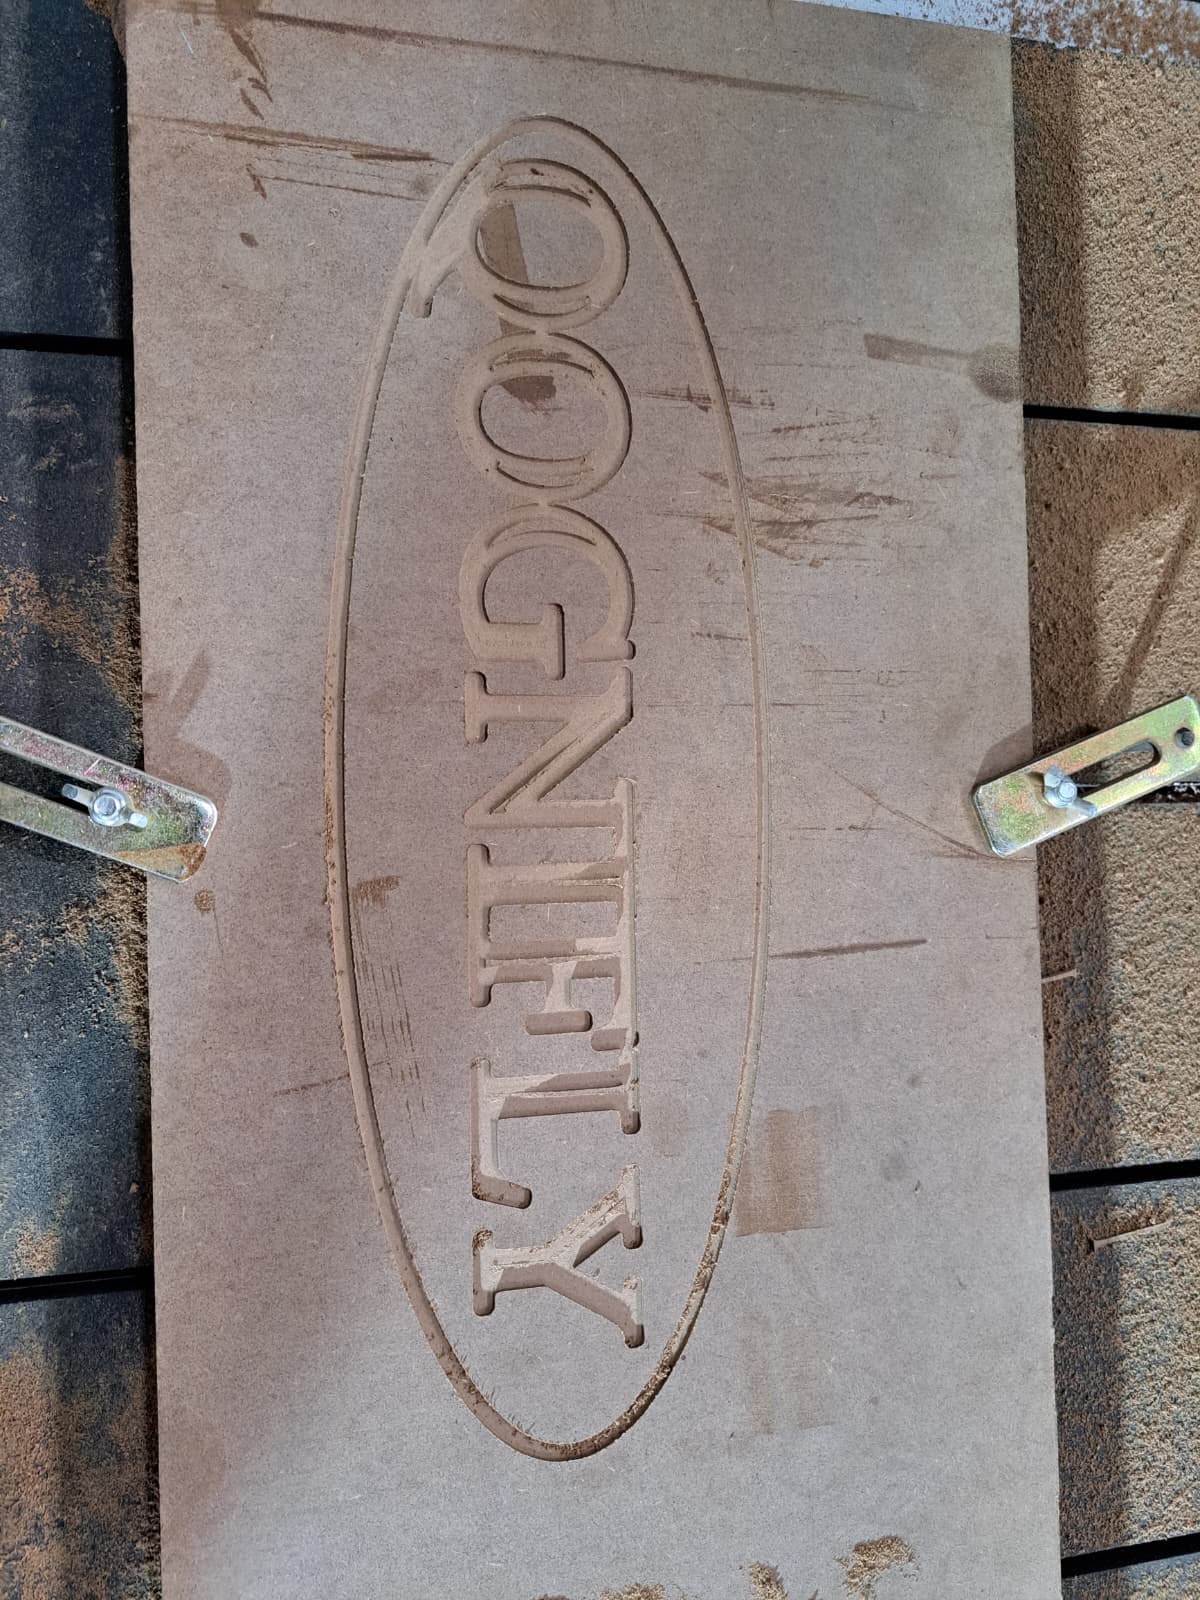
9. Prima probă: frezarea siglei QOGNIFLY
Rezultatul cel mai vizibil al punerii în funcțiune a fost realizarea unei probe de frezare direct pentru client.
Pe placa fixată pe masa routerului a fost prelucrată sigla QOGNIFLY, inclusiv conturul oval și literele. Fotografia documentează efectiv rezultatul testului realizat cu utilajul instalat.
10. Control DSP și rularea programelor CNC
CORMAK C1212 utilizează control DSP – Digital Signal Processing. Controlerul are procesor și memorie proprii și este conceput pentru gestionarea programului fără ca operatorul să depindă permanent de un computer conectat la utilaj.
Conform specificațiilor modelului, memoria integrată permite inclusiv memorarea ultimei traiectorii G-code și reluarea lucrului din ultimul punct după o întrerupere a alimentării.
11. De ce este importantă punerea în funcțiune?
Mecanică
Se urmărește funcționarea corectă a deplasărilor și comportamentul utilajului în timpul prelucrării.
Proces
Se corelează scula, turația, programul și fixarea materialului.
Operator
Utilizatorul trebuie să înțeleagă fluxul de la fișier și G-code până la piesa prelucrată.
12. Fluxul unei prime prelucrări CNC
1
Pregătirea fișierului
Geometria piesei este transformată în traseul necesar prelucrării.
2
Fixarea materialului
Piesa este poziționată și imobilizată pe masa cu canale T.
3
Setarea sculei
Se verifică scula și referința necesară pentru axa Z.
4
Execuția programului
Routerul realizează traseul programat și piesa este verificată.
13. Specificațiile principale ale CORMAK C1212
| Parametru | CORMAK C1212 |
|---|---|
| Tip utilaj | Router CNC pentru frezare și gravare |
| Câmp de lucru | 1200 × 1200 × 210 mm |
| Electrospindel | 3,7 kW |
| Turație spindle | 4500–18.000 rpm |
| Prindere scule | ER32 |
| Control | DSP |
| Alimentare | 400 V |
| Masă | Canale T, fixare manuală |
| Transmisie X / Y | Cremalieră |
| Transmisie Z | Șurub cu bile |
| Ghidaje | Liniare pe șină |
| Senzor înălțime sculă | Da |
| Rezoluție software declarată | 0,001 mm |
| Dimensiuni utilaj | 2000 × 1800 × 1640 mm |
14. Un CNC compact trebuie privit ca parte din întregul atelier
Routerul în sine reprezintă doar centrul procesului. Pentru exploatarea lui sunt importante și alimentarea electrică, exhaustarea, sculele, fixarea pieselor, pregătirea programelor și spațiul pentru manipularea materialului.
Fotografii precum cele realizate la QOGNIFLY sunt utile tocmai pentru că arată utilajul în mediul său real de lucru, nu izolat într-o imagine de catalog.
15. Pentru ce tip de aplicații este relevant C1212?
- frezarea și gravarea elementelor din lemn;
- realizarea de sigle, texte și elemente personalizate;
- prelucrarea panourilor și plăcilor de dimensiuni medii;
- producția de componente repetitive comandate CNC;
- prototipuri și serii mici sau medii;
- ateliere în care este necesar un CNC profesional compact.
16. Întrebări frecvente despre CORMAK C1212
Ce suprafață de lucru are CORMAK C1212?
Suprafața nominală de lucru publicată este de 1200 × 1200 × 210 mm.
Ce putere are electrospindelul?
Electrospindelul are puterea declarată de 3,7 kW și este comandat prin invertor.
Care este turația maximă?
Domeniul publicat este de 4500 până la 18.000 rot./min.
Cum se fixează materialul?
Masa dispune de canale T care permit fixarea mecanică a piesei cu elemente de prindere.
Routerul are senzor pentru înălțimea sculei?
Da. Senzorul de măsurare a înălțimii sculei este inclus în specificațiile echipamentului.
Ce control utilizează C1212?
Utilajul utilizează control DSP cu memorie proprie.
CORMAK C1212 · PUNERE ÎN FUNCȚIUNE
Ai nevoie de un router CNC compact pentru atelierul tău?
CORMAK C1212 oferă un câmp de lucru de 1200 × 1200 mm, electrospindel de 3,7 kW, control DSP și o construcție destinată aplicațiilor profesionale de frezare și gravare. Pentru alegerea corectă trebuie analizate materialele, dimensiunile pieselor, sculele și fluxul de producție.


