• Nou
Fierăstrău automat metal CORMAK BS320SA
 

Fierăstrău automat cu bandă pentru metal CORMAK BS320SA

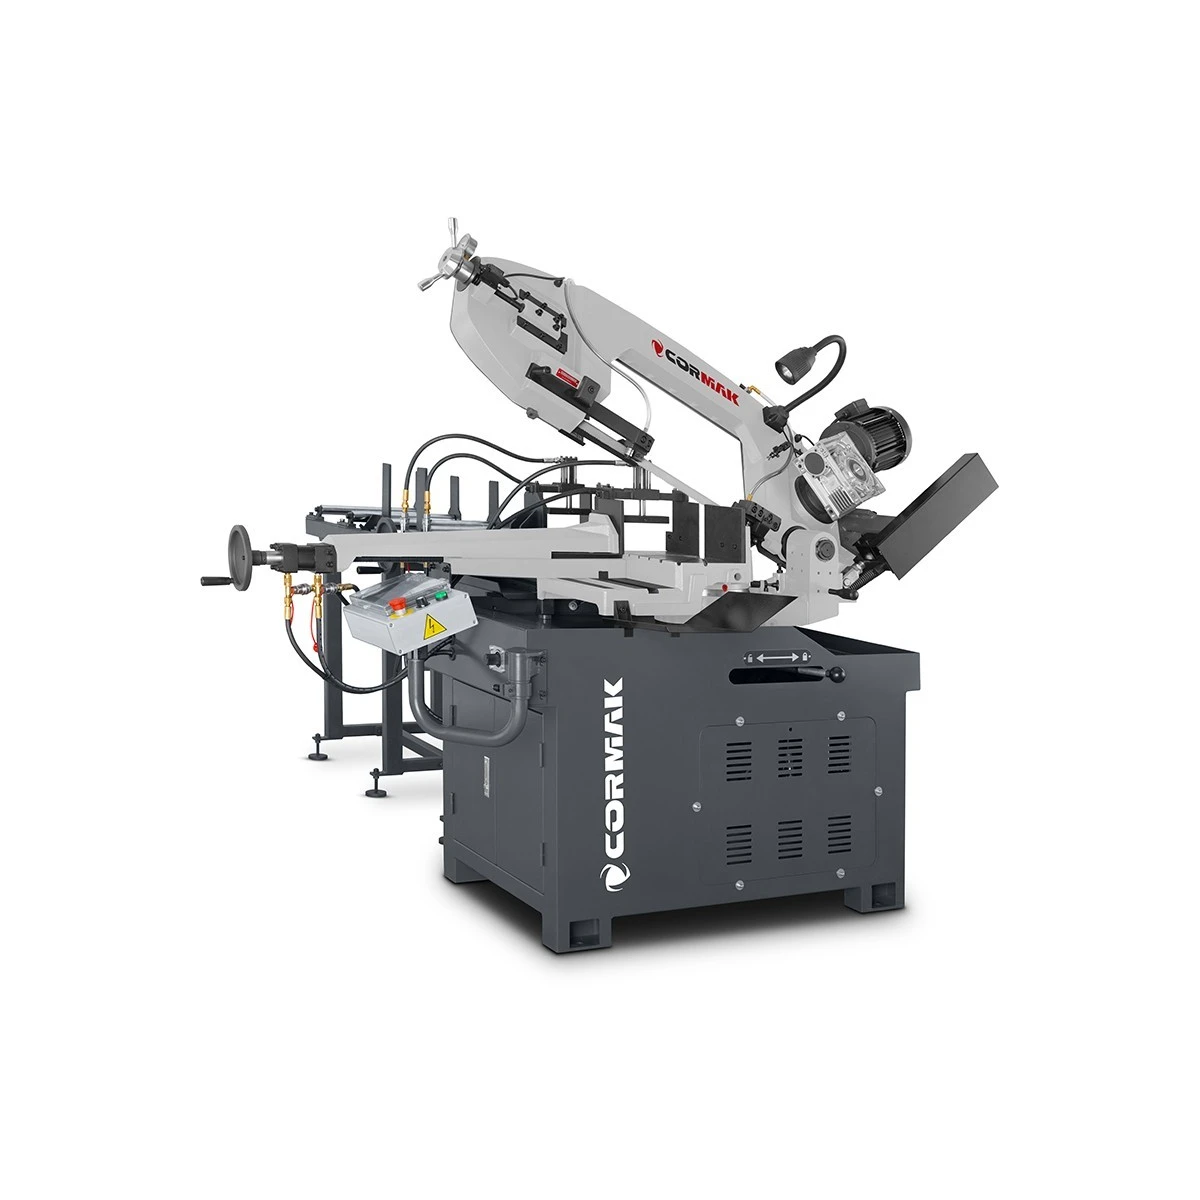
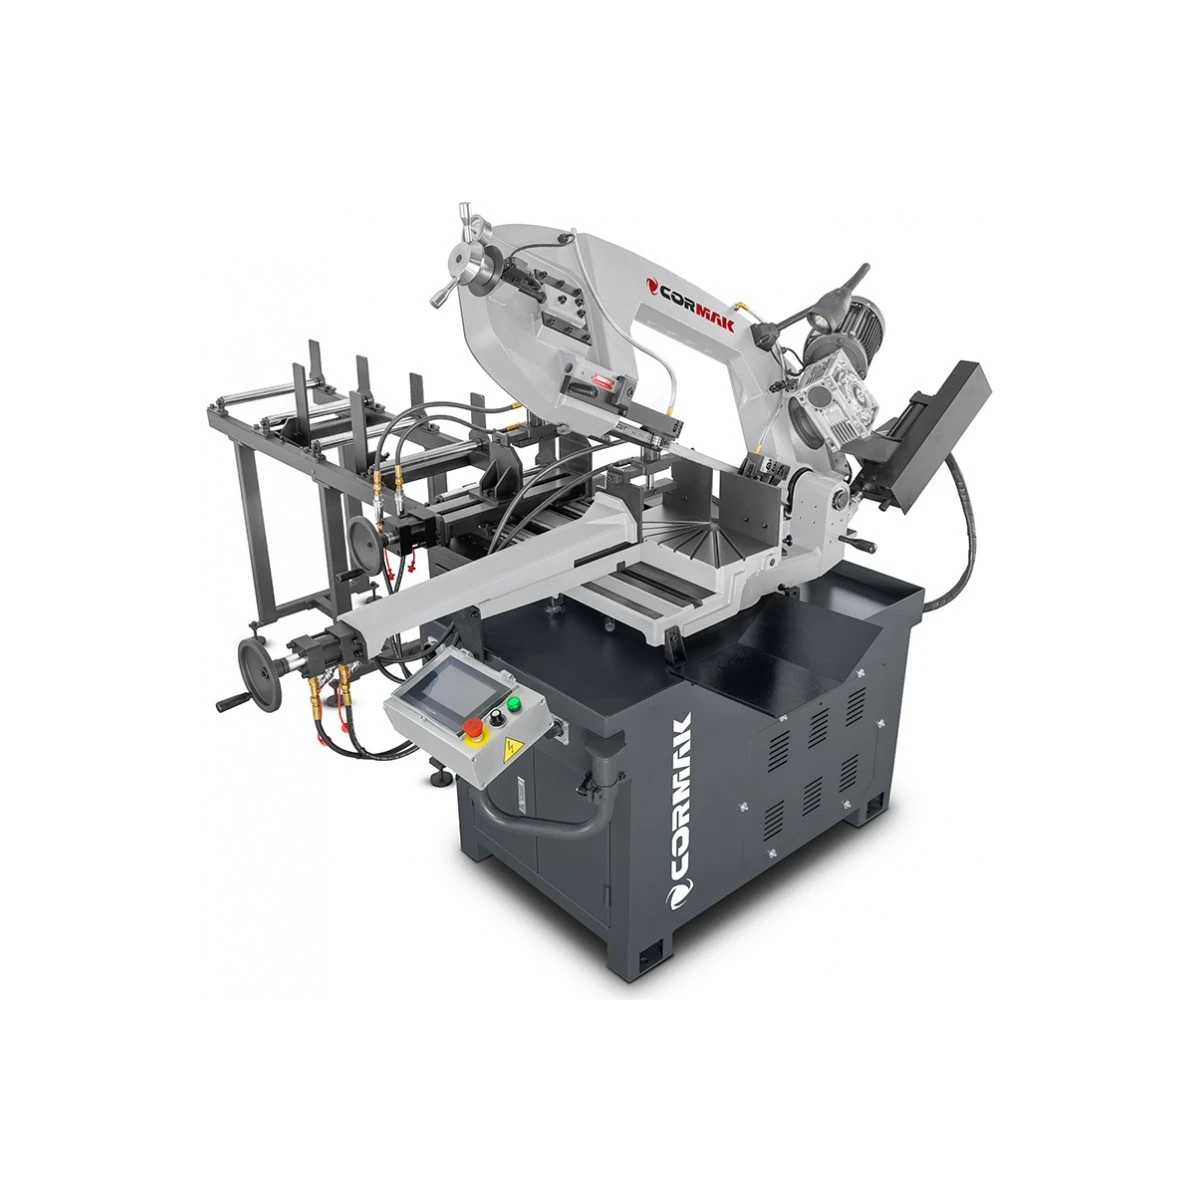
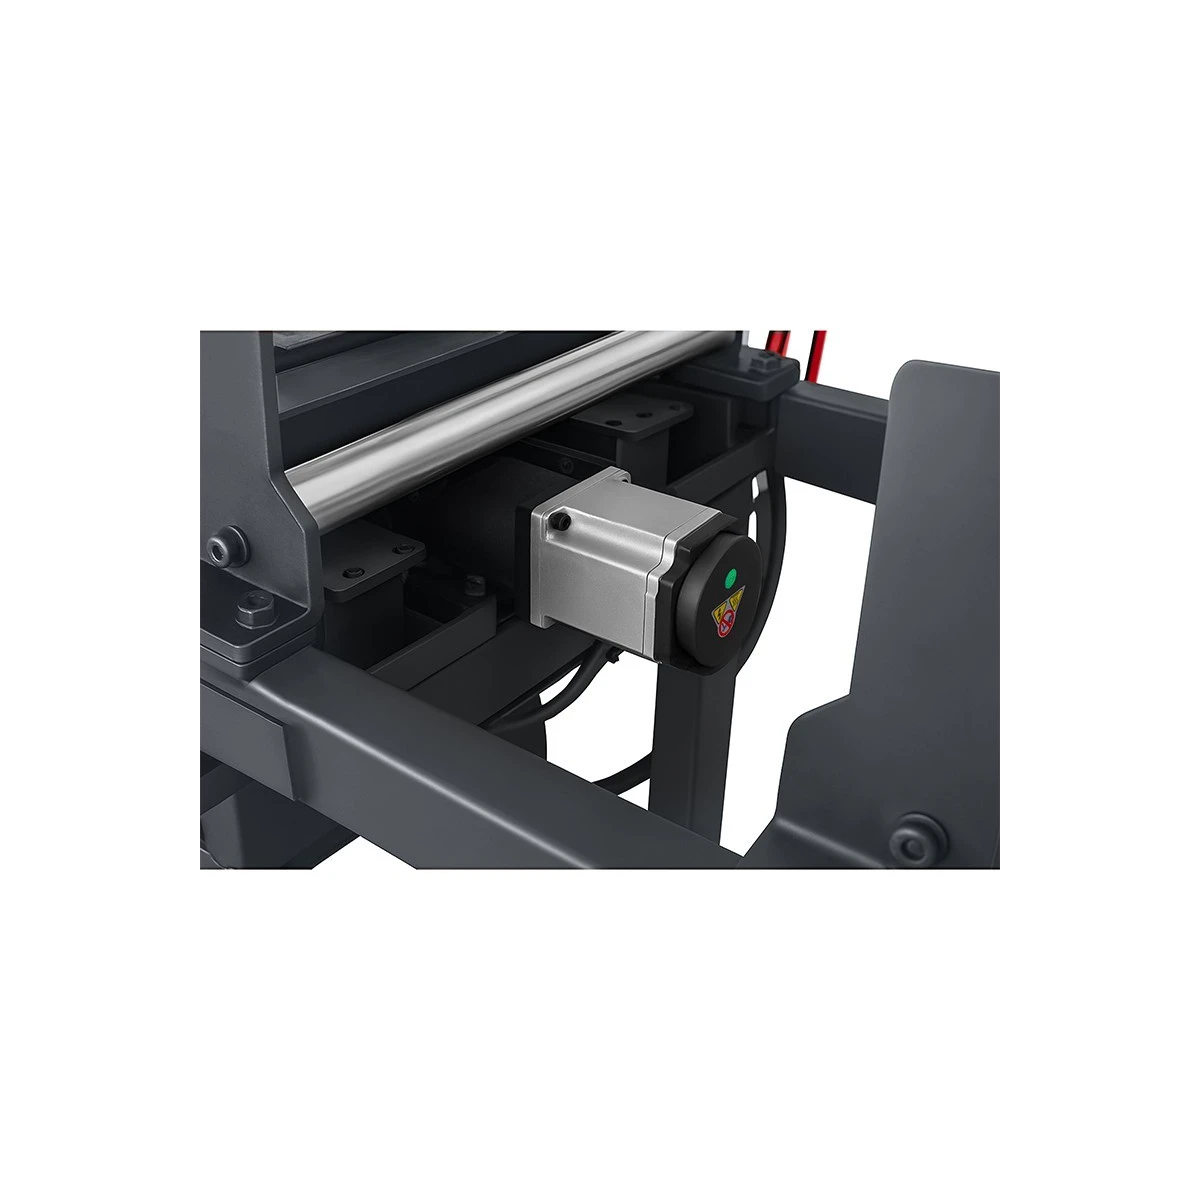
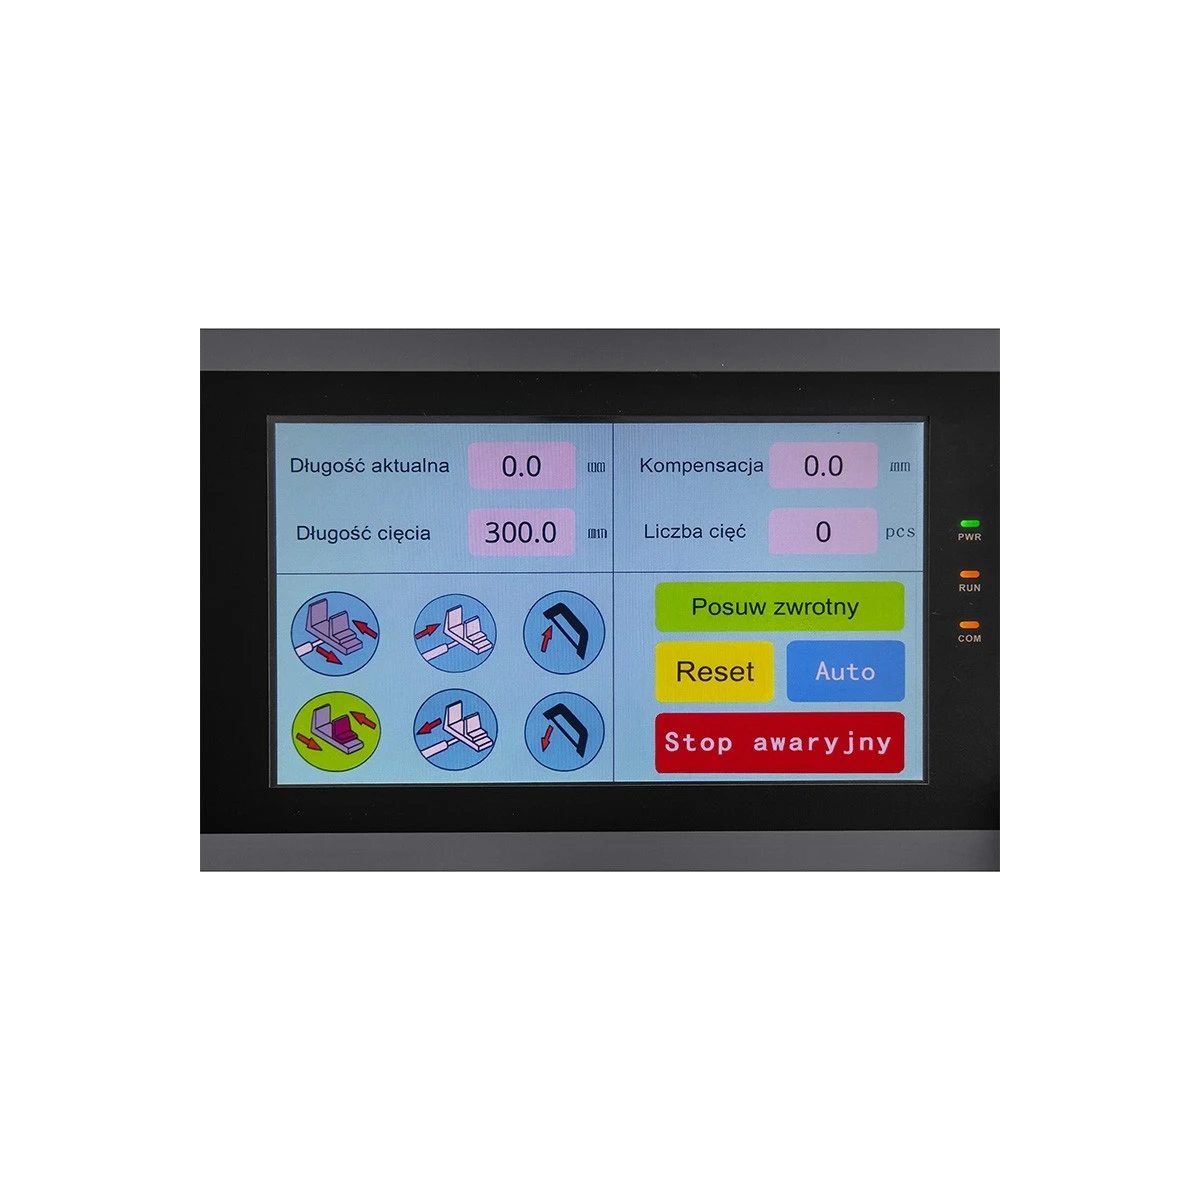
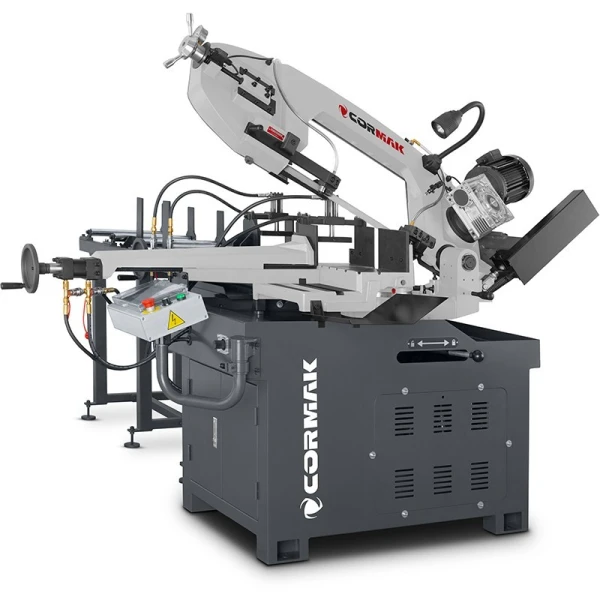
CORMAK BS320SA este o mașină automată de debitat cu bandă pentru metal, destinată debitării în serie a țevilor, barelor și profilelor din oțel. Avansul automat al materialului, fixarea hidraulică și ciclul programabil de debitare reduc necesitatea operării manuale între etapele succesive. Operatorul stabilește lungimea necesară și numărul de elemente pe panoul de comandă, iar mașina execută secvența de lucru programată. Această soluție eficientizează pregătirea loturilor repetitive de material, în special în unitățile de producție și atelierele care prelucrează un număr mare de piese identice.

Precizia avansului de ±0,2 mm și cursa de avans de 300 mm permit poziționarea repetabilă a materialului înainte de debitare. Un avantaj suplimentar îl reprezintă posibilitatea efectuării tăierilor perpendiculare și oblice la un unghi de până la 60°, extinzând domeniul de utilizare la pregătirea elementelor pentru construcții din oțel. Motorul principal de 2,2 kW, convertizorul de frecvență cu reglarea continuă a vitezei benzii și sistemul de răcire permit adaptarea condițiilor de așchiere la tipul materialului prelucrat.

Avantajele principale ale mașinii CORMAK BS320SA

  • Avans automat al materialului: elimină deplasarea manuală a segmentelor succesive și eficientizează pregătirea seriilor repetitive de elemente.
  • Precizia avansului de ±0,2 mm: susține poziționarea precisă a materialului și reduce diferențele rezultate din măsurarea manuală a lungimii.
  • Cursa automată de 300 mm: permite deplasarea materialului în ciclurile succesive ale alimentatorului și facilitează executarea sarcinilor programate.
  • Ciclu automat de debitare: include avansul, fixarea, debitarea și revenirea brațului, reducând numărul operațiunilor repetitive efectuate de operator.
  • Menghină și braț hidraulic: fixarea automată a materialului și mișcarea controlată a ansamblului de debitare eficientizează desfășurarea ciclului.
  • Programarea pieselor: permite stabilirea lungimii și a numărului de piese pentru pregătirea loturilor de elemente identice conform cerințelor de producție.
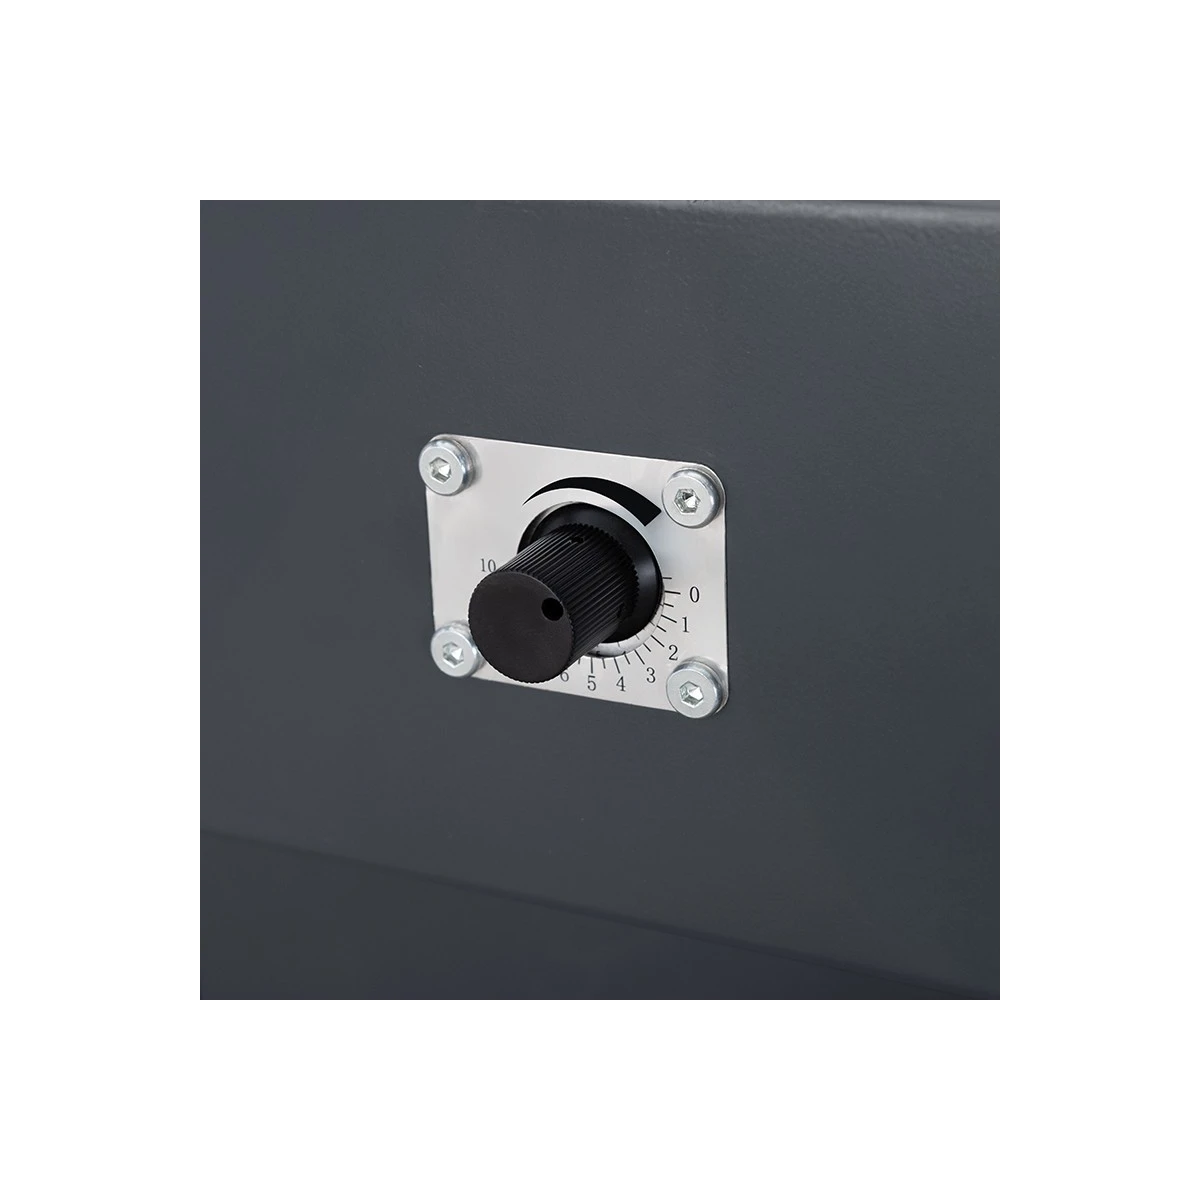
  • Reglarea vitezei benzii: convertizorul de frecvență permite adaptarea condițiilor de așchiere la metalul prelucrat și la caracteristicile secțiunii.
  • Debitare până la 60°: permite pregătirea capetelor țevilor și profilelor pentru îmbinări constructive, sudate și de montaj.
  • Construcție stabilă și răcire: masa de 450 kg asigură o bază solidă pentru ansamblul de debitare, iar pompa de răcire de 0,04 kW contribuie la evacuarea căldurii din zona de așchiere.

Ciclu automat pentru producția de serie

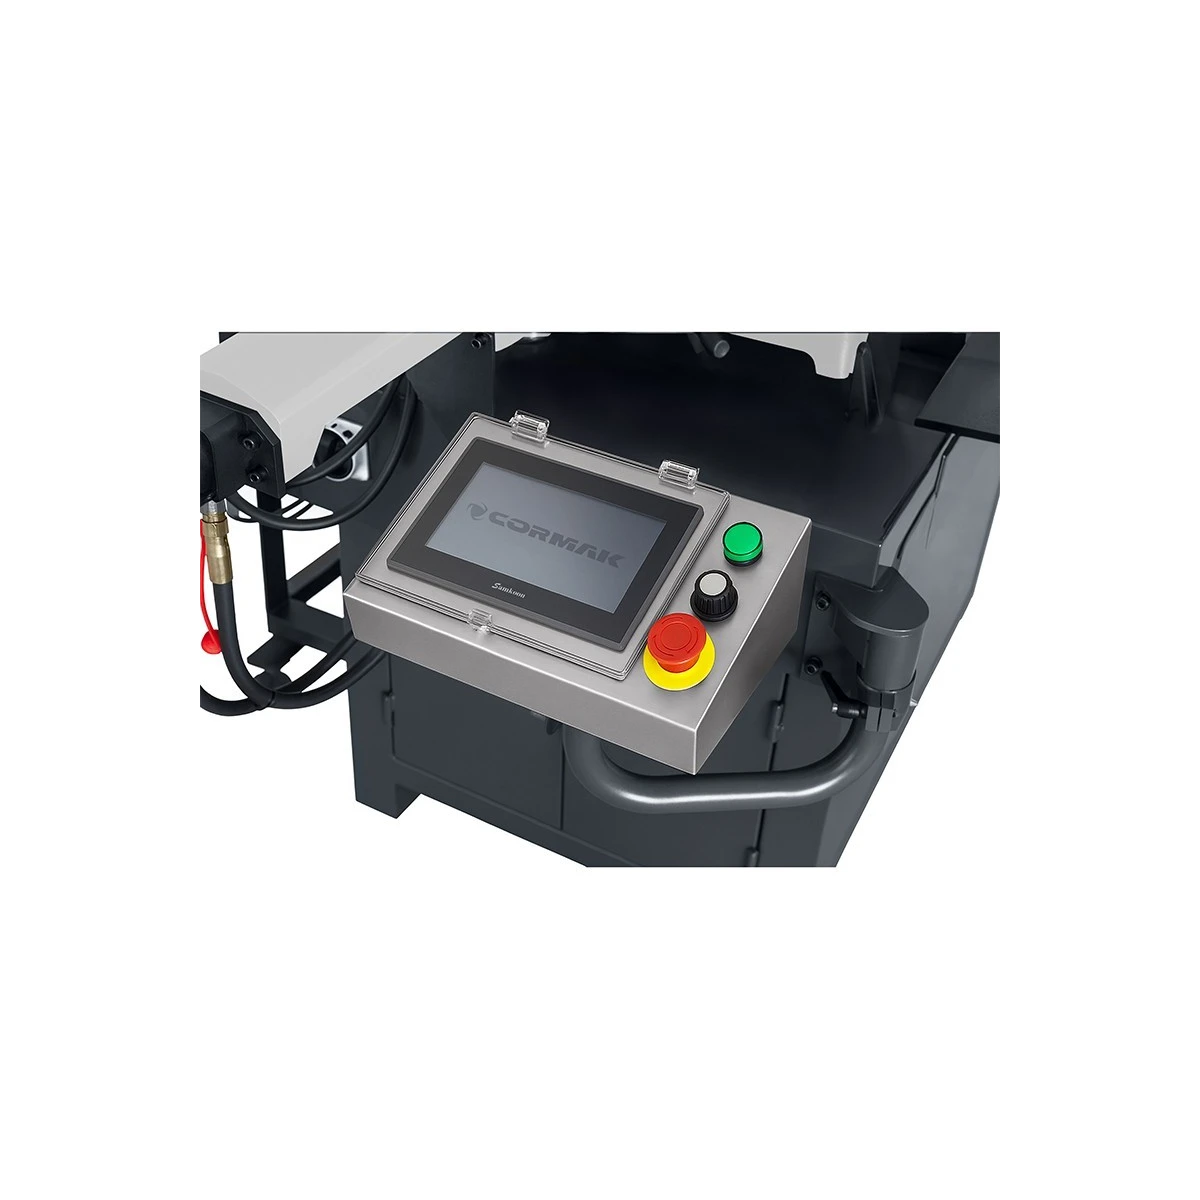
Fierăstrăul automat cu bandă pentru metal CORMAK BS320SA permite executarea tăierilor repetitive pe baza parametrilor introduși de operator. Lungimea și numărul elementelor care urmează să fie pregătite pot fi programate de la panoul de comandă. După pornirea ciclului, sistemul de avans poziționează materialul, menghina hidraulică îl fixează în zona de debitare, iar brațul execută mișcarea de lucru. După debitarea materialului, brațul se ridică, fixarea este eliberată și se pregătește următorul segment.

Automatizarea operațiunilor repetitive reduce necesitatea măsurării, deplasării și fixării manuale a materialului înaintea fiecărei tăieri. Operatorul se poate concentra asupra supravegherii procesului, verificării elementelor pregătite și organizării sarcinilor următoare. Această funcție este deosebit de importantă pentru lucrările care includ loturi mari de segmente identice de țevi, bare și profile din oțel.

Ciclul programabil menține o succesiune repetabilă a operațiunilor și facilitează planificarea activității postului de lucru. În locul pregătirii separate a fiecărei tăieri, poate fi configurată o serie conform cerințelor lucrării de producție.

Precizia avansului de ±0,2 mm și cursa de 300 mm

Sistemul automat de avans, cu o precizie de ±0,2 mm, permite poziționarea repetabilă a segmentelor succesive înaintea începerii debitării. Acest aspect este important în producția de serie, unde elementele trebuie pregătite cu aceleași setări de lungime. Măsurarea automată reduce numărul operațiunilor manuale și dependența procesului de modul în care operatorul poziționează materialul.

Cursa de avans de 300 mm definește intervalul unei singure deplasări a mecanismului de alimentare. Împreună cu programarea lungimii de debitare, aceasta permite organizarea ciclurilor repetitive de prelucrare. Parametrul nu reprezintă lungimea maximă a elementului finit, iar precizia de ±0,2 mm se referă la avansul materialului, nu la toleranța dimensională garantată după debitare.

Soluția este adecvată pentru pregătirea semifabricatelor destinate prelucrării mecanice ulterioare, a elementelor de montaj și a pieselor constructive repetitive. Aceasta facilitează menținerea acelorași setări în cadrul unei serii și reduce necesitatea măsurării repetate a fiecărui segment.

Menghină automată și comandă hidraulică a brațului

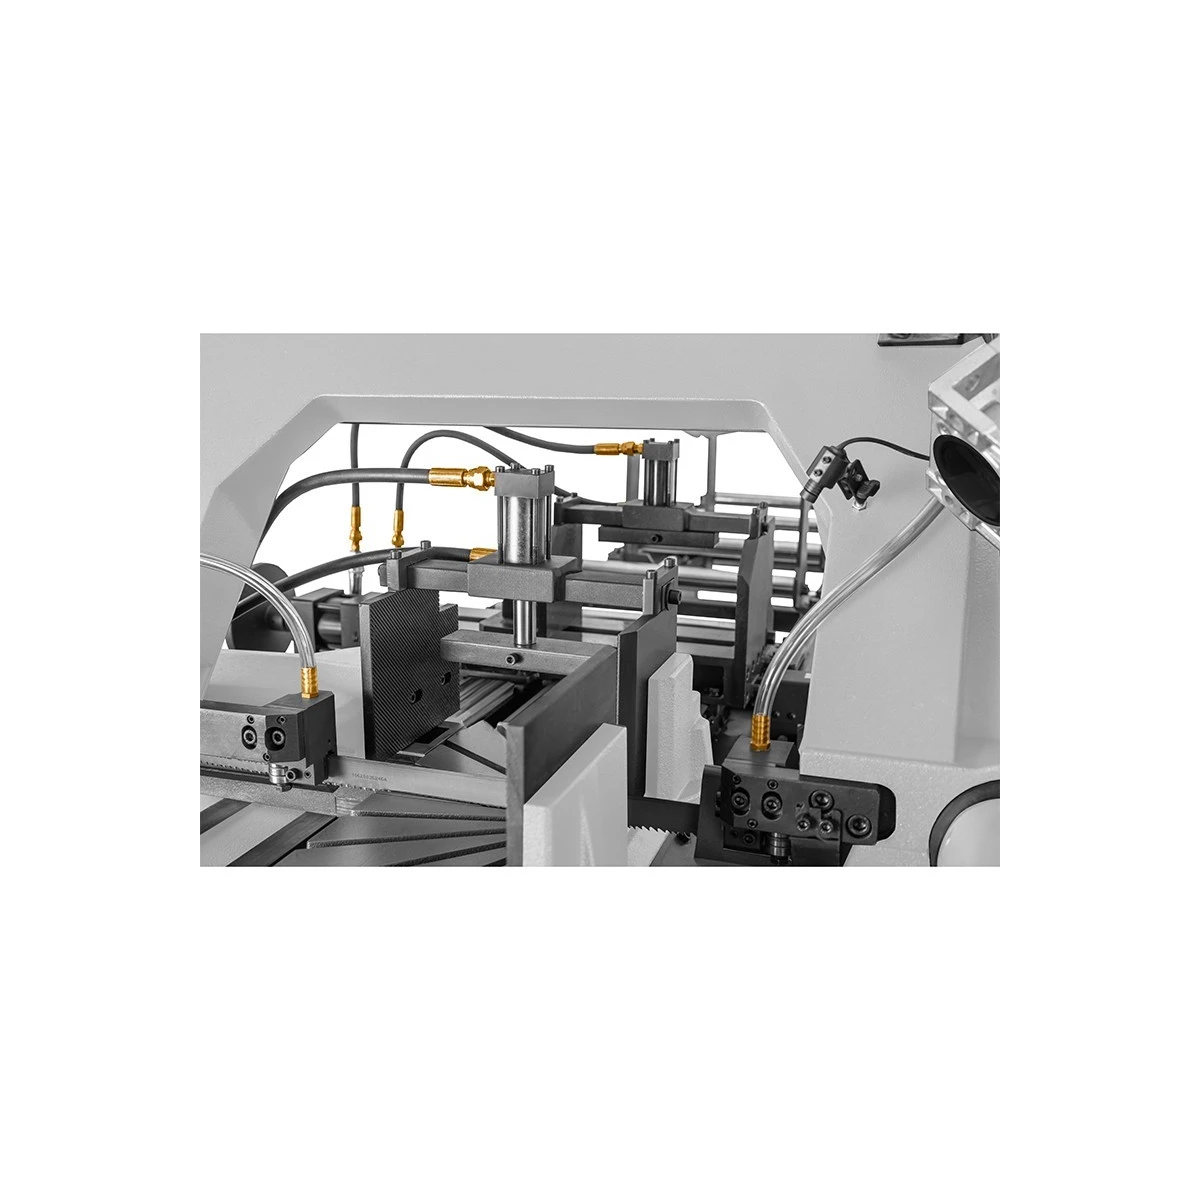
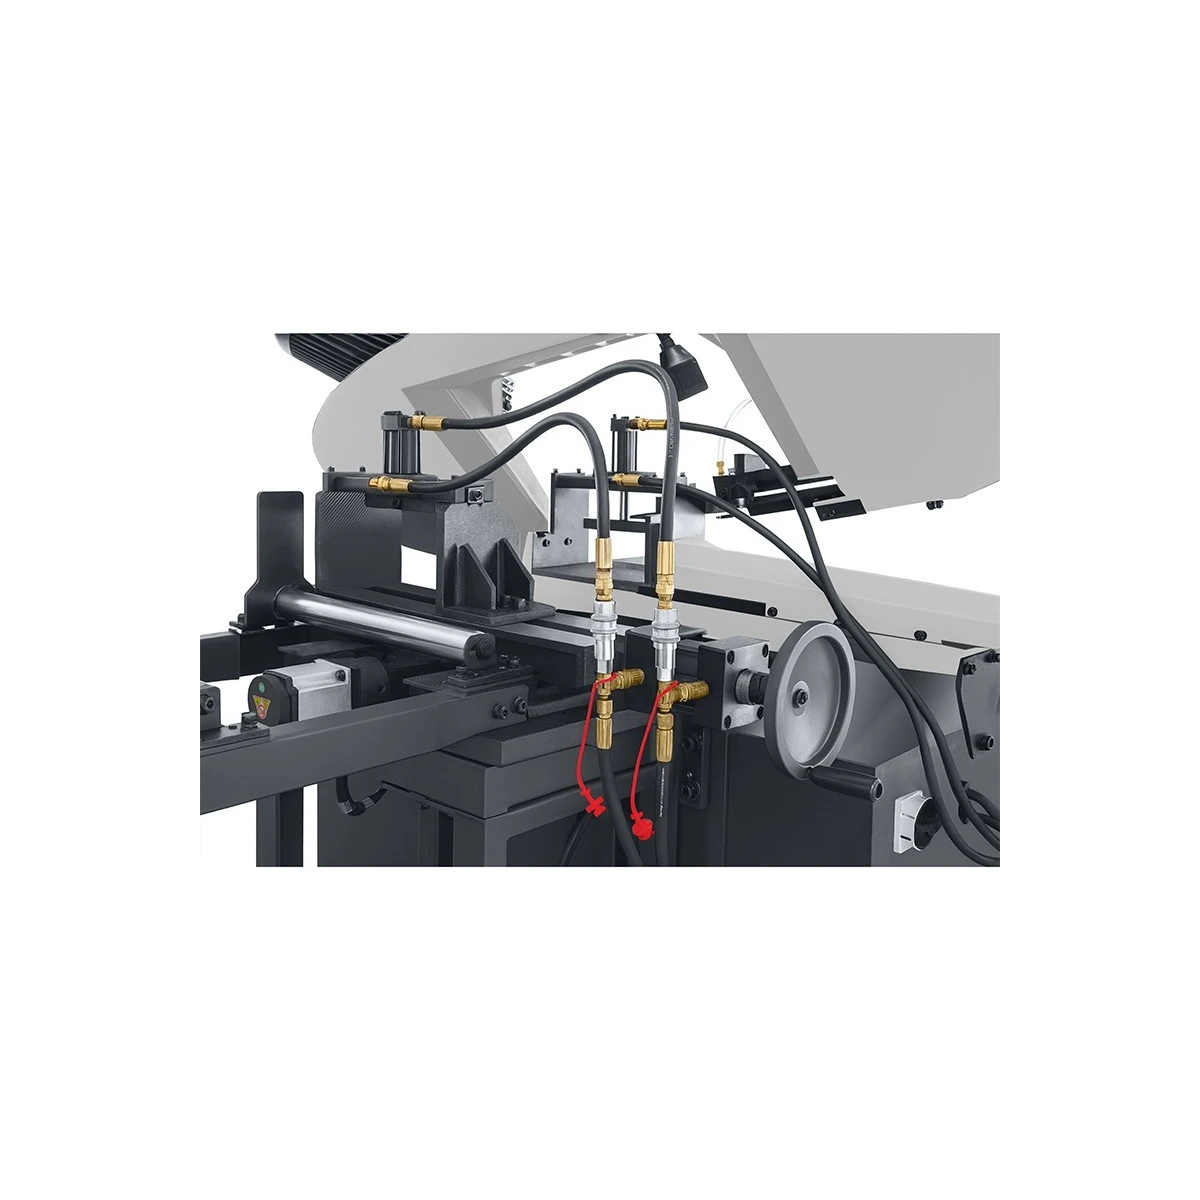
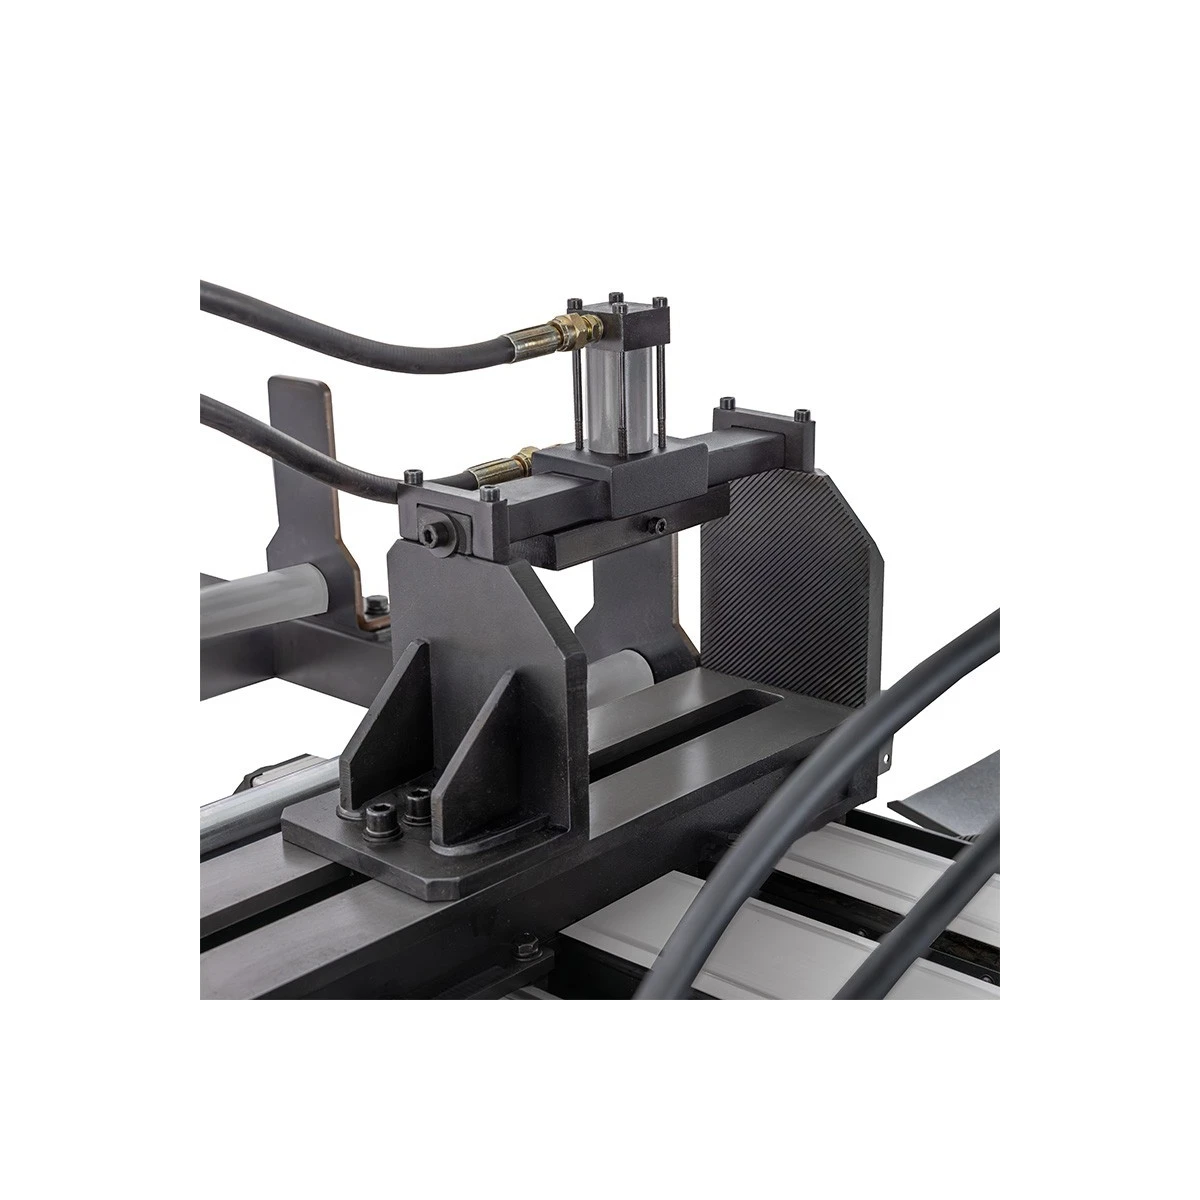
Menghina hidraulică fixează și eliberează automat materialul prelucrat în timpul ciclurilor succesive. Astfel, fixarea face parte din secvența programată de lucru și nu necesită strângere manuală la fiecare operațiune. Soluția este deosebit de utilă pentru debitarea în serie a elementelor cu secțiuni repetitive.

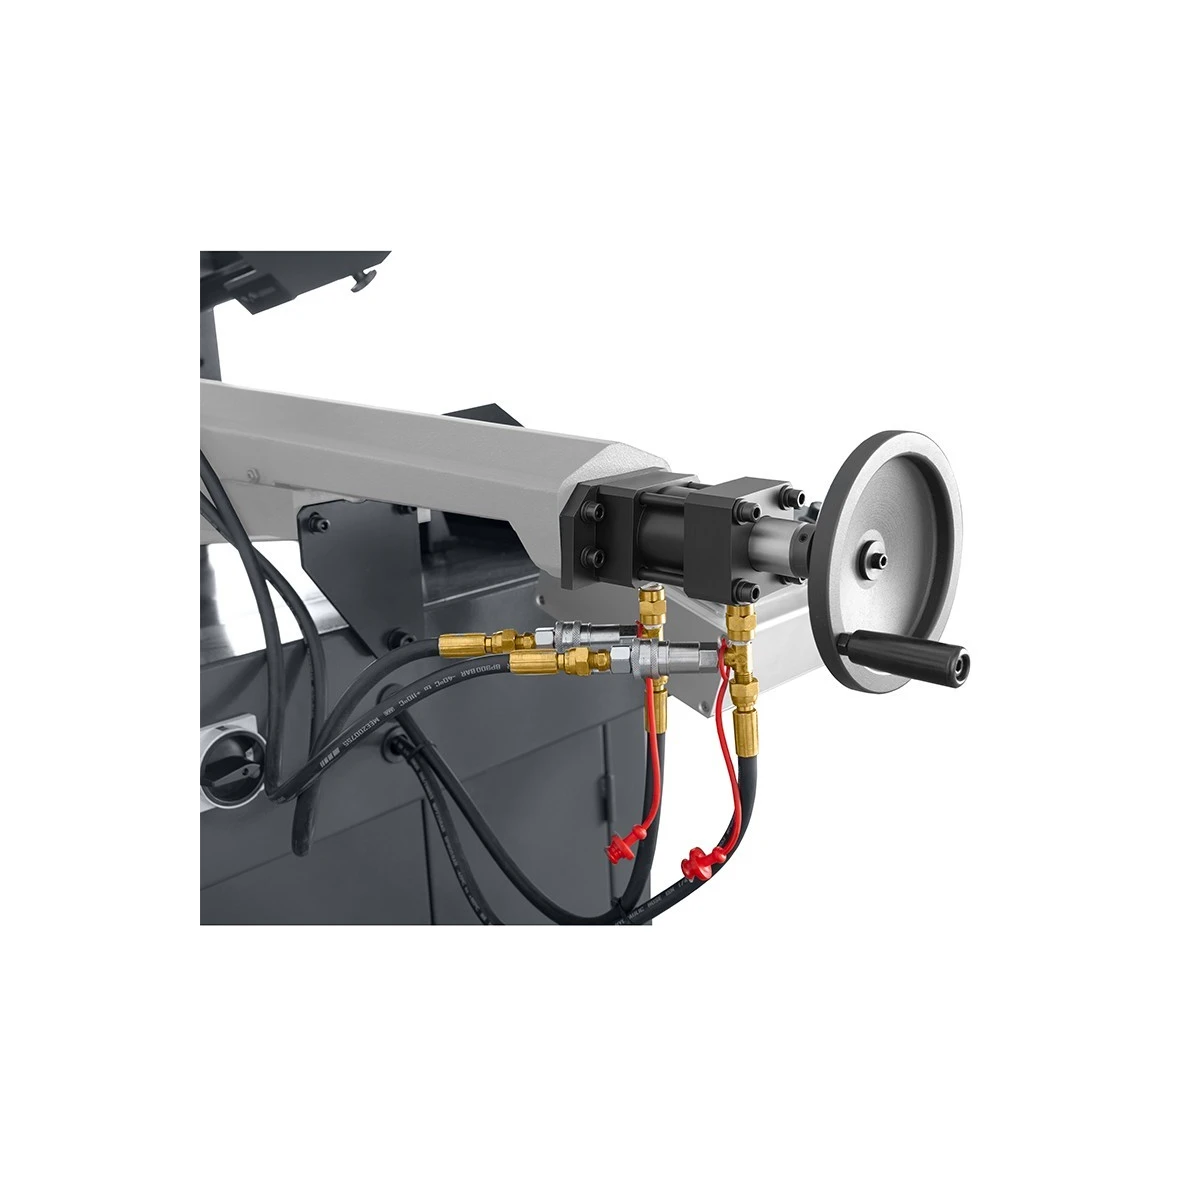
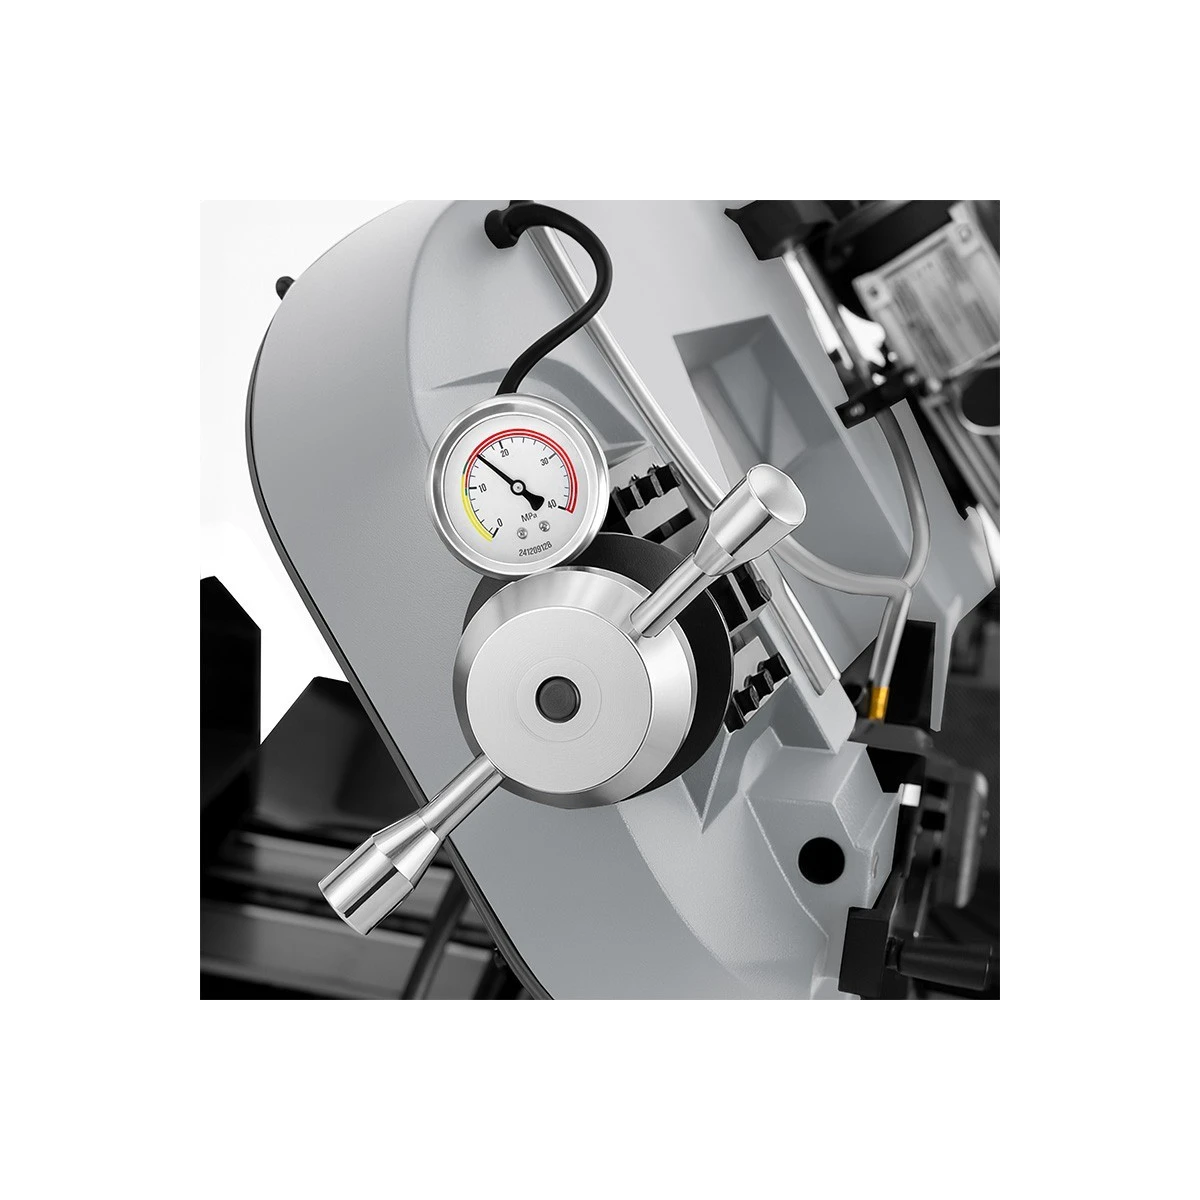
Sistemul hidraulic controlează și coborârea, respectiv ridicarea brațului. Reglarea continuă a coborârii prin intermediul cilindrului hidraulic permite adaptarea mișcării ansamblului de debitare la tipul materialului. Reglarea corespunzătoare este importantă atât pentru debitarea profilelor cu pereți subțiri, cât și a materialelor pline, deoarece acestea au caracteristici diferite de așchiere.

O funcție suplimentară este memoria poziției brațului, care permite reducerea cursei inutile la repetarea tăierilor unor secțiuni similare. Reducerea mișcărilor neproductive dintre operațiuni contribuie la eficientizarea lucrărilor în serie.

Debitarea țevilor și profilelor până la 60°

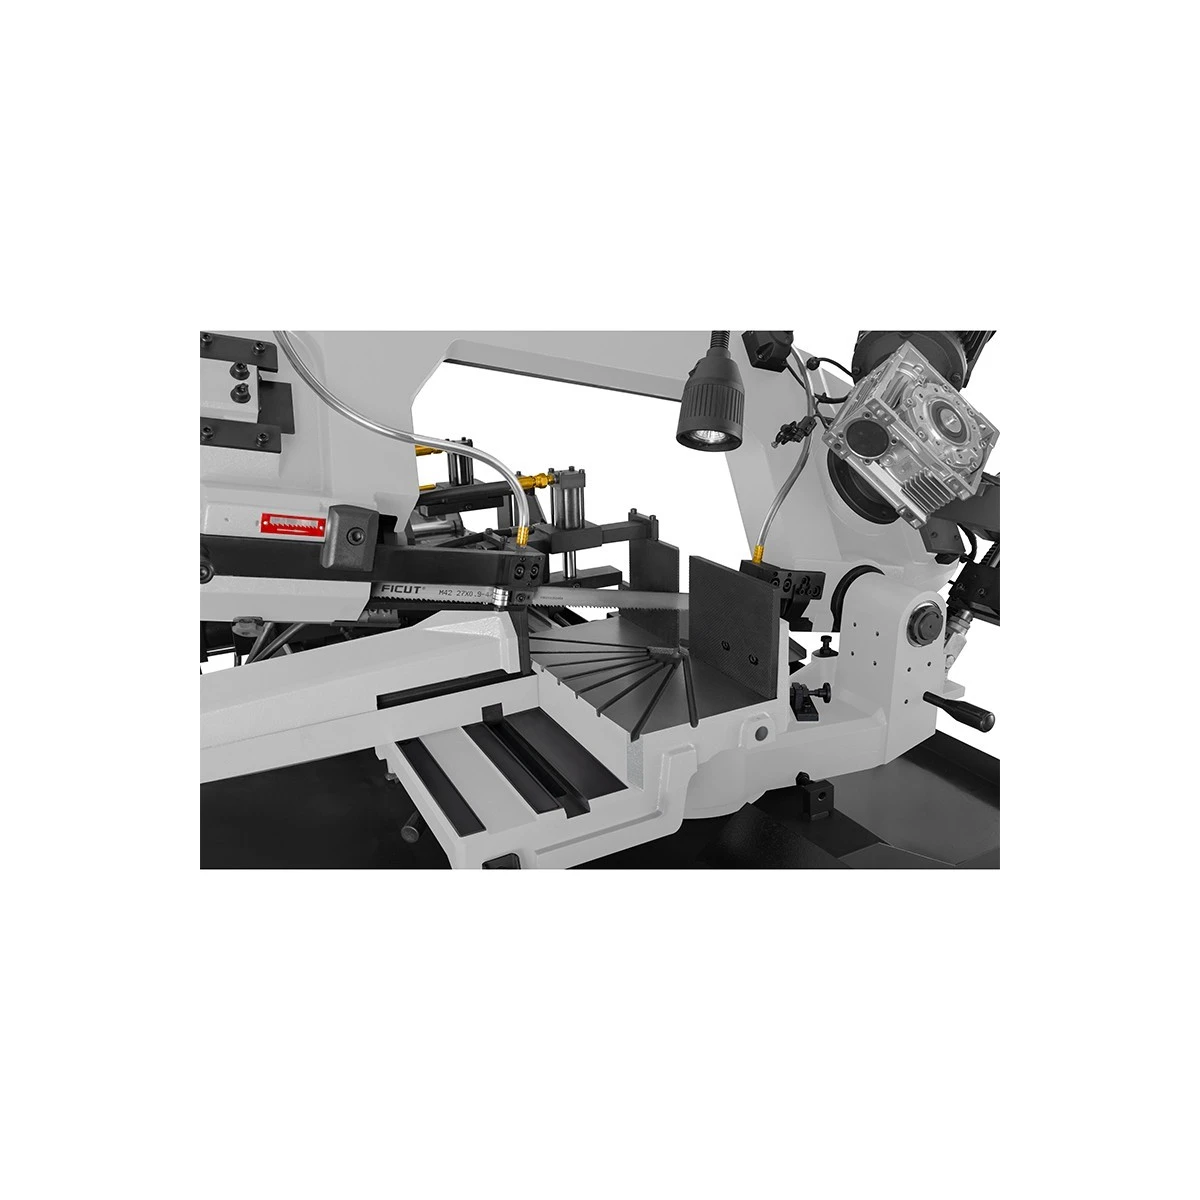
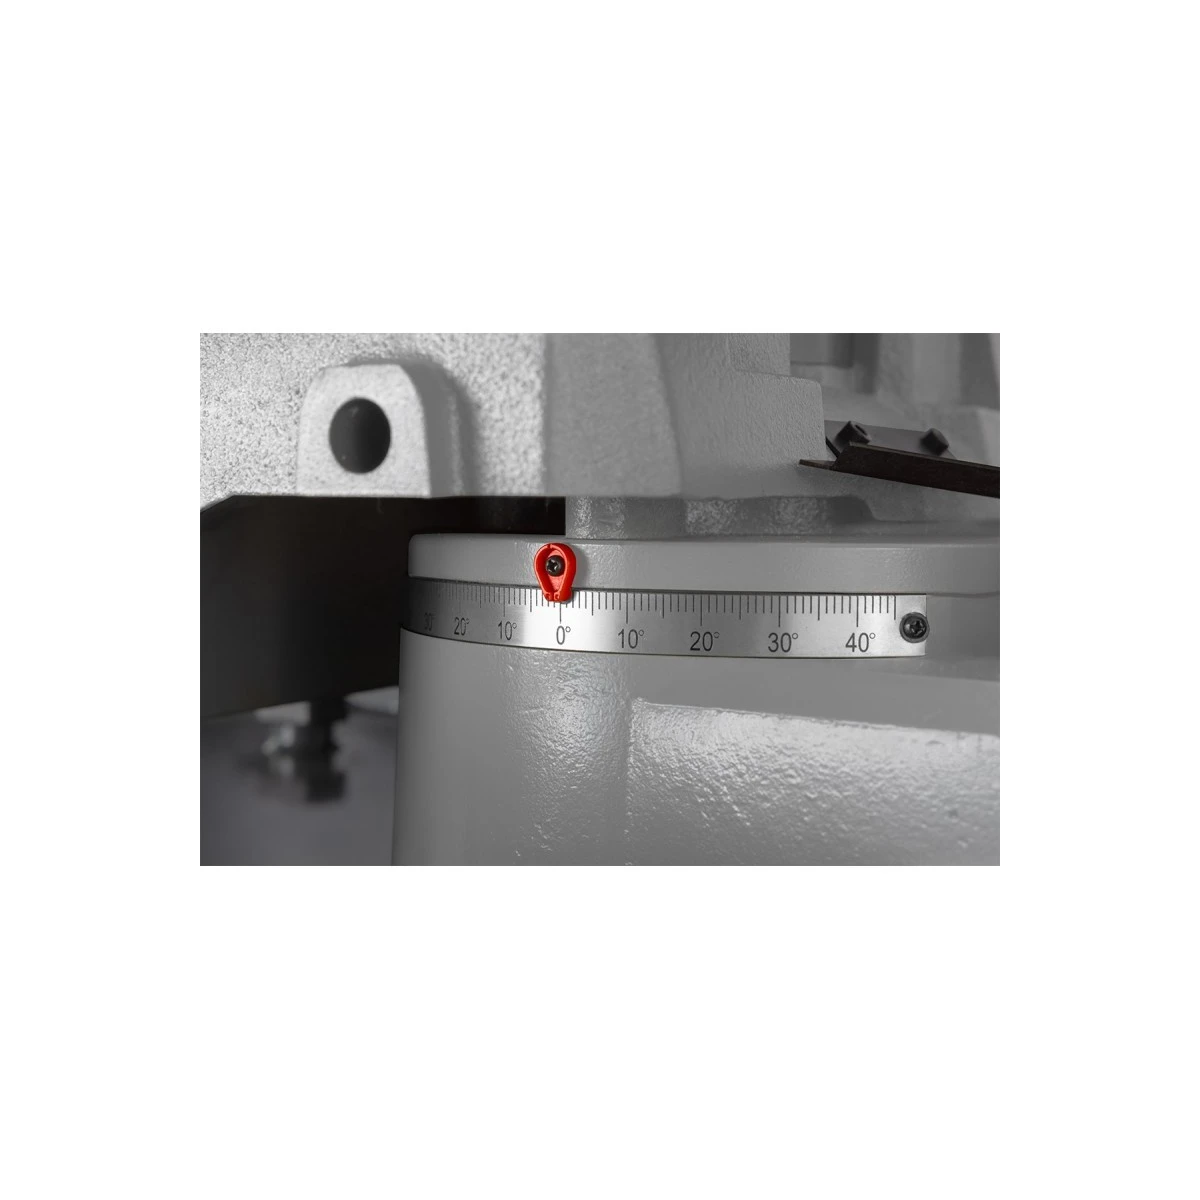
Mașina de debitat cu bandă CORMAK BS320SA permite efectuarea tăierilor perpendiculare la 90° și a tăierilor oblice la 45° și 60°. Reglarea poziției brațului permite adaptarea capetelor țevilor, barelor și profilelor la cerințele constructive. Funcția este utilă pentru realizarea cadrelor din oțel, consolelor, balustradelor, gardurilor și elementelor destinate sudării.

La un unghi de 90°, mașina permite debitarea secțiunilor rotunde de până la Ø245 mm, dreptunghiulare de până la 320 × 195 mm și pătrate de până la 245 × 245 mm. La debitarea sub un unghi de 45°, capacitatea maximă este de Ø190 mm pentru secțiunile rotunde și de 190 × 190 mm pentru cele pătrate. La un unghi de 60° pot fi debitate secțiuni rotunde de până la Ø130 mm și secțiuni pătrate de până la 130 × 130 mm.

Pregătirea directă a capetelor oblice în timpul debitării reduce numărul operațiunilor suplimentare necesare înainte de montaj sau sudare. Astfel, pot fi prelucrate mai ușor elemente cu lungimi și unghiuri de îmbinare diferite, fără utilizarea unui post separat pentru debitarea oblică.

Convertizor de frecvență și motor de 2,2 kW

Motorul principal de 2,2 kW acționează ansamblul de debitare. Convertizorul de frecvență permite reglarea continuă a vitezei benzii, pentru adaptarea condițiilor de așchiere la tipul metalului prelucrat. Această funcție este importantă pentru materiale cu proprietăți diferite și pentru trecerea între debitarea țevilor, profilelor și barelor pline.

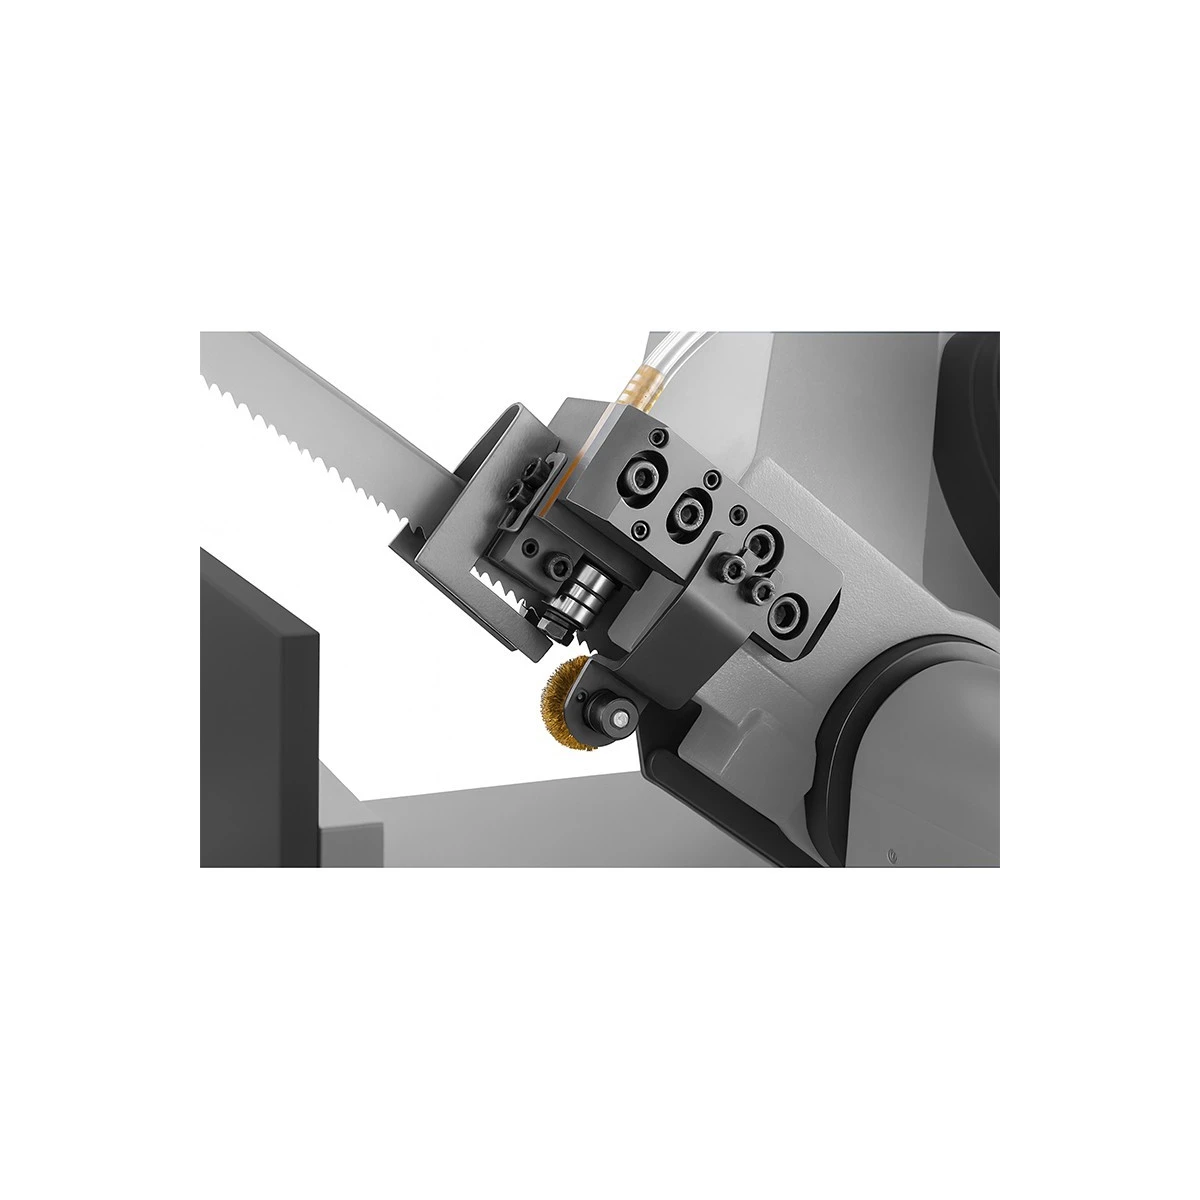
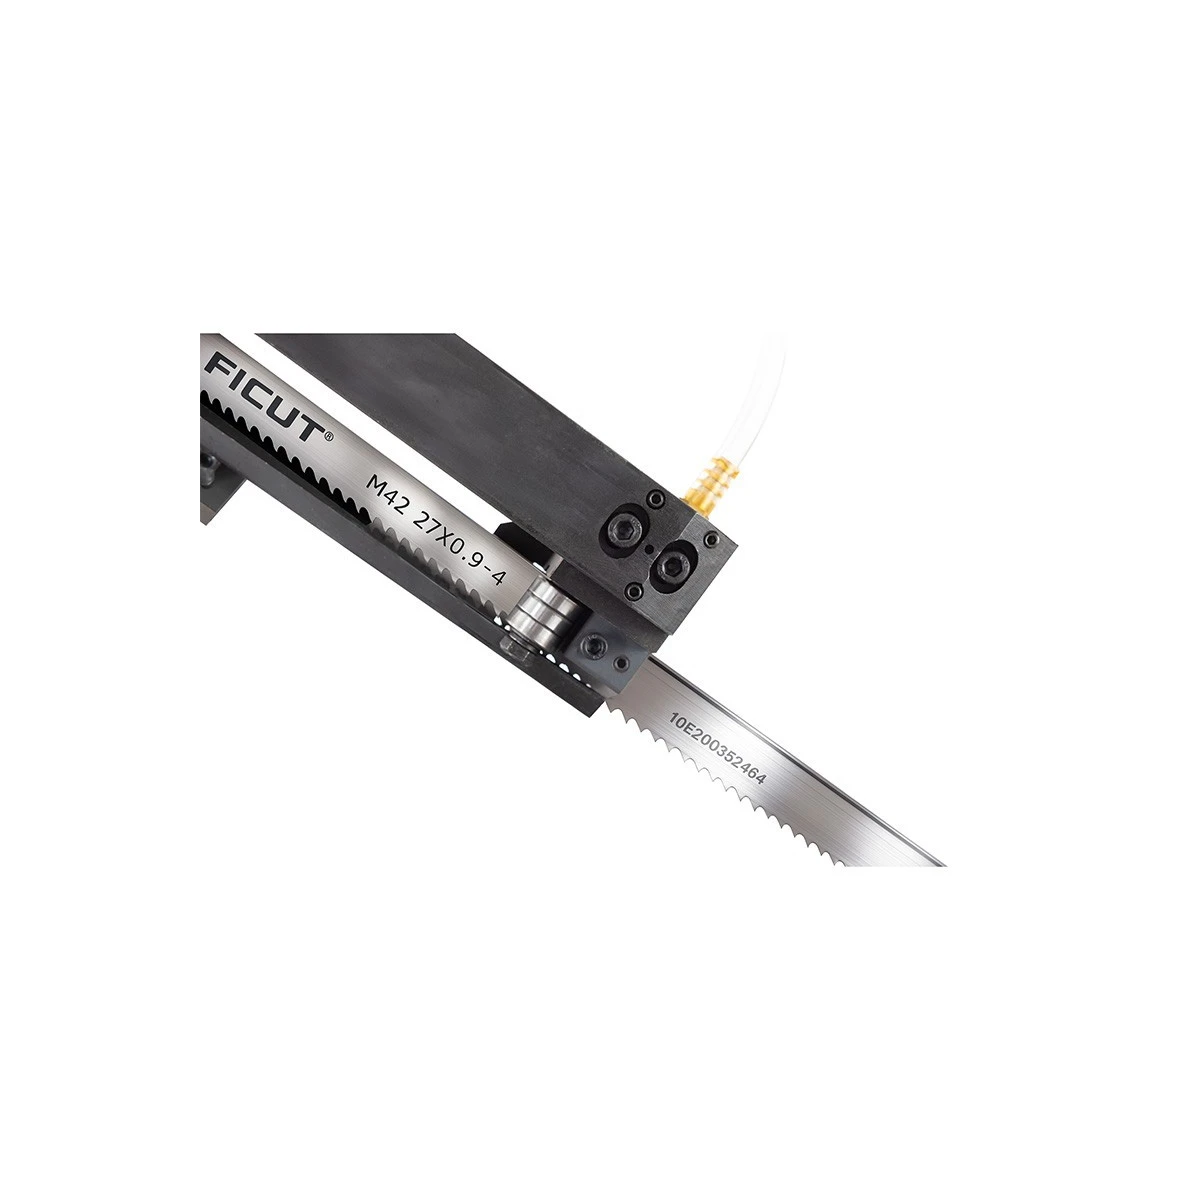
Mașina utilizează o bandă de 2680 × 27 × 0,9 mm, ghidată de roți cu diametrul de 300 mm. Tensionarea mecanică, manuală, permite stabilirea tensiunii corespunzătoare a benzii în timpul pregătirii postului de lucru. Alegerea corectă a danturii, tensiunii benzii și vitezei de așchiere influențează desfășurarea prelucrării și condițiile de lucru ale sculei.

Sistem de răcire și construcție stabilă

Sistemul de răcire al mașinii CORMAK BS320SA utilizează o pompă de 0,04 kW și contribuie la evacuarea căldurii generate în timpul debitării metalului. Răcirea corespunzătoare ajută la limitarea efectelor nefavorabile ale frecării dintre dinții benzii și materialul prelucrat. Acest aspect este important în timpul tăierilor succesive, când ansamblul funcționează în cicluri repetitive.

Construcția cu masa de 450 kg asigură o bază solidă pentru ansamblul de debitare. Înălțimea bazei menghinei de 950 mm permite luarea în considerare a nivelului de lucru la organizarea postului. Poziționarea corespunzătoare a mașinii și susținerea elementelor lungi facilitează ghidarea corectă a materialului către zona de debitare.

Transportor de 2450 mm pentru materiale lungi

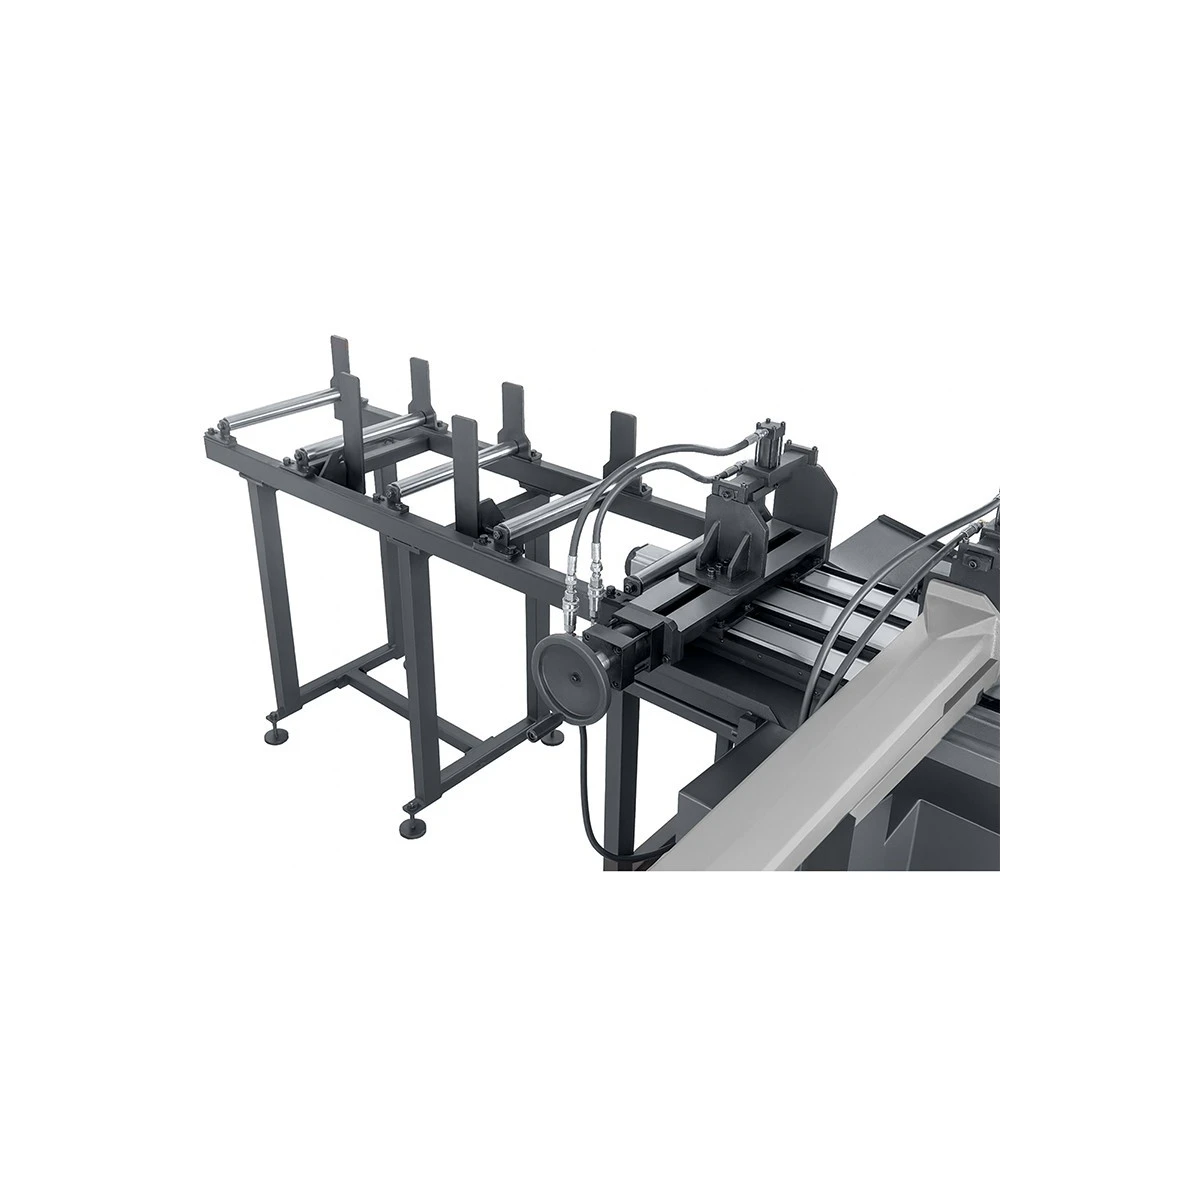
Transportorul cu lungimea de 2450 mm facilitează manipularea țevilor, barelor și profilelor lungi din oțel, oferind o suprafață suplimentară de susținere în timpul pregătirii pentru debitare. Susținerea corespunzătoare reduce necesitatea menținerii manuale a segmentelor ieșite în exterior și facilitează păstrarea poziției corecte a semifabricatului față de zona de fixare.

Împreună cu sistemul automat de avans, transportorul eficientizează organizarea postului la prelucrarea materialelor lungi. Este util în unitățile care execută în serie segmente de profile constructive, țevi și bare destinate operațiunilor tehnologice ulterioare.

Aplicații și utilizări industriale

Fierăstrăul automat cu bandă pentru metal CORMAK BS320SA este potrivit pentru unitățile în care sunt importante repetabilitatea pregătirii materialului și reducerea operațiunilor manuale dintre tăierile succesive. Programarea lungimii și a numărului de elemente permite utilizarea în producția de serie, iar reglarea unghiului extinde gama lucrărilor constructive realizate.

  • Prelucrarea metalului: pregătirea în serie a semifabricatelor pentru strunjire, frezare și procese tehnologice ulterioare.
  • Construcții din oțel: debitarea profilelor destinate realizării cadrelor, consolelor și elementelor portante.
  • Ateliere de lăcătușerie: prelucrarea țevilor, barelor și profilelor cu secțiuni diferite.
  • Ateliere de sudură: pregătirea elementelor cu capete drepte sau oblice înainte de montaj.
  • Producție de serie: măsurarea și debitarea automată a segmentelor repetitive de material.
  • Ateliere de producție: realizarea elementelor de montaj, pieselor constructive și semifabricatelor pentru prelucrare ulterioară.

Parametri tehnici – CORMAK BS320SA

Dimensiunea benzii de debitare 2680 × 27 × 0,9 mm
Tensionarea benzii Mecanică (manuală)
Reglarea coborârii brațului Continuă – cilindru hidraulic
Înălțimea bazei menghinei 950 mm
Diametrul roții fierăstrăului 300 mm
Alimentare 3 faze, 400 V
Puterea motorului principal 2,2 kW
Puterea motorului pompei de răcire 0,04 kW
Precizia avansului materialului ±0,2 mm
Cursa avansului automat 300 mm
Lungimea transportorului 2450 mm
Dimensiuni 2000 × 860 × 1500 (1900*)
Masă 450 kg

* Înălțimea mașinii cu brațul ridicat la maximum.

Capacități maxime de debitare CORMAK BS320SA

Unghi de debitare Secțiune rotundă Secțiune dreptunghiulară Secțiune pătrată
90° Ø245 mm 320 × 195 mm 245 × 245 mm
45° Ø190 mm 200 × 180 mm 190 × 190 mm
60° Ø130 mm 120 × 140 mm 130 × 130 mm

Valorile indicate reprezintă capacitățile maxime de debitare pentru fiecare poziție a brațului. Mașina permite realizarea tăierilor perpendiculare și oblice până la 60°. Secțiunea maximă admisă depinde de unghiul selectat și de geometria materialului prelucrat.

Automatizarea debitării cu CORMAK BS320SA

CORMAK BS320SA combină debitarea automată în serie cu posibilitatea prelucrării diferitelor secțiuni metalice. Programarea lungimii și a numărului de piese, avansul automat cu precizia de ±0,2 mm și comanda hidraulică a ciclului reduc necesitatea pregătirii manuale a tăierilor succesive. Reglarea unghiului până la 60° permite realizarea, pe același post de lucru, a elementelor constructive cu capete oblice.
Tip mașină
Fierăstrău cu bandă pentru metal
Alimentare electrică
400 V
Greutate
450 kg
Putere motor
2,2 kW
Material prelucrat
Oțel
Fixare material
Menghină hidraulică cu strângere automată
Putere pompă lichid de răcire
0,04 kW
Moduri de lucru
Automat
Sistem de răcire
Cu pompă
Tensionare bandă
Mecanică (manuală)
Control viteză bandă
Continuu
Convertizor de frecvență
Tip piesă prelucrată
Bare
Profile
Țevi
Parametri programabili
Lungimea pieselor tăiate
Numărul pieselor tăiate
Avans material
Automat
Reglare coborâre braț
Fără trepte, cilindru hidraulic
Înălțime bază menghină
950 mm
Dimensiuni bandă de tăiere
2680 × 27 × 0,9 mm
Unghi de tăiere
45°
60°
90°
Revenire braț
Automată
Cursă avans
300 mm
Precizie avans
±0,2 mm
Memorie poziție
Braț
Lungime transportor de alimentare
2450 mm
Înălțime
1500
1900 (cu brațul ridicat la maximum)
Lățime
860
Lungime
2000
Număr faze
3
Capacitate de tăiere 45° – rotund
Ø190 mm
Capacitate de tăiere 45° – pătrat
190 × 190 mm
Capacitate de tăiere 60° – rotund
Ø130 mm
Capacitate de tăiere 60° – pătrat
130 × 130 mm
Capacitate de tăiere 90° – rotund
Ø245 mm
Capacitate de tăiere 90° – pătrat
245 × 245 mm
Capacitate de tăiere 45° – dreptunghiular
200 × 180 mm
Capacitate de tăiere 60° – dreptunghiular
120 × 140 mm
Capacitate de tăiere 90° – dreptunghiular
320 × 195 mm
Diametru roată fierăstrău
300 mm
BS320SA

Fierăstrău automat cu bandă pentru metal CORMAK BS320SA

CK.3935 | MPN: BS320SA

Fierăstrăul automat cu bandă pentru metal CORMAK BS320SA eficientizează debitarea în serie a țevilor, barelor și profilelor din oțel prin avans automat al materialului și programarea ciclurilor de lucru, cu precizie de avans ±0,2 mm și cursă de 300 mm.

Echipamentul permite tăierea până la 60° și dispune de control hidraulic al menghinei și brațului, precum și de un motor de 2,2 kW, fiind potrivit pentru ateliere și unități de producție.

46.541 lei cu TVA
8,619 EURO fără TVA

Servicii disponibile pentru acest produs

Termen de livrareDin stoc producător
Aproximativ 14 – 21 zilecalendaristice
În funcție de stocul producătorului

8 alte produse in aceeasi categorie:

Recenzie produs

Evaluare medie

0.0
0 Recenzie
★★★★★ Excelent 0
★★★★☆ Bun 0
★★★☆☆ Mediu 0
★★☆☆☆ Slab 0
★☆☆☆☆ Groaznic 0

  • Recenzii (0)

Fierăstrău automat cu bandă pentru metal CORMAK BS320SA

CORMAK BS320SA este o mașină automată de debitat cu bandă pentru metal, destinată debitării în serie a țevilor, barelor și profilelor din oțel. Avansul automat al materialului, fixarea hidraulică și ciclul programabil de debitare reduc necesitatea operării manuale între etapele succesive. Operatorul stabilește lungimea necesară și numărul de elemente pe panoul de comandă, iar mașina execută secvența de lucru programată. Această soluție eficientizează pregătirea loturilor repetitive de material, în special în unitățile de producție și atelierele care prelucrează un număr mare de piese identice.

Precizia avansului de ±0,2 mm și cursa de avans de 300 mm permit poziționarea repetabilă a materialului înainte de debitare. Un avantaj suplimentar îl reprezintă posibilitatea efectuării tăierilor perpendiculare și oblice la un unghi de până la 60°, extinzând domeniul de utilizare la pregătirea elementelor pentru construcții din oțel. Motorul principal de 2,2 kW, convertizorul de frecvență cu reglarea continuă a vitezei benzii și sistemul de răcire permit adaptarea condițiilor de așchiere la tipul materialului prelucrat.

Avantajele principale ale mașinii CORMAK BS320SA

  • Avans automat al materialului: elimină deplasarea manuală a segmentelor succesive și eficientizează pregătirea seriilor repetitive de elemente.
  • Precizia avansului de ±0,2 mm: susține poziționarea precisă a materialului și reduce diferențele rezultate din măsurarea manuală a lungimii.
  • Cursa automată de 300 mm: permite deplasarea materialului în ciclurile succesive ale alimentatorului și facilitează executarea sarcinilor programate.
  • Ciclu automat de debitare: include avansul, fixarea, debitarea și revenirea brațului, reducând numărul operațiunilor repetitive efectuate de operator.
  • Menghină și braț hidraulic: fixarea automată a materialului și mișcarea controlată a ansamblului de debitare eficientizează desfășurarea ciclului.
  • Programarea pieselor: permite stabilirea lungimii și a numărului de piese pentru pregătirea loturilor de elemente identice conform cerințelor de producție.
  • Reglarea vitezei benzii: convertizorul de frecvență permite adaptarea condițiilor de așchiere la metalul prelucrat și la caracteristicile secțiunii.
  • Debitare până la 60°: permite pregătirea capetelor țevilor și profilelor pentru îmbinări constructive, sudate și de montaj.
  • Construcție stabilă și răcire: masa de 450 kg asigură o bază solidă pentru ansamblul de debitare, iar pompa de răcire de 0,04 kW contribuie la evacuarea căldurii din zona de așchiere.

Ciclu automat pentru producția de serie

Fierăstrăul automat cu bandă pentru metal CORMAK BS320SA permite executarea tăierilor repetitive pe baza parametrilor introduși de operator. Lungimea și numărul elementelor care urmează să fie pregătite pot fi programate de la panoul de comandă. După pornirea ciclului, sistemul de avans poziționează materialul, menghina hidraulică îl fixează în zona de debitare, iar brațul execută mișcarea de lucru. După debitarea materialului, brațul se ridică, fixarea este eliberată și se pregătește următorul segment.

Automatizarea operațiunilor repetitive reduce necesitatea măsurării, deplasării și fixării manuale a materialului înaintea fiecărei tăieri. Operatorul se poate concentra asupra supravegherii procesului, verificării elementelor pregătite și organizării sarcinilor următoare. Această funcție este deosebit de importantă pentru lucrările care includ loturi mari de segmente identice de țevi, bare și profile din oțel.

Ciclul programabil menține o succesiune repetabilă a operațiunilor și facilitează planificarea activității postului de lucru. În locul pregătirii separate a fiecărei tăieri, poate fi configurată o serie conform cerințelor lucrării de producție.

Precizia avansului de ±0,2 mm și cursa de 300 mm

Sistemul automat de avans, cu o precizie de ±0,2 mm, permite poziționarea repetabilă a segmentelor succesive înaintea începerii debitării. Acest aspect este important în producția de serie, unde elementele trebuie pregătite cu aceleași setări de lungime. Măsurarea automată reduce numărul operațiunilor manuale și dependența procesului de modul în care operatorul poziționează materialul.

Cursa de avans de 300 mm definește intervalul unei singure deplasări a mecanismului de alimentare. Împreună cu programarea lungimii de debitare, aceasta permite organizarea ciclurilor repetitive de prelucrare. Parametrul nu reprezintă lungimea maximă a elementului finit, iar precizia de ±0,2 mm se referă la avansul materialului, nu la toleranța dimensională garantată după debitare.

Soluția este adecvată pentru pregătirea semifabricatelor destinate prelucrării mecanice ulterioare, a elementelor de montaj și a pieselor constructive repetitive. Aceasta facilitează menținerea acelorași setări în cadrul unei serii și reduce necesitatea măsurării repetate a fiecărui segment.

Menghină automată și comandă hidraulică a brațului

Menghina hidraulică fixează și eliberează automat materialul prelucrat în timpul ciclurilor succesive. Astfel, fixarea face parte din secvența programată de lucru și nu necesită strângere manuală la fiecare operațiune. Soluția este deosebit de utilă pentru debitarea în serie a elementelor cu secțiuni repetitive.

Sistemul hidraulic controlează și coborârea, respectiv ridicarea brațului. Reglarea continuă a coborârii prin intermediul cilindrului hidraulic permite adaptarea mișcării ansamblului de debitare la tipul materialului. Reglarea corespunzătoare este importantă atât pentru debitarea profilelor cu pereți subțiri, cât și a materialelor pline, deoarece acestea au caracteristici diferite de așchiere.

O funcție suplimentară este memoria poziției brațului, care permite reducerea cursei inutile la repetarea tăierilor unor secțiuni similare. Reducerea mișcărilor neproductive dintre operațiuni contribuie la eficientizarea lucrărilor în serie.

Debitarea țevilor și profilelor până la 60°

Mașina de debitat cu bandă CORMAK BS320SA permite efectuarea tăierilor perpendiculare la 90° și a tăierilor oblice la 45° și 60°. Reglarea poziției brațului permite adaptarea capetelor țevilor, barelor și profilelor la cerințele constructive. Funcția este utilă pentru realizarea cadrelor din oțel, consolelor, balustradelor, gardurilor și elementelor destinate sudării.

La un unghi de 90°, mașina permite debitarea secțiunilor rotunde de până la Ø245 mm, dreptunghiulare de până la 320 × 195 mm și pătrate de până la 245 × 245 mm. La debitarea sub un unghi de 45°, capacitatea maximă este de Ø190 mm pentru secțiunile rotunde și de 190 × 190 mm pentru cele pătrate. La un unghi de 60° pot fi debitate secțiuni rotunde de până la Ø130 mm și secțiuni pătrate de până la 130 × 130 mm.

Pregătirea directă a capetelor oblice în timpul debitării reduce numărul operațiunilor suplimentare necesare înainte de montaj sau sudare. Astfel, pot fi prelucrate mai ușor elemente cu lungimi și unghiuri de îmbinare diferite, fără utilizarea unui post separat pentru debitarea oblică.

Convertizor de frecvență și motor de 2,2 kW

Motorul principal de 2,2 kW acționează ansamblul de debitare. Convertizorul de frecvență permite reglarea continuă a vitezei benzii, pentru adaptarea condițiilor de așchiere la tipul metalului prelucrat. Această funcție este importantă pentru materiale cu proprietăți diferite și pentru trecerea între debitarea țevilor, profilelor și barelor pline.

Mașina utilizează o bandă de 2680 × 27 × 0,9 mm, ghidată de roți cu diametrul de 300 mm. Tensionarea mecanică, manuală, permite stabilirea tensiunii corespunzătoare a benzii în timpul pregătirii postului de lucru. Alegerea corectă a danturii, tensiunii benzii și vitezei de așchiere influențează desfășurarea prelucrării și condițiile de lucru ale sculei.

Sistem de răcire și construcție stabilă

Sistemul de răcire al mașinii CORMAK BS320SA utilizează o pompă de 0,04 kW și contribuie la evacuarea căldurii generate în timpul debitării metalului. Răcirea corespunzătoare ajută la limitarea efectelor nefavorabile ale frecării dintre dinții benzii și materialul prelucrat. Acest aspect este important în timpul tăierilor succesive, când ansamblul funcționează în cicluri repetitive.

Construcția cu masa de 450 kg asigură o bază solidă pentru ansamblul de debitare. Înălțimea bazei menghinei de 950 mm permite luarea în considerare a nivelului de lucru la organizarea postului. Poziționarea corespunzătoare a mașinii și susținerea elementelor lungi facilitează ghidarea corectă a materialului către zona de debitare.

Transportor de 2450 mm pentru materiale lungi

Transportorul cu lungimea de 2450 mm facilitează manipularea țevilor, barelor și profilelor lungi din oțel, oferind o suprafață suplimentară de susținere în timpul pregătirii pentru debitare. Susținerea corespunzătoare reduce necesitatea menținerii manuale a segmentelor ieșite în exterior și facilitează păstrarea poziției corecte a semifabricatului față de zona de fixare.

Împreună cu sistemul automat de avans, transportorul eficientizează organizarea postului la prelucrarea materialelor lungi. Este util în unitățile care execută în serie segmente de profile constructive, țevi și bare destinate operațiunilor tehnologice ulterioare.

Aplicații și utilizări industriale

Fierăstrăul automat cu bandă pentru metal CORMAK BS320SA este potrivit pentru unitățile în care sunt importante repetabilitatea pregătirii materialului și reducerea operațiunilor manuale dintre tăierile succesive. Programarea lungimii și a numărului de elemente permite utilizarea în producția de serie, iar reglarea unghiului extinde gama lucrărilor constructive realizate.

  • Prelucrarea metalului: pregătirea în serie a semifabricatelor pentru strunjire, frezare și procese tehnologice ulterioare.
  • Construcții din oțel: debitarea profilelor destinate realizării cadrelor, consolelor și elementelor portante.
  • Ateliere de lăcătușerie: prelucrarea țevilor, barelor și profilelor cu secțiuni diferite.
  • Ateliere de sudură: pregătirea elementelor cu capete drepte sau oblice înainte de montaj.
  • Producție de serie: măsurarea și debitarea automată a segmentelor repetitive de material.
  • Ateliere de producție: realizarea elementelor de montaj, pieselor constructive și semifabricatelor pentru prelucrare ulterioară.

Parametri tehnici – CORMAK BS320SA

Dimensiunea benzii de debitare 2680 × 27 × 0,9 mm
Tensionarea benzii Mecanică (manuală)
Reglarea coborârii brațului Continuă – cilindru hidraulic
Înălțimea bazei menghinei 950 mm
Diametrul roții fierăstrăului 300 mm
Alimentare 3 faze, 400 V
Puterea motorului principal 2,2 kW
Puterea motorului pompei de răcire 0,04 kW
Precizia avansului materialului ±0,2 mm
Cursa avansului automat 300 mm
Lungimea transportorului 2450 mm
Dimensiuni 2000 × 860 × 1500 (1900*)
Masă 450 kg

* Înălțimea mașinii cu brațul ridicat la maximum.

Capacități maxime de debitare CORMAK BS320SA

Unghi de debitare Secțiune rotundă Secțiune dreptunghiulară Secțiune pătrată
90° Ø245 mm 320 × 195 mm 245 × 245 mm
45° Ø190 mm 200 × 180 mm 190 × 190 mm
60° Ø130 mm 120 × 140 mm 130 × 130 mm

Valorile indicate reprezintă capacitățile maxime de debitare pentru fiecare poziție a brațului. Mașina permite realizarea tăierilor perpendiculare și oblice până la 60°. Secțiunea maximă admisă depinde de unghiul selectat și de geometria materialului prelucrat.

Automatizarea debitării cu CORMAK BS320SA

CORMAK BS320SA combină debitarea automată în serie cu posibilitatea prelucrării diferitelor secțiuni metalice. Programarea lungimii și a numărului de piese, avansul automat cu precizia de ±0,2 mm și comanda hidraulică a ciclului reduc necesitatea pregătirii manuale a tăierilor succesive. Reglarea unghiului până la 60° permite realizarea, pe același post de lucru, a elementelor constructive cu capete oblice.