
Coșul de cumpărături
Tehnologie plasmă CNC · control automat al torței
THC – Torch Height Control este sistemul care controlează înălțimea torței unei mașini plasmă CNC în timpul debitării. Rolul său este să compenseze variațiile normale de planeitate ale tablei prin comandarea axei Z, astfel încât condițiile de lucru ale arcului să rămână cât mai stabile.
Funcția este importantă în special la table de format mare, materiale ușor deformate și trasee lungi. În gama mașinilor de tăiat cu plasmă CNC CORMAK sunt disponibile configurații cu THC pe tensiunea arcului, detectarea materialului și sisteme dedicate de stabilizare a torței.
IHS
Detectarea inițială a suprafeței
THC
Corecție dinamică în timpul debitării
ARC
Tensiunea oferă informația de control
Z
Axa care modifică înălțimea torței
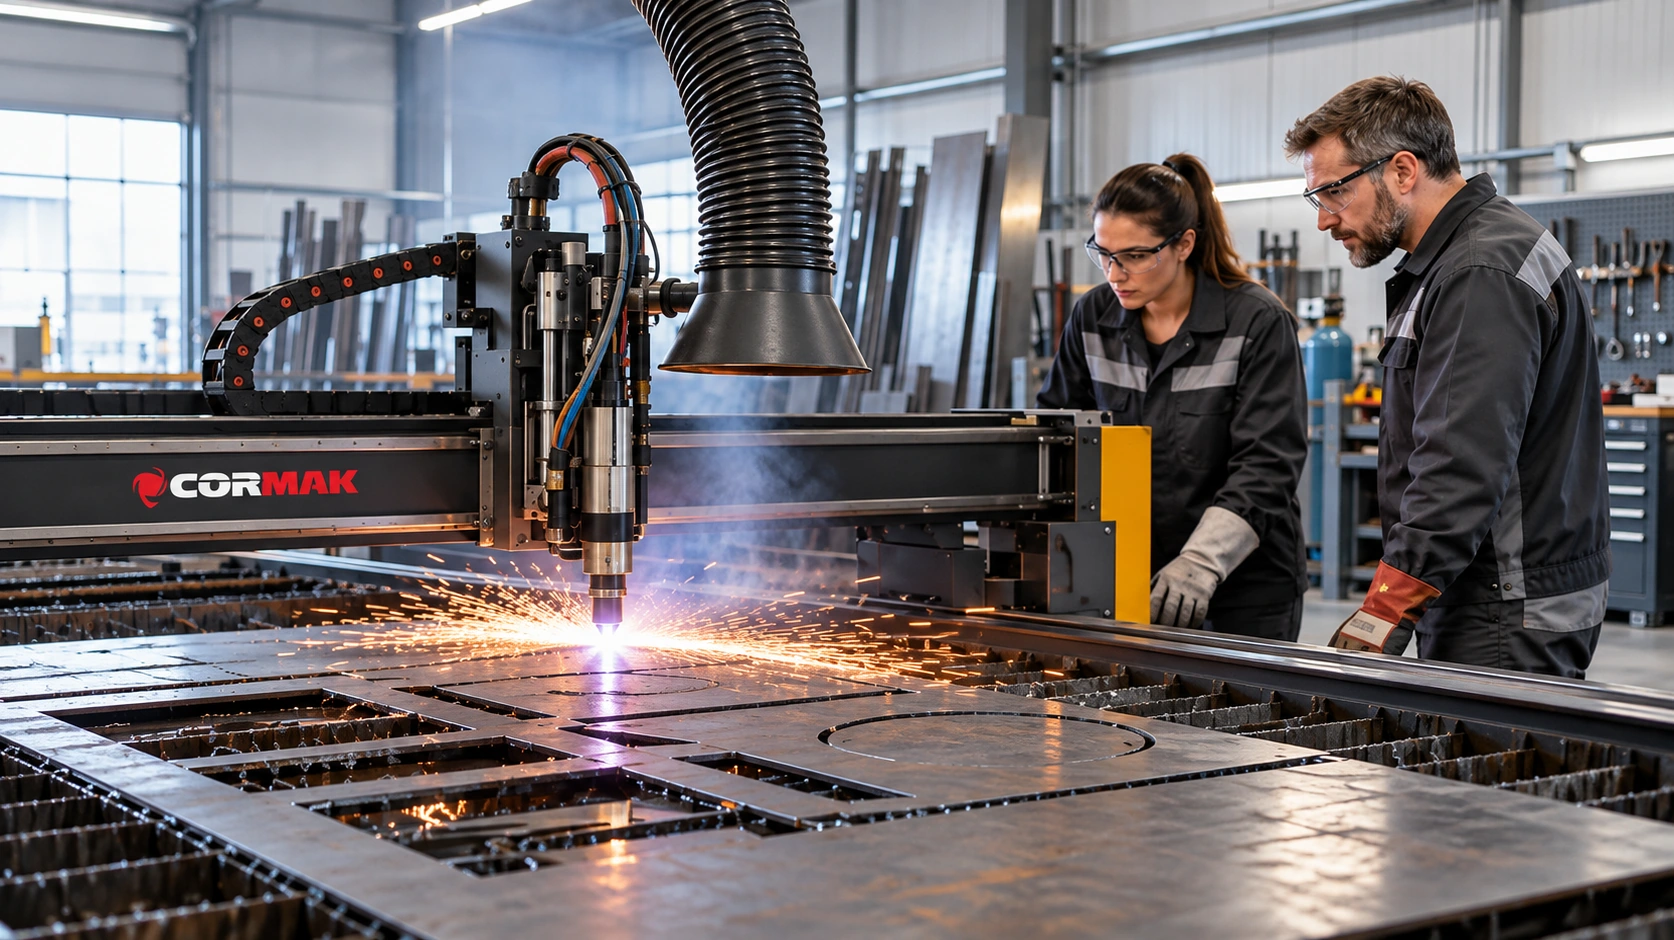
1. Ce face concret un sistem THC la o plasmă CNC?
În timpul debitării, torța trebuie să lucreze la o distanță controlată față de material. Această distanță este stabilită în funcție de sursa de plasmă, consumabile, curent, material, grosime și parametrii tehnologici recomandați.
Problema este că tabla nu rămâne întotdeauna perfect plană. Poate prezenta deformări provenite din fabricație, transport, depozitare sau încălzirea produsă chiar în timpul procesului de debitare.
- tabla poate fi ușor ondulată;
- marginile pot fi ridicate față de centrul foii;
- căldura poate produce deformări locale;
- masa poate susține materialul la niveluri ușor diferite;
- piesele deja decupate pot modifica local geometria foii;
- zonele apropiate între tăieturi se pot încălzi neuniform.
Dacă torța ar rămâne permanent la aceeași coordonată Z, distanța reală până la tablă s-ar modifica. THC-ul corectează această variație comandând ridicarea sau coborârea torței.
Un exemplu de configurație CORMAK care utilizează regulator de înălțime pe tensiune este CORMAK PW-1530 WTK cu sursă SPARTUS ProCUT 125CNC , echipat și cu sistem de detectare a tablei.
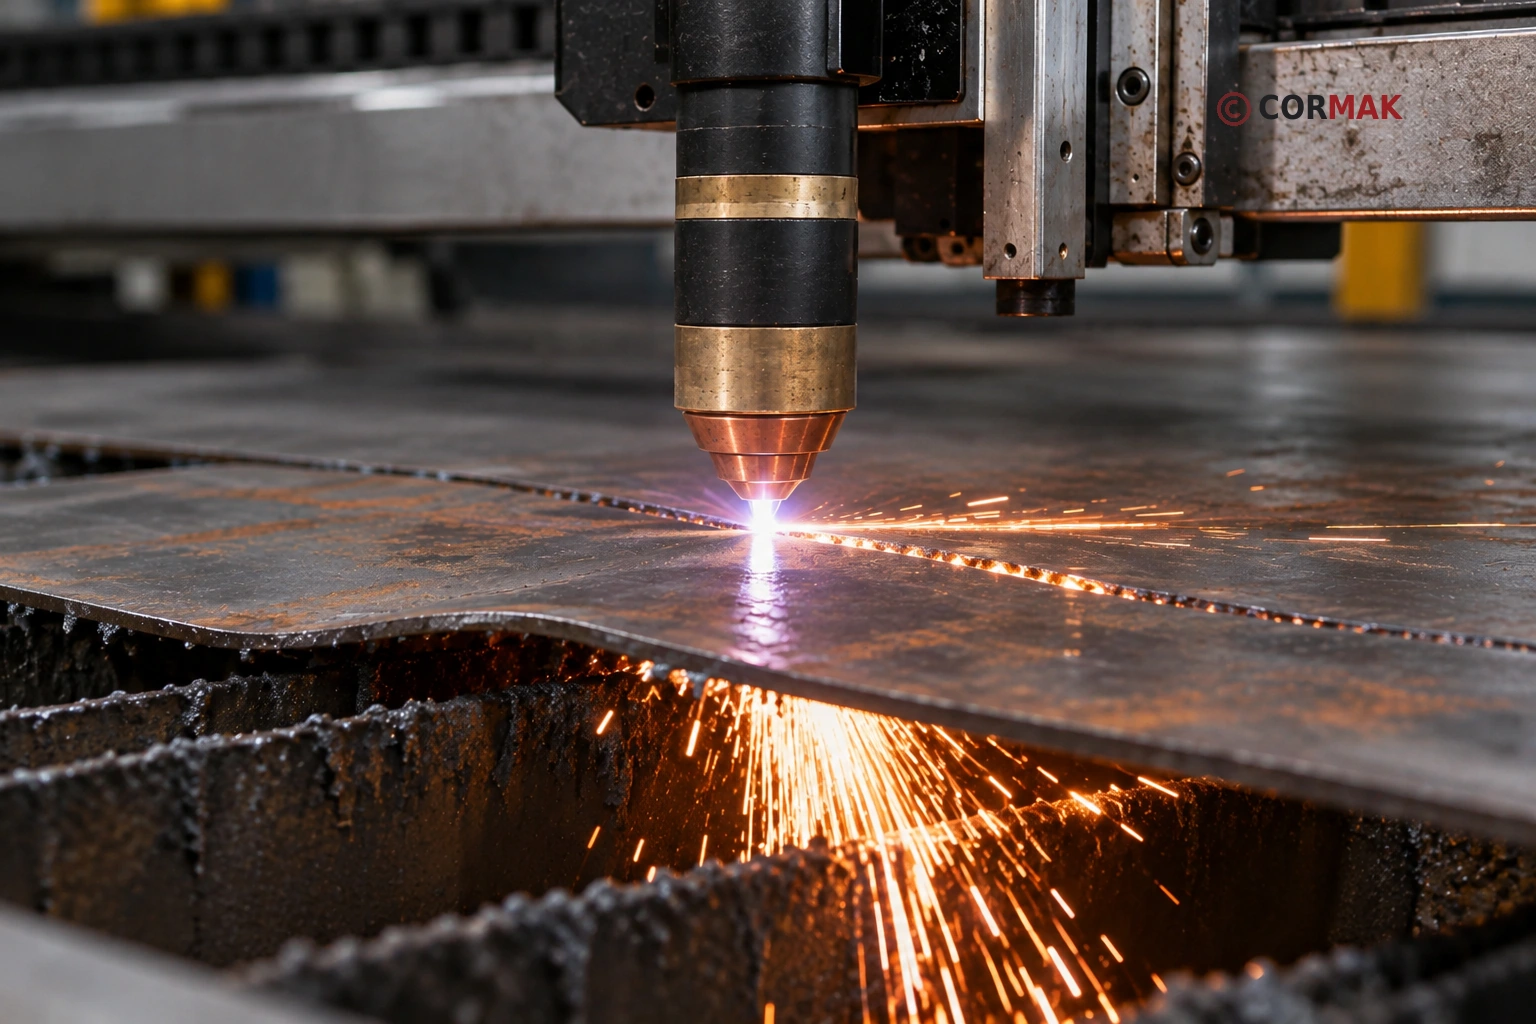
2. Cum folosește THC-ul tensiunea arcului?
În multe configurații de plasmă CNC, sistemul THC nu măsoară direct distanța dintre torță și tablă. În schimb, utilizează tensiunea arcului ca informație pentru estimarea modificării lungimii acestuia.
În condiții stabile de debitare, atunci când torța se îndepărtează de material, arcul devine mai lung și tensiunea tinde să crească. Atunci când torța se apropie, lungimea arcului scade și tensiunea tinde să se reducă.
1
Măsurare
Controlerul primește semnalul asociat tensiunii arcului.
2
Comparare
Valoarea reală este comparată cu referința stabilită.
3
Corecție
Axa Z primește comandă de ridicare sau coborâre.
4
Urmărire
Procesul se repetă în timpul deplasării pe contur.
Valoarea tensiunii nu se copiază de la alt utilaj
Referința și logica de control trebuie stabilite conform
combinației reale dintre sursă, torță, consumabile, material,
curent și controler. O valoare utilizată pe altă configurație
nu este automat corectă.
Și CORMAK ZZ 1500×3000 utilizează control al înălțimii torței pe bază de tensiune, cu o cursă a axei Z de 120 mm.
3. THC-ul nu măsoară direct distanța în milimetri
Este important de înțeles că un THC bazat pe tensiunea arcului nu funcționează ca un senzor laser care măsoară permanent distanța geometrică dintre torță și tablă.
Tensiunea este utilizată ca indicator al comportamentului arcului. Din acest motiv, valoarea măsurată poate fi influențată și de alți factori ai procesului.
Viteza de tăiere
Încetinirea sau accelerarea poate modifica arcul chiar fără o schimbare reală de nivel a tablei.
Consumabilele
Uzura electrodului și a duzei poate modifica caracteristicile procesului.
Aerul
Presiunea, debitul și contaminarea pot influența comportamentul arcului.
Curentul
Reglajul sursei trebuie să corespundă materialului și consumabilelor montate.
Materialul
Grosimea și tipul materialului schimbă parametrii recomandați de debitare.
Mișcarea CNC
Colțurile și contururile mici pot produce variații temporare care nu trebuie urmărite agresiv.
4. THC și IHS: două funcții diferite
Detectarea inițială a suprafeței, cunoscută frecvent ca IHS – Initial Height Sensing, are loc înainte de faza normală de tăiere.
Sistemul trebuie mai întâi să afle unde se află suprafața tablei. După această referențiere, torța poate fi poziționată la înălțimea necesară perforării. Abia după inițierea și stabilizarea procesului devine relevant THC-ul.
| Funcție | Când intervine | Rol |
|---|---|---|
| IHS | Înainte de aprinderea arcului | Identifică poziția suprafeței tablei. |
| Înălțime perforare | La inițierea tăierii | Poziționează torța pentru străpungerea materialului. |
| Înălțime de tăiere | După perforare | Aduce torța în poziția normală de lucru. |
| THC | În timpul deplasării pe contur | Corectează variațiile de nivel ale materialului. |
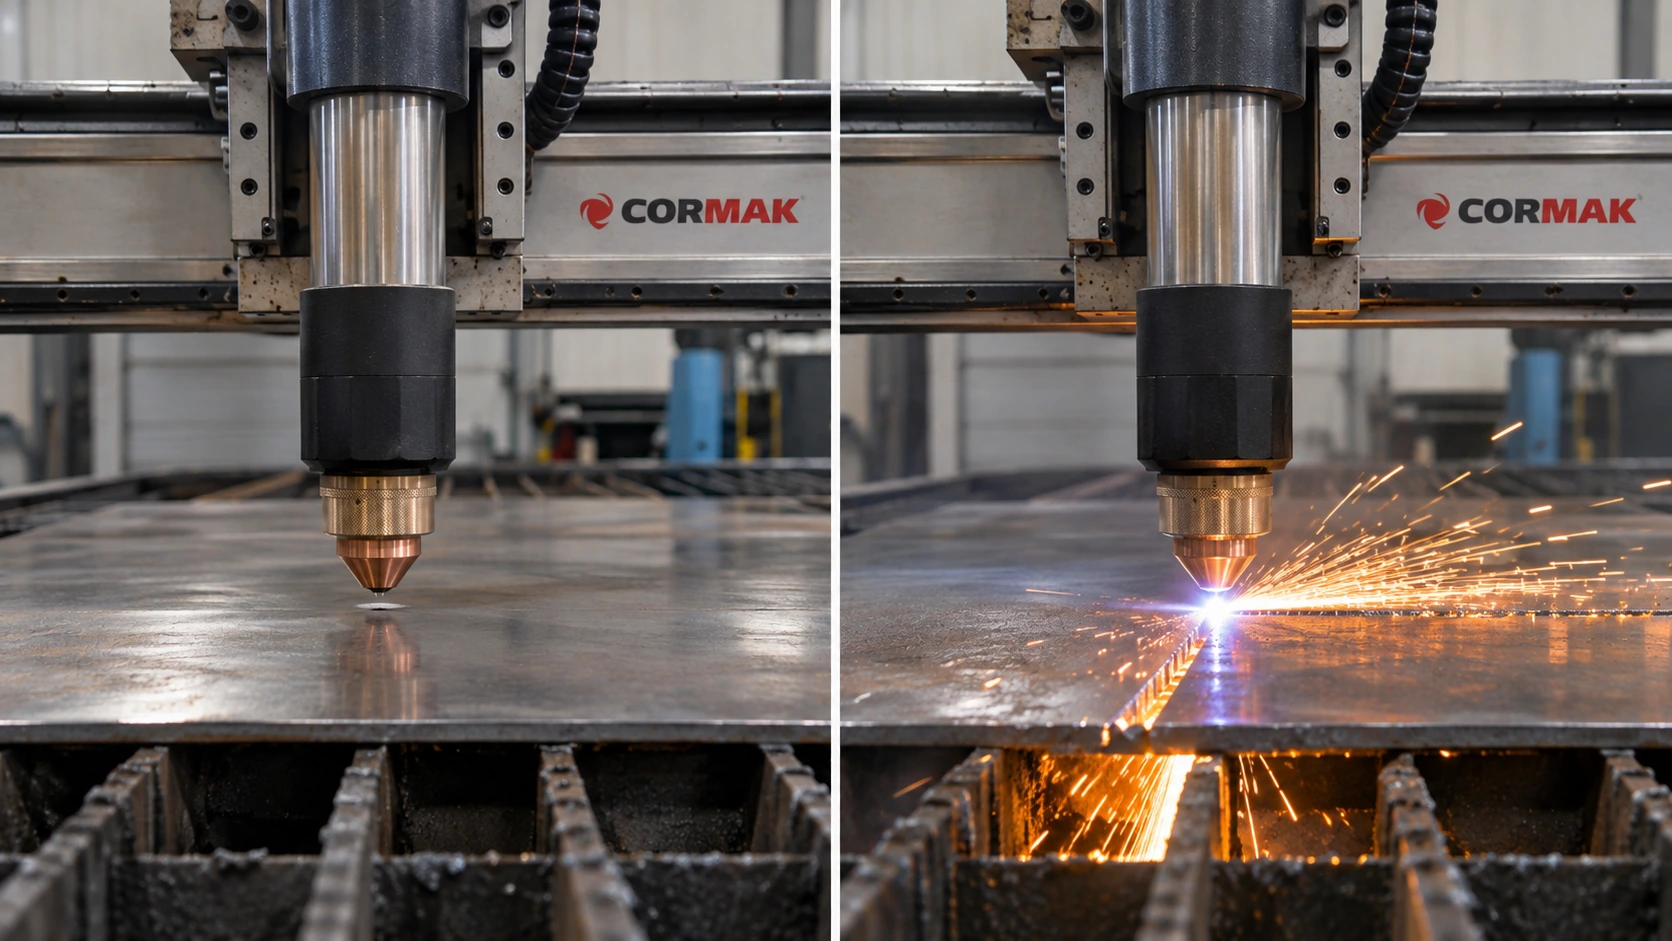
Modelele CORMAK din familia PW-2040 WTK includ atât control THC pe tensiune, cât și sistem de detectare a materialului și stabilizare a torței.
5. De ce THC-ul nu trebuie activat imediat după aprindere?
În faza de perforare, procesul este tranzitoriu. Arcul nu este încă stabil, iar metalul topit este evacuat din punctul de străpungere.
Dacă sistemul THC ar interpreta aceste variații ca modificări reale ale înălțimii tablei, ar putea comanda inutil axa Z.
- torța poate coborî prea aproape de material;
- poate urca inutil după aprindere;
- poate pierde poziția corectă de tăiere;
- duza poate fi expusă inutil stropilor de metal;
- începutul conturului poate deveni instabil;
- se poate produce chiar contactul cu tabla.
Activarea THC se face după stabilizarea procesului
Secvența exactă și temporizarea depind de sursa de plasmă,
grosimea materialului, consumabile și controler. Nu există
o întârziere universală potrivită tuturor instalațiilor.
6. Ce se întâmplă în colțuri și la viteze reduse?
Pe un segment drept, mașina poate menține o viteză aproape constantă. Într-un colț, pe un cerc mic sau într-o zonă cu schimbări rapide de direcție, controlul CNC trebuie să încetinească.
În acel moment, tensiunea arcului se poate modifica fără ca tabla să-și fi schimbat înălțimea. Un control prea agresiv poate interpreta greșit această schimbare și poate coborî torța către material.
Aici intervine funcția anti-dive
În funcție de controler, THC-ul poate fi dezactivat temporar
sub un anumit prag de viteză sau poate limita corecția axei Z,
prevenind „plonjarea” torței în colțuri și pe contururi mici.
- blocarea THC sub o anumită viteză;
- anti-dive în zonele de încetinire;
- interval de toleranță în jurul tensiunii țintă;
- temporizare înainte de activare;
- limitarea vitezei axei Z;
- limitarea amplitudinii corecției.
Pentru lucrări care combină tăierea cu plasmă și oxigaz poate fi analizată și configurația CORMAK PW-1530 AST cu SPARTUS ProCUT 125CNC , care include THC pe tensiune, detectarea materialului și stabilizarea torței.
7. Ce avantaje poate aduce un THC configurat corect?
DISTANȚĂ
Urmărește variațiile normale ale tablei pe traseu.
CONSUMABILE
Reduce riscul apropierilor excesive de material.
REPETABILITATE
Ajută la păstrarea unor condiții mai uniforme între piese.
AUTOMATIZARE
Reduce necesitatea corecțiilor manuale ale operatorului.
THC-ul nu poate compensa însă o viteză greșită, consumabile deteriorate, o sursă configurată necorespunzător sau un circuit de aer problematic.
Pentru un exemplu de utilizare reală a unei mașini CORMAK din această familie poți consulta punerea în funcțiune a mașinii plasmă CNC CORMAK PW-1530 la SARC SUDEX, Brașov .
8. Compatibilitatea dintre THC și sursa de plasmă
Nu orice controler THC poate fi conectat direct la orice sursă. Sistemul trebuie analizat ca un ansamblu format din sursa de plasmă, interfața electrică, controler, axa Z și logica mașinii.
Ieșirea pentru tensiunea arcului
Unele surse destinate aplicațiilor mecanizate furnizează o ieșire de tensiune pregătită pentru integrarea CNC. În alte configurații există acces la alte tipuri de semnale, iar conectarea trebuie realizată strict conform documentației.
Raportul de divizare
Dacă semnalul utilizat este o tensiune divizată, regulatorul trebuie configurat pentru raportul corect. Un raport eronat produce o valoare interpretată greșit și, implicit, comenzi nepotrivite asupra axei Z.
Confirmarea arcului
Controlerul poate avea nevoie de un semnal care confirmă faptul că arcul a fost transferat și procesul poate continua. Tipul și nivelul acestui semnal depind de sursa utilizată.
Pornirea sursei
Trebuie verificat modul în care CNC-ul comandă aprinderea, precum și izolarea și secvența electrică prevăzute de producător.
Interferențele electromagnetice
Sistemele de plasmă pot genera interferențe importante. Împământarea, ecranarea, traseul cablurilor și separarea circuitelor de putere de cele de semnal trebuie realizate conform documentației.
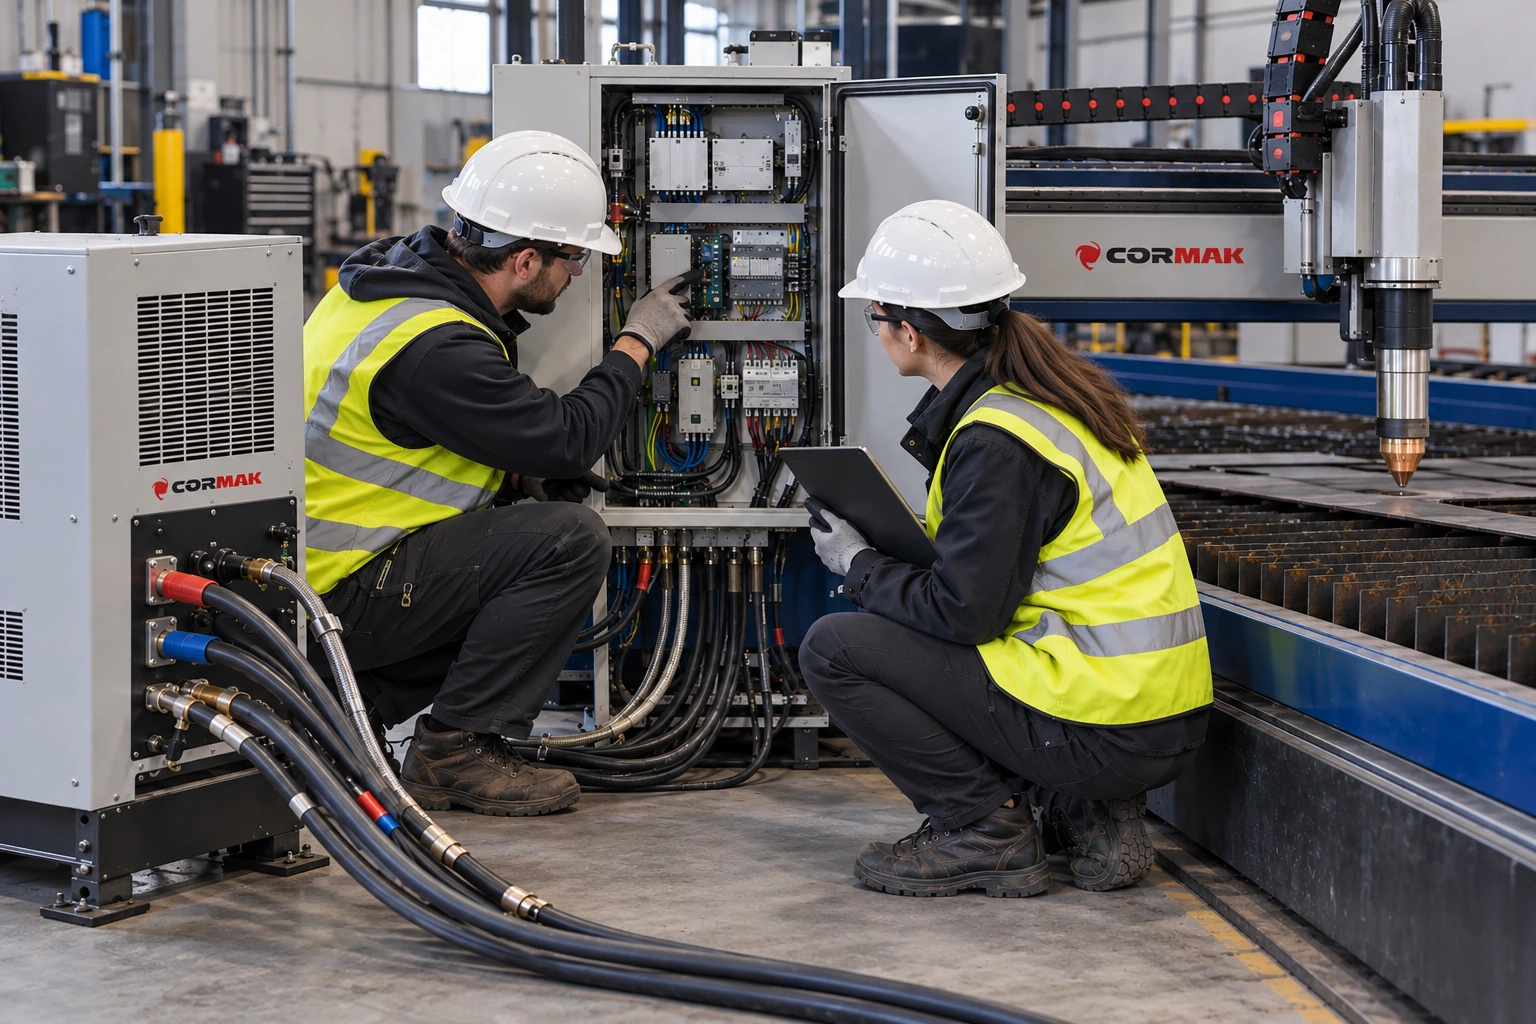
Nu se improvizează conexiuni la tensiunea brută a arcului
Tensiunile din interiorul sursei pot fi periculoase.
Conexiunile THC se realizează numai prin interfața prevăzută
pentru instalație și conform documentației producătorilor.
Un exemplu de sursă destinată integrării cu mașini CNC este SPARTUS ProCUT 125CNC , care include priză pentru comandă CNC și aprindere fără contact, fără HF.
Alte surse și configurații pot fi analizate în categoria mașini și surse pentru tăiere cu plasmă .
9. Ce trebuie verificat înainte de alegerea unei configurații THC?
- producătorul și modelul sursei de plasmă;
- domeniul de curent al sursei;
- existența interfeței pentru utilizare CNC;
- tipul semnalului de tensiune al arcului;
- raportul tensiunii divizate;
- semnalul de confirmare a arcului;
- modul de comandă pentru pornirea sursei;
- controlerul CNC utilizat;
- cursa și comanda axei Z;
- metoda de detectare inițială a tablei;
- funcțiile anti-dive;
- cerințele de împământare și ecranare;
- grosimile de tablă prelucrate;
- materialele utilizate în producție.
Conectorul fizic nu confirmă compatibilitatea
Faptul că două echipamente pot fi conectate mecanic nu înseamnă
că semnalele și nivelurile electrice sunt compatibile.
Configurația se confirmă din documentație sau de către furnizor.
10. Exemple CORMAK de integrare a THC-ului
CORMAK ZZ 1500×3000
Mașină mobilă pentru plasmă și oxigaz, cu THC pe tensiune, axă Z de 120 mm și format de lucru 1500 × 3000 mm.
ZZ 1500×3000 + SPARTUS 125CNC
Configurație completă cu mașina CNC și sursă SPARTUS ProCUT 125CNC.
CORMAK PW-1530 WTK
Configurație cu masă cu apă, regulator THC, detectarea materialului și stabilizarea torței.
CORMAK PW-2040 WTK
Variantă cu câmp de lucru 2000 × 4000 mm, masă cu apă și THC bazat pe tensiune.
11. Cum testezi THC-ul după instalare?
Punerea în funcțiune trebuie realizată metodic. Este preferabil să se înceapă pe material cunoscut, plan, cu parametri confirmați pentru combinația de sursă și consumabile.
1
Axa Z
Verifică sensul, limitele și comenzile de ridicare
și coborâre.
2
IHS
Verifică detectarea repetabilă a suprafeței tablei.
3
Înălțimi
Confirmă perforarea, tăierea și momentul activării THC.
4
Proba
Compară rezultatul cu THC dezactivat și apoi activat.
Testul inițial cu THC dezactivat
Pe o tablă plană poate fi utilă validarea parametrilor de bază fără corecția automată. Dacă tăierea este deja necorespunzătoare în aceste condiții, activarea THC nu trebuie folosită pentru mascarea problemei.
Testul cu THC activ
După validarea parametrilor de bază se urmărește dacă axa Z corectează variațiile lin, fără oscilații și fără coborâri bruște în zonele în care mașina încetinește.
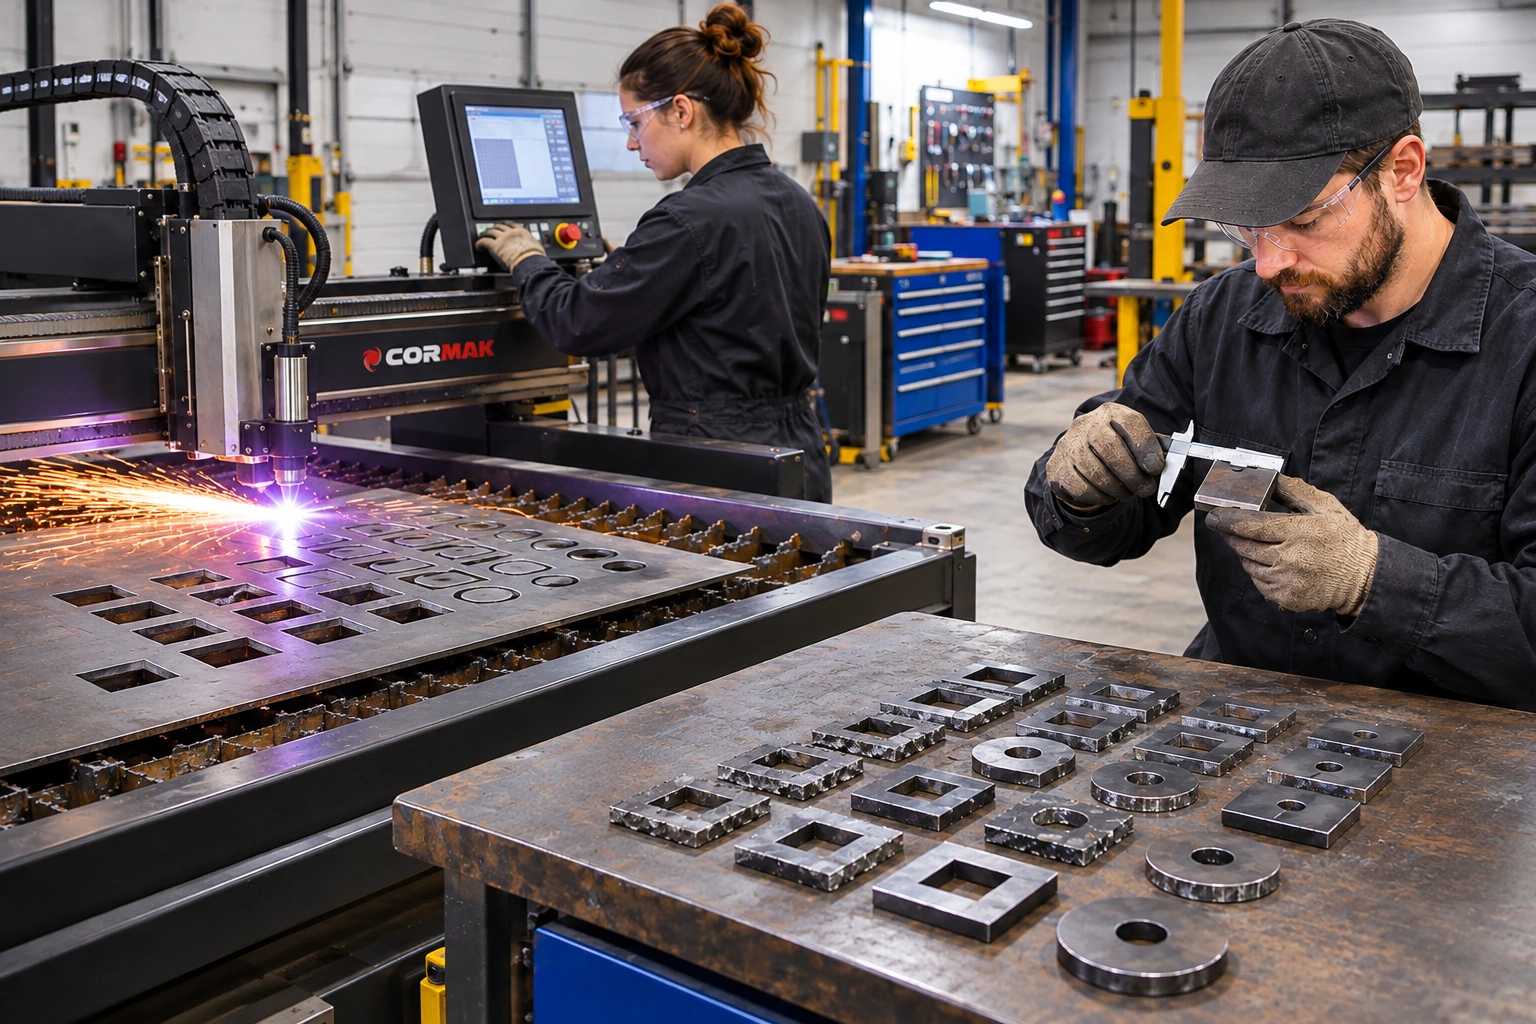
Vezi și exemplul real de punere în funcțiune a unei mașini CORMAK PW-1530 , unde instalația a fost verificată prin probe de tăiere înainte de utilizarea în producție.
12. Probleme frecvente și verificări recomandate
| Simptom | Cauză posibilă | Ce verifici |
|---|---|---|
| Torța coboară în colțuri | THC activ la viteză redusă | Anti-dive și pragul de viteză |
| Torța urcă permanent | Semnal sau raport de divizare interpretat incorect | Ieșirea sursei și configurarea THC |
| Torța coboară permanent | Referință incorectă sau sens de comandă greșit | Sens axa Z și valoarea de referință |
| Înălțimea oscilează | Răspuns prea rapid, toleranță prea mică sau semnal instabil | Filtrare, viteză Z și cabluri |
| Torța atinge tabla la pornire | Detectare inițială incorectă | IHS și secvența de pornire |
| Torța se ridică după perforare | THC activat prea devreme | Temporizare și confirmarea arcului |
| Muchie înclinată | Înălțime, viteză, consumabile sau direcție de tăiere | Întregul set de parametri |
| Zgură excesivă | Viteză, curent sau consumabile nepotrivite | Tabelul tehnologic și starea torței |
13. THC-ul influențează singur calitatea tăierii?
Nu. THC-ul controlează un parametru important, dar calitatea debitării rezultă din funcționarea întregului sistem.
- sursa de plasmă;
- torța și consumabilele;
- curentul de tăiere;
- presiunea și calitatea aerului;
- viteza de deplasare;
- înălțimea de perforare;
- înălțimea de tăiere;
- controlul THC;
- rigiditatea mecanică a mașinii;
- starea mesei;
- programul CNC;
- materialul și grosimea tablei.
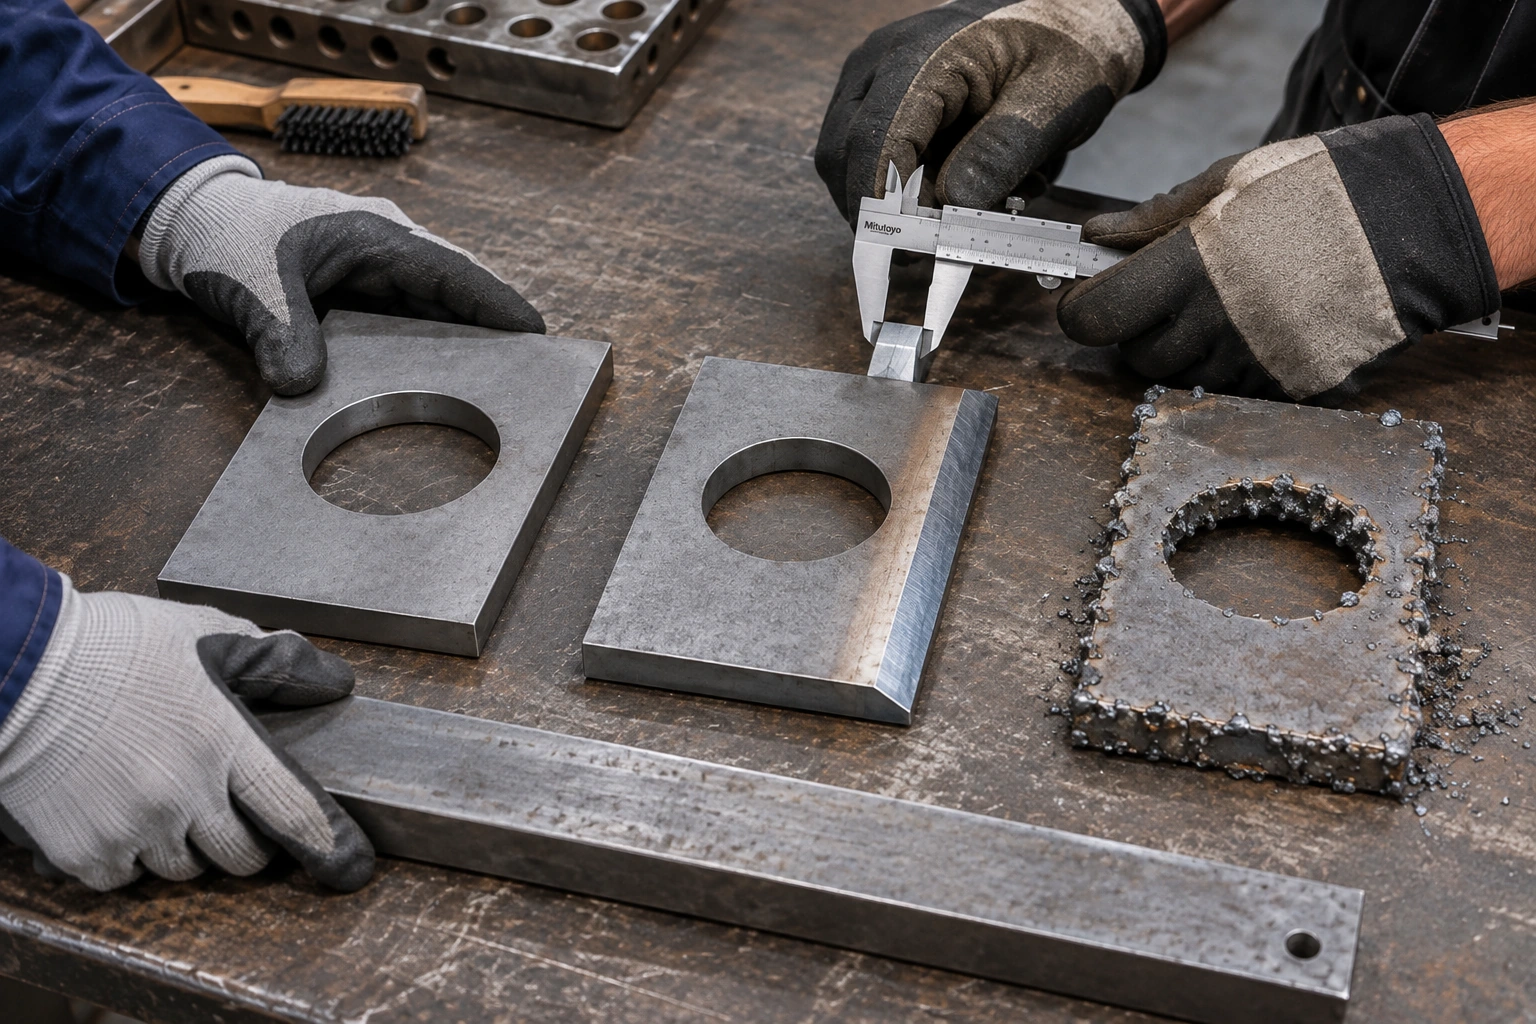
THC-ul menține o condiție corectă; nu repară un proces greșit
Dacă viteza, curentul, consumabilele sau aerul sunt
necorespunzătoare, schimbarea înălțimii torței nu va transforma
automat procesul într-unul corect.
14. Consumabilele și aerul pot modifica comportamentul THC
Electrodul și duza se uzează în timpul lucrului. Pe măsură ce geometria lor se modifică, se poate schimba și comportamentul arcului, implicit semnalul pe care THC-ul îl utilizează pentru corecție.
Dacă aceeași mașină a funcționat corect cu aceiași parametri, iar calitatea începe să se degradeze progresiv, verifică consumabilele înainte de a modifica radical reglajele THC.
Același principiu se aplică alimentării cu aer. Presiunea, debitul, umiditatea și contaminarea trebuie menținute în limitele cerute de sursa utilizată.
Pentru sursa SPARTUS ProCUT 125CNC , pagina CORMAK indică o presiune recomandată de 5,5 bar și un necesar de aer de 250 l/min.
15. Întreținerea mașinii influențează stabilitatea procesului
Un THC bine reglat nu poate compensa jocurile mecanice, contaminarea ghidajelor sau o axă Z care nu se deplasează uniform.
Verifică periodic sistemul de ghidare, cablurile, torța, masa de lucru, împământarea și instalația de aer.
Pentru o procedură mai largă de mentenanță poți consulta articolul CORMAK Cum se realizează întreținerea și curățarea corectă a unei mașini de tăiat cu plasmă CNC .
16. Siguranța la conectarea și exploatarea THC
Sistemele de plasmă implică tensiuni periculoase, temperaturi ridicate, radiații optice, fum metalic, particule incandescente și risc de incendiu.
Intervențiile asupra sursei și conectarea semnalelor THC trebuie efectuate numai conform documentației tehnice și de către personal calificat.
Nu deschide sursa pentru conectări improvizate
Înaintea oricărei intervenții se izolează alimentarea și se
respectă procedurile și timpul de descărcare prevăzute de
producător. Tensiunea brută a arcului nu se conectează direct
la un controler fără interfața proiectată pentru această funcție.
Pentru exemple de instalări reale și verificări după montaj poți consulta secțiunea Puneri în funcțiune CORMAK .
17. Ce urmărești în producția repetitivă?
După validarea instalației, scopul nu este doar obținerea unei singure tăieri bune. Trebuie urmărit dacă procesul rămâne stabil pe mai multe piese și pe diferite zone ale tablei.
- comportamentul axei Z pe contururi lungi;
- reacția la table ușor deformate;
- stabilitatea în colțuri și cercuri mici;
- uzura consumabilelor;
- repetabilitatea muchiei;
- cantitatea de zgură;
- precizia pieselor rezultate;
- apariția unor corecții verticale excesive.
18. Întrebări frecvente despre THC la plasma CNC
Ce înseamnă THC la o plasmă CNC?
THC înseamnă Torch Height Control. Sistemul comandă axa Z pentru a corecta poziția verticală a torței în timpul tăierii.
THC și IHS sunt același lucru?
Nu. IHS detectează suprafața tablei înainte de aprinderea și perforarea materialului. THC-ul intervine ulterior, în timpul deplasării pe contur.
THC-ul măsoară direct distanța dintre torță și tablă?
Un sistem bazat pe tensiunea arcului nu măsoară direct distanța în milimetri. El utilizează tensiunea arcului ca indicator al modificării lungimii acestuia.
De ce nu trebuie activat THC imediat după perforare?
În timpul perforării arcul și jetul de plasmă sunt într-o fază tranzitorie. Activarea prea devreme poate determina sistemul să reacționeze la variații care nu reprezintă o schimbare reală a nivelului tablei.
Ce este funcția anti-dive?
Este o logică prin care sistemul limitează sau suspendă coborârea torței atunci când mașina încetinește puternic, de exemplu în colțuri sau pe contururi mici.
Pot conecta orice THC la orice sursă de plasmă?
Nu. Trebuie verificate tipul semnalului de tensiune, raportul de divizare, izolarea, confirmarea arcului, comanda de pornire și compatibilitatea electrică.
THC-ul poate corecta o viteză de tăiere greșită?
Nu. THC-ul controlează înălțimea torței. Viteza, curentul, aerul și consumabilele trebuie configurate separat conform procesului de tăiere.
Cum verific dacă problema este THC-ul sau alt parametru?
Validează mai întâi procesul pe tablă plană și cu parametri cunoscuți. Verifică IHS, înălțimile, consumabilele, aerul și tăierea de bază, apoi testează comportamentul THC separat.
19. Concluzie: THC-ul trebuie privit ca parte din întregul sistem
THC la plasma CNC are rolul de a controla poziția verticală a torței pe durata debitării și de a compensa variațiile normale ale suprafeței tablei.
El nu trebuie confundat cu detectarea inițială IHS și nu funcționează independent de restul instalației. Tensiunea arcului, sursa, consumabilele, aerul comprimat, viteza, secvența de perforare, axa Z și logica anti-dive fac parte din același proces.
La alegerea unei mașini, nu este suficient ca în lista de echipare să apară termenul „THC”. Trebuie verificat cum este integrat sistemul cu sursa de plasmă, detectarea tablei și controlerul CNC.
Poți compara configurațiile disponibile în categoria mașini de tăiat cu plasmă CNC CORMAK .
CORMAK · debitare plasmă CNC
Alegi o plasmă CNC cu THC?
Pentru selectarea configurației potrivite, transmite dimensiunea tablelor, materialele, grosimile prelucrate, volumul estimat și cerințele de tăiere. Astfel pot fi analizate împreună mașina, sursa de plasmă și sistemul de control al înălțimii.