
Coșul de cumpărături
Rectificarea plană și frezarea plană nu sunt procese concurente în orice aplicație. Frezarea este utilizată pentru îndepărtarea eficientă a adaosului și realizarea geometriei, în timp ce rectificarea devine relevantă atunci când suprafața finală trebuie controlată mai strict din punct de vedere al planeității, paralelismului, rugozității sau dimensiunii.
01
Frezare
Productivitate bună la îndepărtarea adaosului și libertate mare pentru realizarea geometriei.
02
Rectificare
Operație orientată spre finisarea controlată a suprafețelor și îndepărtarea unor adaosuri reduse.
03
Desen tehnic
Planeitatea, paralelismul, dimensiunea și rugozitatea decid dacă frezarea este suficientă.
04
Proces combinat
Pentru numeroase piese, frezarea și rectificarea se completează în același flux tehnologic.
Rectificare plană vs frezare: care este diferența esențială?
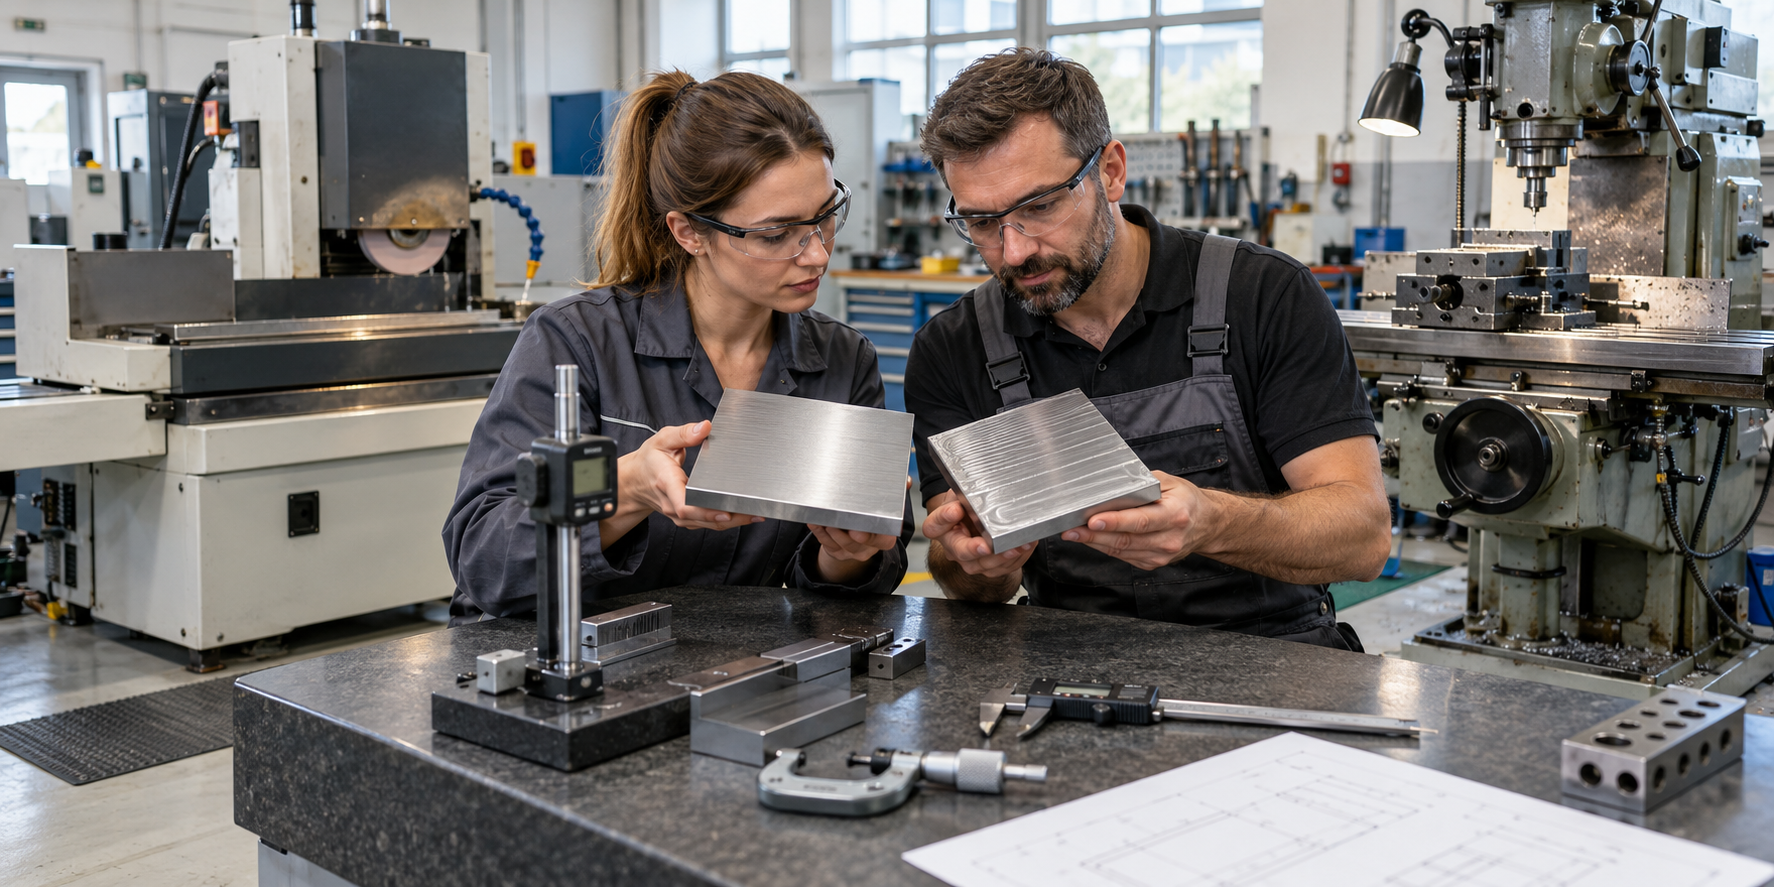
Ambele procese pot genera suprafețe plane, însă modul în care ajung la rezultat și rolul lor în fluxul tehnologic sunt diferite. Frezarea utilizează o sculă rotativă cu mai multe muchii și poate îndepărta eficient volume importante de material. Rectificarea utilizează un corp abraziv și este orientată în principal spre îndepărtarea controlată a unor straturi reduse.
Într-un atelier care execută piese mecanice, alegerea trebuie făcută după desen, funcția suprafeței și stadiul piesei în proces. Gama CORMAK de mașini pentru prelucrarea metalului include atât utilaje pentru realizarea geometriei, cât și echipamente dedicate finisării.
De ce contează?
O suprafață mai lucioasă nu este automat mai precisă, iar alegerea unei operații suplimentare nu este justificată dacă cerințele desenului sunt deja respectate.
Când este frezarea operația potrivită?
Frezarea este procesul natural atunci când piesa trebuie adusă de la semifabricat la geometria necesară. Pe lângă suprafețe plane, aceeași mașină poate realiza trepte, canale, buzunare, contururi și alte forme.
Pentru lucrări convenționale și producție diversificată pot fi analizate mașinile de frezat universale CORMAK, iar pentru aplicații care combină mai multe operații există categoria de mașini pentru găurit și frezat metal.
- îndepărtarea unor adaosuri importante;
- realizarea suprafețelor plane;
- executarea treptelor și canalelor;
- prelucrarea buzunarelor și contururilor;
- pregătirea piesei pentru tratament termic;
- pregătirea suprafeței înainte de rectificare.
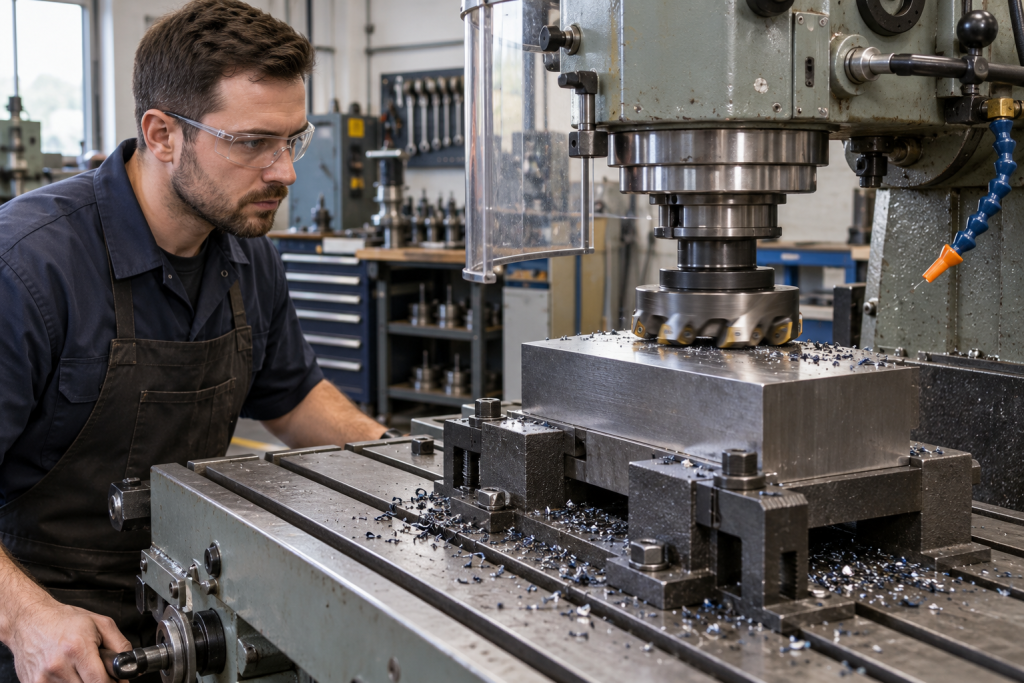
Un exemplu pentru producție unitară sau de serie este CORMAK MFM250 cu cap înclinabil pe două axe, iar pentru o configurație cu cap pivotant în trei axe poate fi analizată CORMAK MFM320.
Pentru piese mai masive și solicitări industriale există și CORMAK FU1235 cu consolă și structură rigidă, unde stabilitatea mașinii devine importantă în special la îndepărtarea unor volume mai mari de material.
Când rectificarea plană devine justificată?
Rectificarea plană îndepărtează cantități reduse de material prin intermediul unui corp abraziv. În cazul pieselor feromagnetice, fixarea se realizează frecvent pe o masă magnetică, ceea ce permite susținerea piesei pe o suprafață mare.
Categoria de mașini de rectificat plan CORMAK include configurații semi-automate și automate destinate finisării suprafețelor și controlului geometriei pieselor.
În funcție de necesarul de automatizare pot fi comparate mașinile de rectificat plan cu control NC și modelele semi-automate pentru rectificare plană.
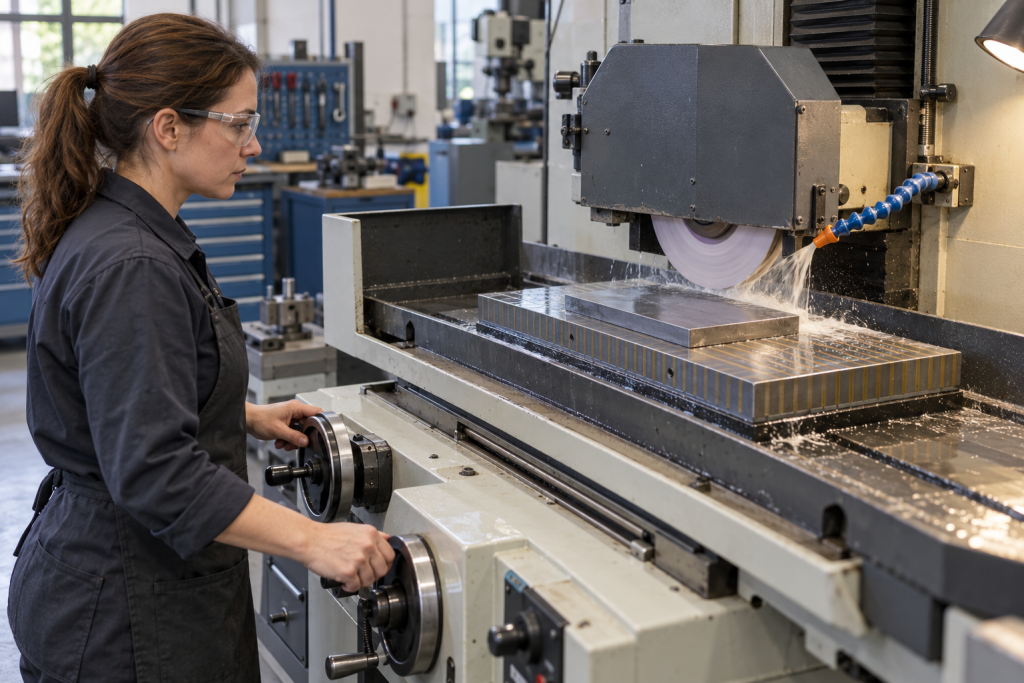
Rectificarea este relevantă în special pentru:
- corectarea planeității;
- obținerea paralelismului dintre două fețe;
- aducerea controlată la dimensiunea finală;
- finisarea suprafețelor funcționale;
- prelucrarea anumitor piese după tratament termic;
- eliminarea urmelor de frezare atunci când desenul o cere.
Un exemplu industrial este CORMAK MYS1632 AUTO pentru rectificarea suprafețelor plane, echipat cu masă magnetică de 800 × 400 mm și sistem de răcire.
Frezare plană vs rectificare plană – comparație tehnică
| Criteriu | Frezare plană | Rectificare plană |
|---|---|---|
| Rol principal | Degroșare și realizarea geometriei | Finisare și corectarea suprafeței |
| Volum de material îndepărtat | Poate fi important | De regulă redus și controlat |
| Productivitate la degroșare | Ridicată | Mai redusă |
| Forme realizabile | Plane, trepte, canale, buzunare, contururi | În principal suprafețe plane |
| Fixarea piesei | Menghină, bride sau dispozitive | Masă magnetică sau dispozitive |
| Rol în flux | Operație principală sau semifinisare | Semifinisare sau operație finală |
Nu asocia automat un proces cu o toleranță numerică.
Rezultatul real depinde de utilaj, sculă sau corp abraziv, fixare, material, parametri, temperatură și metoda de verificare.
Prima întrebare: ce rol are suprafața în ansamblu?
Selecția procesului trebuie să pornească de la desenul tehnic. O suprafață poate avea numai un rol structural sau poate deveni referință pentru montaj, măsurare, ghidare ori etanșare.
01
Bază de montaj
Necesită evaluarea planeității și a relației cu celelalte suprafețe ale piesei.
02
Suprafață de ghidare
Geometria și finisajul pot influența direct deplasarea și uzura ansamblului.
03
Suprafață de etanșare
Finisajul și geometria trebuie corelate cu funcția și sistemul de etanșare.
04
Suprafață nefuncțională
Poate să nu justifice o operație suplimentară dacă frezarea respectă desenul.
În atelier, o freză universală precum CORMAK UWF 110B pentru prelucrări universale permite realizarea suprafețelor și geometriilor de bază, însă necesitatea unei rectificări ulterioare trebuie decisă separat.
Aspectul suprafeței nu este același lucru cu precizia
După frezare rămân urme determinate de geometria sculei și de traseul muchiilor. Aspectul rezultat este influențat de diametrul frezei, starea plăcuțelor, bătaia sculei, turație, avans, adâncimea de așchiere și rigiditatea ansamblului.
În cazul rectificării, finisajul depinde de alegerea corpului abraziv, granulație, duritate, structură, diamantare, avans, adâncimea de pătrundere și răcire.
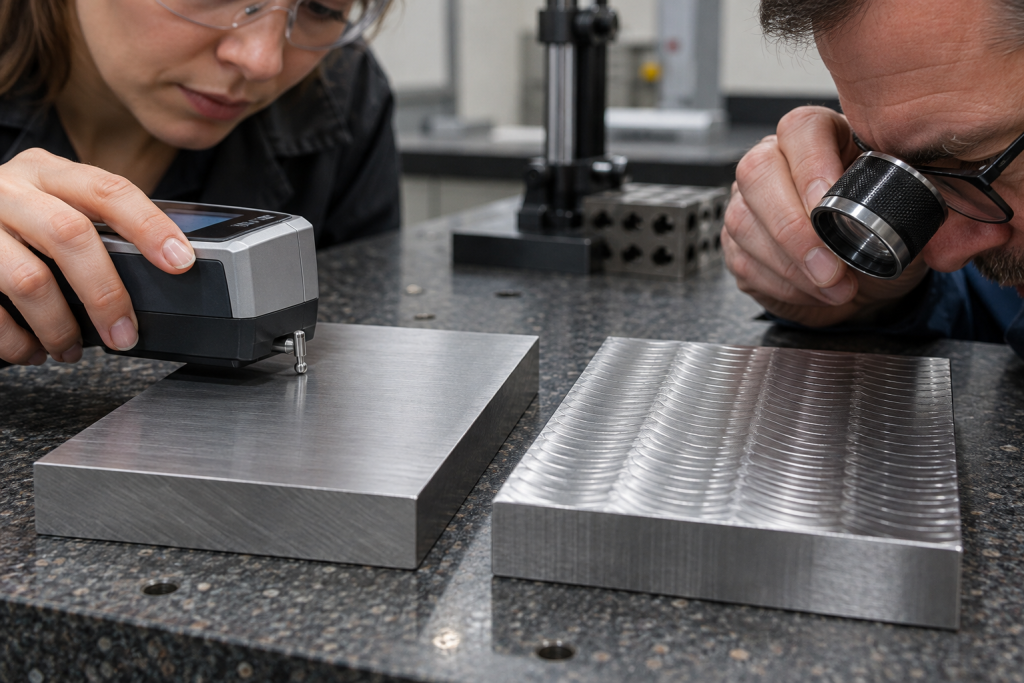
O suprafață lucioasă nu garantează conformitatea.
Planeitatea, paralelismul și rugozitatea trebuie verificate prin metode și instrumente adecvate cerințelor din desen.
Pentru alte metode de finisare pot fi consultate și echipamentele CORMAK pentru șlefuirea metalului, dar fiecare proces trebuie ales după funcția suprafeței.
Materialul influențează atât frezarea, cât și rectificarea
Oțeluri nealiate și slab aliate
Pot fi frezate eficient înainte de tratament. Dacă după tratament sunt necesare suprafețe funcționale precise, procesul poate păstra un adaos controlat pentru rectificare.
Oțeluri călite
Rectificarea este frecvent utilizată pentru finisare, însă trebuie controlate corpul abraziv și temperatura pentru a evita deteriorarea stratului superficial.
Fontă
Poate fi frezată și rectificată, dar praful și particulele rezultate necesită măsuri corespunzătoare de protecție și întreținere.
Aluminiu și aliaje neferoase
Frezarea este frecvent utilizată, iar rectificarea necesită corpuri abrazive și proceduri adaptate pentru a evita încărcarea pietrei.
Pentru lucrări mixte de dimensiuni moderate, un utilaj precum CORMAK ZX7045E pentru găurire și frezare poate realiza inclusiv frezare frontală și pregătirea suprafețelor înaintea altor operații.
Grosimea corectă nu înseamnă automat planeitate corectă
Înaintea alegerii procesului trebuie diferențiate clar toleranța dimensională, planeitatea, paralelismul, perpendicularitatea, rugozitatea și poziția unei suprafețe față de alte elemente.
Două suprafețe pot respecta grosimea totală prescrisă și totuși să nu fie suficient de paralele. În același mod, o suprafață poate arăta foarte bine vizual și totuși să nu respecte planeitatea cerută.
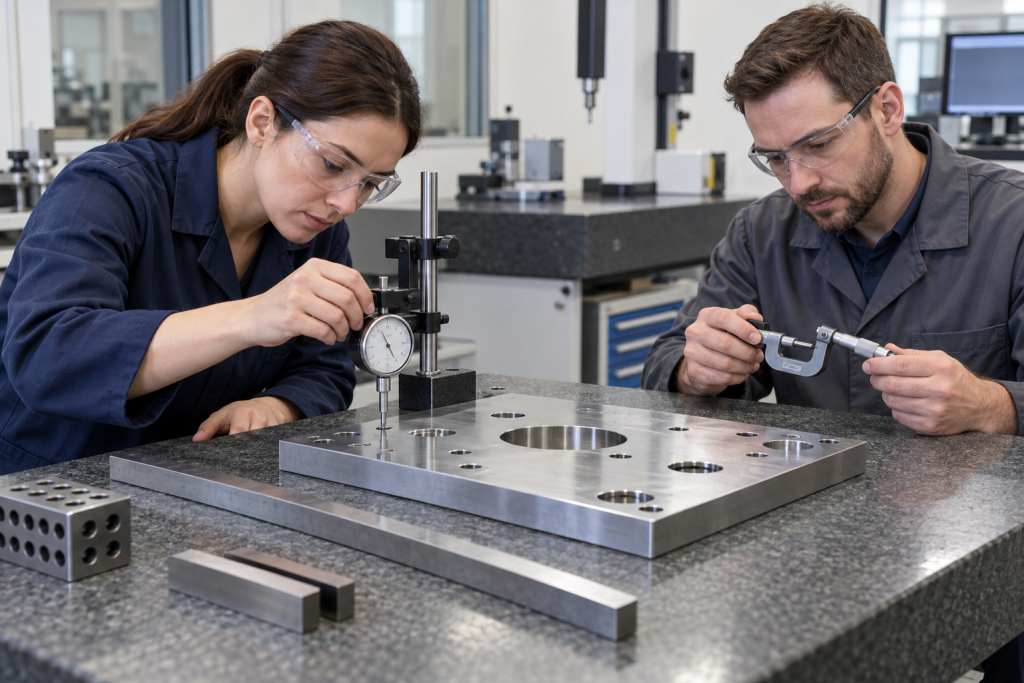
Înainte de selectarea utilajului verifică desenul complet.
Notează cota nominală, abaterea dimensională, planeitatea, paralelismul, rugozitatea, lungimea pe care se aplică toleranța și metoda de control.
Pentru aplicațiile de finisare de precizie, articolul despre CORMAK MYS1632 AUTO și parametrii unei mașini de rectificat plan explică separat masa magnetică, cursele, discul abraziv și sistemul de avans.
Nu folosi rectificarea pentru a înlocui o degroșare ineficientă
Dacă adaosul este mare, rectificarea poate deveni lentă, poate accelera uzura corpului abraziv și poate introduce o încărcare termică inutilă. În această etapă, frezarea este în general procesul potrivit pentru apropierea piesei de dimensiunea finală.
La polul opus, un adaos insuficient pentru rectificare poate să nu permită curățarea completă a urmelor sau abaterilor rămase după operația precedentă.
PAS 01
Semifabricat
Debitare și pregătire inițială.
PAS 02
Stabilizare
Dacă materialul și procesul o necesită.
PAS 03
Frezare
Suprafețe de referință și geometrie.
PAS 04
Tratament
Dacă este prevăzut în tehnologie.
PAS 05
Rectificare
Finisarea suprafețelor funcționale.
PAS 06
Control
Dimensional și geometric.
Pentru pregătirea pieselor și realizarea geometriilor pot fi utilizate și mașini de frezat pentru scule, în funcție de tipul piesei și de operațiile necesare.
La alegerea procesului trebuie luate în calcul inclusiv sculele pentru frezarea metalului, deoarece geometria și starea sculei influențează direct suprafața obținută.
Când cea mai bună alegere este frezare + rectificare?
Pentru multe piese de precizie, răspunsul la întrebarea rectificare sau frezare este: ambele, în etape diferite.
Frezarea pregătește piesa
- îndepărtează adaosul principal;
- creează suprafețe de referință;
- realizează trepte și buzunare;
- produce geometria de bază;
- lasă adaos controlat pentru finisare.
Rectificarea finalizează suprafețele selectate
- corectează abateri reduse;
- controlează planeitatea;
- controlează paralelismul;
- aduce piesa la dimensiunea finală;
- obține finisajul cerut de desen.
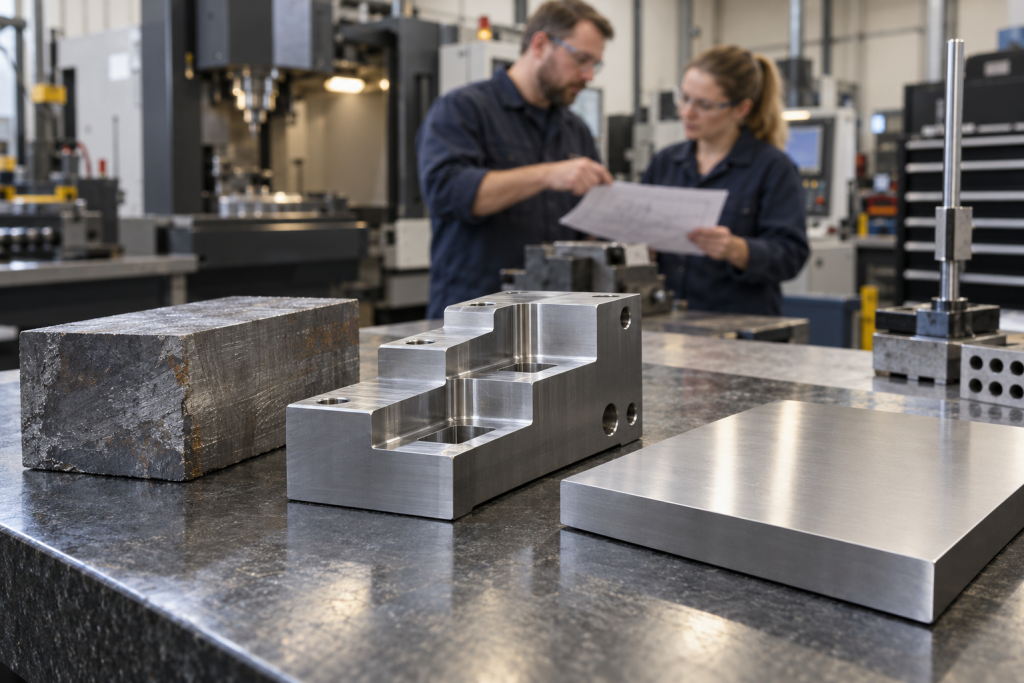
Un exemplu de mașină orientată spre operații diverse este CORMAK XN830 cu comandă CNC Siemens 808D, în timp ce operația finală de rectificare trebuie realizată pe un utilaj proiectat pentru acest proces.
Nu rectifica automat toate fețele unei piese.
Operația trebuie aplicată suprafețelor pentru care desenul și funcția justifică timpul și costul suplimentar.
Cum verifici dacă procesul ales a produs rezultatul corect?
Alegerea dintre frezare și rectificare trebuie validată prin măsurători. Aspectul vizual poate ajuta la identificarea defectelor evidente, dar nu poate înlocui controlul dimensional și geometric.
Dimensiune
Se verifică în punctele relevante cu instrumentul adecvat toleranței solicitate.
Planeitate
Se controlează pe o suprafață de referință și în suficiente puncte pentru a caracteriza piesa.
Paralelism
Se compară cele două fețe pe întreaga zonă funcțională, nu într-un singur punct.
Rugozitate
Pentru o cerință explicită, verificarea se realizează cu instrumentul potrivit, nu numai vizual.
Temperatura trebuie inclusă în procesul de control. O piesă încălzită în timpul așchierii sau rectificării poate furniza o valoare dimensională diferită după stabilizare.
Pentru adaptarea utilajelor la aplicație pot fi analizate și echipamentele opționale pentru mașinile de frezat, respectiv opționalele pentru mașinile de rectificat plan.
Compară costul piesei conforme, nu doar timpul pe utilaj
Procesul cu durata cea mai mică nu este obligatoriu cel mai economic. Evaluarea trebuie să includă pregătirea piesei, fixarea, timpul de prelucrare, sculele sau corpurile abrazive, răcirea, măsurarea, rebuturile și eventualele operații de corectare.
| Element de cost | Frezare | Rectificare |
|---|---|---|
| Pregătire | Fixare, aliniere și selectarea sculei | Fixare, poziționare și pregătirea pietrei |
| Consumabil | Freze, plăcuțe și portscule | Corp abraziv și diamantare |
| Control termic | Important în funcție de regimul de așchiere | Critic pentru evitarea supraîncălzirii |
| Control final | Dimensional, geometric și eventual rugozitate | Dimensional, geometric, rugozitate și stabilizare |
Dacă frezarea respectă toate cerințele desenului, rectificarea poate fi o operație inutilă. Dacă piesa frezată generează probleme de montaj, necesită corecții manuale sau nu respectă geometria, rectificarea poate reduce costul real al ansamblului.
Exemplu · rectificare plană
CORMAK MYS1632 AUTO 800 × 400 mm
MYS1632 AUTO este destinat rectificării profesionale a suprafețelor plane și combină masa magnetică de 800 × 400 mm cu deplasarea mesei de 760 × 480 mm, arbore de 4 kW și sistem de răcire.
Modelul este relevant atunci când procesul necesită o mașină dedicată operațiilor de finisare și control al suprafețelor plane.
Vezi CORMAK MYS1632 AUTO →
Masă de lucru
915 × 400 mm
915 × 400 mm
Masă magnetică
800 × 400 mm
800 × 400 mm
Deplasare masă
760 × 480 mm
760 × 480 mm
Motor arbore
4,0 kW
4,0 kW
Ai nevoie de degroșare sau de finisare?
Dacă piesa necesită în primul rând formă, canale, trepte și îndepărtarea unui adaos important, începe analiza de la frezare. Dacă desenul impune control suplimentar al suprafețelor funcționale, evaluează rectificarea plană ca etapă separată.
Întrebări despre rectificarea plană și frezare
Poate frezarea să înlocuiască rectificarea plană?
Da, dacă suprafața frezată respectă toate cerințele dimensionale, geometrice și de rugozitate din desen. Decizia trebuie confirmată prin măsurare.
Este rectificarea întotdeauna mai precisă?
Rectificarea este utilizată frecvent pentru finisare și precizie, dar rezultatul depinde de utilaj, corp abraziv, fixare, temperatură, parametri și control.
Se poate rectifica direct un semifabricat brut?
În anumite aplicații poate fi posibil, însă îndepărtarea unui adaos mare prin rectificare este de regulă mai puțin eficientă decât pregătirea piesei prin frezare.
Când merită să folosesc frezarea și rectificarea succesiv?
Când frezarea este necesară pentru realizarea geometriei și eliminarea adaosului, iar anumite suprafețe necesită ulterior un control mai strict al dimensiunii, planeității, paralelismului sau finisajului.
Cum verific dacă finisajul obținut este suficient?
Prin compararea rezultatului cu cerințele desenului și utilizarea metodei de măsurare corespunzătoare. Aspectul vizual nu poate înlocui măsurarea rugozității atunci când aceasta este specificată.
Ce influențează calitatea suprafeței frezate?
Printre factorii principali se află geometria și starea sculei, turația, avansul, adâncimea de așchiere, rigiditatea mașinii și fixării, răcirea și materialul piesei.
Ce influențează rezultatul rectificării?
Corpul abraziv, granulația, duritatea, diamantarea, echilibrarea, viteza periferică, avansul, adâncimea de pătrundere, răcirea și stabilitatea termică.
Unde găsesc mai multe informații despre prelucrarea metalului?
În secțiunea de ghiduri tehnice CORMAK pentru prelucrarea metalului sunt publicate articole despre frezare, rectificare, strunjire, debitare și finisare.
Alege procesul pornind de la desen, nu de la numele utilajului
Materialul, dimensiunile piesei, adaosul, tratamentul termic, planeitatea, paralelismul și rugozitatea cerută trebuie analizate împreună. Pentru numeroase componente, soluția optimă este frezarea pentru realizarea formei și rectificarea numai pentru suprafețele care necesită finisare suplimentară.