
Coșul de cumpărături
Debitarea tablei · nivelul de automatizare
Cu pedală sau motorizată? Două ghilotine capabile să taie aceeași tablă nu oferă neapărat aceeași productivitate. Diferența reală este dată de efortul operatorului, timpul dintre două tăieri, poziționarea foii și repetabilitatea lotului.
Pentru lucrări ocazionale poate fi suficientă o ghilotină manuală pentru tablă . Pentru debitare repetitivă există ghilotine mecanice CORMAK , iar pentru capacități mai mari și poziționare controlată pot fi analizate ghilotinele hidraulice .
PEDALĂ
Simplitate pentru tăieri ocazionale
MOTORIZATĂ
Efort redus și cicluri repetitive
OPRITOR
Repetabilitatea poate decide productivitatea
COST / PIESĂ
Criteriul final al comparației
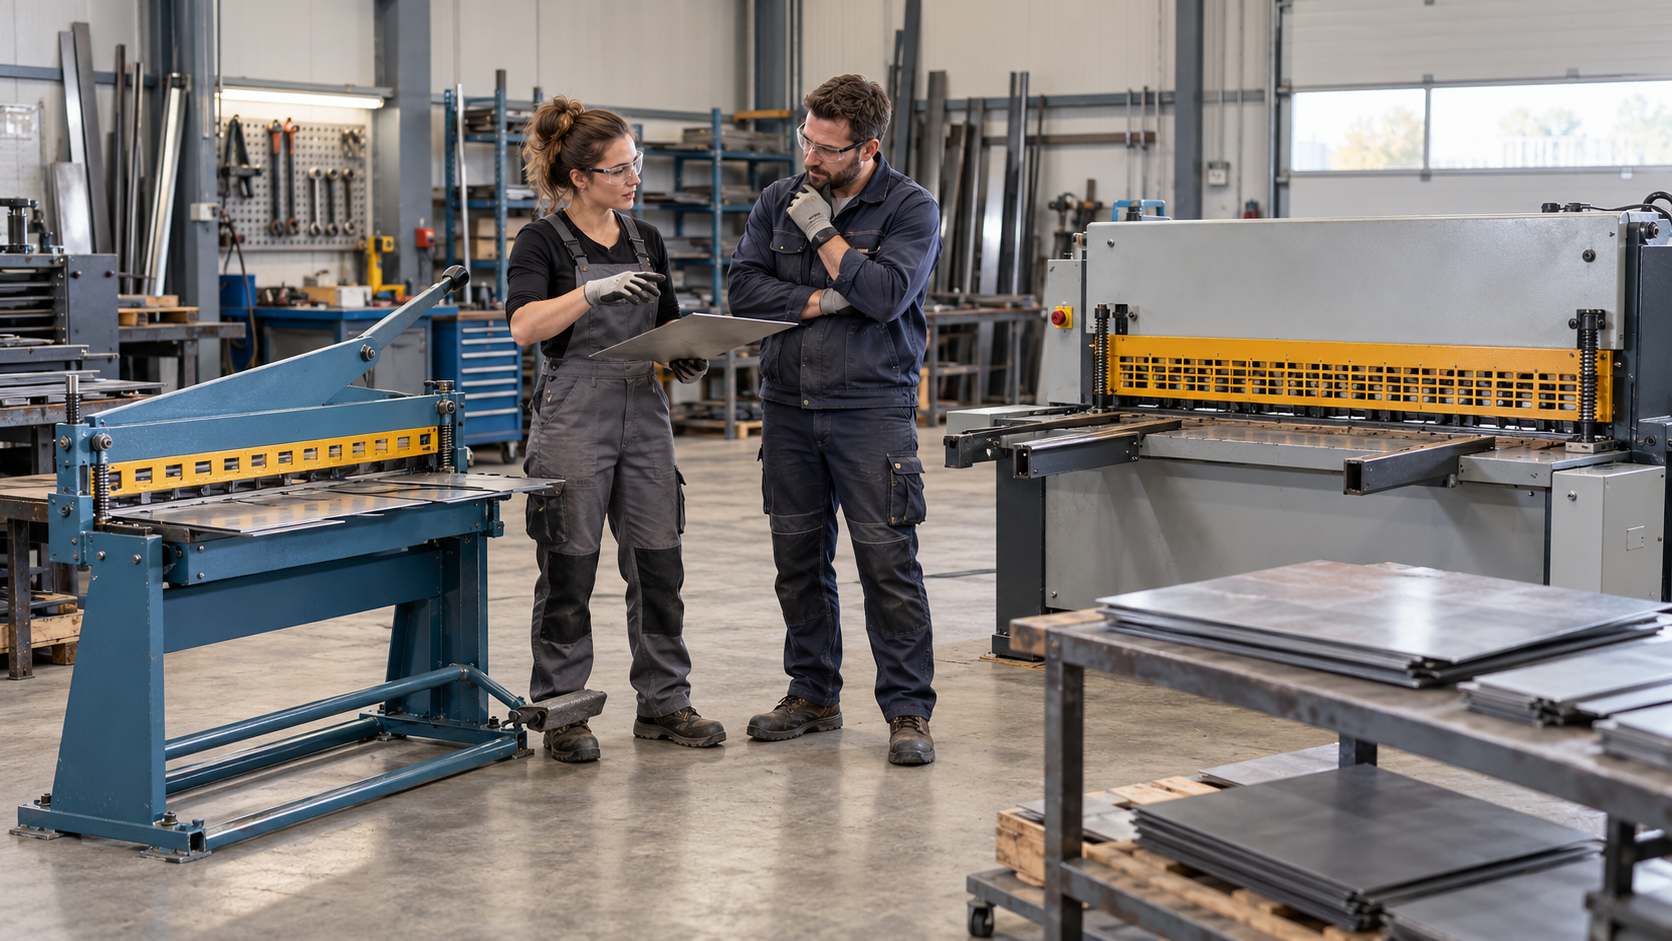
1. Ce trebuie analizat înainte de alegerea ghilotinei?
Grosimea maximă de tăiere este importantă, dar nu este suficientă. Un utilaj potrivit trebuie analizat în raport cu întregul flux de lucru.
Înainte de alegere trebuie definite:
- materialul prelucrat;
- grosimea minimă, uzuală și maximă;
- dimensiunea maximă a foii;
- lungimea maximă de tăiere;
- numărul de tăieri pe schimb;
- numărul de piese identice;
- frecvența schimbării cotei;
- toleranța dimensională cerută.
Poți porni de la categoria generală ghilotinelor pentru tablă CORMAK . Pentru alegerea tehnologiei de debitare este util și ghidul Cu ce și cum să tai tabla? .
2. Cum funcționează o ghilotină cu pedală?
La o foarfecă mecanică acționată de operator, tabla este poziționată pe masa de lucru, aliniată la ghidaj sau opritor, iar mecanismul de tăiere este acționat prin pârghie sau pedală, în funcție de construcție.
Utilajul poate include:
- masă de sprijin;
- ghidaj lateral;
- opritor posterior;
- sistem de presare;
- contragreutate sau arcuri;
- apărătoare frontală;
- reglarea cuțitelor;
- extensii pentru material.
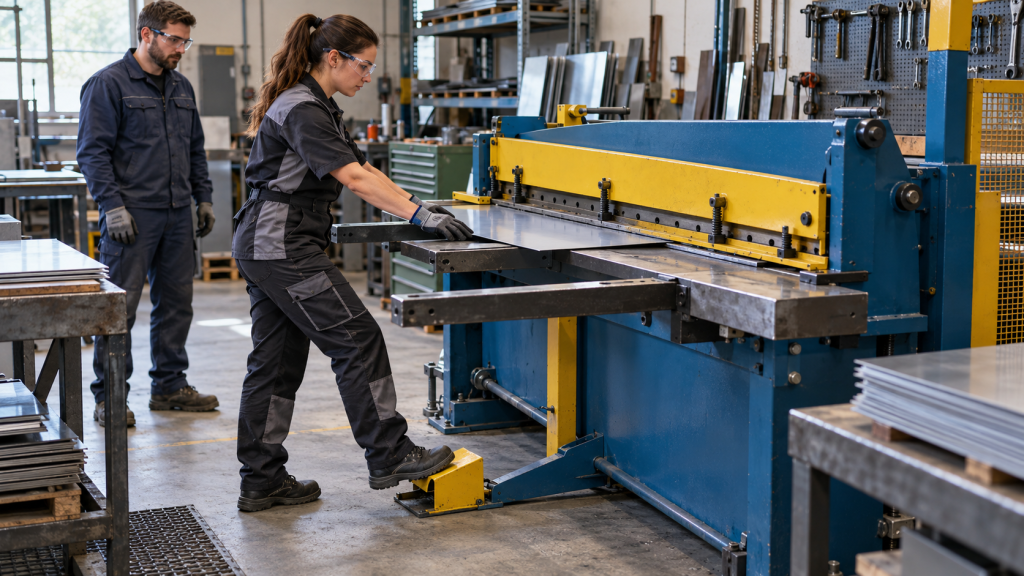
3. Când merită o ghilotină simplă, acționată mecanic?
Avantajul principal este simplitatea. Pentru o serie scurtă, operatorul poate poziționa materialul și executa tăierea fără pregătirea unui ciclu automatizat.
- piese unicat;
- loturi foarte mici;
- reparații și mentenanță;
- prototipuri;
- materiale relativ subțiri;
- schimbări dese ale cotei;
- utilizare ocazională;
- buget inițial controlat.
Un exemplu este CORMAK HS-1000 , cu lungime de tăiere de 1000 mm și grosime maximă declarată a tablei de 1,5 mm.
4. Cum funcționează o ghilotină motorizată?
La o ghilotină motorizată, mișcarea lamei este produsă de sistemul de acționare al mașinii. Operatorul poziționează foaia, verifică alinierea și comandă ciclul.
În funcție de configurație, mașina poate avea:
- acționare electromecanică sau hidraulică;
- presare mecanizată;
- opritor posterior;
- afișarea poziției opritorului;
- brațe frontale de susținere;
- masă cu role sau bile;
- contor de cicluri;
- comandă prin pedală.
Un exemplu este CORMAK Q11-3×2050 , o ghilotină mecanică motorizată cu capacitate declarată de 3 × 2050 mm și motor principal de 4 kW.
5. Pedala nu înseamnă automat ghilotină manuală
Existența unei pedale nu arată singură cum este produsă forța de tăiere.
O ghilotină motorizată poate fi comandată tot prin pedală.
În acest caz, pedala transmite comanda de pornire a ciclului,
iar forța necesară tăierii este produsă de motorul sau sistemul
hidraulic al utilajului.
Acesta este motivul pentru care două mașini descrise generic ca „ghilotină cu pedală” pot avea principii de funcționare și niveluri de productivitate foarte diferite.
6. Comparație rapidă: cu pedală vs motorizată
| Criteriu | Acționare mecanică prin operator | Ghilotină motorizată |
|---|---|---|
| Frecvență potrivită | Ocazional / serii foarte scurte | Tăieri frecvente / loturi repetitive |
| Efort operator | Mai ridicat | Mai redus în timpul ciclului |
| Pregătirea unui unicat | Rapidă | Poate necesita mai multe reglaje |
| Repetabilitate | Depinde mult de operator și opritor | Poate fi mai bună cu opritor adecvat |
| Alimentare electrică | Poate să nu fie necesară | Necesară |
| Întreținere | Construcție mai simplă | Include motor, transmisie sau sistem hidraulic |
| Productivitate | Potrivită unui ritm redus | Avantajoasă la cicluri repetate |
| Investiție inițială | De regulă mai redusă | De regulă mai mare |
7. Câte tăieri formează un lot mic?
Nu există un număr universal. Zece tăieri diferite într-o zi reprezintă alt proces decât 50 de panouri identice executate consecutiv.
Mai important decât numărul total este profilul activității:
- câte tăieri sunt consecutive;
- cât de des se modifică dimensiunea;
- câte repere sunt identice;
- cât durează poziționarea;
- cât de grea este foaia;
- cât durează reglarea;
- dacă operatorul deservește și alte posturi;
- cât de importantă este repetabilitatea.
Dacă sunt realizate două sau trei piese diferite pe zi, o soluție simplă poate fi suficientă. Dacă un lot presupune 30–50 de panouri identice, economia obținută prin acționarea motorizată și opritor poate deveni importantă.
8. Frecvența tăierilor și oboseala operatorului
La prima tăiere, diferența dintre cele două soluții poate părea mică. După zeci de cicluri, efortul repetitiv devine un factor de producție.
1
Poziționare
Foaia este preluată, așezată și aliniată.
2
Reglare
Este stabilită cota sau poziția opritorului.
3
Tăiere
Materialul este presat și lama execută cursa.
4
Repetare
Piesa este evacuată și începe următorul ciclu.
Motorizarea reduce efortul cursei, nu elimină manipularea foii.
Dacă materialul este mare sau greu, productivitatea poate fi limitată
de alimentare și evacuare mai mult decât de viteza lamei.
Aceeași logică a timpilor auxiliari este explicată și în articolul Fierăstrău gravitațional, semiautomat sau automat pentru metal? .
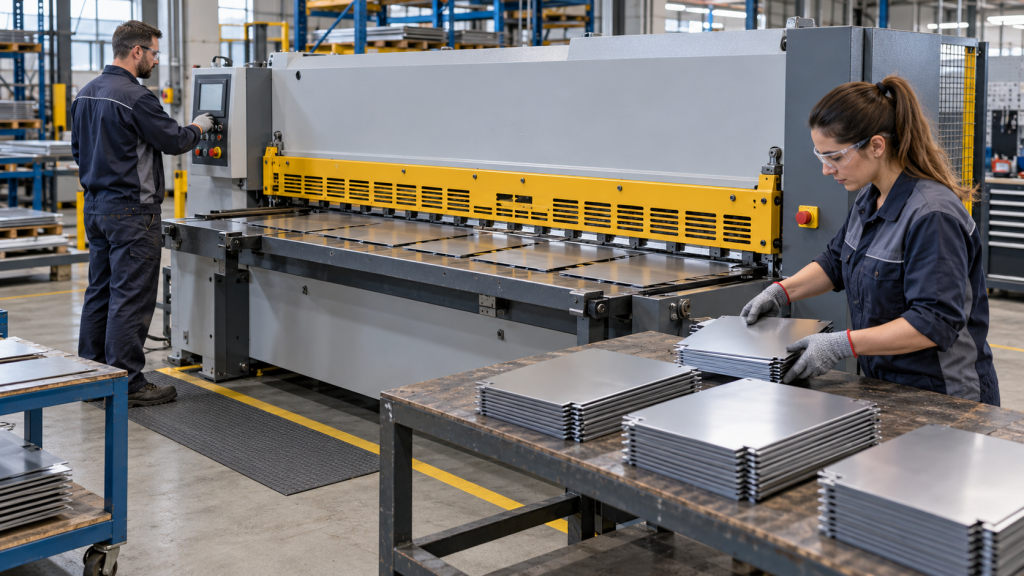
9. Trei scenarii practice
1–5 piese diferite
Reparații, prototipuri și repere unicat: o ghilotină simplă poate rămâne cea mai economică soluție.
20–100 piese similare
Pentru carcase, panouri sau cutii, acționarea motorizată și opritorul pot reduce timpul pe reper.
Activitate mixtă
Alegerea trebuie făcută după operațiile care consumă cele mai multe ore, nu după cea mai rară comandă.
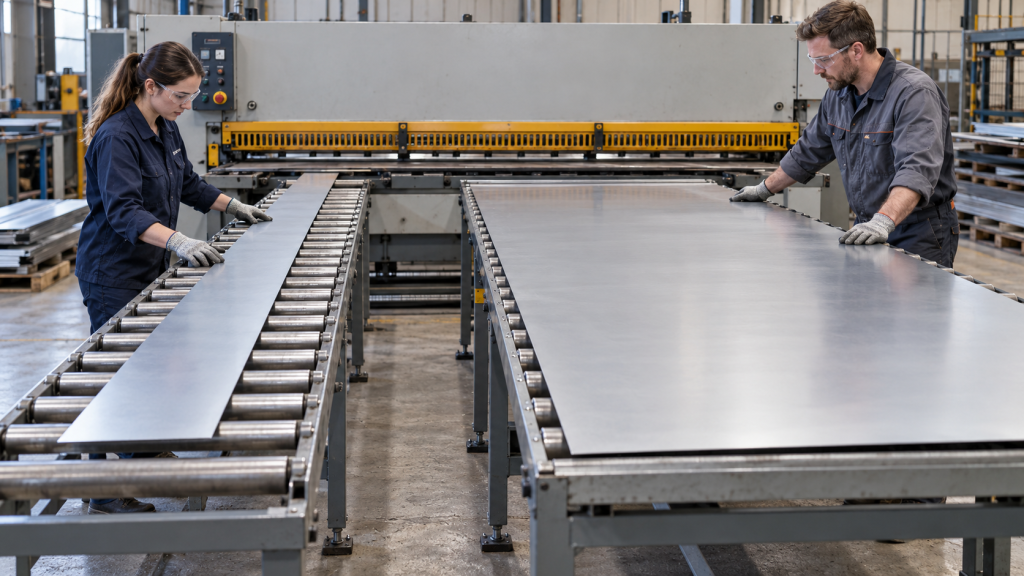
10. Dimensiunile foilor contează la fel de mult ca grosimea
Capacitatea unei ghilotine nu trebuie analizată numai după grosimea maximă. Lungimea, lățimea, masa foii și spațiul de manipulare sunt la fel de importante.
Foi mici
Sunt ușor de poziționat și pot favoriza o soluție simplă.
Foi lungi
Necesită ghidare și susținere pentru evitarea rotirii.
Foi late
Pot necesita brațe, mese auxiliare sau ajutor mecanizat.
Fâșii înguste
Opritorul posterior poate conta mai mult decât acționarea.
11. Materialul schimbă capacitatea de tăiere
O valoare declarată pentru oțel carbon nu trebuie aplicată automat inoxului, aluminiului, cuprului sau altor aliaje.
Trebuie verificate:
- materialul de referință;
- rezistența materialului;
- grosimea maximă admisă;
- lungimea pentru care este declarată;
- reglajul jocului cuțitelor;
- calitatea muchiei urmărite;
- eventualele acoperiri;
- condițiile de tăiere pe lungime completă.
Aceeași grosime nu înseamnă aceeași solicitare.
Nu presupune că o mașină care poate tăia o anumită grosime
de aluminiu poate debita automat aceeași grosime de inox.
Pentru piesele din inox care necesită prelucrare ulterioară poate fi util și ghidul despre șlefuirea și netezirea oțelului inoxidabil .
12. Lungimea de tăiere trebuie aleasă după piesă și semifabricat
Lungimea nominală trebuie să acopere cea mai mare tăiere realizată în mod realist. O mașină supradimensionată ocupă spațiu și crește investiția, iar una prea scurtă limitează lucrările disponibile.
O lungime insuficientă poate obliga atelierul să:
- întoarcă foaia;
- realizeze două tăieri;
- folosească alt proces;
- comande semifabricate predebitate;
- schimbe orientarea piesei;
- accepte pierderi mai mari;
- externalizeze debitarea;
- refuze anumite repere.
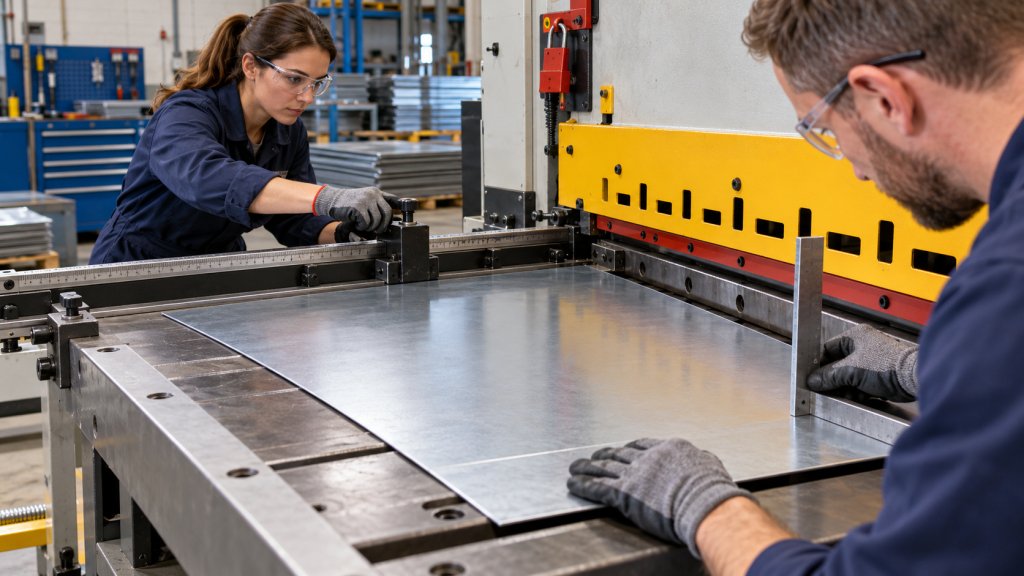
13. Opritorul posterior poate conta mai mult decât acționarea
Într-un lot de piese identice, timpul nu este consumat numai de cursa lamei. Măsurarea și repoziționarea fiecărei foi pot ocupa o parte importantă a ciclului.
- reduce măsurările repetitive;
- crește constanța cotei;
- scurtează pregătirea;
- simplifică realizarea fâșiilor;
- reduce erorile de poziționare;
- permite repetarea rapidă a cotei;
- poate reduce necesarul de marcare;
- ajută la standardizarea ciclului.
14. Ce trebuie verificat la opritorul posterior?
- cursa disponibilă;
- modul de reglare;
- sistemul de citire;
- posibilitatea blocării;
- precizia declarată;
- repetabilitatea;
- viteza de poziționare;
- retragerea după tăiere.
Un opritor manual poate fi suficient pentru o singură dimensiune. Dacă dimensiunile se schimbă frecvent, un sistem motorizat sau programabil poate reduce semnificativ timpii auxiliari.
15. Presarea tablei și stabilitatea piesei
Înainte ca lama să traverseze materialul, tabla trebuie menținută într-o poziție controlată. Sistemul de presare limitează deplasarea foii în momentul tăierii.
- distribuția punctelor de presare;
- distanța dintre acestea;
- modul de acționare;
- forța exercitată;
- comportamentul la fâșii înguste;
- vizibilitatea zonei de lucru;
- riscul de marcare;
- compatibilitatea cu suprafețe sensibile.
Tabla vopsită, inoxul cu folie și materialele decorative necesită atenție.
Masa de lucru, ghidajele și sistemul de presare pot influența
aspectul final al suprafeței.
16. Calitatea muchiei după tăiere
O ghilotină nu trebuie evaluată numai după faptul că separă materialul. Muchia rezultată influențează îndoirea, sudarea, finisarea și montajul.
- rectilinitatea;
- perpendicularitatea;
- bavura;
- deformarea marginală;
- urmele presorilor;
- abaterea dimensională;
- constanța pe lungime;
- repetabilitatea lotului.
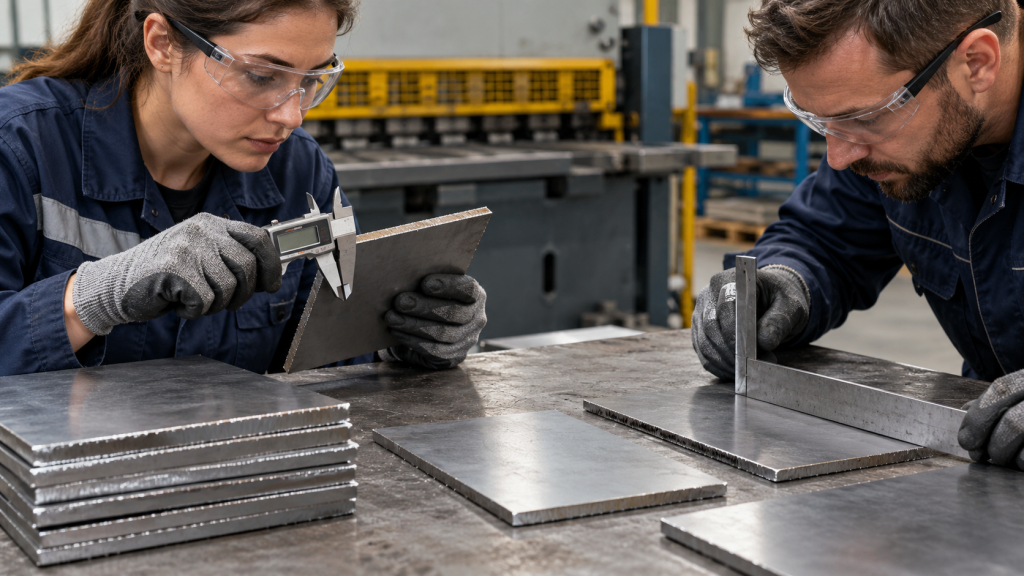
O ghilotină motorizată nu garantează automat o muchie mai bună. Rezultatul depinde de starea cuțitelor, joc, rigiditate, material, grosime și reglaj.
17. Productivitatea reală pentru loturi mici
Productivitatea nu înseamnă numai numărul de curse pe minut. Pentru o comparație relevantă trebuie cronometrat ciclul complet.
- preluarea foii;
- transportul la mașină;
- așezarea pe masă;
- alinierea;
- reglarea opritorului;
- tăierea;
- evacuarea piesei;
- pregătirea următorului ciclu.
Cronometrează un lot complet.
Dacă manipularea și reglajele consumă majoritatea timpului,
o cursă mai rapidă a lamei poate produce o economie mai mică decât pare.
18. Analizează și operația care urmează după debitare
În multe ateliere, tăierea este doar prima etapă. Piesa poate merge ulterior către îndoire, roluire, sudare, șlefuire sau asamblare.
Pentru îndoire poți analiza gama de abkanturi CORMAK și ghidul Ce este o presă de îndoit tablă? .
Pentru piese cilindrice există mașini pentru roluit tablă , iar un exemplu este CORMAK ESR 1300×2,5 mm .
Pentru contururi și forme care nu pot fi obținute printr-o tăiere dreaptă poate fi mai potrivită categoria de mașini de tăiere cu plasmă .
19. Exemplu CORMAK HS-1000 – soluția simplă
CORMAK HS-1000 are lungime de tăiere de 1000 mm și grosime maximă declarată a tablei de 1,5 mm.
O astfel de soluție este relevantă atunci când lucrările sunt ocazionale, materialele se încadrează clar în capacitate, iar simplitatea este mai importantă decât ciclul automatizat.
20. Exemplu CORMAK Q11-3×2050 – trecerea la motorizare
CORMAK Q11-3×2050 are o capacitate declarată de 3 × 2050 mm și utilizează un motor principal de 4 kW.
Mașina demonstrează foarte clar diferența dintre comandă și acționare: operatorul poate iniția ciclul prin pedală, însă cursa este realizată de mecanismul motorizat.
21. Când devine relevantă ghilotina hidraulică NC?
Pentru grosimi mai mari, volume repetitive și cerințe crescute privind poziția opritorului posterior, soluția hidraulică NC poate deveni justificată.
CORMAK NC 4×2500 are lungime maximă de tăiere de 2500 mm și grosime maximă declarată de 4 mm pentru oțel S235, cu opritor posterior acționat electric.
Pentru o clasă superioară de grosime există CORMAK NC 6×2500 , destinat tablei S235 de până la 6 mm.
22. Când ai nevoie de o ghilotină industrială mai puternică?
Dacă grosimile și volumele cresc semnificativ, investiția trebuie evaluată într-o altă clasă de utilaj.
Un exemplu este CORMAK NC 10×2500 , cu acționare hidraulică, comandă NC, opritor spate motorizat și capacitate declarată de până la 10 mm pentru S235.
În acest nivel de echipare, productivitatea trebuie analizată împreună cu manipularea foilor, spațiul disponibil, alimentarea electrică și fluxul operațiilor următoare.
23. Când NU merită motorizarea?
Un utilaj mai automatizat nu este automat o investiție mai bună.
- majoritatea pieselor sunt unicate;
- dimensiunea se schimbă la fiecare tăiere;
- volumul zilnic este redus;
- foile sunt mici și ușoare;
- mașina ar sta mult timp nefolosită;
- reglajele consumă puțin timp;
- operația următoare este lentă;
- diferența de productivitate nu justifică investiția.
Nu automatiza un singur punct fără să analizezi fluxul complet.
Dacă ghilotina produce mai repede decât îndoirea, sudarea sau
asamblarea pot prelua piesele, rezultatul poate fi doar acumularea
unui stoc intermediar.
24. Când ghilotina mecanică motorizată este alegerea echilibrată?
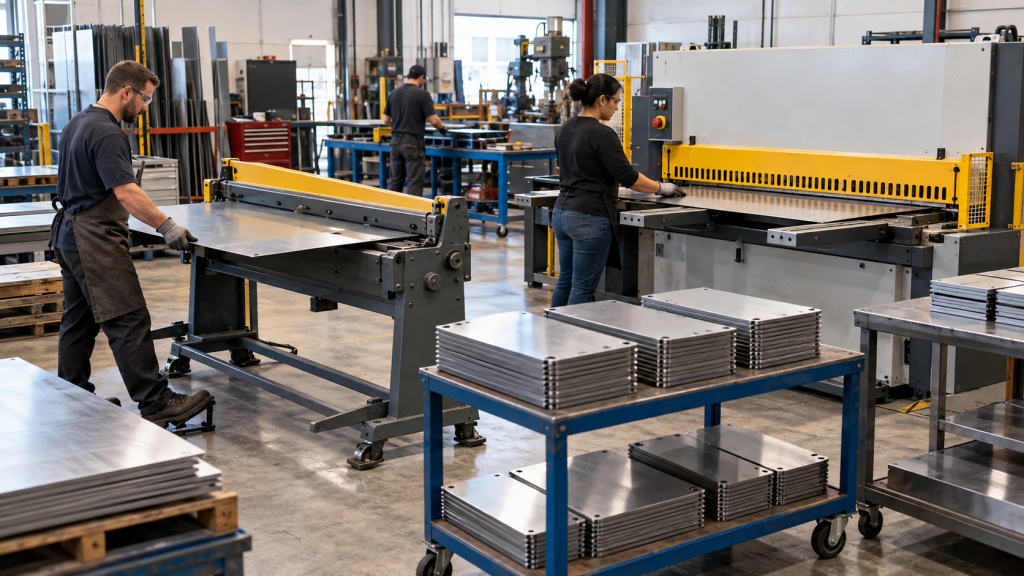
Pentru multe ateliere, ghilotina mecanică este punctul de echilibru dintre investiție, simplitate și reducerea efortului operatorului.
SIMPLĂ
Mai puțină complexitate decât o instalație hidraulică NC.
PRODUCTIVĂ
Cursa lamei nu mai depinde de efortul operatorului.
REPETABILĂ
Se pot executa mai ușor serii de piese similare.
ECHILIBRATĂ
Potrivită pentru loturi mici și medii executate zilnic.
25. Amplasarea, siguranța și întreținerea
Zona de lucru nu trebuie dimensionată numai după amprenta mașinii. Trebuie păstrat spațiu pentru foaia întreagă, piesa tăiată, resturile rezultate și deplasarea operatorului.
- acces pentru descărcare;
- planeitatea pardoselii;
- fixarea mașinii;
- alimentarea electrică;
- iluminarea zonei;
- traseul materialului;
- accesul pentru mentenanță;
- protecția zonei posterioare.
Pentru verificările generale de instalare și exploatare poți consulta secțiunea Puneri în funcțiune CORMAK .
26. Ce informații trebuie transmise înainte de solicitarea unei oferte?
| Criteriu | Ce trebuie specificat |
|---|---|
| Material | Oțel carbon, inox, aluminiu, cupru sau alt aliaj |
| Grosime | Minimă, uzuală și maximă |
| Format foaie | Lungimea și lățimea maximă |
| Lungime tăiere | Cota maximă realizată într-o singură cursă |
| Volum | Numărul de tăieri pe zi sau pe schimb |
| Lot | Numărul de piese identice consecutive |
| Toleranță | Abaterea dimensională acceptată |
| Suprafață | Tablă brută, vopsită, inox cu folie sau material decorativ |
| Manipulare | Masa foii și modul de încărcare / evacuare |
| Operație următoare | Îndoire, roluire, sudare, finisare sau montaj |
27. Recomandare rapidă după tipul producției
| Situație | Alegere probabilă |
|---|---|
| Câteva tăieri ocazionale | Manuală / mecanică simplă |
| Piese unicat și cote diferite | Manuală |
| Debitare zilnică | Mecanică motorizată |
| Loturi de 20–100 piese | Mecanică motorizată |
| Foi mari și grele | Motorizată + susținere adecvată |
| Grosimi mai mari | Hidraulică |
| Opritor programabil necesar | Hidraulică NC |
| Producție industrială repetitivă | Hidraulică NC |
28. Greșeli frecvente la alegere
- alegerea numai după grosimea maximă;
- confundarea pedalei cu acționarea manuală;
- ignorarea materialului de referință;
- alegerea unei lungimi insuficiente;
- ignorarea opritorului posterior;
- subestimarea masei foii;
- ignorarea sistemului de presare;
- calcularea numai a timpului de tăiere;
- neglijarea stării cuțitelor;
- ignorarea operațiilor următoare.
29. Întrebări frecvente
O ghilotină cu pedală este întotdeauna manuală?
Nu. Pedala poate acționa mecanic utilajul sau poate fi doar dispozitivul prin care operatorul pornește ciclul unei ghilotine motorizate.
Pentru câte piese merită o ghilotină motorizată?
Nu există un prag universal. Contează numărul de tăieri consecutive, frecvența loturilor, timpul de poziționare și masa foilor.
Este ghilotina motorizată automat mai precisă?
Nu. Precizia depinde și de opritor, presarea materialului, rigiditatea utilajului, starea cuțitelor și reglajul jocului.
Ce este mai important la un lot repetitiv: viteza sau opritorul?
În numeroase aplicații, opritorul posterior poate economisi mai mult timp deoarece elimină măsurarea și repoziționarea repetată.
Pot compara direct capacitatea pentru oțel și inox?
Nu. Capacitatea trebuie raportată la materialul și rezistența pentru care producătorul a declarat-o.
De ce contează dimensiunea foii dacă tabla este subțire?
Foile mari pot fi greu de susținut și poziționat. Masa, flexibilitatea și suprafața pot limita productivitatea chiar la grosimi mici.
Când merită o ghilotină hidraulică NC?
Când cresc grosimea, frecvența ciclurilor și necesitatea unui opritor posterior motorizat sau programabil.
Cum verific calitatea tăierii?
Verifică dimensiunea, rectilinitatea, perpendicularitatea, bavura, deformarea marginii și repetabilitatea între piese.
Este utilă o probă pe materialul clientului?
Da. O probă pe materialul și grosimea utilizate în producție permite evaluarea realistă a muchiei și manipulării.
Ce date trebuie trimise furnizorului?
Materialul, grosimea uzuală și maximă, formatul foii, lungimea de tăiere, volumul zilnic și numărul de piese identice dintr-un lot.
30. Concluzie: alege ghilotina după fluxul real de producție
Ghilotina simplă, acționată mecanic, este potrivită pentru tăieri ocazionale și serii foarte scurte , atunci când materialul se încadrează clar în capacitatea utilajului.
Ghilotina mecanică motorizată este adesea soluția echilibrată pentru loturi mici și medii , deoarece reduce efortul necesar fiecărui ciclu fără complexitatea unei instalații hidraulice NC.
Ghilotina hidraulică NC devine relevantă când cresc grosimea, volumul și nevoia de poziționare repetabilă , în special atunci când opritorul posterior trebuie programat și ciclurile sunt numeroase.
Pentru alte ghiduri tehnice poți consulta secțiunea Prelucrare metal din blogul CORMAK.
CORMAK România · prelucrare profesională tablă
Nu știi dacă ai nevoie de o ghilotină manuală, mecanică sau hidraulică?
Pentru alegerea corectă, stabilește materialul, grosimea, dimensiunea maximă a foii, lungimea de tăiere, numărul de repere identice și numărul total de cicluri pe schimb. Astfel poate fi ales nivelul de automatizare care reduce efectiv costul pe piesă.