
Coșul de cumpărături
Găurire și filetare · compatibilitatea procesului
Poate aceeași mașină să găurească și să fileteze corect? Da, dacă funcțiile sunt prevăzute de producător și dacă arborele, porttarodul, tarodul, turația și metoda de inversare sunt compatibile cu operația realizată.
Pentru operații combinate există mașini CORMAK pentru găurit și frezat și mașini de găurit de banc pentru metal . Dacă filetarea reprezintă operația principală, poate fi analizată separat gama de mașini electrice de filetat CORMAK .
GĂURIRE
Diametrul corect pregătește filetul
FILETARE
Avans, turație și inversare controlate
PORTTAROD
Compatibil cu arborele, tarodul și cuplul
PROCES COMPLET
Criteriul real pentru alegerea mașinii
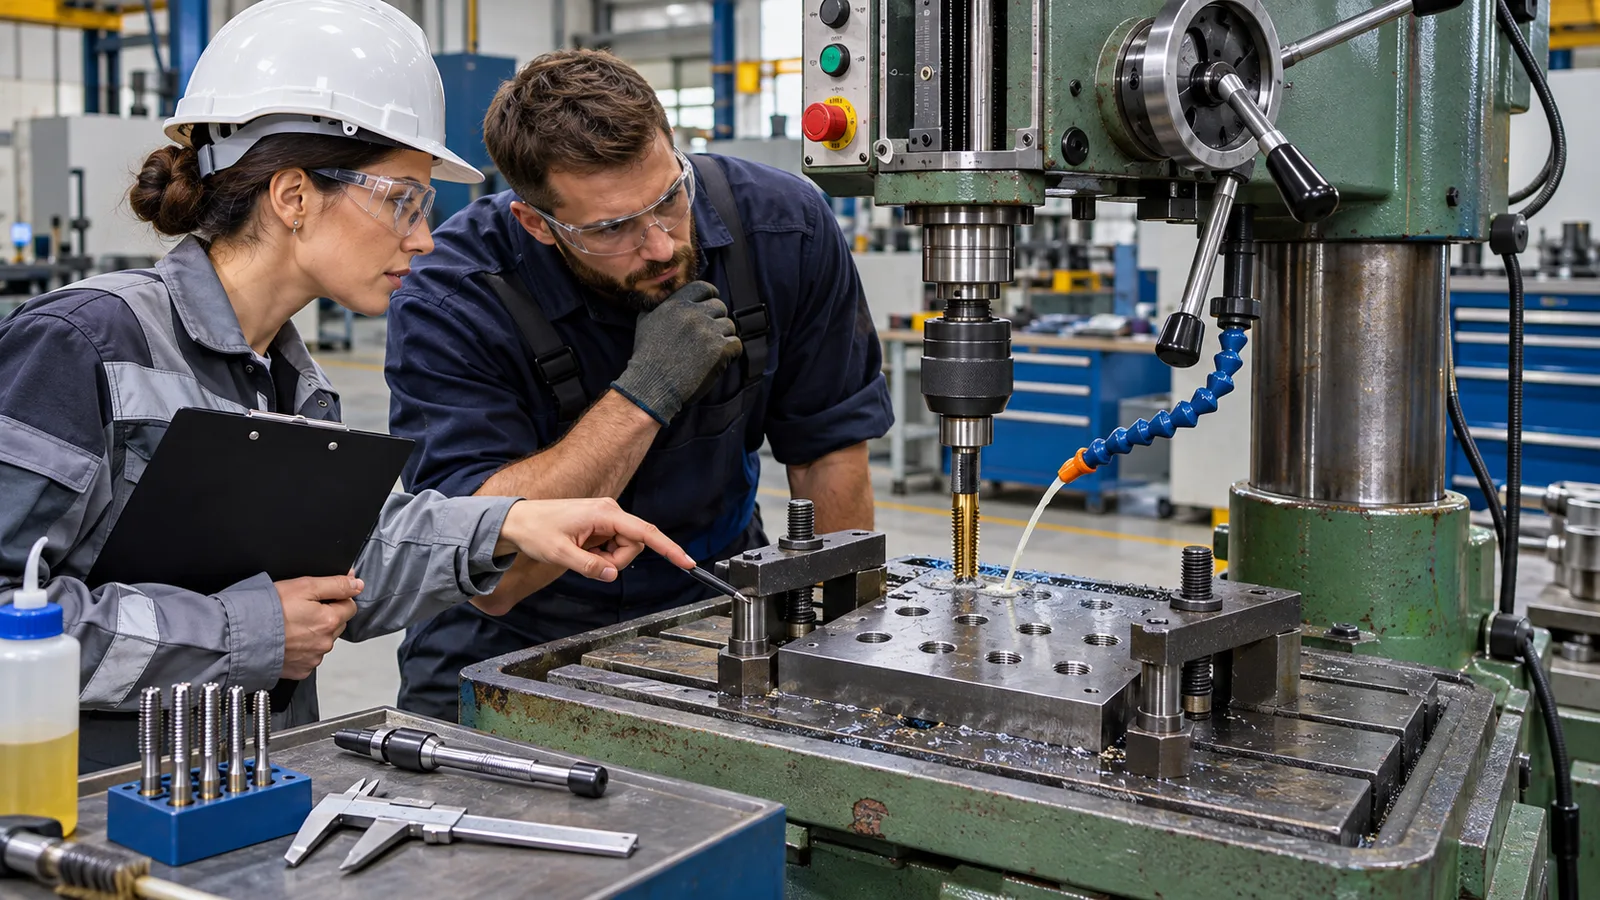
1. Ce trebuie verificat înainte de alegerea mașinii?
Diametrul maxim de găurire sau puterea motorului nu descriu singure capacitatea reală de filetare.
Pentru procesul complet trebuie verificate:
- funcția de filetare declarată;
- sensurile de rotație ale arborelui;
- metoda de inversare;
- turația minimă disponibilă;
- cursa pinolei;
- opritorul de adâncime;
- tipul conului arborelui;
- domeniul filetelor admise.
Pentru o imagine mai largă asupra utilajelor disponibile poți consulta categoria mașinilor CORMAK pentru prelucrarea metalului .
2. Găurirea și filetarea sunt două operații diferite
La găurire, burghiul îndepărtează material pentru a crea o gaură. La filetare, tarodul formează sau așchiază profilul filetului în gaura pregătită anterior.
Diferențele importante sunt:
- gaura trebuie să aibă diametrul corect;
- tarodul trebuie să intre coaxial;
- avansul trebuie corelat cu pasul;
- turația este de regulă diferită;
- retragerea trebuie controlată;
- cuplul trebuie transmis fără alunecare;
- adâncimea trebuie controlată;
- lubrifierea trebuie adaptată materialului.
Pentru aplicațiile generale ale unui astfel de utilaj poți consulta și articolul Ce poți face cu o mașină de găurit de banc? .
3. Ce înseamnă concret funcția de filetare?
Denumirea comercială a mașinii nu este suficientă. Sistemele de filetare pot funcționa diferit de la un model la altul.
Stânga–dreapta
Arborele își poate schimba sensul, dar ciclul poate rămâne controlat manual.
Ciclu de filetare
Mașina poate inversa sensul la adâncimea sau comanda stabilită.
Cap autoreversibil
Inversarea este realizată prin mecanismul capului de filetare.
Porttarod compensator
Permite o deplasare axială limitată pentru compensarea avansului.
Un exemplu de mașină pentru care filetarea și inversarea sunt declarate explicit este CORMAK W16 .
4. Rotația stânga–dreapta nu este suficientă
Posibilitatea schimbării sensului este necesară pentru numeroase operații de filetare, dar nu confirmă singură existența unui ciclu de filetare sigur și repetabil.
Nu presupune că orice mașină reversibilă poate fileta automat.
Trebuie verificat dacă producătorul declară explicit funcția,
cum este inițiată inversarea, dacă aceasta poate avea loc în ciclul
de lucru și ce limite de turație și utilizare există.
Două mașini cu puteri și dimensiuni asemănătoare pot utiliza sisteme de comandă complet diferite.
5. Compatibilitatea trebuie verificată pe întregul lanț
Filetarea nu depinde numai de mașină și de tarod. Întregul sistem de prindere trebuie analizat ca un ansamblu.
1
Arbore
Tipul și dimensiunea conului trebuie cunoscute.
2
Adaptor
Este utilizat numai dacă este compatibil și prevăzut corect.
3
Porttarod
Trebuie să suporte dimensiunea și cuplul operației.
4
Tarod
Coada, pătratul și geometria trebuie să fie compatibile.
Pentru aceste elemente poți consulta și gama de scule CORMAK pentru filetare .
6. Calitatea filetului începe cu gaura inițială
O gaură realizată la diametrul greșit poate compromite filetul înainte ca tarodul să intre în piesă.
Pentru filetele metrice poate fi utilizat un calcul orientativ al diametrului de găurire, însă valoarea finală trebuie verificată în tabelele producătorului tarodului și adaptată materialului, toleranței și tipului de sculă.
- diametrul real al găurii;
- adâncimea găurii;
- perpendicularitatea;
- teșirea intrării;
- absența bavurilor;
- spațiul pentru așchii;
- grosimea utilă a piesei;
- starea suprafeței.
Pentru pregătirea găurii pot fi analizate și burghiele CORMAK pentru metal .
7. Gaură străpunsă sau gaură înfundată?
Tipul găurii influențează alegerea tarodului, evacuarea așchiilor și controlul adâncimii.
Gaură străpunsă
Tarodul poate depăși partea inferioară a piesei dacă dispozitivul, cursa și spațiul de sub piesă permit acest lucru.
Gaură înfundată
Trebuie rezervat spațiu pentru intrarea tarodului, așchii și oprirea ciclului înainte de atingerea fundului găurii.
La o gaură înfundată, fundul găurii nu trebuie confundat cu adâncimea utilă a filetului.
Dacă tarodul ajunge la fund înainte de inversarea sensului,
riscul de deteriorare sau rupere crește semnificativ.
8. Turația minimă poate limita filetarea
O mașină poate avea putere suficientă și totuși să nu ofere o turație suficient de redusă pentru dimensiunea filetului și materialul prelucrat.
Turația trebuie stabilită în funcție de diametrul tarodului și de viteza de așchiere recomandată de producătorul sculei.
- turație redusă stabilă;
- cuplu suficient;
- transmisie adecvată;
- inversare controlată;
- arbore rigid;
- prindere fără alunecare;
- răcire sau lubrifiere adecvată;
- regim potrivit materialului.
9. Avansul axial trebuie corelat cu pasul filetului
Tarodul avansează axial în funcție de pasul filetului. Dacă mișcarea mașinii nu urmărește suficient de bine avansul natural al tarodului, pot apărea solicitări de întindere sau compresiune.
Compensarea axială este limitată.
Un porttarod compensator poate prelua diferențe controlate de întindere
și compresiune, dar nu trebuie utilizat pentru mascarea unei alinieri
greșite sau a unor parametri incorecți.
Pentru aplicații repetitive, un model precum CORMAK WS20 include funcție de filetare și este proiectat pentru utilizarea mandrinelor speciale pentru scule de filetare.
10. Cum alegi porttarodul?
Compatibilitatea trebuie verificată atât către arborele mașinii, cât și către tarod.
La partea de prindere în mașină verifică:
- tipul conului;
- dimensiunea conului;
- necesitatea unui adaptor;
- lungimea ansamblului;
- diametrul exterior;
- spațiul arbore–piesă;
- metoda de fixare;
- metoda de extragere.
Un alt exemplu este CORMAK WS32 , care are funcție de filetare, inversare automată a sensului și capacitate maximă declarată de filetare M24.
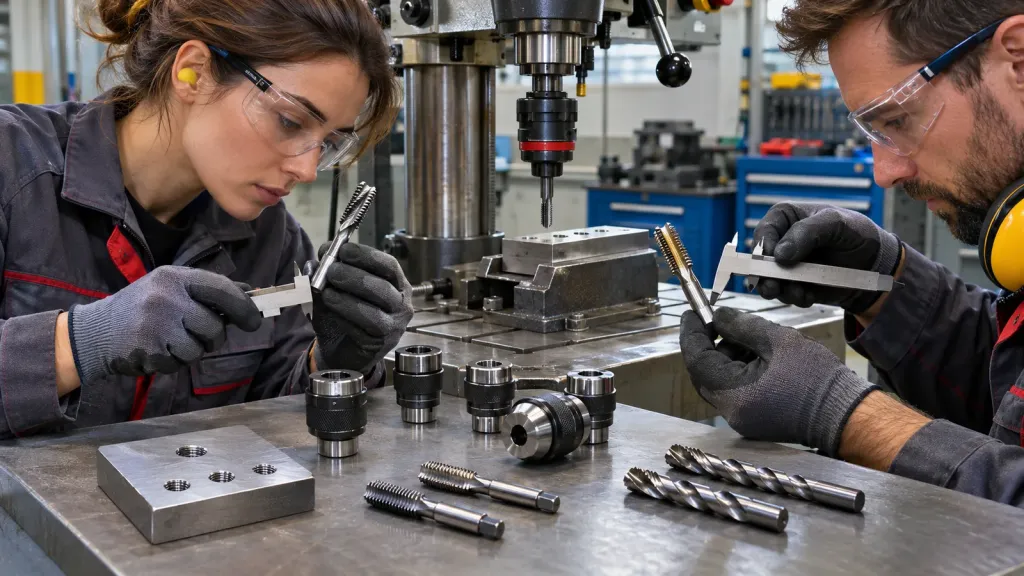
11. Cum alegi tarodul?
Tarodul trebuie ales după material, geometria găurii și modul de lucru, nu numai după diametrul nominal al filetului.
- materialul piesei;
- gaură străpunsă sau înfundată;
- diametrul și pasul;
- toleranța cerută;
- adâncimea filetului;
- lubrifierea disponibilă;
- tipul porttarodului;
- regimul manual sau mecanizat.
Pot exista tarozi cu canale drepte, vârf elicoidal, canale elicoidale sau tarozi de deformare. Alegerea trebuie făcută după aplicația concretă.
Dacă gaura necesită și o operație ulterioară de finisare, poți consulta ghidul Metode de șlefuire a găurilor în metal .
12. Filetarea unei găuri străpunse – succesiunea operațiilor
1
Pregătire
Piesa este fixată, găurită și teșită.
2
Scule
Se montează porttarodul și tarodul adecvat.
3
Filetare
Tarodul este aliniat, lubrifiat și introdus controlat.
4
Control
Sensul este inversat, tarodul retras și filetul verificat.
Piesa nu trebuie ținută cu mâna.
Cuplul generat în timpul filetării poate roti violent reperul dacă
acesta nu este fixat corespunzător.
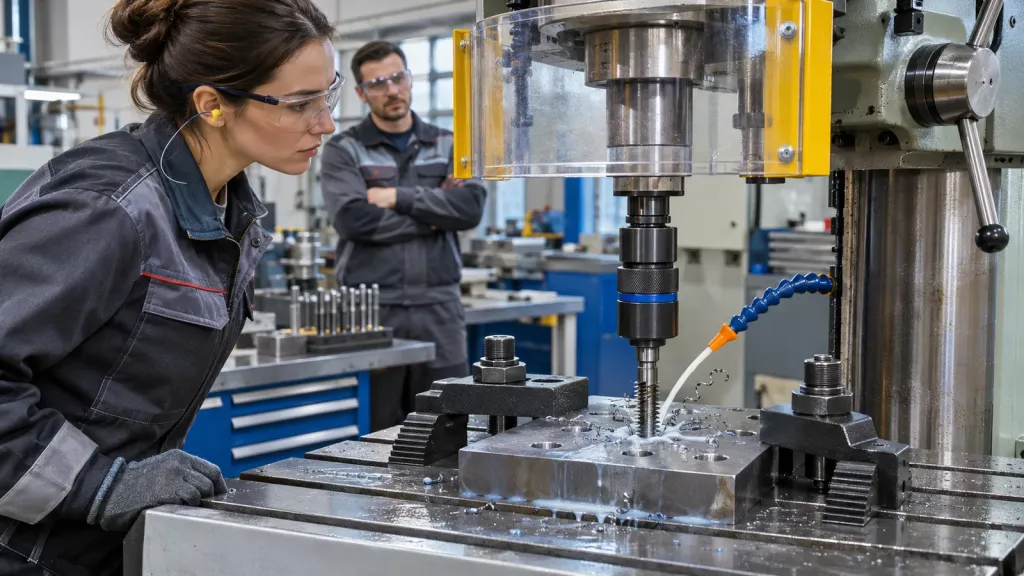
13. Filetarea unei găuri înfundate
Găurile înfundate necesită control mai atent al poziției axiale.
Trebuie stabilite separat:
- adâncimea totală a găurii;
- adâncimea filetului util;
- lungimea de intrare a tarodului;
- spațiul pentru așchii;
- punctul de inversare;
- cursa compensatorului;
- poziția porttarodului;
- marja până la fundul găurii.
Pentru operații combinate de găurire, alezare și filetare există configurații precum CORMAK ZX 7045 B1L , pentru care filetarea este declarată până la M24.
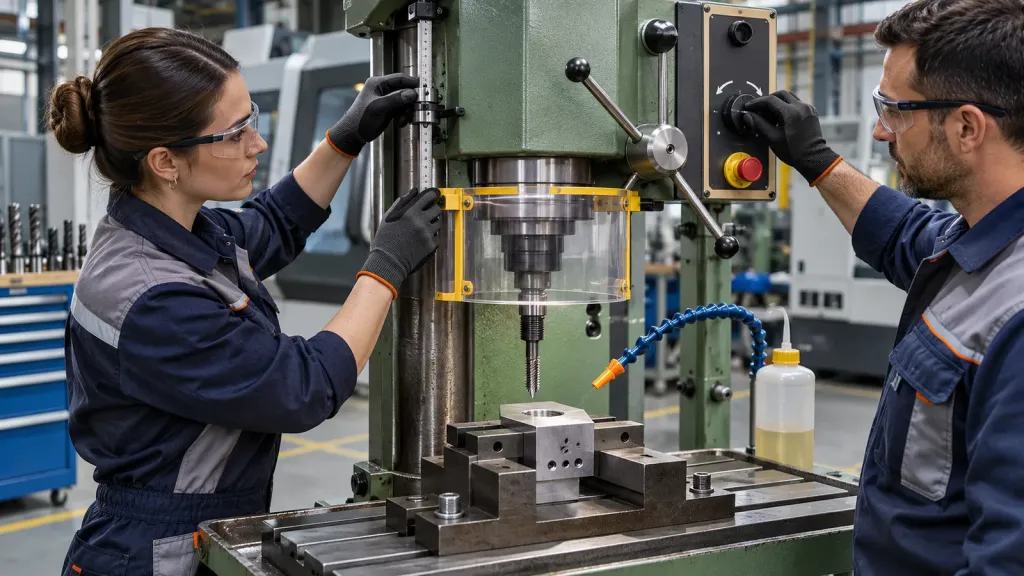
14. Răcirea și lubrifierea
Filetarea produce frecare importantă între sculă și material. Lubrifiantul trebuie ales în funcție de tarod, material și tipul găurii.
- tipul lichidului;
- modul de aplicare;
- debitul;
- accesul în zona de lucru;
- compatibilitatea cu mașina;
- colectarea lichidului;
- filtrarea;
- curățarea piesei.
Mai mult lichid nu corectează parametrii greșiți.
O lubrifiere abundentă nu compensează o turație nepotrivită,
o gaură prea mică sau un tarod uzat.
De exemplu, CORMAK ZX40BPC include sistem de răcire și are în specificații funcții de găurire, frezare și filetare.
15. Fixarea piesei este parte din procesul de filetare
Un filet corect începe cu o piesă rigid fixată. Piesa nu trebuie să se rotească sau să se ridice sub efectul cuplului.
- suprafață de sprijin stabilă;
- menghină adecvată piesei;
- bacuri curate;
- poziție perpendiculară;
- acces liber pentru tarod;
- spațiu sub găurile străpunse;
- evitarea deformării piesei;
- verificarea prinderii înainte de pornire.
Pentru acest scop există și menghine CORMAK pentru mașini de găurit .
16. Când este potrivită o mașină de găurit cu funcție de filetare?
Soluția este foarte utilă atunci când piesa trebuie găurită și filetată fără schimbarea postului de lucru.
UN SINGUR POST
Găurirea și filetarea se execută fără mutarea piesei.
LOTURI MICI
Flexibilitate bună pentru serii variate.
POZIȚIE PĂSTRATĂ
Coaxialitatea este mai ușor de menținut.
SPAȚIU REDUS
Două operații pot fi concentrate pe același utilaj.
Pentru diametre mai mici și utilizare de atelier, CORMAK RGE16PW reprezintă o alternativă dedicată atunci când operația principală devine filetarea.
17. Când este mai potrivită o mașină dedicată de filetat?
Dacă numărul filetelor crește, avantajul unei mașini dedicate poate deveni mai important decât posibilitatea de a găuri pe același post.
- număr mare de filete;
- piese voluminoase;
- puncte de filetare greu accesibile;
- schimbări frecvente de tarod;
- productivitate ridicată;
- mai multe poziții de filetare;
- necesitatea programării adâncimii;
- găurirea se realizează separat.
Un exemplu este CORMAK RGE30PW , cu servomotor, parametri programabili pentru turație, direcție și adâncime și prindere rapidă a sculelor de filetare.
18. Mașină combinată sau mașină dedicată?
| Criteriu | Găurire + filetare pe aceeași mașină | Mașină dedicată de filetat |
|---|---|---|
| Găurirea piesei | Pe același post | Se realizează separat |
| Repoziționarea | Poate fi redusă | Depinde de fluxul atelierului |
| Loturi mici | Foarte potrivită | Poate fi subutilizată |
| Multe filete | Depinde de ciclul mașinii | Avantaj clar |
| Piese mari | Limitate de masa mașinii | Brațul de filetare poate oferi acces mai bun |
| Schimbarea tarodului | Depinde de porttarod | Prindere rapidă la multe modele |
| Flexibilitate proces | Mai multe operații pe aceeași mașină | Optimizată în principal pentru filetare |
Gama completă poate fi consultată în categoria mașini CORMAK de filetat .
19. Ambreiajul de siguranță și protecția tarodului
Unele porttarozi și mașini dedicate pot utiliza ambreiaje reglabile pentru limitarea cuplului.
Reglajul trebuie făcut corect:
- prea mic – ambreiajul poate patina prematur;
- prea mare – protecția poate deveni ineficientă;
- tarodul trebuie să fie corect dimensionat;
- materialul influențează cuplul;
- gaura inițială influențează solicitarea;
- așchiile pot crește brusc cuplul;
- lubrifierea influențează frecarea;
- adâncimea trebuie controlată.
20. Filetarea este și o operație de aliniere
Tarodul trebuie să intre coaxial cu gaura. Un porttarod compensator poate prelua diferențe axiale limitate, dar nu corectează o înclinare importantă.
Aceeași importanță a coaxialității apare și în prelucrarea pieselor de revoluție, explicată în articolul Prelucrare ax metalic – strunjire, filetare și control dimensional .
Nu forța un tarod care începe înclinat.
O nealiniere poate produce filet lărgit, solicitare laterală,
deteriorarea primelor spire sau ruperea sculei.
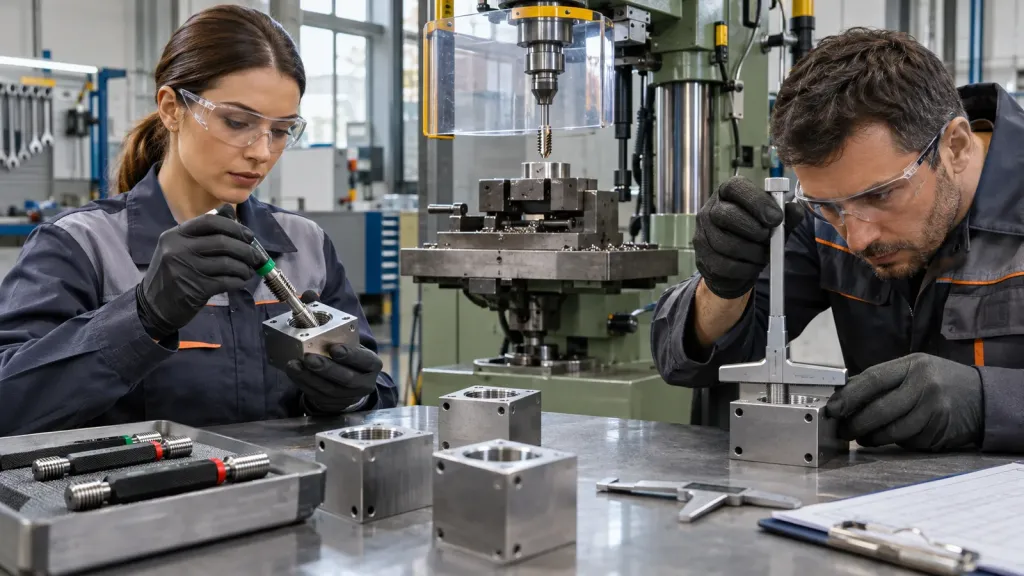
21. Cum verifici filetul după prelucrare?
Introducerea unui șurub în gaură nu reprezintă întotdeauna un control suficient al filetului.
În funcție de cerințele piesei pot fi utilizate:
- calibre filetate trece/nu trece;
- calibre de adâncime;
- șublere;
- micrometre;
- control vizual;
- măsurarea adâncimii;
- verificarea bavurilor;
- controlul repetabilității.
22. Probleme frecvente și cauze posibile
| Problemă | Ce trebuie verificat |
|---|---|
| Tarod rupt | Diametrul găurii, turația, cuplul, așchiile și adâncimea |
| Filet incomplet | Adâncimea, tarodul și ambreiajul porttarodului |
| Filet lărgit | Alinierea, porttarodul, tarodul și compensarea |
| Primele spire deteriorate | Teșirea intrării, alinierea și retragerea |
| Suprafață rugoasă | Uzura tarodului, lubrifierea și parametrii |
| Variații între piese | Fixarea, opritorul, uzura sculei și așchiile |
| Tarodul alunecă | Prinderea cozii și a pătratului de antrenare |
23. Siguranța în timpul filetării
Filetarea mecanizată produce cuplu ridicat și implică schimbări de sens, scule ascuțite și așchii metalice.
- fixează mecanic piesa;
- nu ține reperul cu mâna;
- păstrează protecțiile montate;
- nu atinge tarodul în rotație;
- îndepărtează așchiile cu scule adecvate;
- verifică oprirea de urgență;
- oprește mașina înainte de schimbarea sculei;
- respectă limitele producătorului.
24. Productivitatea trebuie măsurată pe ciclul complet
Avantajul unei singure mașini pentru găurire și filetare nu constă numai în viteza arborelui.
Ciclul complet include:
1
Fixare
Piesa este poziționată o singură dată.
2
Găurire
Se realizează gaura la diametrul stabilit.
3
Filetare
Se schimbă scula și se execută filetul.
4
Control
Piesa este verificată înainte de repetarea ciclului.
Economia reală poate proveni din eliminarea unei repoziționări.
Dacă piesa nu mai trebuie mutată între mașina de găurit și un al doilea
post de filetare, timpul de manipulare și riscul pierderii poziției
pot fi reduse.
25. Când merită găurirea și filetarea pe aceeași mașină?
- ambele operații sunt necesare pe aceeași piesă;
- loturile sunt mici sau medii;
- filetele se încadrează în domeniul mașinii;
- spațiul atelierului este limitat;
- repoziționarea consumă timp;
- coaxialitatea trebuie păstrată;
- există porttarozi compatibili;
- operațiile se repetă suficient de des.
Pentru un exemplu real de utilizare a unei mașini CORMAK din această familie poți consulta și punerea în funcțiune a echipamentelor CORMAK la INOVATIA VERDE , unde a fost instalată și o mașină de găurit WS32BC.
26. Proba practică înainte de lansarea producției
Prima serie nu trebuie începută direct pe piesele finale dacă configurația de filetare nu a fost verificată.
Proba trebuie să utilizeze:
- materialul real;
- dimensiunea reală a filetului;
- același tip de gaură;
- adâncimea solicitată;
- porttarodul ofertat;
- tarodul recomandat;
- lubrifiantul prevăzut;
- parametrii de lucru stabiliți.
Se verifică sensul de rotație, oprirea, protecțiile, sistemul de răcire, punctul de inversare și calitatea filetului rezultat.
27. Ce trebuie confirmat înainte de achiziție?
| Criteriu | Ce trebuie confirmat |
|---|---|
| Funcția de filetare | Este declarată explicit de producător |
| Inversare | Automată, manuală, pedală sau prin cap de filetare |
| Turație minimă | Este adecvată dimensiunii filetului și materialului |
| Cuplu | Motorul și transmisia pot susține operația |
| Adâncime | Există opritor sau metodă repetabilă de control |
| Cursa pinolei | Este suficientă pentru proces și sculele montate |
| Arbore | Conul și prinderea sunt compatibile cu porttarodul |
| Domeniu filete | Acoperă dimensiunile utilizate în atelier |
| Răcire | Sistem standard sau posibilitatea echipării |
| Fixarea piesei | Masa și menghina permit prinderea sigură |
28. Recomandare rapidă după tipul aplicației
| Situație | Soluție probabilă |
|---|---|
| Găurire predominantă, filetare ocazională | Mașină de găurit cu funcție confirmată de filetare |
| Loturi mici cu ambele operații | Mașină de găurit și filetat |
| Găurire, frezare și filetare | Mașină de găurit și frezat compatibilă |
| Multe filete repetitive | Mașină dedicată de filetat |
| Piese voluminoase | Braț electric de filetare poate oferi acces mai bun |
| Găuri înfundate | Control riguros al adâncimii și inversării |
| Diametre mai mari | Turație redusă și cuplu adecvat |
| Serie cu toleranțe controlate | Proces stabil + verificare cu calibre dedicate |
29. Întrebări frecvente
Orice mașină care se rotește stânga–dreapta poate fileta?
Nu. Reversibilitatea este numai una dintre condiții. Funcția de filetare, modul de inversare, turația și limitele de utilizare trebuie confirmate pentru modelul concret.
Pot fixa tarodul într-o mandrină normală de burghiu?
Pentru filetare trebuie utilizat sistemul de prindere compatibil și recomandat pentru utilaj și sculă. Porttarodul trebuie să transmită corect cuplul și să corespundă cozii tarodului.
De ce este important diametrul găurii înainte de filetare?
O gaură prea mică mărește solicitarea tarodului, iar una necorespunzătoare poate modifica profilul și rezistența filetului.
Este mai dificilă filetarea unei găuri înfundate?
Necesită un control mai atent al adâncimii, spațiului pentru așchii și punctului de inversare, deoarece tarodul nu trebuie să atingă fundul găurii.
Ce face un porttarod compensator?
Permite o compensare axială limitată între avansul natural al tarodului și mișcarea mașinii. Nu corectează o aliniere geometrică greșită.
De ce este importantă turația minimă?
Filetele cu diametre mai mari sau anumite materiale pot necesita turații reduse și cuplu suficient. Puterea motorului, singură, nu confirmă compatibilitatea.
Ce diferență este între tarod pentru gaură străpunsă și gaură înfundată?
Alegerea geometriei tarodului și evacuarea așchiilor depind de tipul găurii. Varianta corectă se stabilește după aplicație și recomandările producătorului sculei.
Pot verifica filetul doar cu un șurub?
Un șurub poate confirma funcționalitatea de bază, dar nu demonstrează întotdeauna conformitatea dimensională. Pentru control pot fi necesare calibre filetate.
Când merită o mașină electrică dedicată de filetat?
Atunci când filetarea este frecventă, există multe puncte de lucru, piesele sunt mari sau productivitatea la filetare devine criteriul principal.
Ce informații trebuie transmise pentru alegerea utilajului?
Materialul, dimensiunea și pasul filetului, tipul găurii, adâncimea, numărul de piese, operațiile suplimentare și cerințele de productivitate.
30. Concluzie: verifică funcția, nu doar denumirea mașinii
Posibilitatea de a realiza găurirea și filetarea pe aceeași mașină poate simplifica semnificativ fluxul atelierului. Piesa poate rămâne fixată, iar timpul necesar manipulării și repoziționării poate fi redus.
Rotația stânga–dreapta nu este însă suficientă pentru a confirma o funcție completă de filetare. Trebuie verificate metoda de inversare, turația minimă, cursa, adâncimea și compatibilitatea porttarodului.
La găurile înfundate, controlul adâncimii și evacuarea așchiilor devin critice, iar la producția repetitivă trebuie urmărite și stabilitatea procesului și controlul dimensional al lotului.
CORMAK România · găurire și filetare metal
Nu știi ce configurație este potrivită pentru filetele pe care le execuți?
Stabilește materialul, diametrul și pasul filetului, adâncimea, tipul găurii, numărul de piese și operațiile suplimentare necesare. Astfel poate fi verificată corect compatibilitatea dintre mașină, porttarod, tarod și proces.