
Coșul de cumpărături
Ghid tehnologic · prelucrarea pieselor de revoluție
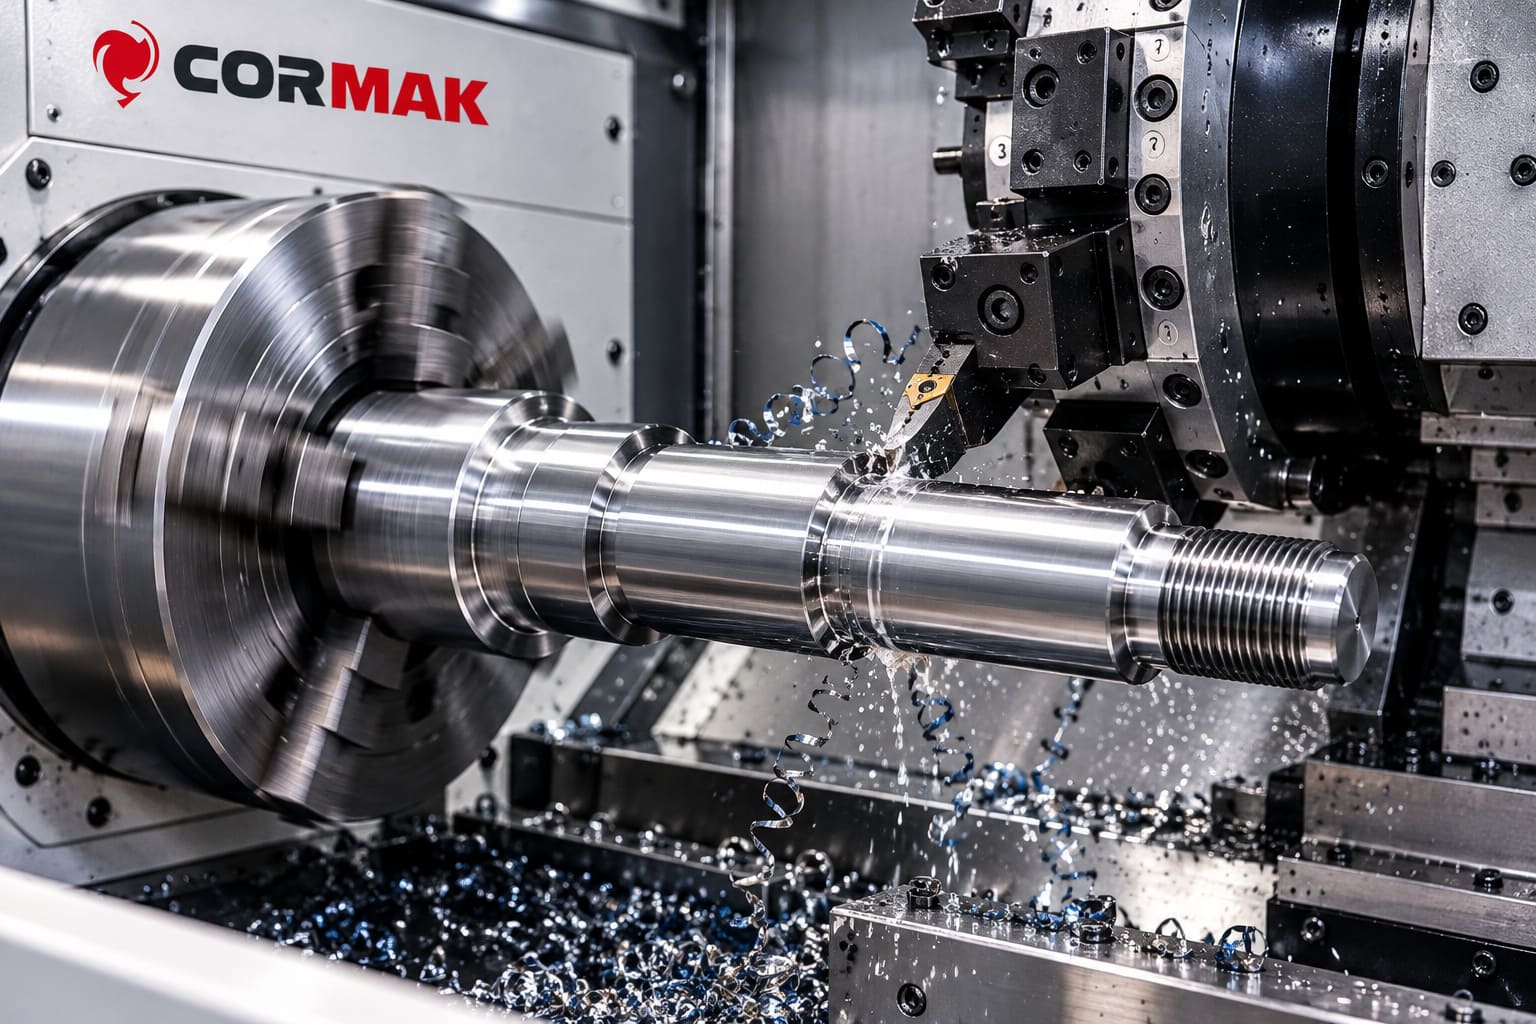
Prelucrarea unui ax metalic nu înseamnă doar reducerea diametrului unui semifabricat pe strung. Un ax poate avea mai multe diametre, umeri, zone pentru rulmenți, canale, filete și suprafețe care trebuie să rămână coaxiale între ele.
Rezultatul depinde de ordinea operațiilor, modul de fixare, rigiditatea piesei, sprijinirea axelor lungi și controlul dimensional efectuat între etapele de lucru. Pentru o imagine mai largă asupra utilajelor utilizate în aceste operații poți consulta gama CORMAK de strunguri pentru metal .
1. Referințe
Fețe, centre și suprafețe funcționale
2. Strunjire
Degroșare, trepte și finisare
3. Detalii
Canale, filete și alte operații
4. Control
Diametre, lungimi, bătaie și coaxialitate
1. Ax sau arbore? Ce trebuie înțeles înainte de prelucrare
În limbajul curent din atelier, termenii ax și arbore sunt utilizați adesea pentru piese cilindrice asemănătoare. Din punct de vedere funcțional însă, rolul piesei poate fi diferit.
Pentru tehnologul sau operatorul care pregătește prelucrarea, mai important decât denumirea este să cunoască suprafețele care participă efectiv la funcționarea ansamblului: zone pentru rulmenți, bucșe, roți dințate, cuplaje, simeringuri, filete sau alte elemente montate pe piesă.
Dacă vrei să aprofundezi principiile generale ale strunjirii, consultă și articolul Strunguri universale – ghid complet pentru alegerea echipamentului .
Diametre funcționale
Suprafețe pe care se montează rulmenți, bucșe, roți sau alte componente.
Poziție axială
Umerii și fețele stabilesc poziția componentelor de-a lungul piesei.
Relații geometrice
Coaxialitatea și bătaia pot fi mai importante decât o singură cotă de diametru.
2. Începe de la desen, nu de la semifabricat
Ordinea tehnologică trebuie stabilită după desenul piesei. Înainte de fixarea semifabricatului, identifică suprafețele de referință și cotele care au legătură funcțională între ele.
Pentru alegerea utilajului, diametrul și lungimea axului trebuie analizate împreună. Articolul Strung pentru metal – cum să alegi? explică separat principalii parametri utilizați la selectarea unui strung.
- diametrul maxim și minim al axului;
- lungimea totală și lungimile treptelor;
- zonele pentru rulmenți sau bucșe;
- filetele exterioare sau interioare;
- canalele pentru siguranțe sau pene;
- razele și degajările dintre umeri;
- cerințele de rugozitate;
- toleranțele geometrice relevante.
Nu toate suprafețele au aceeași importanță
Un diametru auxiliar poate permite o toleranță mai largă,
în timp ce un locaș pentru rulment poate necesita un control
dimensional și geometric mult mai riguros. Procesul trebuie
organizat în jurul funcției piesei.
3. Alegerea semifabricatului și debitarea inițială
Semifabricatul trebuie să permită îndepărtarea stratului necesar pentru obținerea diametrelor și suprafețelor finale. Un semifabricat prea apropiat de cota finală poate lăsa insuficient material pentru corectarea neuniformităților.
În același timp, un diametru mult supradimensionat înseamnă mai mult material eliminat, timp mai mare de așchiere și solicitare suplimentară pentru scule.
Atunci când semifabricatul trebuie debitat din bară, poate fi utilizat un echipament din categoria fierăstraie pentru metal . Pentru criteriile de alegere a unui astfel de utilaj există și ghidul CORMAK Fierăstraie pentru metal – ghid complet pentru debitarea profesională .
Semifabricat din bară
Poate fi eficient pentru axe de diametre moderate și producție repetitivă, în limita trecerii prin arborele principal al strungului.
Semifabricat debitat individual
Este utilizat frecvent pentru diametre mai mari, piese lungi sau lucrări unicat și de reparație.
4. Fațetarea și centrarea creează primele referințe
Pentru multe axe, primele operații sunt fațetarea capetelor și realizarea găurilor de centrare. Acestea pregătesc piesa pentru sprijinirea între vârfuri sau cu ajutorul contrapunctului.
Pentru aceste aplicații merită verificată și gama de vârfuri de centrare pentru strung , iar pentru dispozitive și componente suplimentare poți consulta echipamentele opționale pentru strunguri .
5. Degroșarea stabilește forma de bază a axului
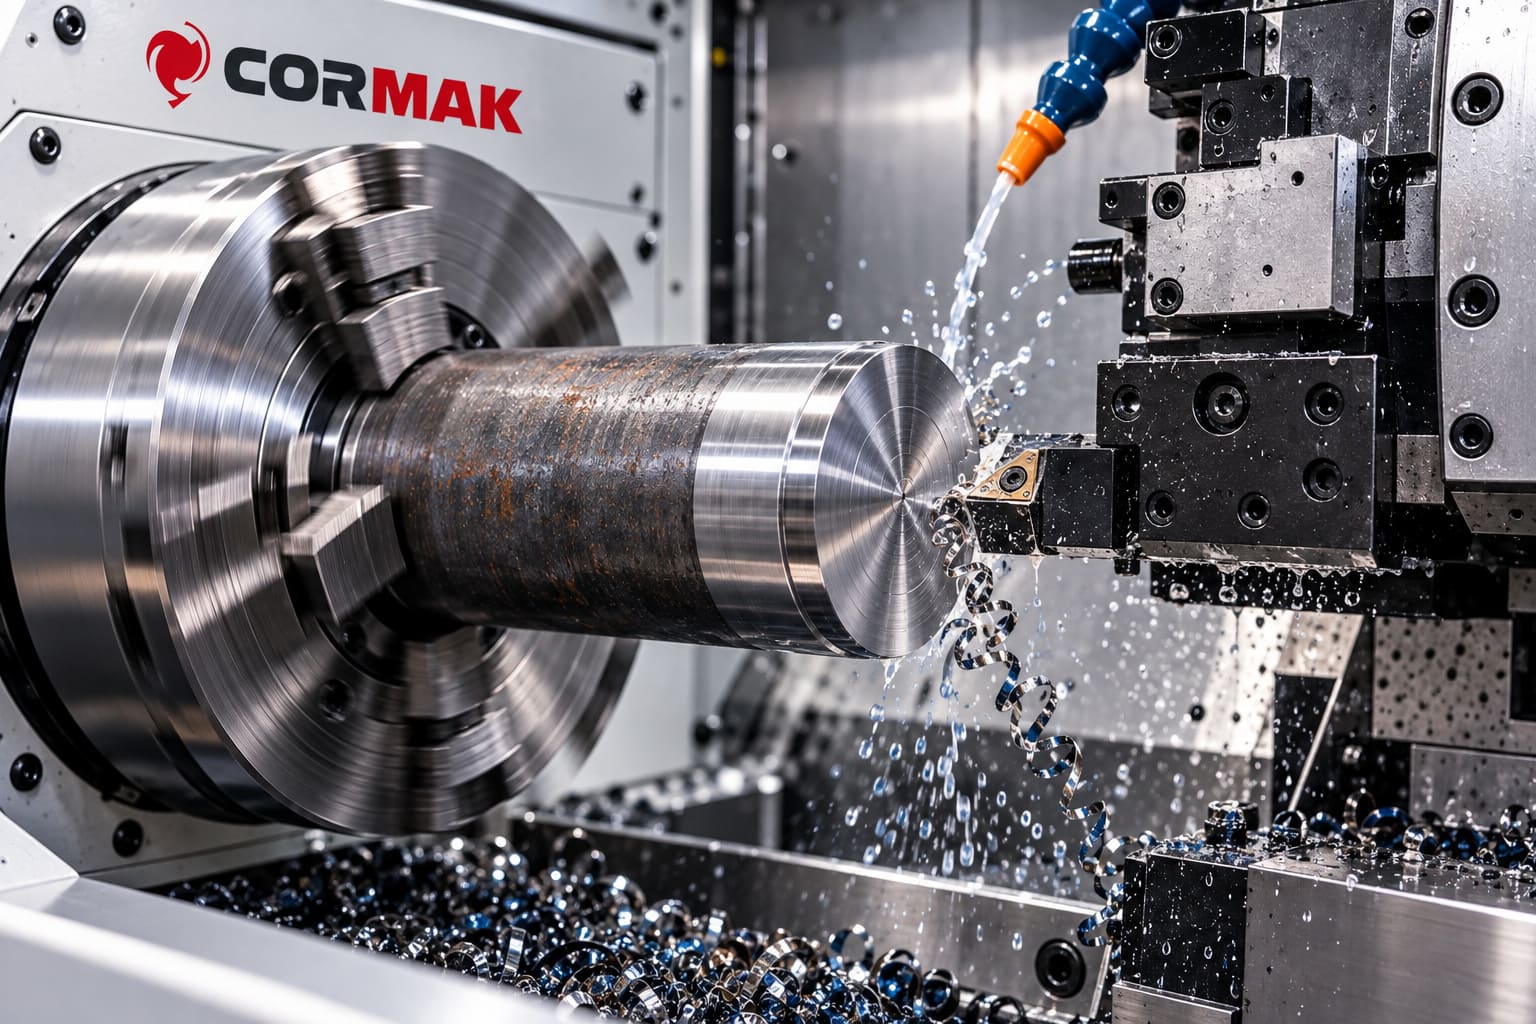
La degroșare se îndepărtează cea mai mare parte a materialului. Obiectivul nu este atingerea imediată a tuturor cotelor finale, ci obținerea formei generale și păstrarea materialului necesar operațiilor de finisare.
În cazul unui ax în trepte, diametrele principale și umerii încep să fie definite în această etapă. Alegerea sculei trebuie făcută după material și operație; gama CORMAK include cuțite pentru strung dedicate diferitelor tipuri de prelucrare.
6. Axele lungi trebuie sprijinite corect
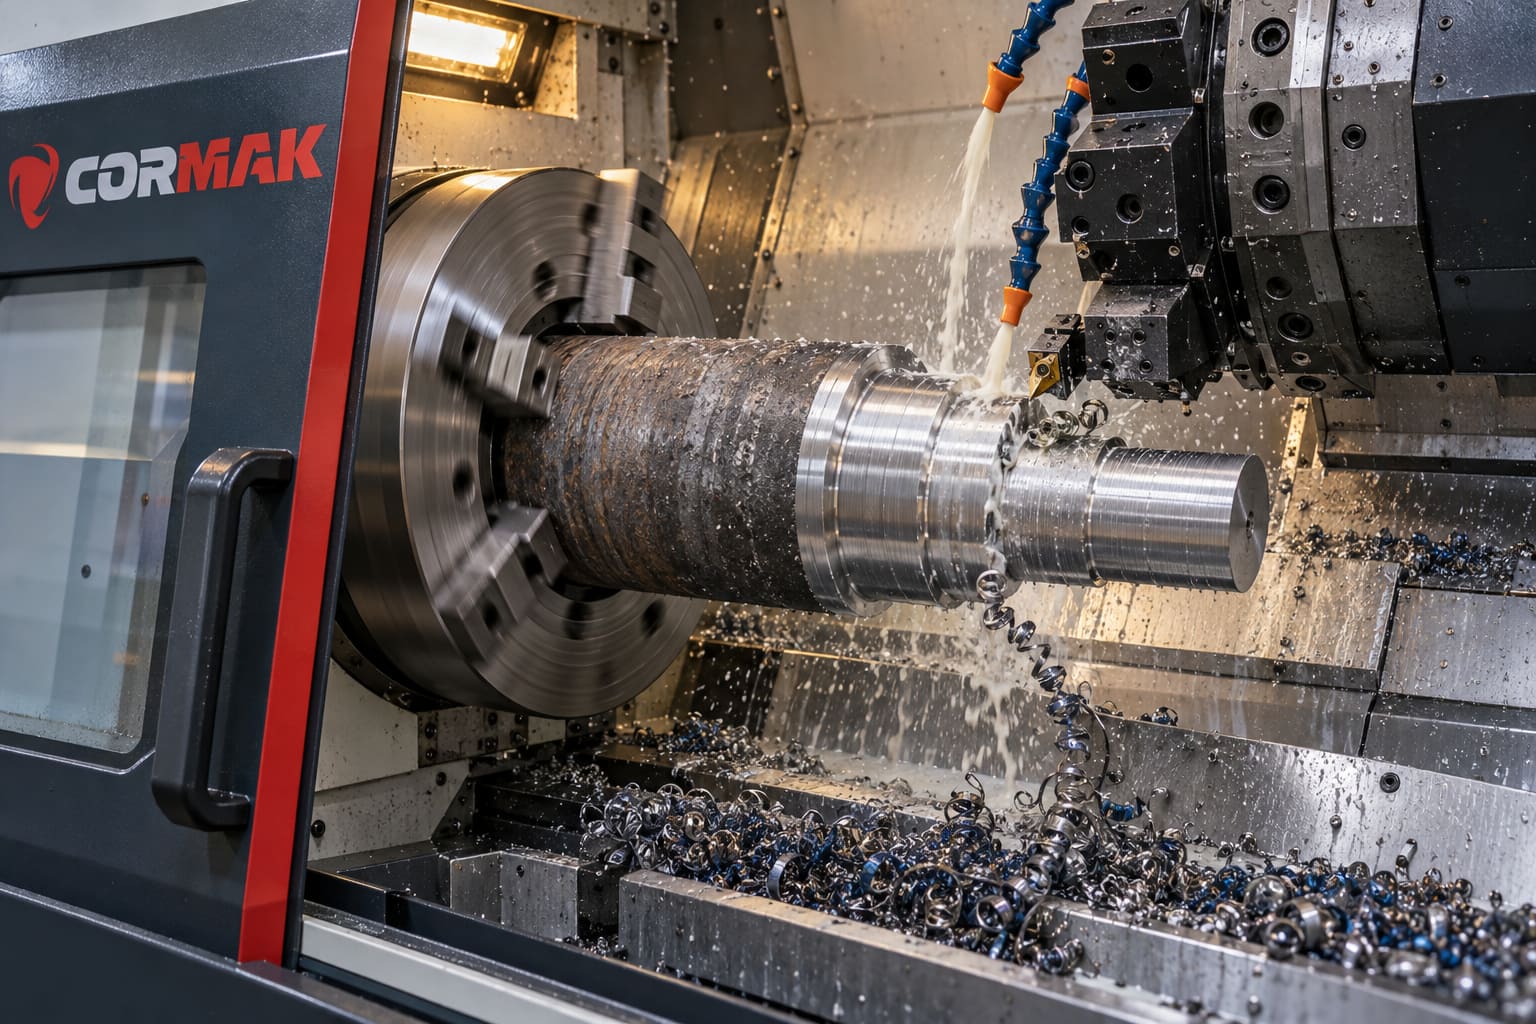
O piesă lungă și relativ subțire nu se comportă ca un cilindru scurt și rigid. Sub acțiunea forțelor de așchiere, piesa poate flexa și poate începe să vibreze.
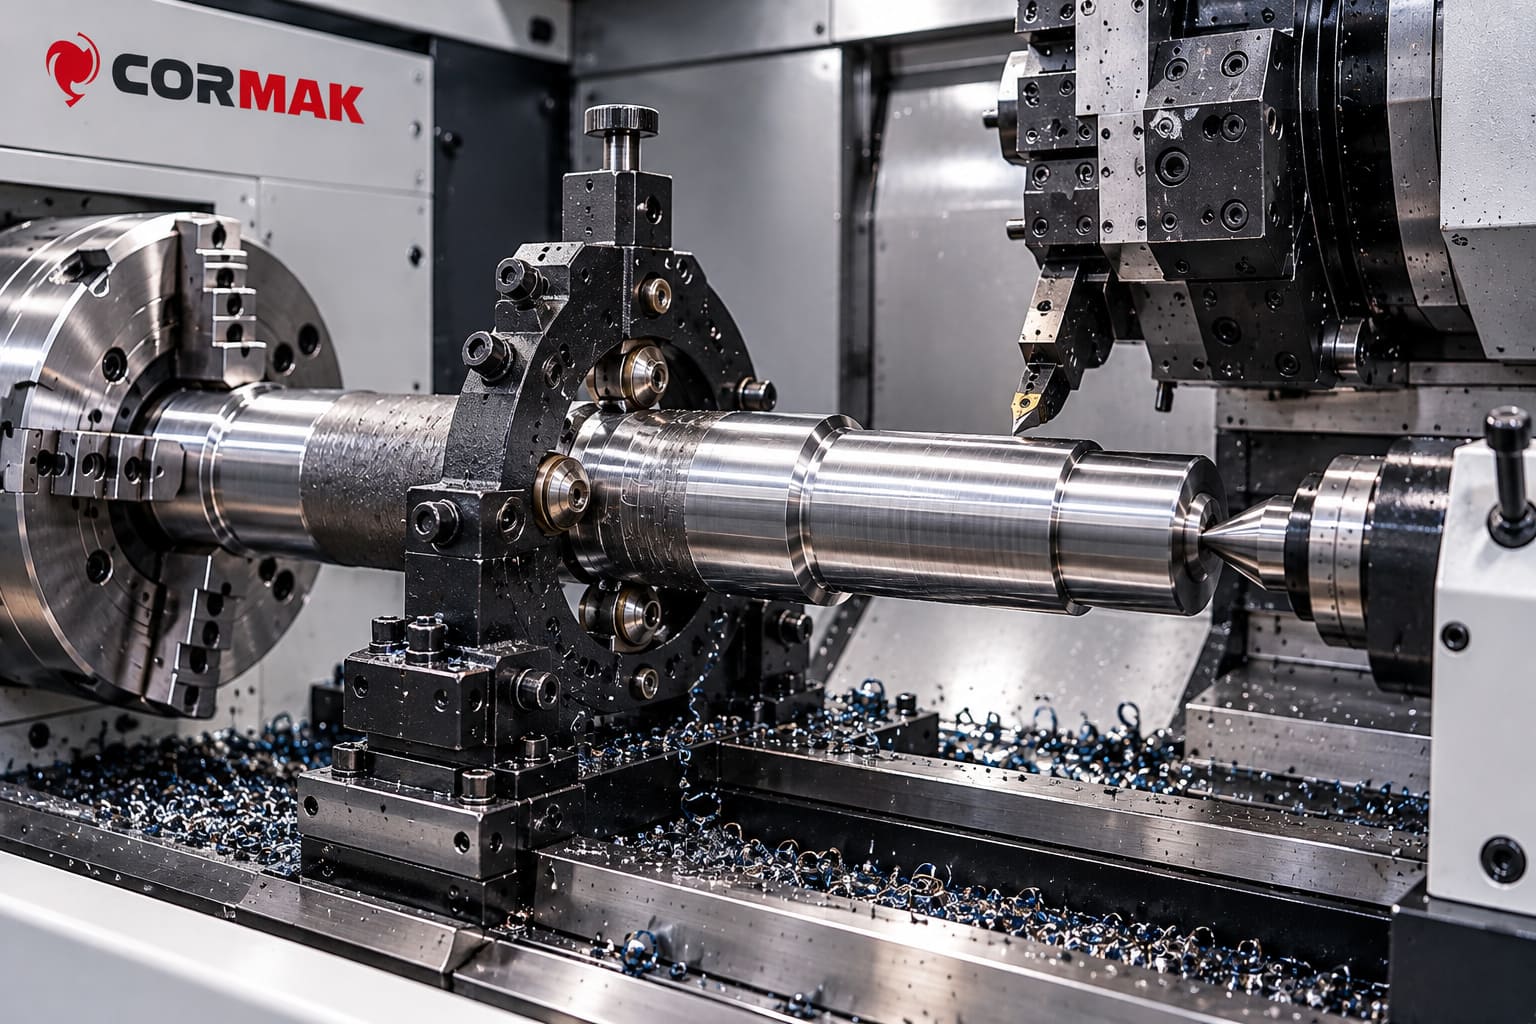
În funcție de geometria piesei și de configurația strungului, pot fi utilizate contrapunctul, luneta fixă sau luneta mobilă. Rolul lor este de a controla deformarea și de a susține piesa în zona necesară.
Pentru arbori și axe lungi, consultă categoria de strunguri universale CORMAK . Pentru diametre medii și mari există și subcategoria de strunguri universale cu diametru de strunjire 400–500 mm .
Nu compensa o piesă flexibilă doar prin modificarea cotei
Dacă axul se deformează în timpul prelucrării, diametrul măsurat
după retragerea sculei poate diferi de comportamentul piesei
sub sarcină. Cauza trebuie tratată prin strategie de așchiere
și sprijinire adecvată.
Pentru piese cu lungime mai mare, un exemplu concret este strungul universal CORMAK 500×2000YC , care oferă o distanță între vârfuri mai mare decât variantele de 1000 sau 1500 mm.
7. Umerii axului stabilesc poziția axială a componentelor
Un ax în trepte nu este definit doar prin diametre. Fețele umerilor pot poziționa rulmenți, distanțiere, roți dințate sau cuplaje.
De aceea trebuie controlate atât diametrul, cât și poziția axială a feței respective.
Diametru
Controlează ajustajul radial cu componenta montată.
Lungime
Stabilește poziția axială a treptei.
Degajare
Poate permite așezarea corectă a componentei lângă umăr.
8. Finisarea se face după stabilizarea geometriei
După degroșare, diametrele funcționale sunt aduse la cotele finale prin operații de finisare.
În această etapă devin importante stabilitatea termică, starea muchiei așchietoare, rigiditatea piesei și măsurarea corectă a diametrului.
Dacă desenul cere operații ulterioare precum tratament termic sau rectificare, succesiunea trebuie stabilită încă de la începutul procesului.
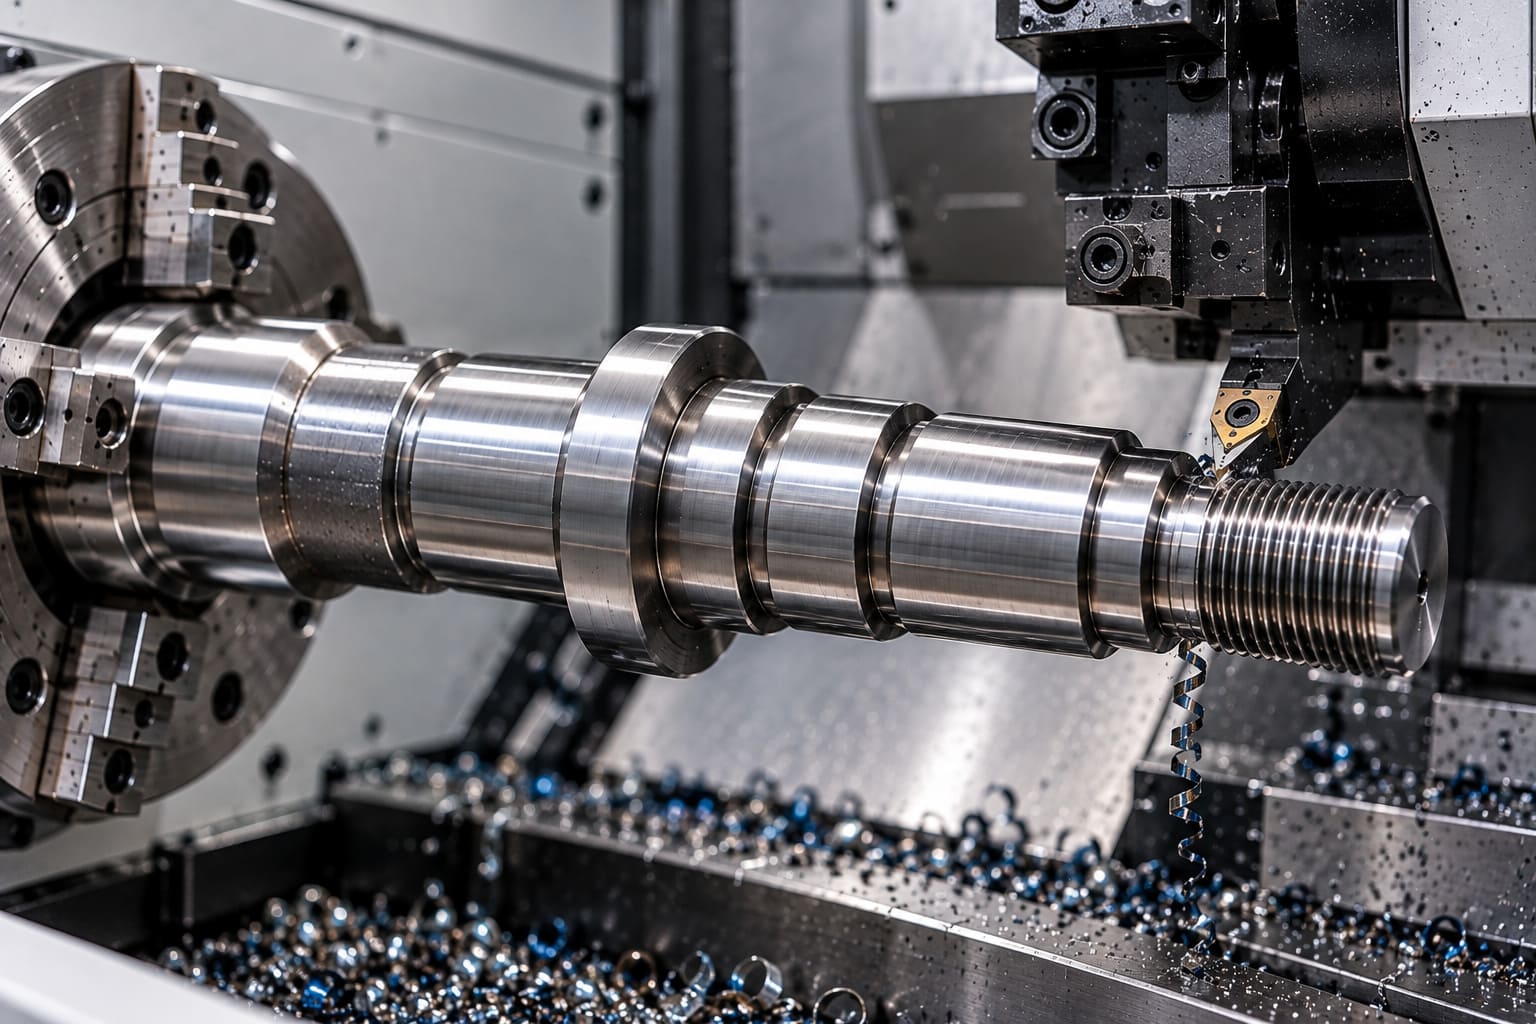
9. Canalele și filetele modifică strategia de prelucrare
Un ax poate conține canale pentru inele de siguranță, degajări tehnologice sau filete utilizate pentru fixarea altor componente.
Sculele și accesoriile necesare trebuie selectate după profilul efectiv al piesei. Pentru configurații suplimentare poți reveni la gama de accesorii și echipamente opționale pentru strunguri .
10. Canalul de pană necesită de regulă o operație suplimentară
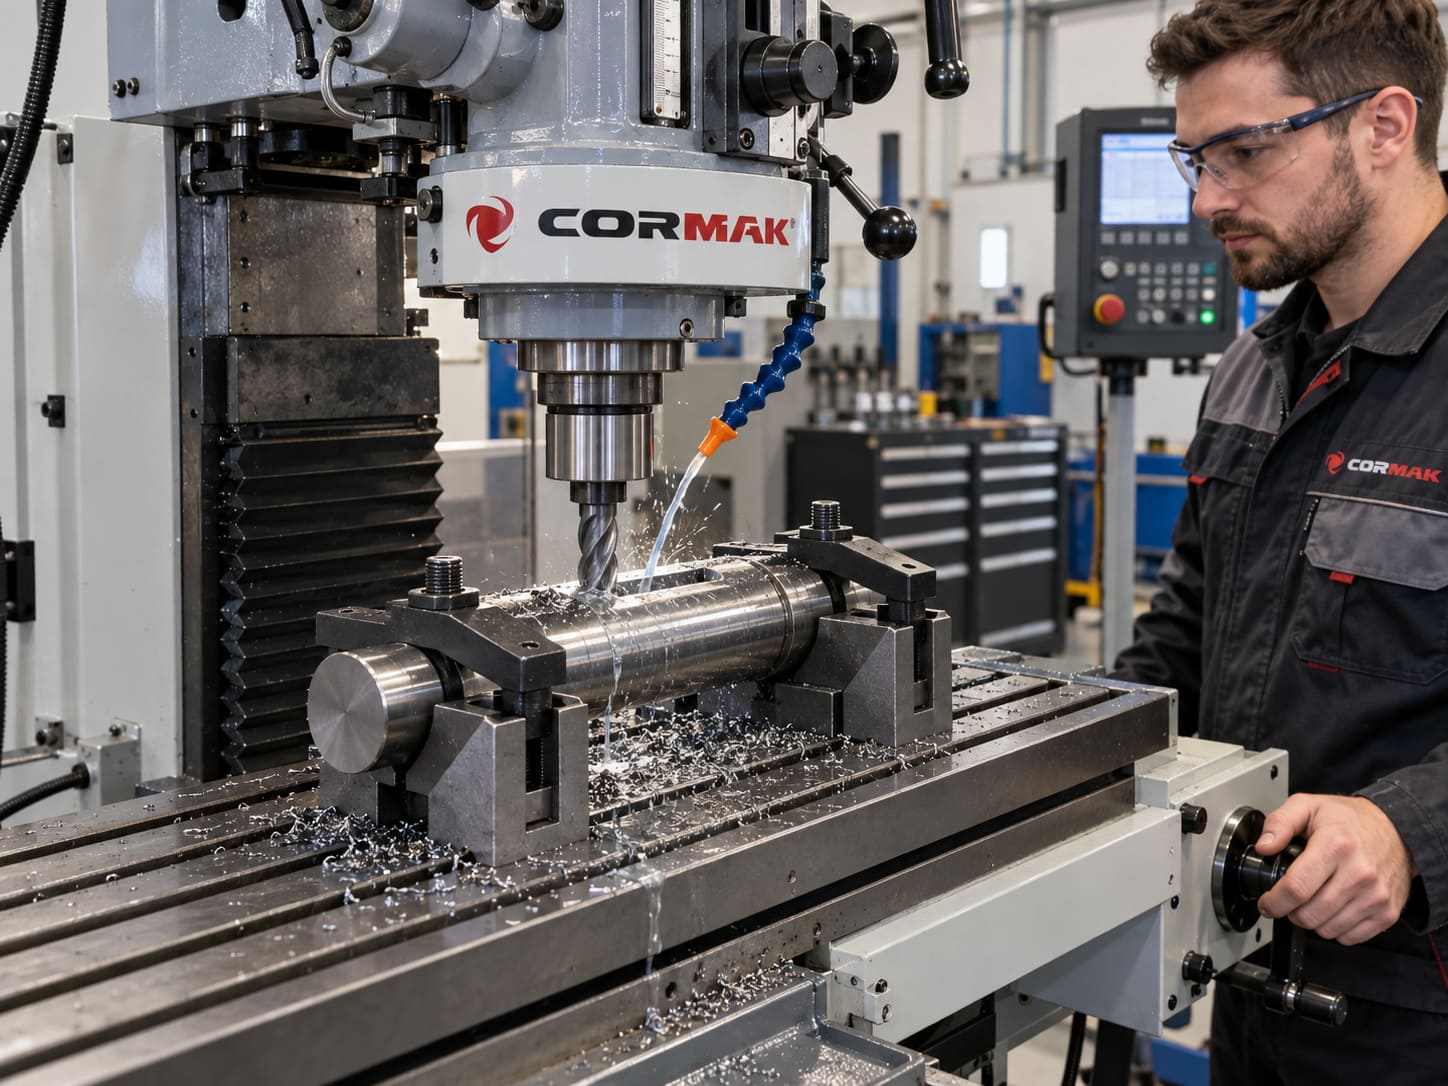
Un canal longitudinal pentru pană nu este o suprafață de revoluție și nu se execută prin strunjire convențională.
Într-un flux clasic, axul poate fi transferat pe o mașină de frezat universală sau pe un echipament din categoria mașini de găurit și frezat pentru metal .
Un exemplu de utilaj compact pentru operații de frezare este CORMAK ZX7045 B1L . Într-un flux CNC mai complex, anumite strunguri cu axă C și scule antrenate pot integra operații suplimentare în aceeași fixare.
11. De ce contează prelucrarea între vârfuri?
Atunci când mai multe diametre trebuie să păstreze o relație geometrică foarte bună între ele, prelucrarea între vârfuri poate oferi o referință comună pe durata mai multor operații.
Avantajul devine evident mai ales atunci când piesa trebuie scoasă și remontată sau când se urmărește păstrarea aceleiași axe geometrice pentru mai multe suprafețe cilindrice.
Prinderea influențează geometria finală
O cotă individuală poate fi corectă și totuși piesa să prezinte
o bătaie excesivă după montaj dacă suprafețele funcționale nu
au fost realizate față de referințe potrivite.
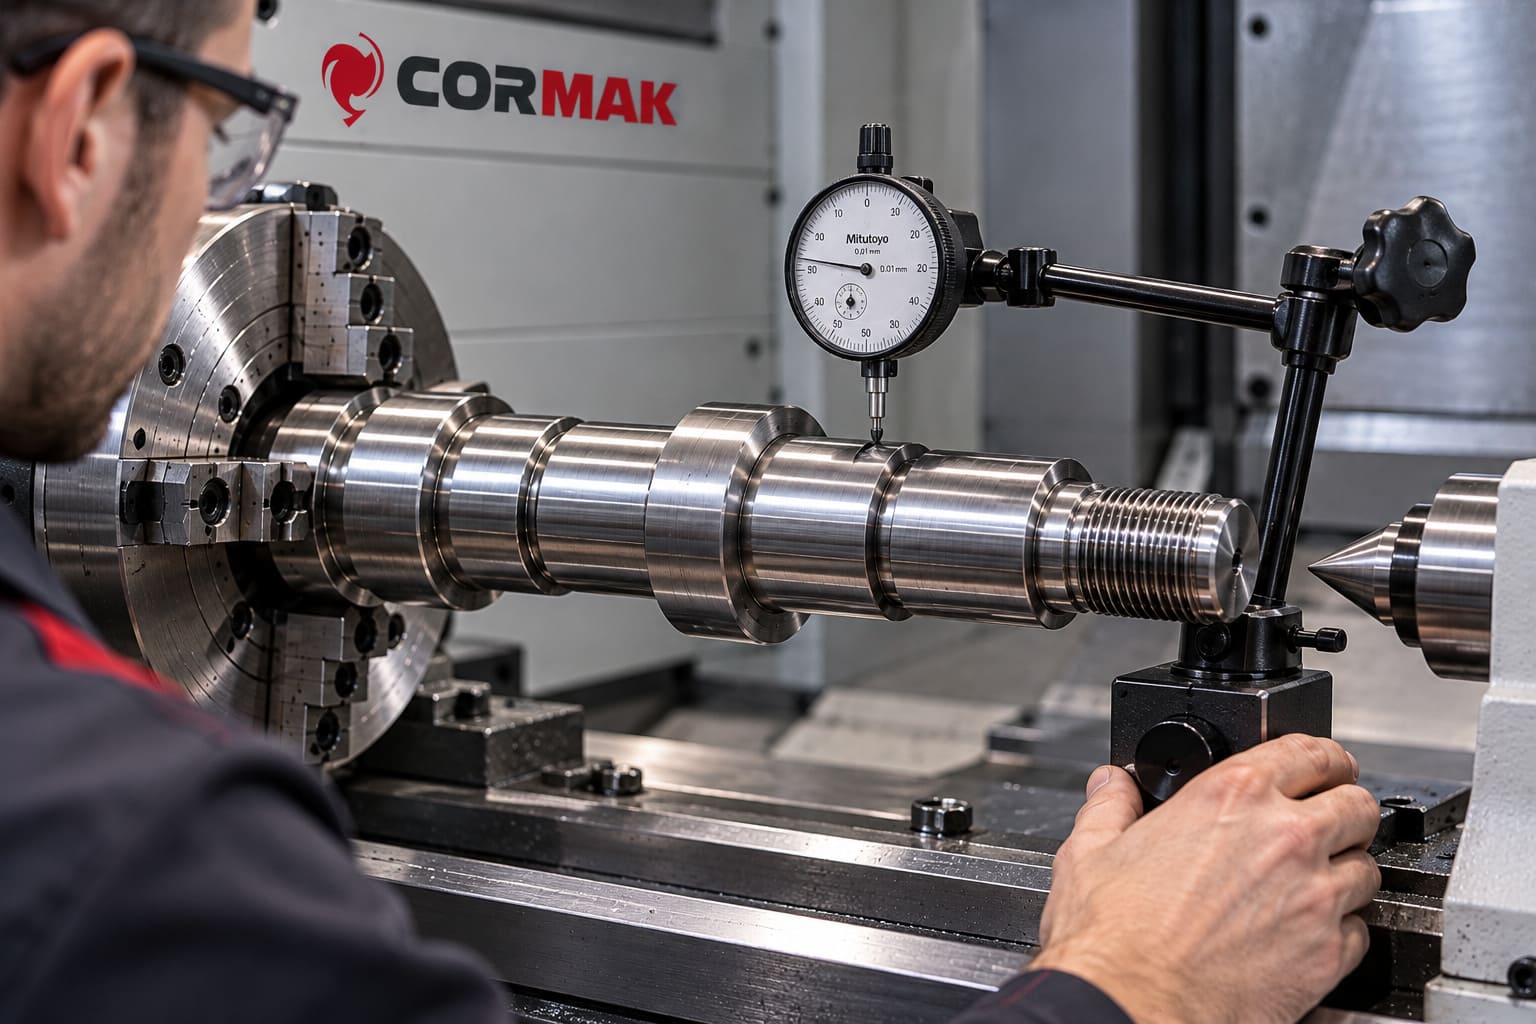
12. Controlul bătăii radiale este diferit de măsurarea diametrului
Micrometrul poate confirma diametrul unei suprafețe, însă nu arată singur dacă acea suprafață se rotește concentric față de o altă referință.
Pentru verificarea bătăii se utilizează un comparator și o metodă de sprijinire adecvată piesei.
13. Ce trebuie măsurat pe un ax în trepte?
| Element | Ce verifici | De ce contează |
|---|---|---|
| Diametre | Dimensiunea fiecărei trepte | Influențează ajustajul cu piesele montate |
| Lungimi | Poziția umerilor și distanțele dintre aceștia | Controlează poziționarea axială |
| Filete | Diametru, pas și lungime utilă | Asigură montarea elementului filetat |
| Canale | Lățime, adâncime și poziție | Contează pentru pană sau elementul de siguranță |
| Bătaie | Variația radială față de referința stabilită | Influențează comportamentul piesei în rotație |
| Suprafață | Calitatea zonei funcționale | Poate influența montajul, etanșarea și uzura |
14. Când este necesară rectificarea?
Strunjirea poate reprezenta operația finală pentru numeroase axe. Alte piese pot necesita însă un nivel de precizie sau de finisare pentru care procesul tehnologic include și rectificare.
Pentru aceste aplicații, CORMAK are o categorie dedicată de mașini de rectificat pentru arbori și alezaje . Un exemplu concret este mașina de rectificat CORMAK MW 200×750 .
Dacă axul va fi tratat termic, este important ca întregul proces – degroșare, tratament, finisare și eventual rectificare – să fie stabilit înainte de începerea producției.
15. Strung universal sau strung CNC pentru prelucrarea axelor?
Ambele tipuri de utilaje pot fi relevante, dar pentru situații diferite.
Strung universal
Este foarte potrivit pentru reparații, piese unicat, prototipuri și serii mici, unde operatorul trebuie să adapteze rapid procesul unei piese diferite.
Strung CNC
Devine avantajos când aceleași axe se repetă în serie, iar ciclul, pozițiile sculelor și secvența de prelucrare trebuie reproduse constant.
Pentru varianta convențională poți analiza strungurile universale CORMAK . Pentru producție repetitivă există categoria de strunguri CNC cu batiu orizontal , iar pentru piese care necesită operații suplimentare în aceeași fixare merită verificată gama de strunguri CNC cu scule antrenate .
Pentru comparația tehnologică dintre cele două abordări poți consulta și articolul Strunguri CNC cu batiu orizontal – ghid tehnic CORMAK .
16. Exemplu de strung universal pentru axe de dimensiuni medii
Un exemplu din gama CORMAK este CORMAK 500×1500YC . Modelul are diametrul de strunjire peste batiu de 500 mm, distanță între vârfuri de 1500 mm și trecere prin arborele principal de 105 mm.
Aceste trei valori ilustrează criterii diferite: diametrul piesei care poate fi rotit, lungimea disponibilă pentru prelucrare și diametrul barei care poate trece prin arborele principal.
Modelul poate fi văzut și într-o aplicație reală în articolul Punere în funcțiune CORMAK 500×1500YC la REPARAȚII DN S.R.L. .
17. Pentru producție repetitivă poate avea sens un strung CNC
Atunci când axul are mai multe trepte, filete și operații care trebuie repetate pe un număr mare de piese, programarea CNC poate reduce variațiile dintre cicluri.
Pentru axe de dimensiuni mai reduse poți analiza subcategoria strunguri CNC cu diametru de strunjire până la 360 mm . Un model concret este CORMAK 320×750 CNC .
Acest tip de echipament poate fi văzut într-o utilizare reală în articolul Punerea în funcțiune a strungului CNC CORMAK 320×750 la Colegiul Național „Mihai Eminescu”, Toplița .
Pentru aplicații mai complexe, există și configurații CNC cu axă C și scule antrenate. De exemplu, CORMAK CK7170X1000 LT12 este destinat operațiilor în care automatizarea și integrarea mai multor etape pot reduce numărul de refixări.
Alegerea unei astfel de configurații trebuie justificată de operațiile reale, mărimea lotului și necesitatea integrării mai multor prelucrări într-o singură mașină.
18. Un flux tehnologic simplificat pentru un ax metalic
1
Pregătire
Debitare, fațetare, centrare și stabilirea referințelor.
2
Degroșare
Realizarea formei generale, treptelor și adaosurilor.
3
Detalii și finisare
Diametre finale, umeri, canale, filete și operații secundare.
4
Control final
Dimensiuni, poziții, bătaie, suprafețe și conformitate.
19. Greșeli frecvente la prelucrarea unui ax
- alegerea prinderii fără a analiza referințele finale;
- prelucrarea unui ax lung fără sprijin suficient;
- aducerea prea devreme a tuturor diametrelor la cota finală;
- măsurarea diametrului fără verificarea bătăii;
- ignorarea deformării produse de forța de așchiere;
- refixarea piesei fără controlul coaxialității;
- executarea canalelor fără raportare la poziția funcțională;
- planificarea tratamentului termic abia după strunjirea finală.
20. Întrebări frecvente despre prelucrarea axelor metalice
Pe ce utilaj se prelucrează un ax metalic?
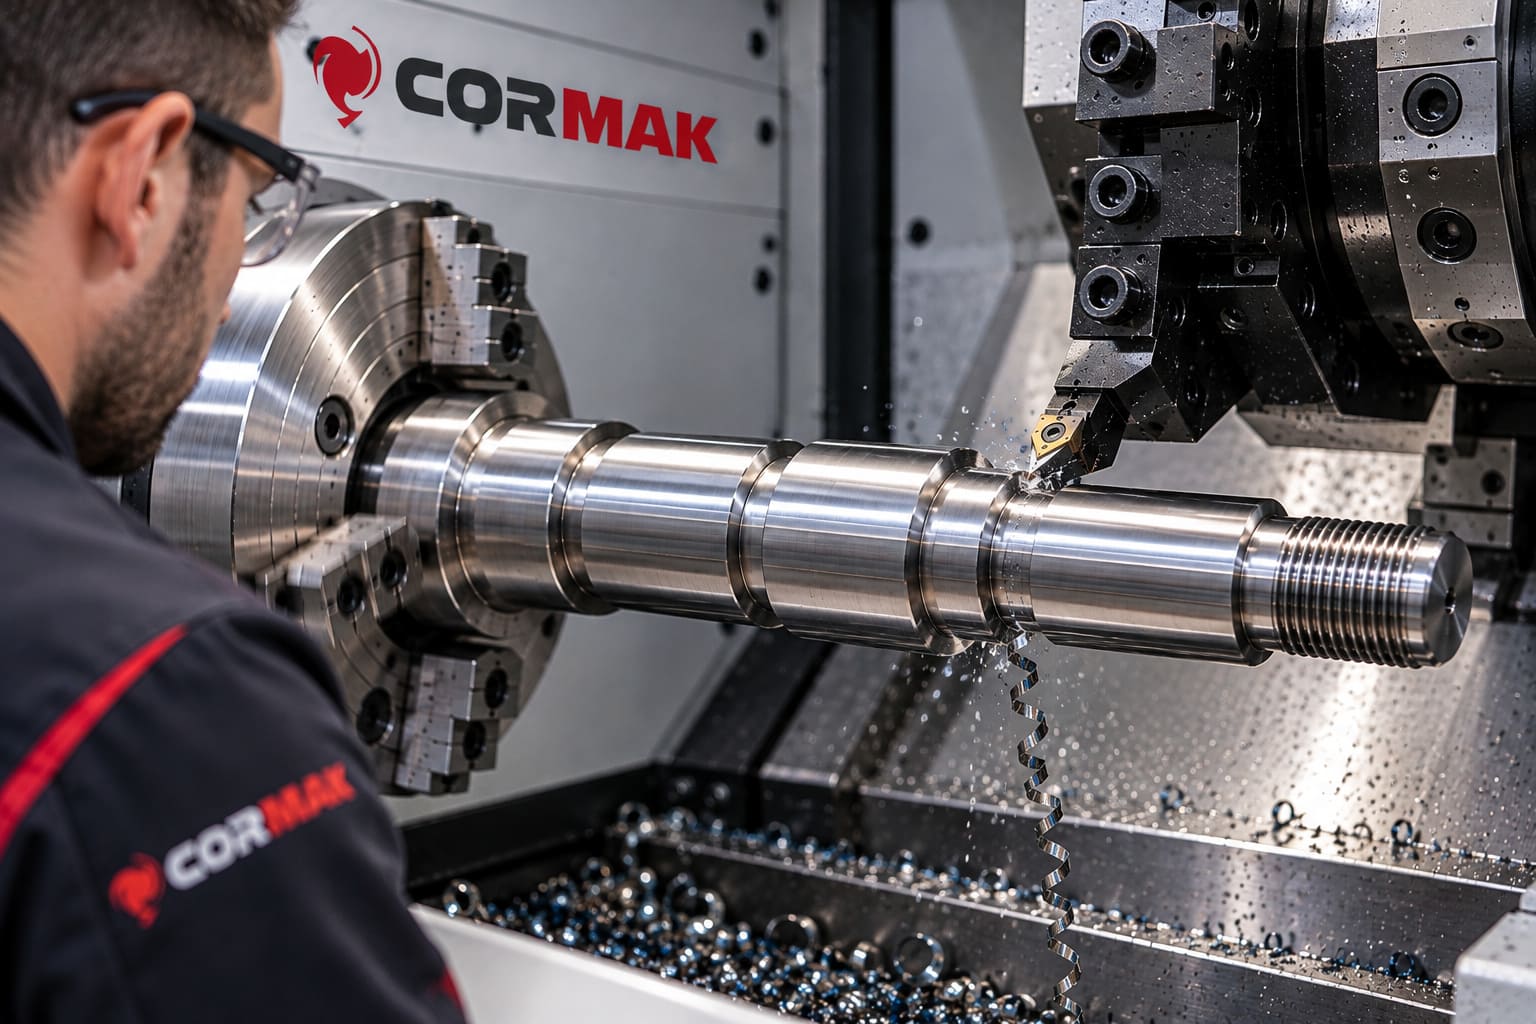
Majoritatea suprafețelor cilindrice ale unui ax sunt realizate pe strung. În funcție de geometrie pot fi necesare ulterior frezare, găurire, rectificare sau alte operații.
De ce se folosește contrapunctul la un ax lung?
Pentru a sprijini capătul piesei și a limita deformarea și vibrațiile produse în timpul strunjirii. Pentru anumite piese pot fi necesare și lunete.
Este suficient să măsor diametrul axului?
Nu întotdeauna. Pentru suprafețele care trebuie să funcționeze coaxial poate fi necesară și verificarea bătăii sau a altor cerințe geometrice prevăzute în desen.
Canalul de pană se poate realiza pe un strung universal?
Canalul longitudinal pentru pană nu este o suprafață de revoluție și, în fluxul convențional, este realizat de regulă printr-o operație separată de frezare sau printr-o metodă tehnologică adecvată piesei.
Când este mai potrivit un strung CNC?
Atunci când piesele se repetă în serie și este importantă reproducerea automată a aceleiași succesiuni de diametre, umeri, canale și filete.
De ce poate vibra un ax în timpul strunjirii?
Cauzele pot include rigiditatea redusă a piesei, sprijinirea insuficientă, scula sau parametrii de așchiere. Axele lungi și subțiri sunt mai sensibile la deformare și vibrații.
Orice ax trebuie rectificat după strunjire?
Nu. Necesitatea rectificării depinde de cerințele desenului, toleranțe, rugozitate, material și eventualul tratament termic. Pentru numeroase aplicații, strunjirea poate reprezenta operația finală.
21. Concluzie: precizia axului începe cu strategia de prelucrare
Un ax bine executat nu rezultă doar dintr-un strung precis. Contează alegerea semifabricatului, stabilirea referințelor, succesiunea degroșării și finisării, modul de sprijinire și controlul geometric.
Pentru piese unicat și reparații, un strung universal oferă flexibilitate ridicată. Pentru axe repetate în serie, automatizarea CNC poate crește repetabilitatea și poate reduce intervențiile dintre operații.
În ambele situații, utilajul trebuie ales plecând de la diametrul, lungimea, materialul, configurația piesei și operațiile reale care trebuie executate.
CORMAK · strunjirea și prelucrarea metalelor
Ai de prelucrat axe, arbori sau role metalice?
Pentru alegerea strungului potrivit, pornește de la diametrul maxim, lungimea piesei, material, diametrul semifabricatului, operațiile necesare și volumul de producție.