
Coșul de cumpărături
Cost CNC · producție unicat, serie mică și loturi repetitive
Costul unei piese CNC nu este egal cu timpul de așchiere înmulțit cu tariful mașinii. Înainte ca prima piesă să fie terminată există programare, pregătirea procesului, montarea sculelor, fixarea semifabricatului, stabilirea originii și verificarea primei piese.
Tocmai de aceea mărimea lotului poate modifica puternic costul unitar. În acest ghid nu folosim sume în lei. Considerăm costul unei piese unicat drept 100% și urmărim procentual ce se întâmplă atunci când aceleași costuri fixe sunt distribuite pe 2, 5, 10, 20 sau 50 de piese.
100%
Referință pentru piesa unicat
Setup
Cost repartizat pe întregul lot
Ciclu
Cost variabil pentru fiecare piesă
Lot optim
Nu înseamnă automat lot maxim
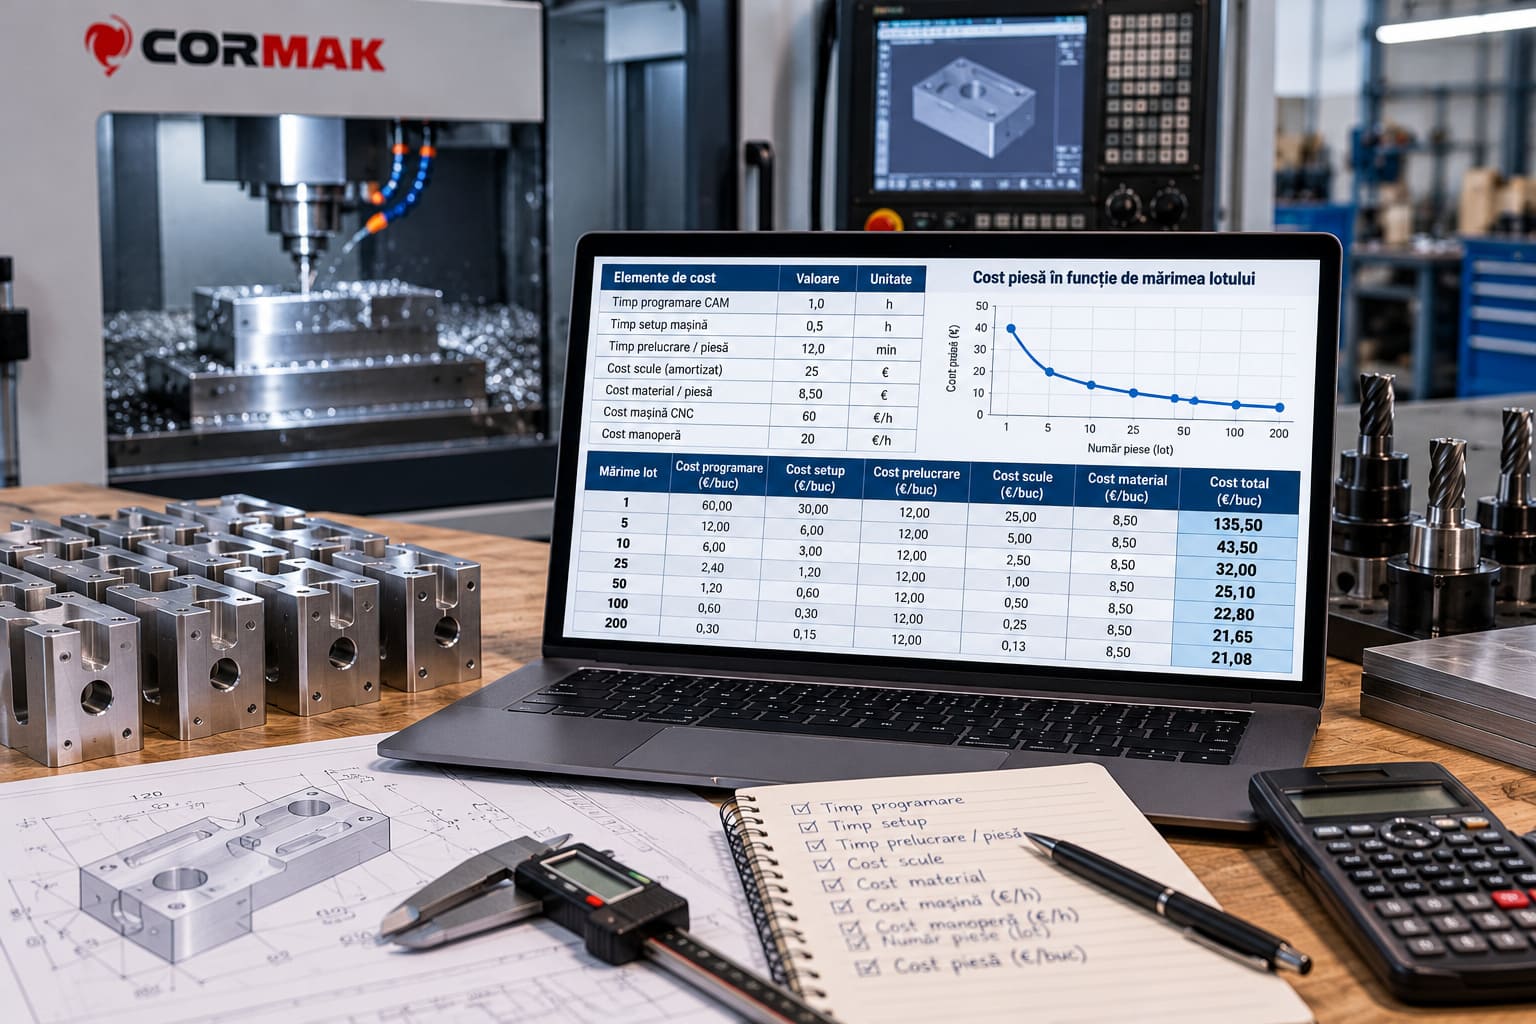
1. Ce intră în costul real al unei piese CNC?
Pentru calcul trebuie separate costurile care apar o singură dată pentru comandă de cele care se repetă la fiecare piesă.
PROGRAMARE
Pregătirea programului CNC, CAM și traseelor de prelucrare.
SETUP
Scule, dispozitive, origine piesă și pregătirea utilajului.
CICLU
Timpul efectiv de utilizare a utilajului pentru fiecare piesă.
CONTROL
Verificarea primei piese și controlul producției.
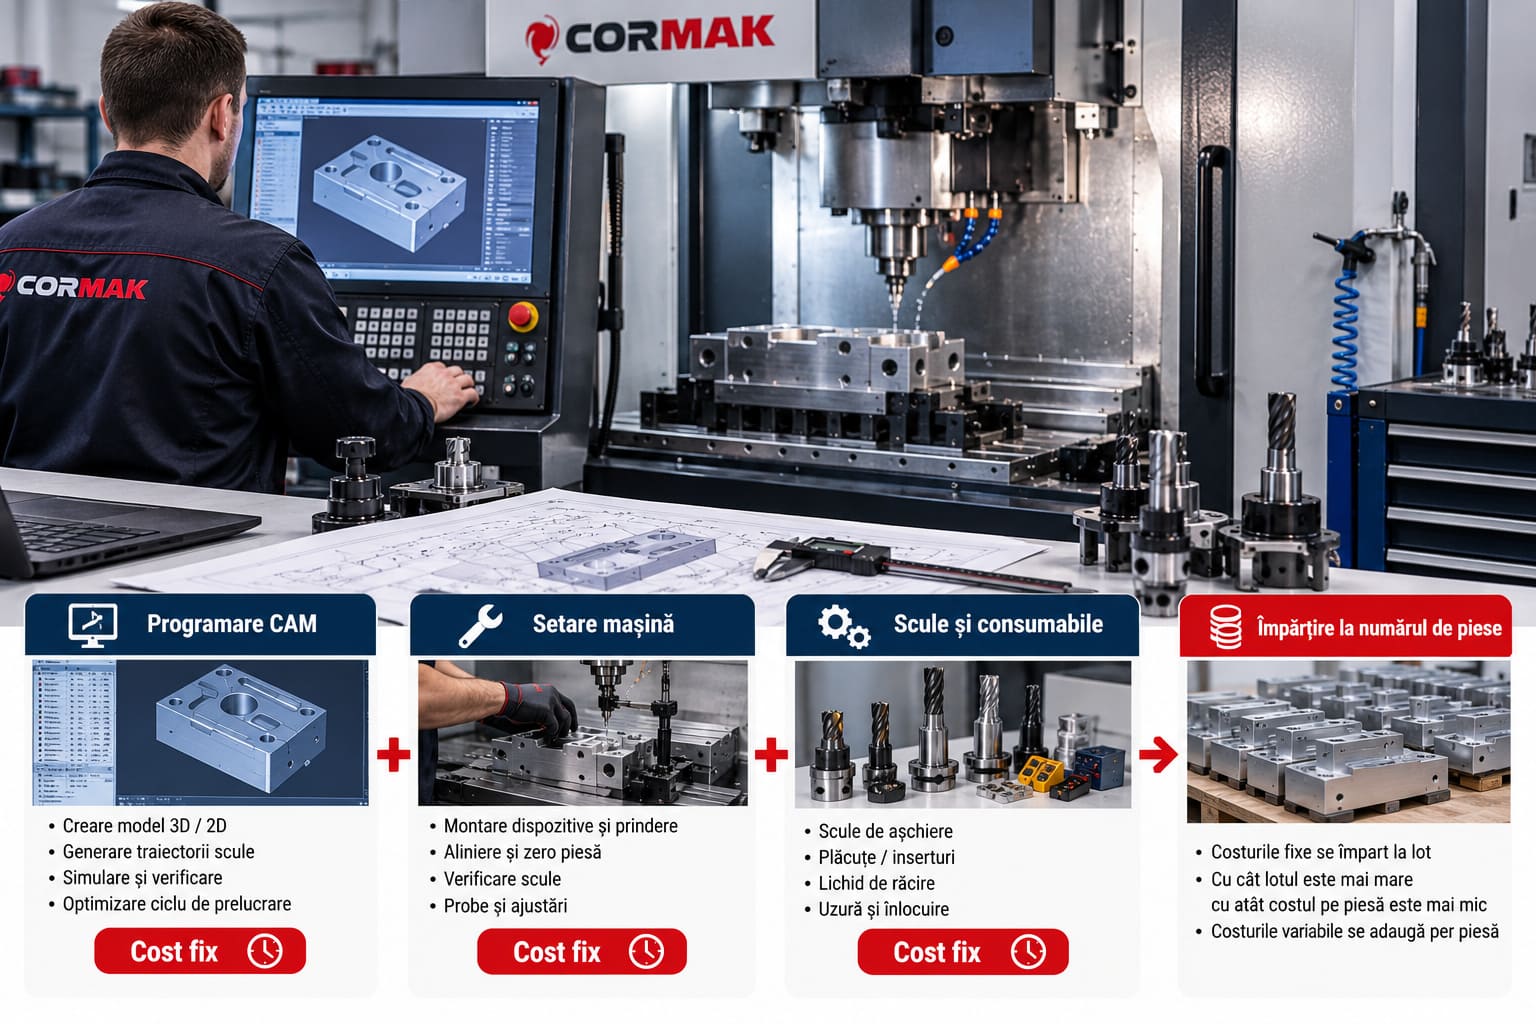
2. Costuri fixe și costuri variabile – diferența esențială
Costuri fixe ale comenzii
Sunt generate indiferent dacă se produce o piesă sau 50 de piese: programare, pregătire tehnologică, setup, dispozitive, presetarea sculelor și validarea inițială.
Costuri variabile per piesă
Materialul, timpul ciclului CNC, uzura sculelor, manipularea, controlul repetitiv și eventualele operații secundare cresc odată cu numărul pieselor.
3. O formulă simplă pentru costul unitar
O formă simplificată de calcul este:
Cost unitar
(costuri fixe ÷ numărul de piese) + cost variabil per piesă
Formula este conceptuală. Într-un calcul industrial se adaugă
toate componentele relevante ale procesului.
Relația explică de ce primul salt de la o piesă la câteva piese poate modifica puternic costul unitar, iar diferența dintre un lot deja mare și unul de două ori mai mare poate fi relativ redusă.
4. Exemplu procentual: piesa unicat = 100%
Pentru a evita o simulare dependentă de prețurile actuale, folosim un indice procentual.
Exemplul este intenționat simplificat: presupunem că, în costul piesei unicat, 60 de puncte procentuale reprezintă costuri fixe ale lucrării, iar 40 de puncte reprezintă costul variabil al piesei.
Model didactic
Indice cost unitar = 40% + (60% ÷ mărimea lotului)
Nu reprezintă o ofertă de preț și nu este o structură universală
de cost. Este utilizat exclusiv pentru explicarea efectului lotului.
1 piesă
100%
2 piese
70%
5 piese
52%
10 piese
46%
20 piese
43%
50 piese
41,2%
Procentele reprezintă un indice comparativ
Dacă piesa unicat este considerată 100%, valoarea de 52%
pentru lotul de 5 piese înseamnă că, în modelul nostru,
fiecare piesă ar avea un cost unitar echivalent cu 52%
din costul piesei realizate individual.
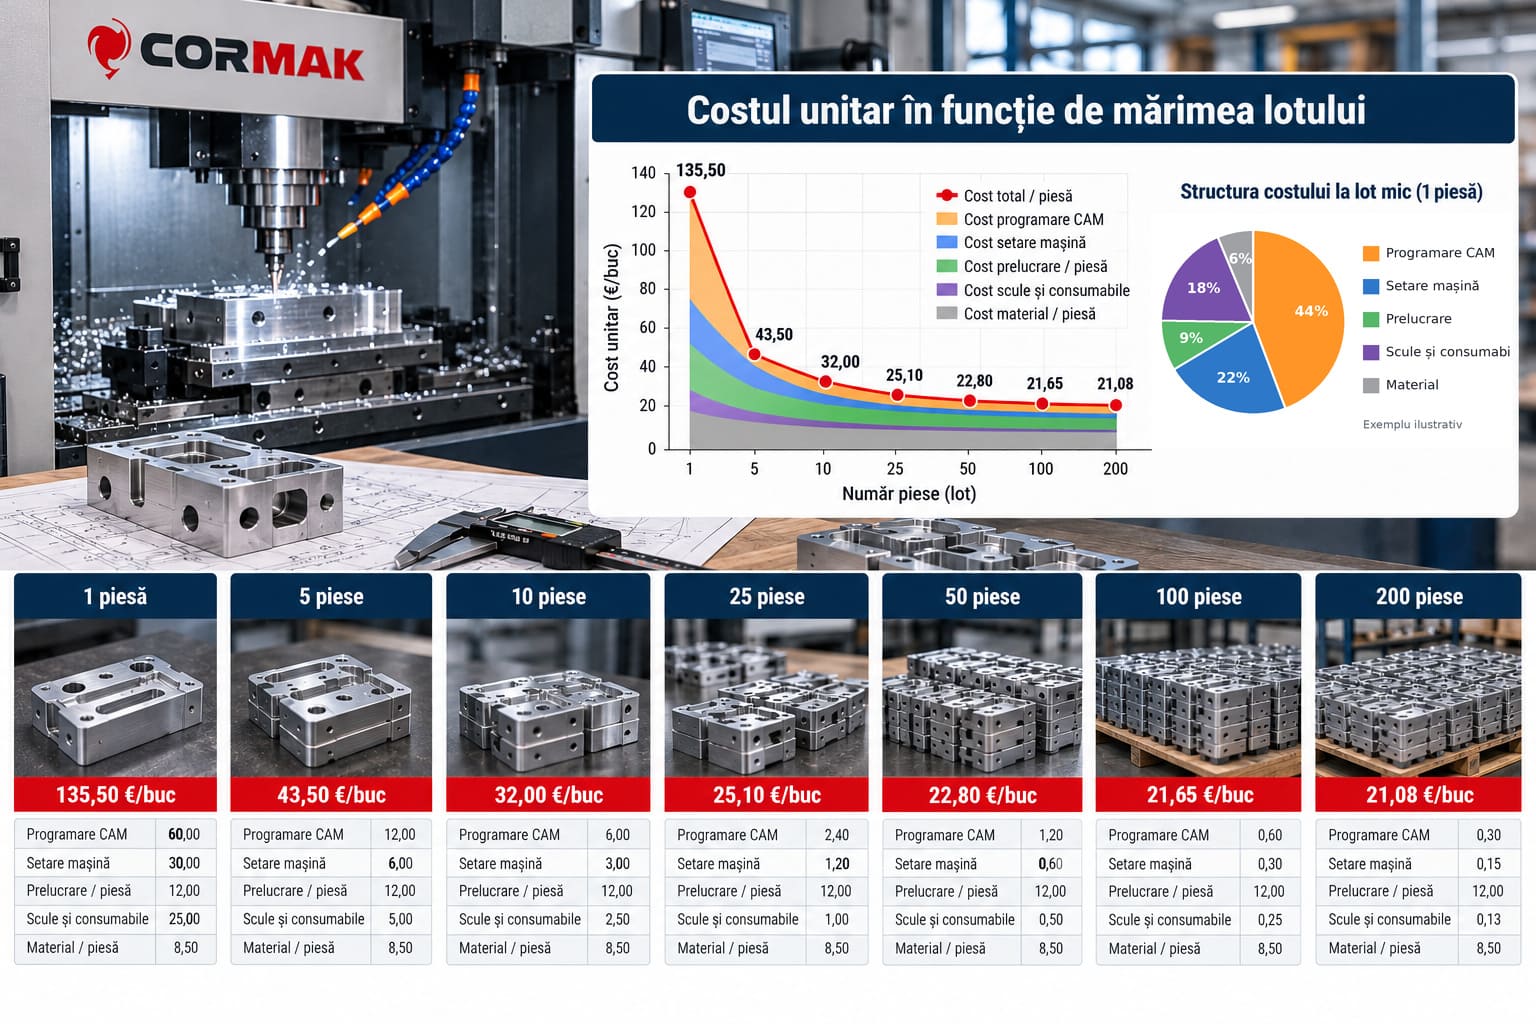
5. De ce costul nu continuă să scadă în același ritm?
Costul fix repartizat pe piesă tinde spre o valoare foarte mică pe măsură ce lotul crește. În schimb, materialul, timpul ciclului, uzura sculelor și o parte din controlul calității rămân asociate fiecărei piese.
În modelul nostru, costul unitar se apropie treptat de limita teoretică de 40%, deoarece aceasta reprezintă componenta variabilă presupusă.
Un lot de două ori mai mare nu înseamnă un cost unitar de două ori mai mic
Economia de scară are randament descrescător. După ce costurile
fixe sunt suficient de diluate, creșterea cantității produce
reduceri procentuale din ce în ce mai mici.
6. Timpul de setup poate domina costul unui lot foarte mic
Înaintea primei piese pot exista mai multe activități care nu depind direct de cantitate:
- pregătirea desenului și a programului;
- programarea CAM sau CNC;
- selectarea și montarea sculelor;
- pregătirea sistemului de prindere;
- stabilirea originii piesei;
- verificarea traiectoriilor;
- realizarea primei piese;
- măsurarea și corectarea procesului.
Pentru o piesă unicat, toate aceste activități sunt recuperate printr-o singură piesă. Pentru un lot de 20 de bucăți, același bloc de cost fix este împărțit la 20.
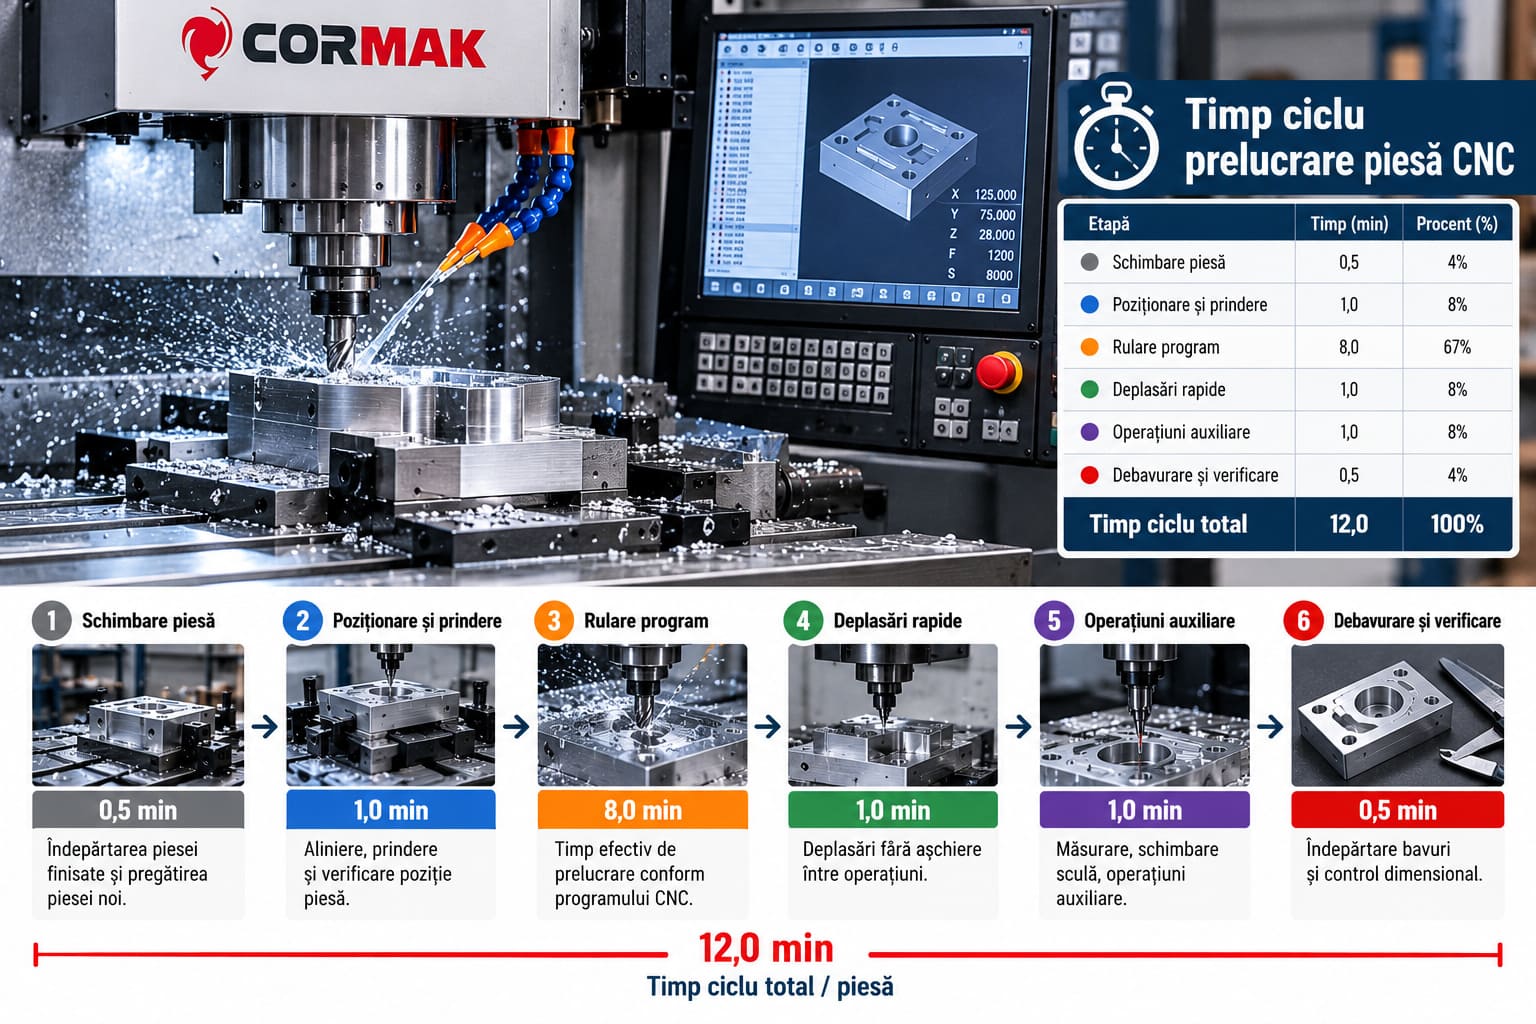
7. Timpul de ciclu devine tot mai important pe măsură ce lotul crește
Dacă setup-ul domină costul seriilor foarte mici, în loturile mai mari timpul efectiv al ciclului CNC capătă o pondere tot mai importantă.
O economie de câteva secunde sau minute pe piesă poate părea neimportantă la un prototip, dar este repetată pentru fiecare reper din lot.
8. Numărul de setup-uri poate modifica puternic costul
O piesă care poate fi terminată într-o singură prindere are un proces diferit de o piesă care trebuie repoziționată de două, trei sau patru ori.
Fiecare repoziționare poate implica manipulare, realiniere, schimbarea originii, verificări și timp suplimentar de utilaj.
1 setup
Proces simplu, cu puține intervenții între operații.
2–3 setup-uri
Crește timpul auxiliar și necesarul de verificare.
Multiple orientări
Poate justifica o altă strategie de fabricație sau un utilaj cu mai multe axe.
9. Materialul nu se diluează odată cu lotul
Dacă fiecare piesă necesită un semifabricat, costul acelui semifabricat rămâne asociat fiecărei unități produse.
Pot exista avantaje de achiziție sau o utilizare mai eficientă a barelor și plăcilor, dar acestea trebuie calculate separat și nu trebuie confundate cu distribuirea costului de setup.
10. Sculele și uzura trebuie incluse în cost
Frezele, burghiele, plăcuțele și celelalte scule nu au durată de viață nelimitată. Pe măsură ce numărul pieselor crește, costul consumabilelor și al schimbărilor de scule devine o componentă reală a seriei.
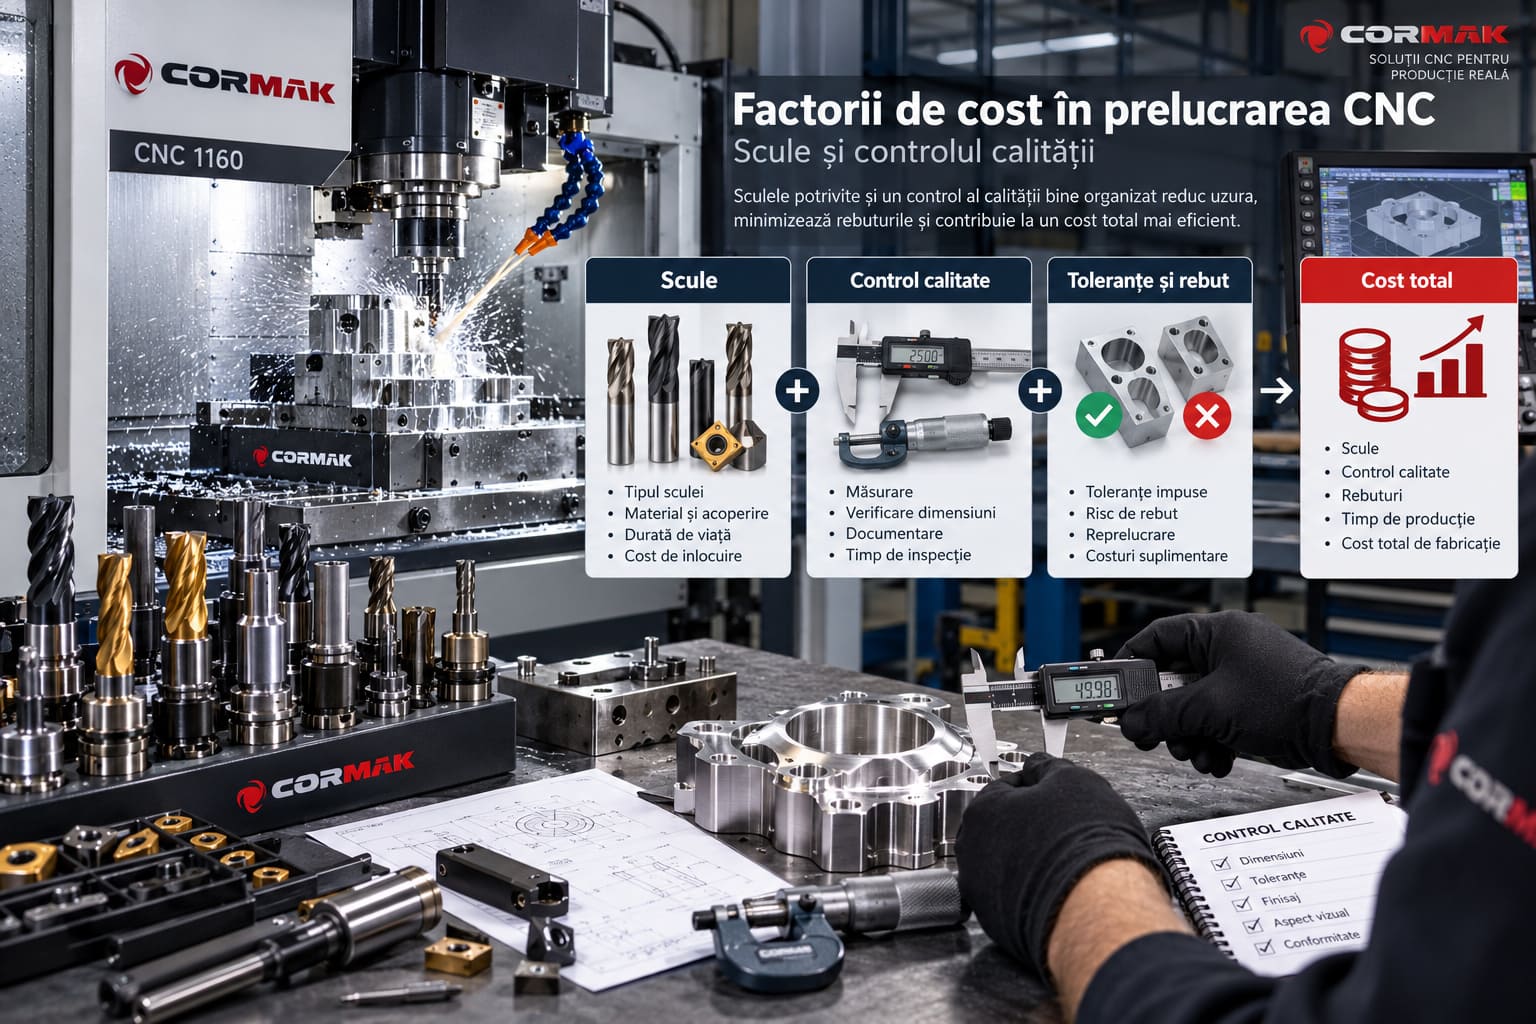
11. Toleranțele și finisajele pot schimba economia lotului
O toleranță mai strictă poate necesita măsurători suplimentare, prelucrare mai lentă, scule diferite sau operații de finisare.
Același lucru este valabil pentru tratamente și operații secundare. De aceea, două repere cu geometrie asemănătoare nu au neapărat aceeași structură procentuală de cost.
Specifică toleranțe stricte doar acolo unde sunt necesare
Cerințele funcționale trebuie păstrate, însă toleranțele
inutile pot crește timpul de proces și control fără să
adauge valoare piesei.
12. Rebutul trebuie calculat ca procent, nu ignorat
Dacă un lot are nevoie de 100 de piese conforme, dar procesul necesită producerea unui număr mai mare pentru a compensa rebuturile, costul real trebuie raportat la piesele acceptate, nu la piesele pornite în producție.
Cost real al producției
cost total al lotului ÷ numărul de piese conforme
Pierderile de material și timpul consumat pentru rebuturi
fac parte din economia reală a procesului.
13. Lotul optim nu este întotdeauna lotul cel mai mare
Scăderea costului unitar nu trebuie analizată izolată. Un lot mai mare poate însemna mai mult stoc, capital blocat, spațiu ocupat și risc ca piesa să fie modificată înainte de consumarea întregii serii.
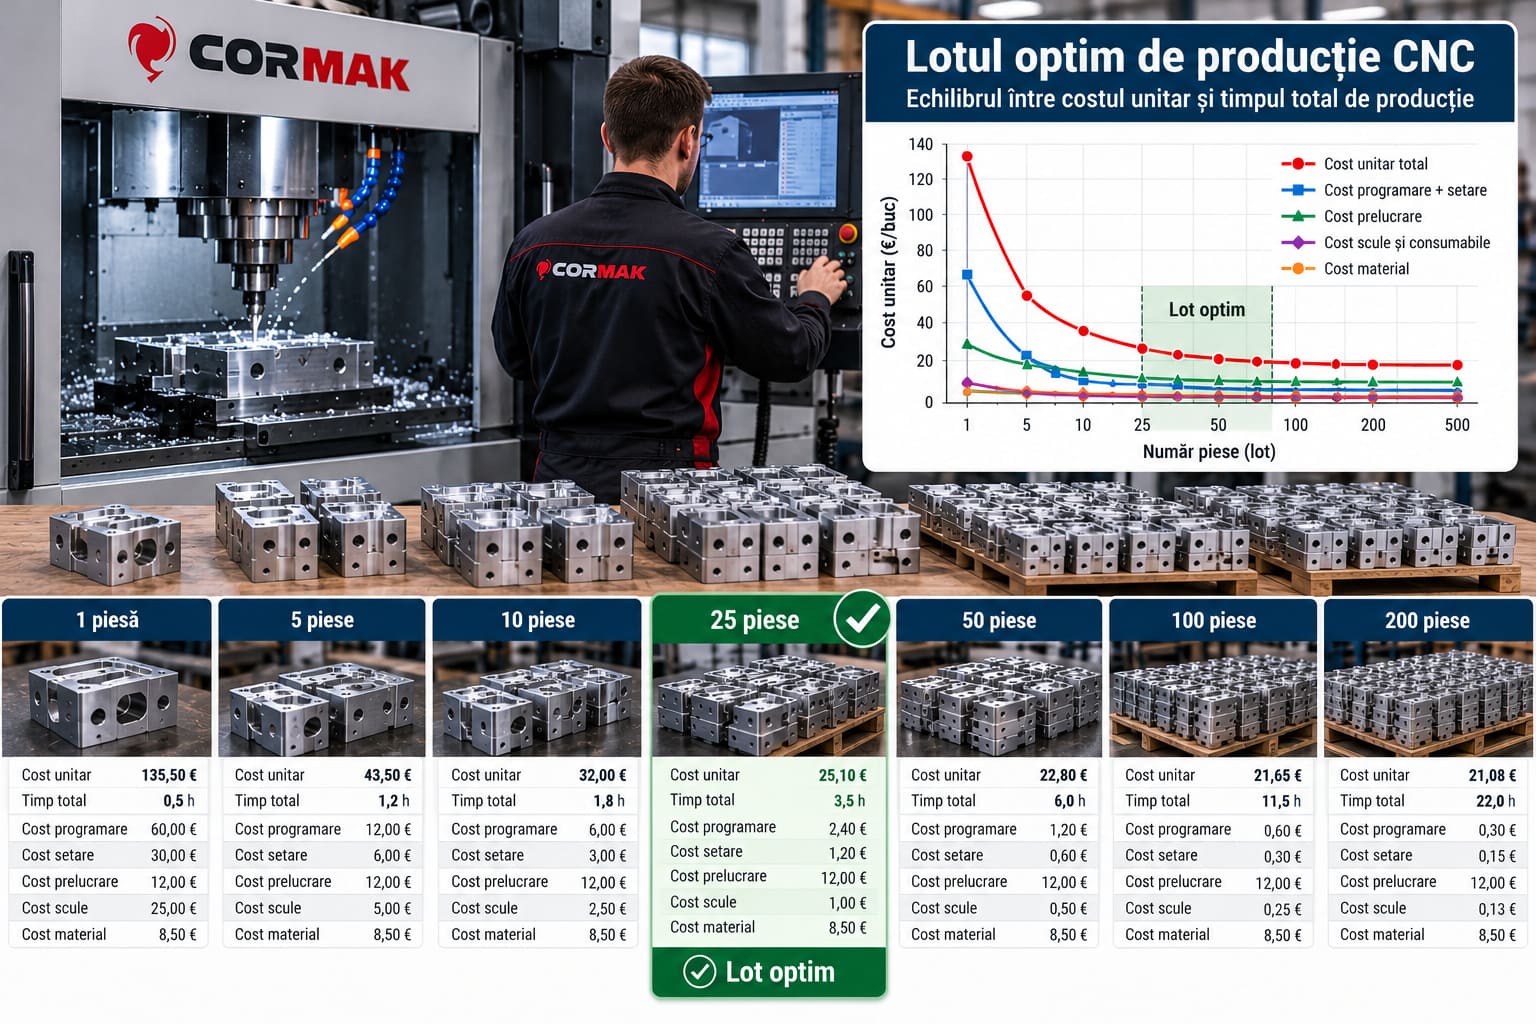
14. Exemplu: de ce diferența dintre 20 și 50 de piese poate fi mică?
În modelul nostru, un lot de 20 de piese ajunge la un indice unitar de aproximativ 43%, iar un lot de 50 de piese la aproximativ 41,2%.
Asta înseamnă că majorarea lotului de la 20 la 50 de bucăți reduce indicele cu doar 1,8 puncte procentuale, deși cantitatea crește de 2,5 ori.
Acesta este punctul în care trebuie analizat costul stocului
Dacă economia suplimentară de producție este mică, poate să nu
compenseze capitalul blocat, depozitarea sau riscul de a rămâne
cu piese neutilizate.
15. Cum compari două variante de lot?
1
Calculează setup-ul
Programare, scule, dispozitive și pregătirea utilajului.
2
Calculează ciclul
Timp de mașină și cost variabil pentru fiecare piesă.
3
Adaugă riscurile
Scule, rebut, control, operații secundare și manipulare.
4
Compară loturile
Cost unitar versus stoc, termen și necesarul real.
16. Tabel comparativ pentru modelul procentual
| Mărime lot | Indice cost unitar | Reducere față de piesa unicat | Observație |
|---|---|---|---|
| 1 piesă | 100% | 0% | Tot costul fix este suportat de o singură piesă. |
| 2 piese | 70% | 30% | Prima distribuire semnificativă a setup-ului. |
| 5 piese | 52% | 48% | Costul fix pe piesă scade rapid. |
| 10 piese | 46% | 54% | Componenta variabilă începe să domine. |
| 20 piese | 43% | 57% | Economia suplimentară începe să încetinească. |
| 50 piese | 41,2% | 58,8% | Indicele se apropie de costul variabil teoretic. |
Tabelul nu reprezintă prețuri CORMAK sau tarife de producție
Procentele provin exclusiv din modelul didactic 60% cost fix
și 40% cost variabil și sunt utilizate pentru explicarea
mecanismului economic.
17. Ce utilaj poate schimba costul unei piese?
Costul nu depinde numai de piesă și lot, ci și de modul în care utilajul poate executa procesul.
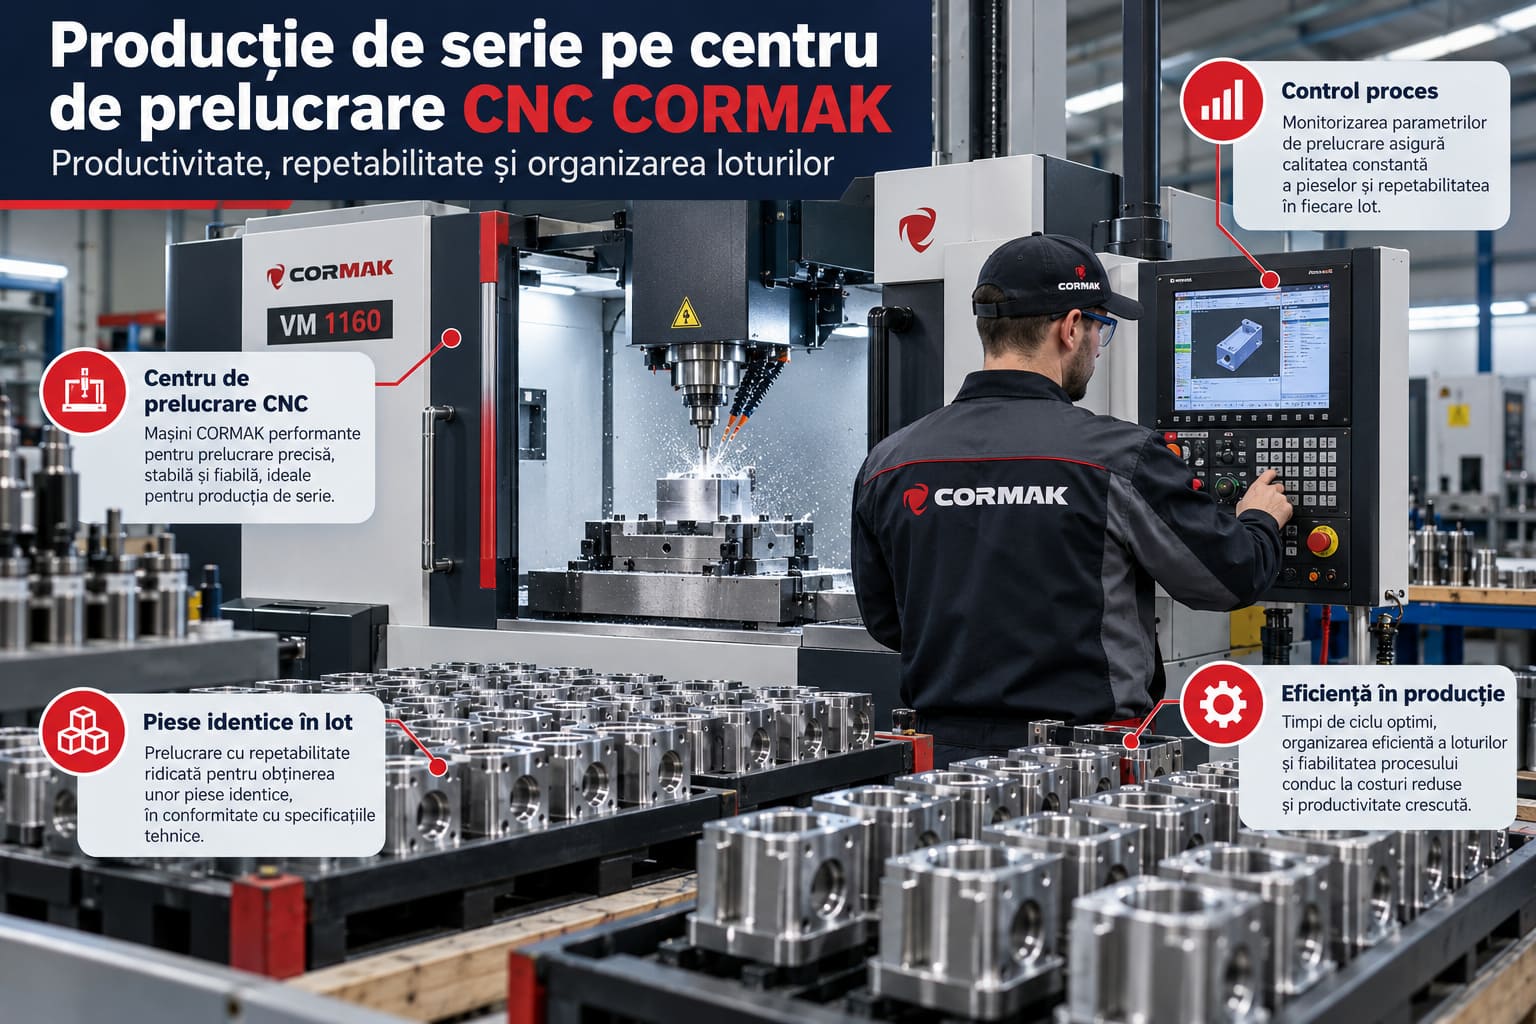
Un centru de prelucrare cu schimbare automată a sculei poate reduce anumite operații auxiliare. Un strung CNC cu cap revolver poate păstra mai multe scule pregătite pentru același ciclu. Alegerea trebuie făcută însă după piesă, operații și volumul real de producție.
18. Întrebări frecvente despre costul pieselor CNC
De ce o singură piesă CNC este proporțional mai scumpă?
Pentru că toate activitățile de programare, pregătire, montare a sculelor, fixare și verificare inițială trebuie recuperate printr-o singură piesă.
Dacă dublez lotul, costul unitar se înjumătățește?
Nu. Se reduce doar partea de cost fix repartizată fiecărei piese. Materialul, timpul ciclului, sculele și alte costuri variabile rămân.
Care este cea mai economică mărime a lotului?
Nu există o cantitate universală. Lotul optim depinde de costul setup-ului, timpul ciclului, cererea reală, frecvența comenzilor, stoc și riscul modificării piesei.
De ce sunt mai importante secundele economisite într-un lot mare?
Pentru că economia de timp se repetă la fiecare piesă. O reducere mică a ciclului poate deveni semnificativă atunci când este multiplicată prin sute de repere.
Toleranțele influențează costul?
Da. Toleranțele mai stricte pot necesita prelucrare mai atentă, verificări suplimentare, scule diferite și uneori timpi de ciclu mai mari.
Este mai avantajos să produc cât mai multe piese odată?
Nu neapărat. După un anumit punct, reducerea suplimentară a costului unitar poate fi foarte mică, în timp ce cresc stocul, capitalul blocat și riscul de a rămâne cu piese neutilizate.
19. Concluzie: calculează costul lotului înainte de a calcula prețul piesei
Pentru o estimare corectă trebuie calculat mai întâi procesul: programarea, setup-ul, sculele, materialul, ciclul, controlul și riscurile de producție.
Abia apoi costurile fixe pot fi distribuite asupra numărului de piese comandate.
De aceea, întrebarea corectă nu este doar „cât costă o piesă?”, ci „cât costă procesul și pe câte piese îl distribuim?”
Utilizarea unui indice procentual permite compararea loturilor fără a lega analiza de un anumit tarif, monedă sau moment al pieței.
CORMAK · producție CNC
Alegi un utilaj CNC pentru piese unicat, serie mică sau producție repetitivă?
Analizează piesele reale, materialele, timpii de ciclu, numărul de setup-uri și dimensiunea loturilor. Aceste informații permit alegerea unei configurații CNC potrivite procesului, nu doar a unei mașini cu specificații mai mari.


