
Coșul de cumpărături
Router CNC · ATC · productivitate · scule
Schimbarea automată a sculelor este una dintre dotările care pot schimba radical productivitatea unui router CNC, dar nu este obligatorie pentru orice atelier și pentru orice tip de proiect.
Dacă o piesă este realizată integral cu aceeași freză, schimbarea manuală poate fi o soluție simplă, eficientă și economică. Dacă aceeași piesă necesită degroșare, finisare, găurire, frezare de buzunare, profilare și gravare, oprirea programului pentru fiecare schimbare de sculă poate deveni unul dintre principalii timpi neproductivi ai ciclului.
MANUAL
Simplu și economic pentru puține scule
ATC
Schimbare automată în cadrul programului
MAGAZIE
Mai multe portscule pregătite
CAM
Ordinea sculelor este definită în proces
1. Ce înseamnă schimbarea manuală a sculei?
La un router CNC fără schimbător automat, operatorul intervine atunci când programul trebuie continuat cu o altă freză.
În practică, procesul poate presupune:
- oprirea programului într-o poziție sigură;
- așteptarea opririi complete a electromandrinei;
- demontarea sculei utilizate;
- curățarea bucșei și suprafețelor de prindere;
- montarea și strângerea noii freze;
- verificarea sau măsurarea lungimii sculei;
- confirmarea originii pe axa Z;
- reluarea programului CNC.
Schimbarea manuală nu înseamnă automat productivitate redusă.
Pentru o lucrare realizată integral cu aceeași freză, sistemul manual
poate fi suficient și evită complexitatea suplimentară a unei configurații ATC.
2. Ce înseamnă ATC – Automatic Tool Changer?
ATC – Automatic Tool Changer este sistemul prin care routerul CNC poate schimba automat portscula conform succesiunii definite în programul de prelucrare.
În loc ca operatorul să oprească procesul și să înlocuiască manual freza, utilajul execută automat o secvență de schimbare.
1
OPRIRE SPINDLE
Electromandrina este oprită conform secvenței programate.
2
DEPLASARE
Portalul se deplasează către poziția magaziei.
3
SCHIMBARE
Portscula utilizată este depusă, iar următoarea este preluată.
4
CONTINUARE
Utilajul aplică datele sculei și continuă ciclul CNC.
Poți consulta întreaga gamă de routere CNC CORMAK sau categoria dedicată mașinilor CNC de frezat și gravat pentru lemn .
3. Proiect cu o singură sculă: când este suficientă schimbarea manuală?
Să presupunem că atelierul decupează repetitiv panouri din placaj sau MDF, iar toate contururile sunt realizate cu aceeași freză.
Fluxul poate fi:
- fixarea panoului;
- montarea și măsurarea frezei;
- încărcarea programului;
- prelucrarea contururilor;
- scoaterea reperelor;
- montarea următorului panou.
Dacă freza nu trebuie schimbată în timpul ciclului, un ATC nu reduce numărul intervențiilor legate de sculă.
Un exemplu de router CNC în configurație mai simplă este CORMAK C1212 BSP , echipat cu spindle de 3,7 kW, prindere ER32 și senzor pentru măsurarea înălțimii sculei.
4. Când schimbarea manuală rămâne o alegere logică?
PROTOTIPURI
Piese unicat și proiecte care se modifică frecvent.
1–2 SCULE
Majoritatea lucrărilor sunt finalizate cu foarte puține freze.
VOLUM REDUS
Timpul de schimbare reprezintă o parte mică din timpul total.
OPERATOR PREZENT
Utilajul este permanent supravegheat de același operator.
5. Unde începe avantajul real al unui router CNC cu ATC?
Avantajul devine evident atunci când aceeași piesă necesită mai multe scule în același program.
Un front de mobilier, de exemplu, poate necesita:
| Operație | Exemplu de sculă | Motivul schimbării |
|---|---|---|
| Planare | Freză de planare | Pregătirea suprafeței de sacrificiu |
| Degroșare | Freză elicoidală | Îndepărtarea rapidă a materialului |
| Finisare | Freză dedicată finisării | Calitatea muchiei și precizia finală |
| Găurire | Burghiu / freză dedicată | Accesorii, balamale, elemente de montaj |
| Gravare | Freză conică sau V-bit | Detalii decorative sau marcaje |
| Profilare | Freză de profil | Muchii și forme decorative |
6. Ce se întâmplă la fiecare schimbare manuală?
Timpul real al unei schimbări nu înseamnă doar câteva secunde necesare desfacerii și strângerii bucșei.
Trebuie inclus:
- timpul până la oprirea completă;
- deplasarea operatorului la utilaj;
- identificarea frezei corecte;
- demontarea sculei precedente;
- curățarea prinderii;
- montarea noii scule;
- măsurarea sau verificarea lungimii;
- reluarea programului în condiții sigure.
7. Nu compara ATC după timpul unei singure schimbări
Pentru evaluarea corectă trebuie calculat timpul total pierdut cu schimbările pe întreaga producție.
Calcul orientativ
Timp total schimbări = număr piese × schimbări pe piesă × timp mediu per schimbare
Cu cât numărul de piese și numărul schimbărilor din fiecare ciclu cresc, cu atât diferența dintre schimbarea manuală și schimbarea automată devine mai importantă.
O altă perspectivă utilă este procentul de timp neproductiv:
Indicator de productivitate
Timp neproductiv (%) = timpul total al schimbărilor ÷ timpul total disponibil × 100
Acest indicator permite compararea proiectelor fără a presupune un anumit salariu, tarif orar sau preț al piesei.
8. Ce componente sunt necesare pentru un sistem ATC?
Un router CNC nu devine ATC doar prin montarea unei magazii de scule. Configurația trebuie proiectată ca un sistem complet.
SPINDLE ATC
Trebuie să poată elibera și fixa automat portscula.
MAGAZIE
Păstrează portsculele în pozițiile cunoscute controlerului.
PORTSCULE
Fiecare freză este pregătită într-un portscul compatibil.
SENZOR
Ajută la determinarea sau verificarea lungimii sculei.
AER COMPRIMAT
Este utilizat de numeroase sisteme pentru eliberare și curățarea conului.
CONTROL CNC
Gestionează identificarea, poziția, schimbarea și corecțiile sculelor.
9. Electromandrina ATC este diferită de un spindle cu ER32 manual
La un router cu schimbare manuală, freza poate fi prinsă într-o pensetă elastică și strânsă mecanic de operator.
Într-un sistem ATC, electromandrina trebuie să permită eliberarea și prinderea automată a portsculei.
O magazie de scule nu poate transforma singură un spindle manual într-un sistem ATC.
Electromandrina, portsculele, pneumatica, controlul CNC și magazia trebuie
să fie compatibile și proiectate pentru schimbarea automată.
10. Magazia automată de scule
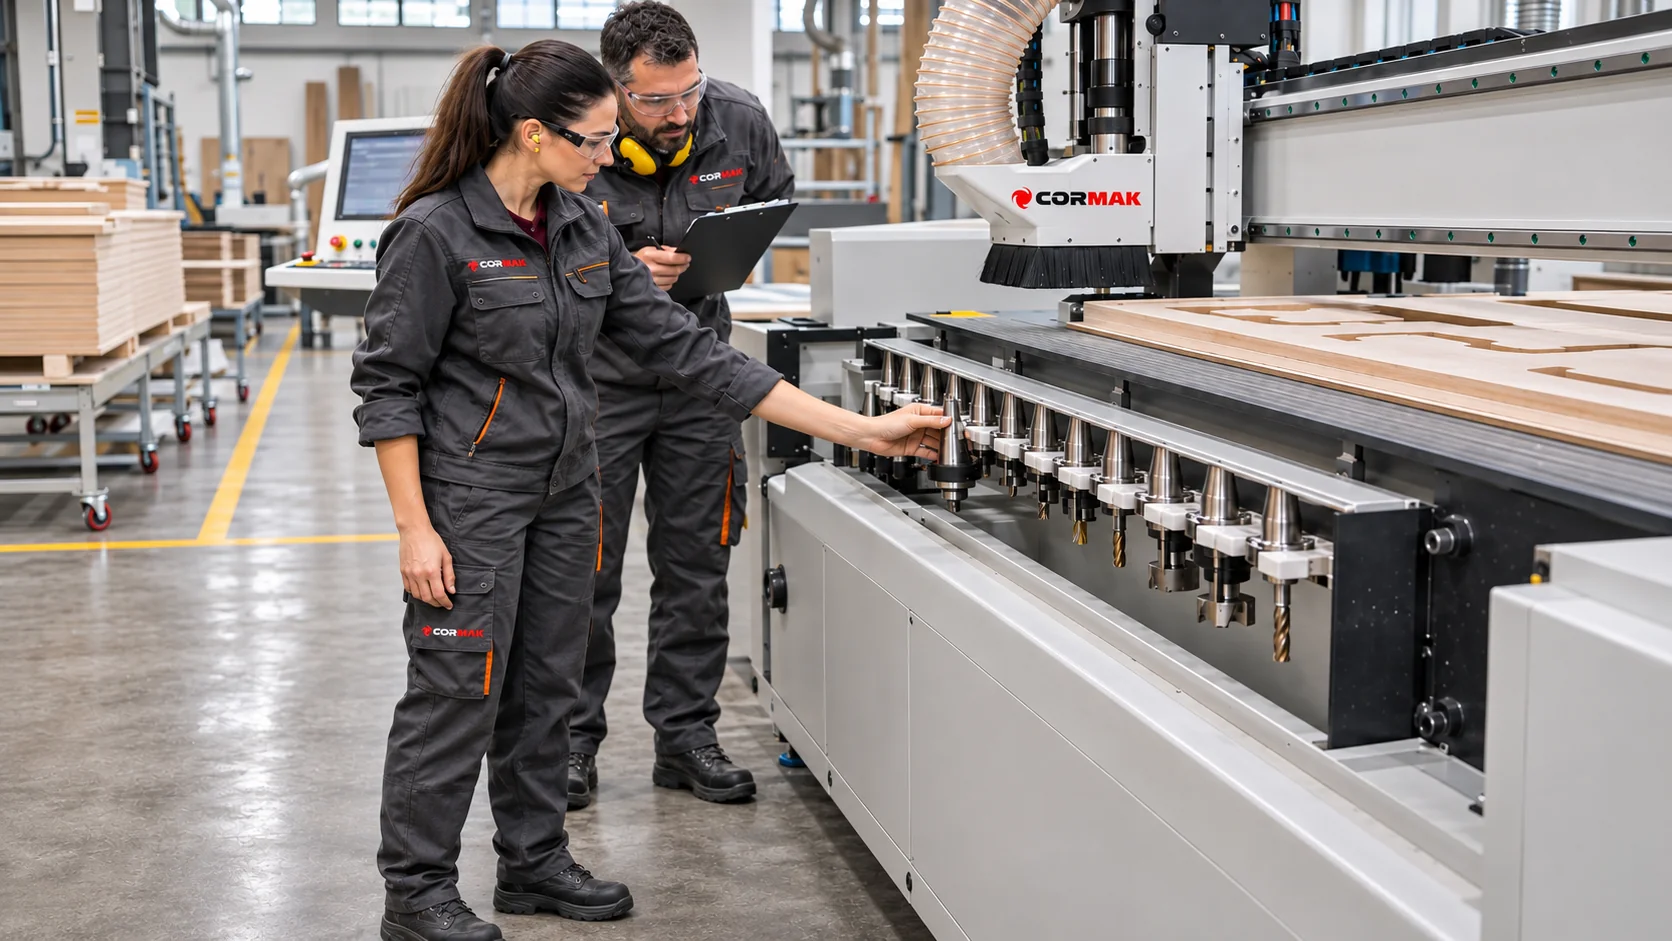
Magazia poate fi liniară, circulară sau poate utiliza alte configurații, în funcție de construcția utilajului.
Nu verifica numai numărul pozițiilor. Trebuie analizate și:
- tipul portsculei;
- diametrul maxim al frezei;
- lungimea maximă admisă;
- masa sculei;
- distanța dintre poziții;
- protecția față de praf;
- accesul pentru încărcarea magaziei;
- traseul necesar schimbării.
11. Câte poziții trebuie să aibă magazia?
Răspunsul corect nu este „cât mai multe”. Numărul trebuie stabilit după operațiile utilizate cel mai frecvent.
Dacă un flux folosește permanent:
- freză de planare;
- freză de degroșare;
- freză de finisare;
- burghiu;
- freză în V;
- freză pentru profilarea muchiei;
o magazie cu exact numărul necesar de poziții poate funcționa, dar nu mai oferă rezervă pentru o sculă alternativă sau pentru înlocuirea rapidă a unei scule uzate.
12. CORMAK C1325 ATC – exemplu concret de configurație automată
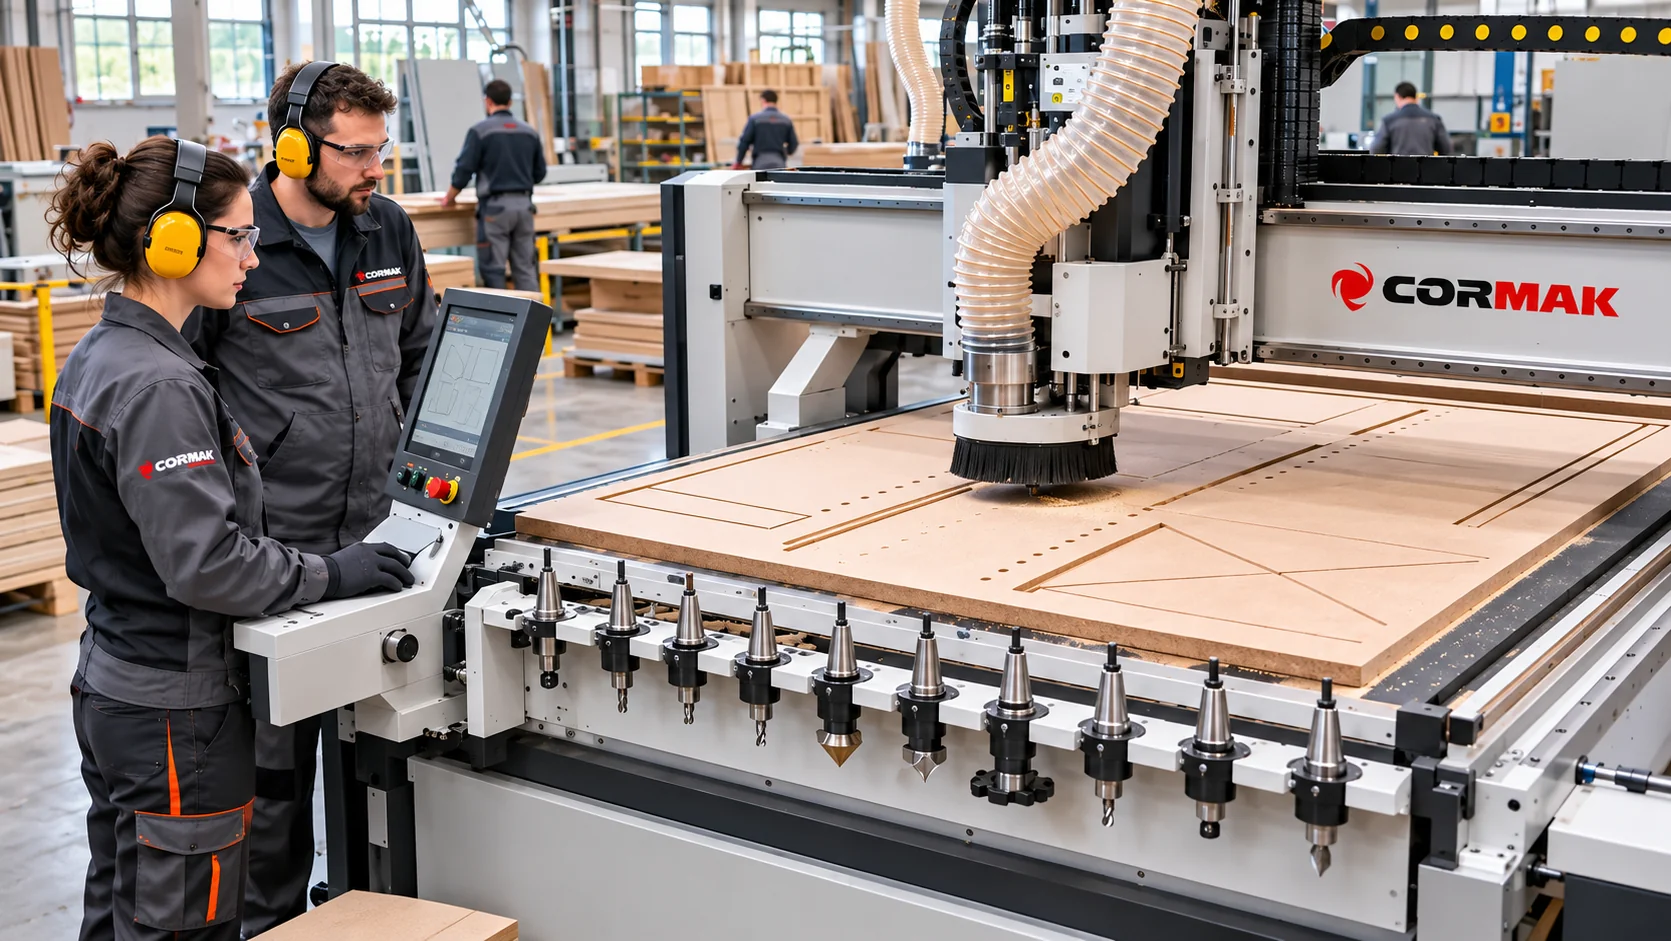
Un exemplu relevant este CORMAK C1325 ATC , cu suprafață de lucru de 1300 × 2500 mm și schimbare automată a sculei.
Configurația include magazie liniară cu 4 poziții, portscule ISO30, pense ER32 și senzor pentru măsurarea înălțimii sculei. Pentru sistemul de schimbare automată este necesară alimentarea cu aer comprimat conform cerințelor utilajului.
Această configurație ilustrează foarte bine diferența dintre un router CNC cu schimbare manuală și unul în care portsculele sunt pregătite înaintea lansării ciclului.
13. Pentru producție cu mai multe scule: CORMAK C1531 ATC
Pentru suprafețe mai mari și aplicații industriale poate fi analizat CORMAK C1531 ATC , cu suprafață de lucru de 1500 × 3100 mm.
Electroaxul este adaptat schimbării automate, astfel încât procesul poate trece între sculele pregătite fără procedura manuală de demontare și montare a frezei la fiecare etapă.
Pentru producție pe panouri mari, această diferență poate deveni importantă atunci când mai multe operații sunt executate succesiv pe aceeași placă.
14. Pentru formate industriale mari: CORMAK B2131 ATC
Un alt exemplu este CORMAK B2131 ATC , cu suprafață de lucru de 2100 × 3200 mm, spindle de 9 kW și sistem de schimbare automată.
Acest tip de configurație este orientat spre producție industrială și prelucrarea panourilor de dimensiuni mari, unde întreruperea repetată a ciclului pentru schimbarea manuală poate afecta semnificativ capacitatea de producție.
15. Proiect cu mai multe scule: unde se vede avantajul ATC
16. Rolul portsculelor și al pensetelor
Într-un sistem ATC, fiecare freză utilizată frecvent este pregătită într-un portscul separat.
Trebuie verificate:
- standardul portsculei;
- dimensiunea pensetei;
- diametrul cozii frezei;
- lungimea totală a ansamblului;
- echilibrarea la turația de lucru;
- forța de prindere;
- masa admisă;
- compatibilitatea cu electromandrina.
O freză montată incorect poate compromite avantajul sistemului automat.
ATC automatizează schimbarea portsculei, dar nu elimină necesitatea
pregătirii și verificării corecte a sculelor.
17. De ce este important senzorul de măsurare a sculei?
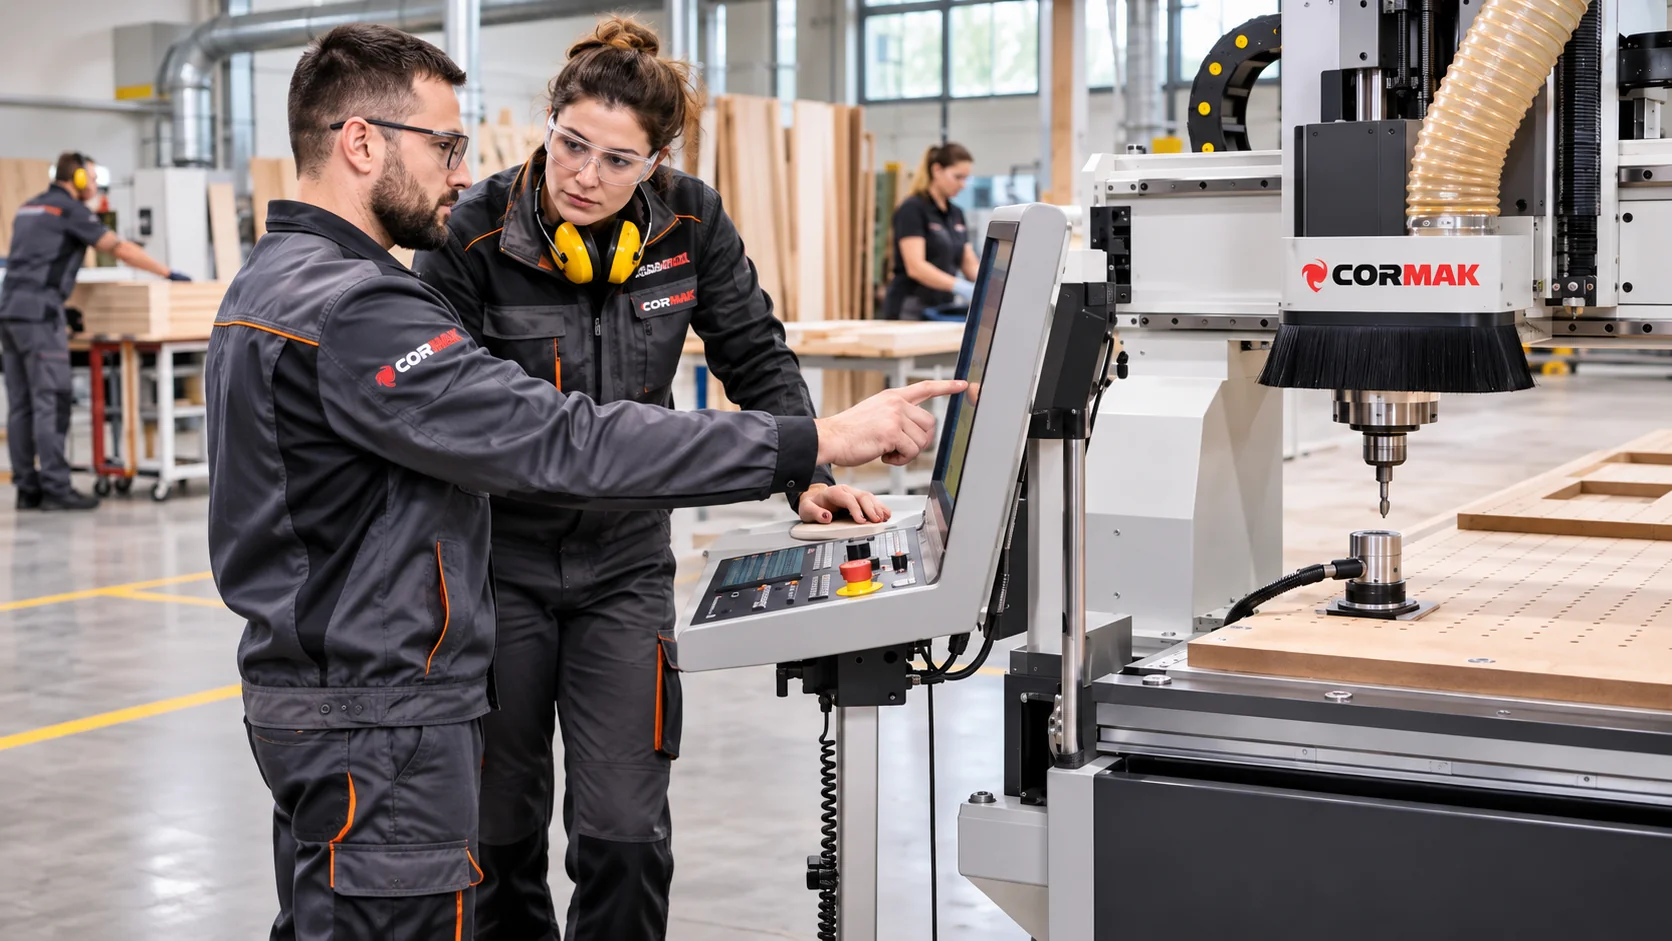
Sculele din magazie nu au neapărat aceeași lungime. Controlerul trebuie să știe unde se află vârful fiecărei scule față de sistemul de coordonate al mașinii.
Senzorul pentru măsurarea sculei poate reduce intervențiile necesare pentru stabilirea manuală a înălțimii după fiecare schimbare.
Măsurarea lungimii nu este același lucru cu verificarea uzurii frezei.
O sculă poate avea lungimea corect înregistrată și totuși să fie uzată,
ciobită sau nepotrivită materialului.
18. De ce ATC are nevoie de aer comprimat?
Numeroase electromandrine ATC folosesc aer comprimat pentru funcționarea sistemului de eliberare a portsculei și pentru curățarea zonei conului.
Trebuie verificată documentația utilajului pentru:
- presiunea minimă necesară;
- debitul disponibil;
- calitatea aerului;
- filtrarea;
- eliminarea condensului;
- stabilitatea presiunii în timpul producției.
În cazul modelului CORMAK C1325 ATC , specificația indică necesitatea aerului comprimat de minimum 8 bar.
19. Controlerul și software-ul CAM fac parte din sistem
Schimbarea automată trebuie gestionată și software, nu doar mecanic.
Controlerul trebuie să cunoască:
- identitatea sculei;
- poziția acesteia în magazie;
- corecția de lungime;
- ordinea operațiilor;
- poziția sigură pentru schimbare;
- condițiile de eliberare și prindere;
- alarmele sistemului;
- continuarea corectă a programului.
Postprocesorul CAM trebuie să genereze comenzile compatibile cu controlerul și configurația routerului.
Numărul sculei din program trebuie să corespundă poziției și sculei reale.
O asociere greșită poate conduce la folosirea unei freze nepotrivite,
deteriorarea piesei sau chiar la coliziuni.
20. Exhaustarea trebuie proiectată împreună cu ATC
Routerele CNC pentru lemn, MDF și PAL produc cantități importante de praf și așchii. Sistemul de exhaustare trebuie însă să permită capului CNC să ajungă fără obstacole la magazia și senzorul de scule.
Poți consulta gama de exhaustoare și aspiratoare pentru rumeguș CORMAK pentru dimensionarea sistemului auxiliar.
Capota, furtunul și traseul instalației nu trebuie să interfereze cu mișcările necesare ciclului automat de schimbare.
21. Schimbare manuală vs. schimbare automată – comparație directă
| Criteriu | Schimbare manuală | Schimbare automată ATC |
|---|---|---|
| Investiție inițială | Mai redusă | Mai ridicată |
| Număr de scule potrivit | Una sau puține | Mai multe |
| Intervenția operatorului | Necesară la schimbare | Puternic redusă |
| Continuitatea programului | Este necesară o întrerupere | Succesiune automată |
| Portscule pregătite | Nu sunt obligatorii pentru fiecare freză | Da |
| Magazie de scule | Nu | Da |
| Aer comprimat | Nu este necesar pentru schimbarea manuală în sine | De regulă necesar |
| Complexitate tehnică | Mai redusă | Mai ridicată |
| Prototipuri simple | Foarte potrivită | Posibilă, dar avantajul poate fi redus |
| Serii multi-operație | Mai multe intervenții | Foarte potrivită |
22. Când merită efectiv diferența de investiție pentru ATC?
Un sistem ATC trebuie privit ca o investiție în reducerea timpului neproductiv și a dependenței de intervenția operatorului.
ATC devine deosebit de interesant dacă:
- piesele folosesc frecvent cel puțin trei scule;
- schimbările apar în interiorul fiecărui ciclu;
- sunt produse loturi repetitive;
- operatorul deservește mai multe utilaje;
- routerul funcționează perioade lungi;
- timpii dintre operații limitează capacitatea;
- se prelucrează fronturi sau panouri complexe;
- continuitatea ciclului este importantă.
23. Când poate rămâne schimbarea manuală alegerea mai bună?
- majoritatea reperelor folosesc o singură freză;
- se produc prototipuri;
- loturile sunt foarte mici;
- operațiile pot fi grupate eficient după sculă;
- operatorul rămâne permanent la utilaj;
- schimbările sunt rare;
- bugetul inițial are prioritate;
- capacitatea de producție nu este limitată de schimbări.
24. Nu calcula investiția numai după prețul routerului
Comparația corectă trebuie să includă toate elementele configurației.
ECHIPAMENTUL
Routerul, spindle-ul, masa și controlul CNC.
SCULE ȘI PORTSCULE
Freze, pense, conuri și scule de rezervă.
AER COMPRIMAT
Compresor, filtrare și tratarea aerului dacă sunt necesare.
EXHAUSTARE
Sistemul de colectare pentru praf și așchii.
SOFTWARE
CAD/CAM, postprocesor și configurarea fluxului.
TIMPUL OPERATORULUI
Intervențiile și timpul pierdut între operații.
25. Productivitatea trebuie calculată pe piesa finală
Un router mai automatizat nu trebuie evaluat numai prin viteza de avans. Important este cât timp trece între fixarea materialului și obținerea piesei finite.
Include în calcul:
- încărcarea materialului;
- fixarea pe masă;
- identificarea programului;
- durata efectivă de frezare;
- schimbările de scule;
- măsurarea și verificarea;
- îndepărtarea pieselor;
- curățarea mesei;
ATC este valoros atunci când reduce o parte semnificativă din acest timp total, nu doar pentru că „schimbă scula automat”.
26. Verifică piesa finală, nu doar automatizarea
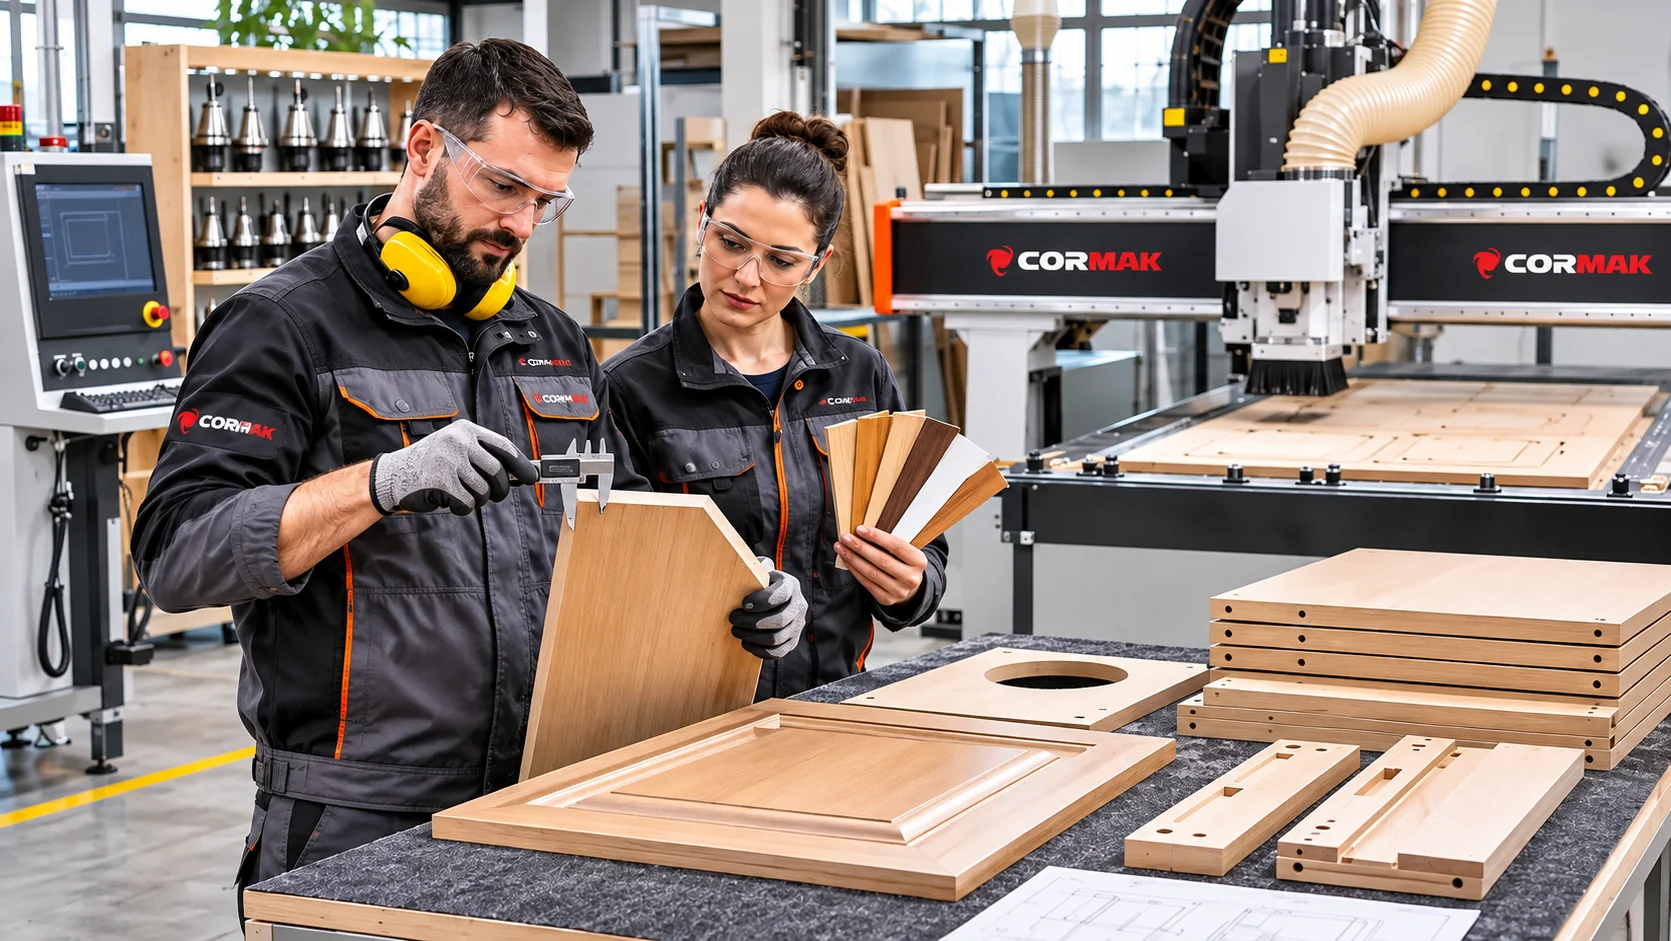
Un sistem automat nu compensează alegerea greșită a frezei, avansul necorespunzător, fixarea insuficientă sau un program CAM incorect.
După configurarea fluxului trebuie urmărite:
- dimensiunile finale;
- calitatea muchiilor;
- adâncimea buzunarelor;
- poziția găurilor;
- repetabilitatea între piese;
- urmele de sculă;
- uzura frezelor;
- calitatea finisării.
27. Întrebări importante pentru furnizor înainte de comandă
Înainte de alegerea unui router CNC ATC, cere clarificarea următoarelor puncte:
- Câte poziții utile are magazia?
- Ce tip de portscule utilizează spindle-ul?
- Ce pensete sunt compatibile?
- Care este diametrul maxim al sculei?
- Care este lungimea maximă permisă?
- Este inclus senzorul de măsurare?
- Ce presiune de aer este necesară?
- Ce debit de aer este necesar?
- Ce controler utilizează utilajul?
- Ce postprocesor CAM este necesar?
- Cum sunt memorate corecțiile sculelor?
- Ce mentenanță necesită sistemul ATC?
28. Alegerea trebuie făcută după proiectele reale ale atelierului
Înainte să alegi între manual și ATC, construiește o listă cu piesele produse cel mai des.
Pentru fiecare reper notează:
- materialul;
- dimensiunile;
- numărul de operații;
- numărul de scule;
- ordinea operațiilor;
- timpul de prelucrare;
- mărimea lotului;
- frecvența cu care proiectul se repetă.
Nu cumpăra ATC doar pentru că este o configurație mai avansată.
Cumpără-l atunci când numărul schimbărilor și volumul de lucru justifică
automatizarea.
29. Inside links utile pentru alegerea unui router CNC
Pentru o imagine completă asupra tehnologiei poți consulta și articolul Ce este un router CNC pentru frezat și gravat lemn? .
Pentru exemple reale de instalare și configurare poți consulta secțiunea Puneri în funcțiune CORMAK , unde sunt prezentate echipamente CNC instalate în unități de producție din România.
Un exemplu relevant este punerea în funcțiune a routerului CNC CORMAK C1530 Premium .
Pentru compararea modelelor disponibile accesează: routere CNC CORMAK sau categoria CNC de frezat și gravat pentru lemn .
30. Întrebări frecvente
Ce înseamnă ATC la un router CNC?
ATC înseamnă Automatic Tool Changer. Sistemul permite routerului CNC să schimbe automat portscula conform succesiunii definite în program, fără ca operatorul să demonteze și să monteze manual freza la fiecare operație.
Este obligatoriu ATC pentru un router CNC profesional?
Nu. Dacă majoritatea proiectelor folosesc una sau două scule și schimbările sunt rare, un router cu schimbare manuală poate fi o soluție profesională și eficientă. ATC devine valoros când schimbările repetate limitează productivitatea.
Când merită schimbarea automată a sculelor?
În special atunci când aceeași piesă necesită mai multe scule, schimbările apar la fiecare ciclu, loturile sunt repetitive și timpul operatorului sau opririle dintre operații limitează capacitatea de producție.
Un sistem ATC are nevoie de compresor?
Multe configurații ATC utilizează aer comprimat pentru eliberarea portsculei și alte funcții pneumatice. Cerințele exacte de presiune și debit trebuie verificate în fișa tehnică a fiecărui model.
Ce rol are senzorul de măsurare a sculei?
Acesta ajută la determinarea sau verificarea lungimii sculei față de sistemul de coordonate al utilajului, astfel încât controlul CNC să poată aplica poziția corectă pe axa Z.
Mai multe poziții în magazie înseamnă automat un router mai bun?
Nu. Numărul corect de poziții depinde de proiectele reale. Contează și diametrul sculelor, lungimea lor, tipul portsculelor și posibilitatea păstrării unor poziții de rezervă.
Pot monta o magazie ATC ulterior pe orice router CNC?
Nu în mod automat. Routerul trebuie să aibă electromandrină, controler, instalație pneumatică, portscule și software compatibile cu schimbarea automată. Posibilitatea unei conversii trebuie confirmată pentru modelul respectiv.
CORMAK C1212 BSP are schimbare automată a sculei?
Modelul C1212 BSP utilizează prindere ER32 și este un exemplu potrivit pentru configurațiile în care schimbarea sculei se realizează manual. Dispune însă de senzor pentru măsurarea înălțimii sculei.
CORMAK C1325 ATC are magazie automată?
Da. Configurația CORMAK C1325 ATC include magazie liniară cu patru poziții, portscule ISO30 și senzor pentru măsurarea înălțimii sculei.
ATC reduce și riscul erorilor operatorului?
Poate reduce intervențiile manuale repetate, dar nu elimină riscurile. Sculele trebuie instalate corect în magazie, identificarea lor trebuie să corespundă programului, iar configurația CAM și corecțiile trebuie verificate.
Cum aflu dacă diferența de preț pentru ATC se justifică?
Calculează numărul schimbărilor efectuate într-o perioadă reprezentativă, timpul pierdut la fiecare schimbare și capacitatea suplimentară de producție care ar putea fi obținută prin automatizare. Comparația trebuie făcută pe fluxul real al atelierului.
31. Concluzie: nu alege ATC după denumire, ci după numărul schimbărilor
Schimbarea manuală este potrivită pentru proiecte simple, prototipuri, serii mici și lucrări realizate cu una sau foarte puține scule.
Schimbarea automată ATC devine importantă atunci când aceeași piesă necesită succesiv mai multe freze, schimbările se repetă în fiecare ciclu și timpul de intervenție al operatorului limitează producția.
Pentru alegere trebuie analizat întregul sistem: spindle, portscule, magazie, senzor, aer comprimat, controler, software CAM, exhaustare și numărul real de schimbări pe piesă.
Poți compara configurațiile disponibile în categoria routere CNC CORMAK și modelele cu schimbare automată precum CORMAK C1325 ATC , CORMAK C1531 ATC sau CORMAK B2131 ATC .
CORMAK România · soluții CNC pentru producție
Schimbare manuală sau ATC? Alegerea se poate calcula.
Transmite-ne materialele prelucrate, dimensiunile pieselor, suprafața de lucru necesară, numărul de scule folosite pentru fiecare reper și volumul de producție. Pe baza acestor informații poate fi selectată configurația CORMAK potrivită fără a investi inutil într-o automatizare care nu aduce beneficii reale sau, dimpotrivă, fără a subdimensiona un flux de producție care necesită ATC.