
Coșul de cumpărături
Sculărie · Frezare și găurire
O freză formează racordul unui buzunar, un burghiu deschide gaura, iar un adâncitor pregătește locașul șurubului. După reascuțire, fiecare dintre cele trei scule trebuie să reproducă pe piesă o altă geometrie.
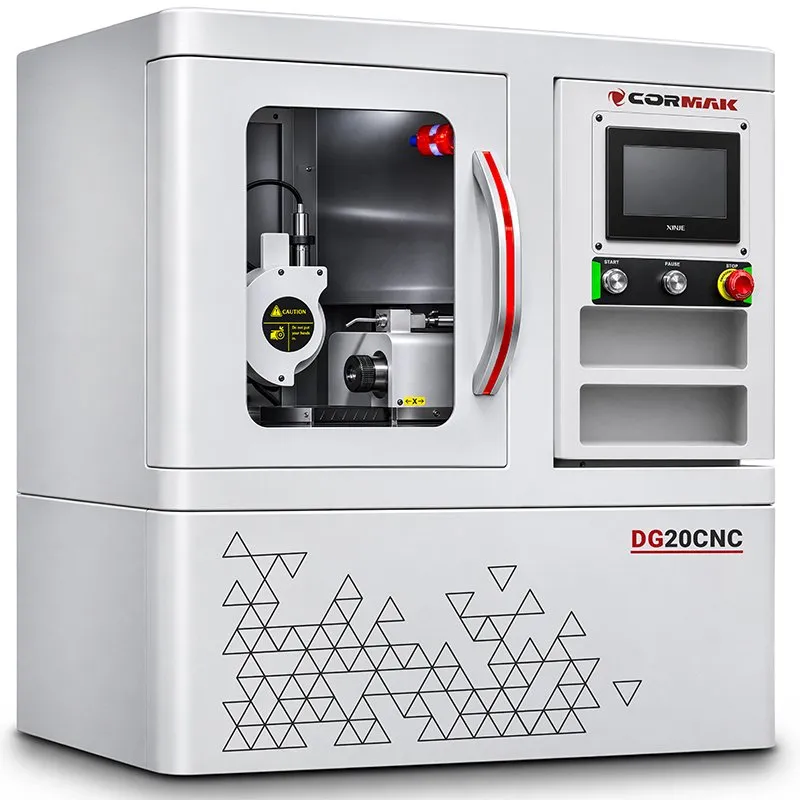
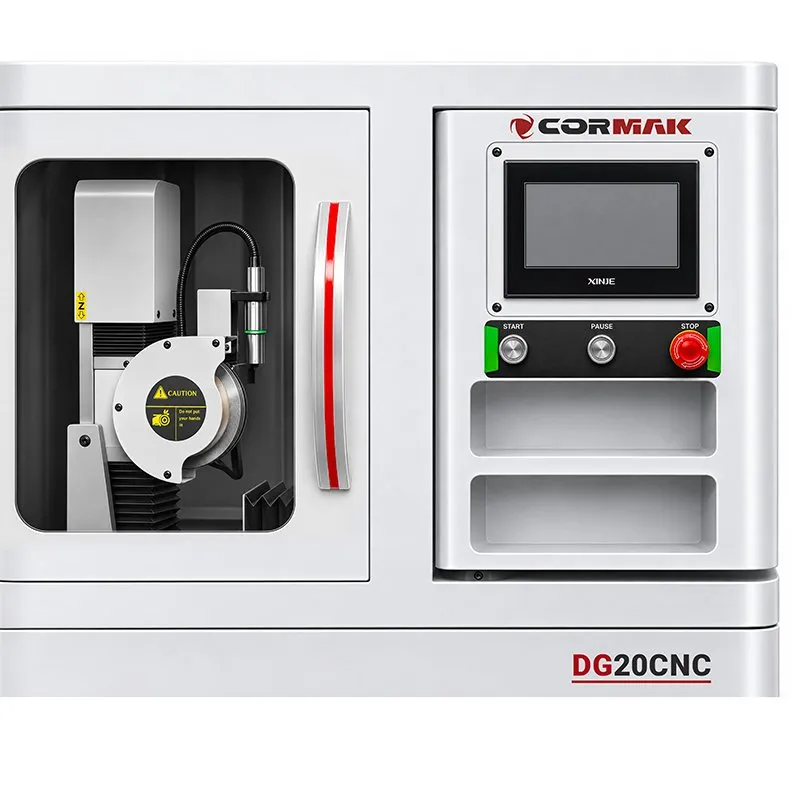
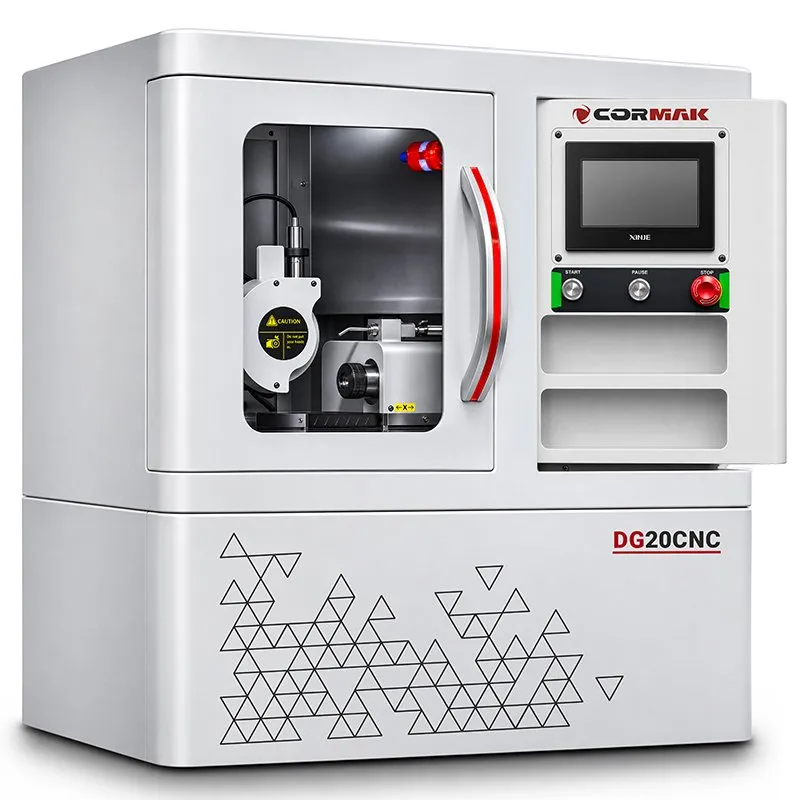
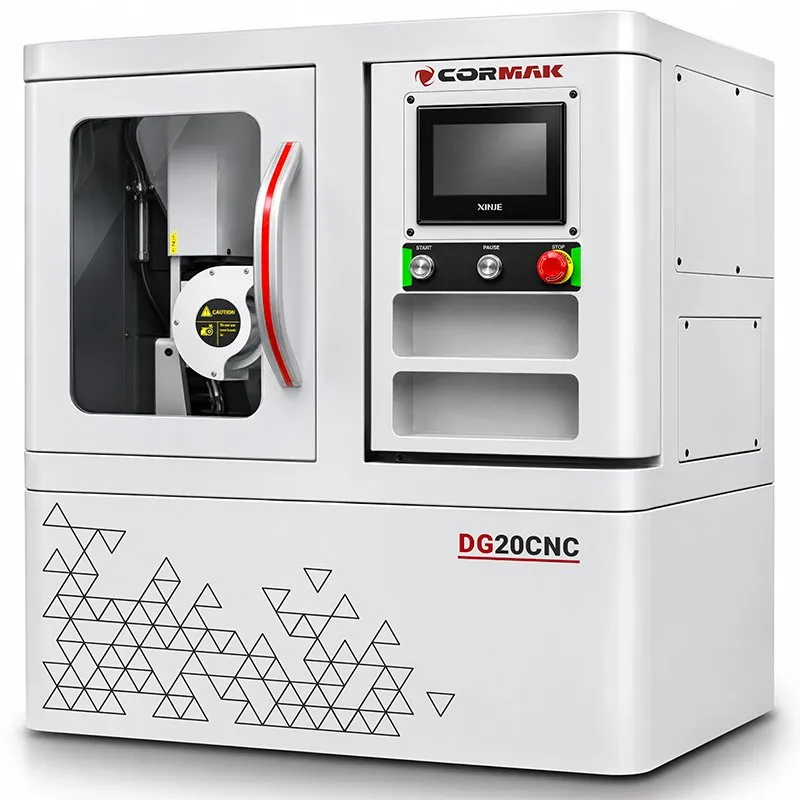
Urmărim o placă de montaj de la desen până la controlul primei piese pentru a vedea unde se încadrează mașina de ascuțit scule CNC CORMAK DG20CNC într-un atelier de prelucrare a metalului.
4 axe CNCX, Y, Z și C pentru ciclul de ascuțire
Ø4–20 mmFreze cilindro-frontale, freze cu rază de colț și burghie
Ø4–12 mmFreze cu cap sferic și adâncitoare conice
118–140°Unghiul la vârf al burghielor elicoidale
1. Un inventar de scule spune mai mult decât diametrul maxim
În sertarul cu scule uzate al unui atelier pot sta una lângă alta o freză cilindro-frontală cu patru tăișuri, o freză sferică și un burghiu, toate de Ø16 mm. DG20CNC poate prelua prima freză și burghiul, dacă geometriile lor se încadrează în domeniul declarat. Freza sferică de Ø16 mm depășește capacitatea modelului pentru acel profil.
La alegerea unei mașini de ascuțit scule, inventarul util este cel al sculelor care revin efectiv din producție. Pentru fiecare cod, consemnează patru lucruri.
- Operația și cota pe care o generează scula.
- Diametrul activ și geometria tăișurilor.
- Materialul sculei și eventuala acoperire.
- Numărul de exemplare retrase într-o lună obișnuită.
2. Cele patru axe ale mașinii de ascuțit
DG20CNC coordonează deplasările pe X, Y și Z cu orientarea sculei pe axa rotativă C. La o freză cu mai multe tăișuri, ciclul trebuie să aducă succesiv fiecare muchie în poziția de lucru față de disc. De aici decurge importanța numărului de tăișuri introdus de operator.
Avansul este automat, cu reglare continuă. Operatorul identifică scula, o fixează, selectează programul și stabilește cât din zona uzată trebuie îndepărtat. Odată pregătită prima sculă din lot, datele ei devin reperul de verificare pentru următoarele exemplare.
Patru axe și patru tăișuri descriu lucruri diferite.Axele aparțin mașinii. Pe o freză, marcajul Z4 indică numărul de dinți așchietori.
3. Trei familii de freze, trei suprafețe diferite pe piesă
O freză cilindro-frontală cu capăt plan poate genera fundul unei degajări și pereții acesteia. O freză cu rază de colț lasă o racordare între fund și perete. La freza sferică, profilul curbat ocupă întregul capăt și permite urmărirea unei suprafețe profilate.
Când sortezi frezele folosite la prelucrarea metalului, caută pe fișa sculei diametrul, forma capătului și numărul de tăișuri. Un exemplu este setul de scule pentru frezare MK3, care cuprinde inclusiv freze de Ø3 și Ø10 mm. Din aceste două dimensiuni, Ø10 mm intră în intervalul DG20CNC pentru freze cilindro-frontale.
4. Burghiul deschide gaura, adâncitorul formează locașul
La un burghiu elicoidal pentru metal, două cote utile pentru selecție sunt diametrul găurii și unghiul dintre muchiile principale la vârf. DG20CNC acoperă diametre de 4–20 mm și unghiuri la vârf de 118–140°. Unghiul se preia din documentația sculei sau din procesul deja validat în atelier.
Adâncitorul lucrează la intrarea în gaură. Aici contează diametrul maxim al părții conice și unghiul inclus al conului. Pentru DG20CNC, familia documentată este cea a adâncitoarelor de Ø4–12 mm la 90°. Desenul piesei stabilește cât de mare trebuie să fie locașul rezultat.
5. Domeniul de reascuțire al CORMAK DG20CNC
| Familia | Diametrul activ | Geometria declarată |
|---|---|---|
| Freză cilindro-frontală | Ø4–20 mm | 2, 3 sau 4 tăișuri |
| Freză cu colțuri rotunjite | Ø4–20 mm | 2, 3 sau 4 tăișuri și rază de colț R0,5–3 mm |
| Freză cu cap sferic | Ø4–12 mm | Capăt sferic |
| Burghiu elicoidal | Ø4–20 mm | Unghi la vârf între 118° și 140° |
| Adâncitor conic | Ø4–12 mm | Unghi inclus de 90° |
Verifică toate condițiile de pe același rând.O freză cilindro-frontală Ø10 mm cu șase tăișuri se încadrează ca diametru, dar configurația Z6 se află în afara celor specificate pentru această familie.
6. Raza de colț și raza sferică în desenul piesei
La o freză de Ø8 mm cu raza de colț R1, rotunjirea de 1 mm se află la întâlnirea dintre partea frontală și periferie. O freză sferică de același diametru are raza nominală a sferei de 4 mm. Ambele pot intra în domeniul DG20CNC, fiecare prin programul corespunzător familiei sale.
Diferența se vede imediat pe desen. Pentru un buzunar cu fund plan și racord R1 între fund și perete, profilul frezei cu rază de colț reproduce direct racordul cerut. La alegerea unei freze sferice pentru o suprafață curbată, cota de pornire este diametrul sferei.
7. Exemplu de atelier cu o placă de montaj
Să urmărim o placă pe care trebuie executate un buzunar cu racord R1 la fund, două găuri străpunse de Ø8 mm și câte un locaș de Ø11 mm la 90° pentru capetele șuruburilor. Pe un centru vertical precum CORMAK MILL 400, cele trei operații pot fi pregătite în aceeași prindere a piesei.
Pentru exemplul nostru, atelierul folosește o freză Ø10 mm, Z4, R1 din carbură, un burghiu elicoidal HSS Ø8 mm la 135° și un adâncitor HSS Ø12 mm la 90°. Toate trei se încadrează în tabel. Diametrul de 12 mm al adâncitorului lasă loc pentru execuția locașului de 11 mm cerut pe piesă.
Fișa care însoțește sculele la reascuțire poate păstra desenul acelui detaliu. Operatorul de la control va ști astfel de ce trebuie să măsoare racordul, diametrul găurii și diametrul locașului. Pentru alegerea utilajului de producție, ghidul despre strunjire și frezare explică frezarea buzunarelor și găurirea pe un centru CNC.
8. Fișa tehnică a utilajului și implicațiile pentru atelier
| Parametru | Valoare | Ce stabilește în practică |
|---|---|---|
| Model și cod produs | DG20CNC / CK.3949 | Identificarea configurației și a consumabilelor compatibile |
| Comandă și avans | 4 axe CNC, avans automat reglabil continuu | Mișcările și avansul din ciclul selectat |
| Turație arbore principal | 3.000 rot/min | Turația declarată a arborelui mașinii de ascuțit |
| Putere motor și alimentare | 2,5 kW / 230 V | Date pentru pregătirea postului conform manualului de instalare |
| Răcire | Cu lichid, pompă de 70 W | Aport de lichid la contactul dintre disc și sculă |
| Dimensiuni de gabarit | 900 × 640 × 930 mm | Gabaritul la care se adaugă accesul de lucru și de întreținere |
| Masă proprie | 153 kg | Alegerea unui suport adecvat amplasării |
9. Alegerea bucșei după coada sculei
La recepția unei freze sunt utile două coloane separate în fișă. Diametrul părții active stabilește încadrarea în program. Diametrul cozii stabilește bucșa de prindere. De exemplu, la o sculă cu parte activă de Ø5 mm și coadă de Ø6 mm, selecția bucșei pornește de la cei 6 mm.
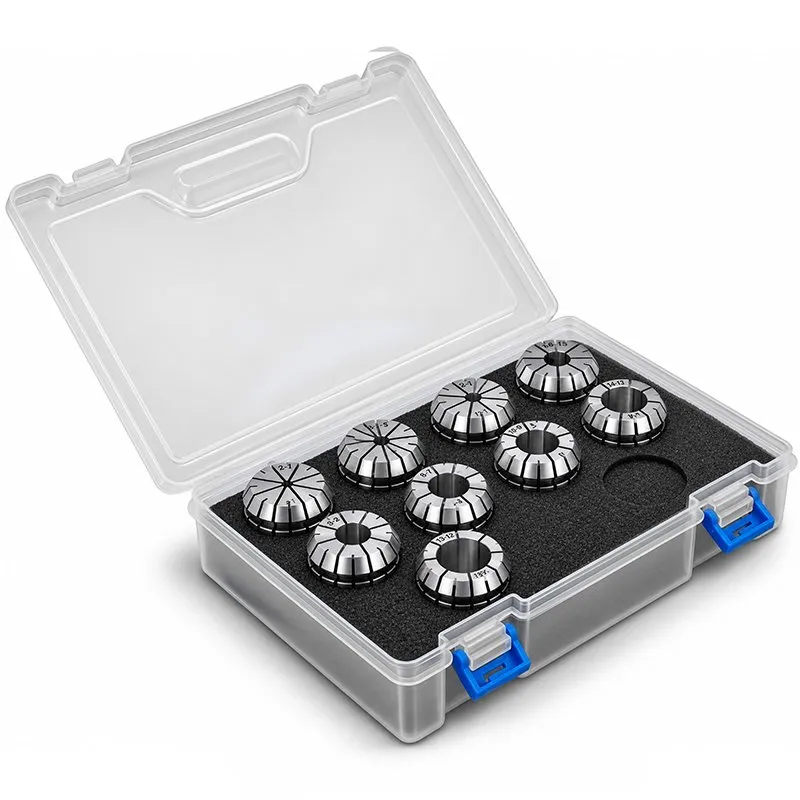
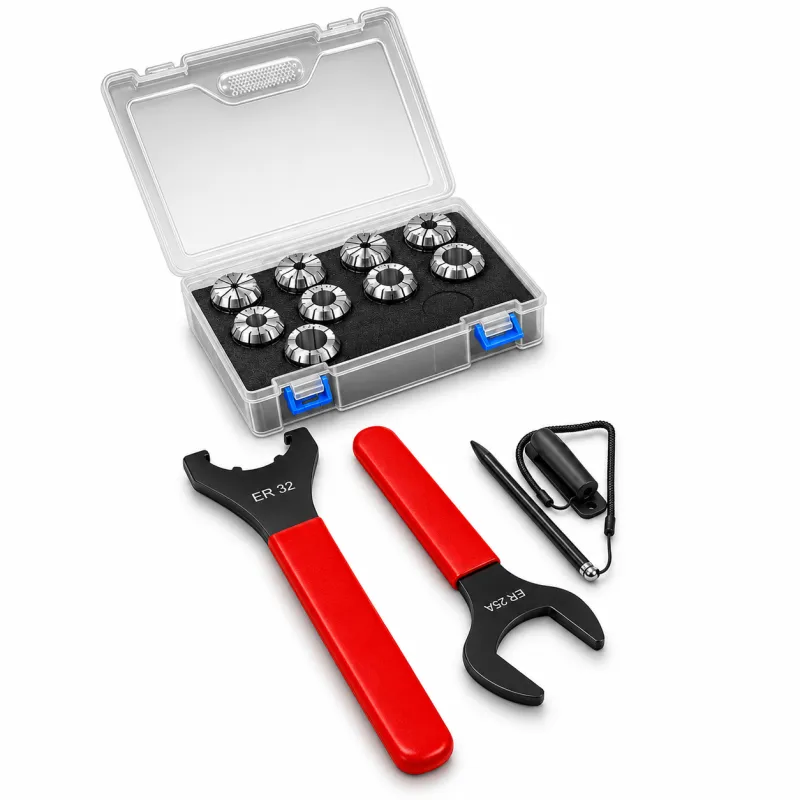
DG20CNC se livrează cu nouă bucșe elastice în cutie. Verifică marcajul și domeniul efectiv al bucșei pentru coada măsurată, mai ales când lotul conține freze cu gât degajat sau cu diametre diferite între coadă și tăiș.
10. Așezarea în portsculă și bătaia radială
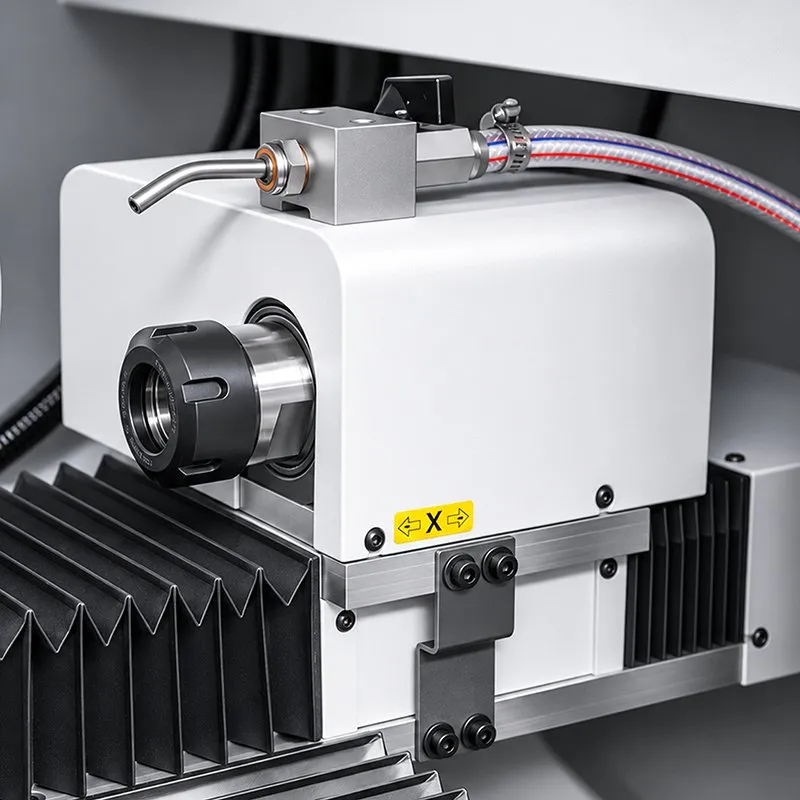
O particulă între coadă și bucșă poate deplasa axa sculei. În producție, o freză care se rotește excentric încarcă inegal tăișurile. Dacă aceeași muchie se uzează repetat mai repede decât celelalte, verificarea portsculei poate explica de ce o freză proaspăt ascuțită repetă defectul celei anterioare.
Diametrul sculei și bătaia la rotație sunt măsurători distincte. Metoda cu comparatorul este explicată și în ghidul despre controlul dimensional și măsurarea bătăii radiale. În fișa atelierului merită consemnat și ansamblul în care s-a făcut verificarea.
11. Patru indicii utile la examinarea tăișului
Sculele din aceeași cutie pot avea istorii diferite. La recepție, o examinare sub mărire ajută la trierea lotului înainte ca operatorul să stabilească adaosul de îndepărtat.
Uzură uniformă
Verifică dacă muchia poate fi refăcută păstrând lungimea utilă necesară reperului.
Colț ciobit
Adâncimea ciobiturii arată cât material ar trebui îndepărtat pentru refacerea profilului.
Coadă deteriorată
Urmele sau deformările din zona de strângere justifică verificarea separată a prinderii.
Sculă acoperită
Stabilește dacă operația de producție cere și refacerea acoperirii după rectificare.
Separă sculele cu suspiciune de fisură.Reintroducerea lor în lucru cere o evaluare a integrității, conform criteriilor atelierului și indicațiilor producătorului sculei.
12. Discul diamantat pentru carbură și discul CBN pentru HSS
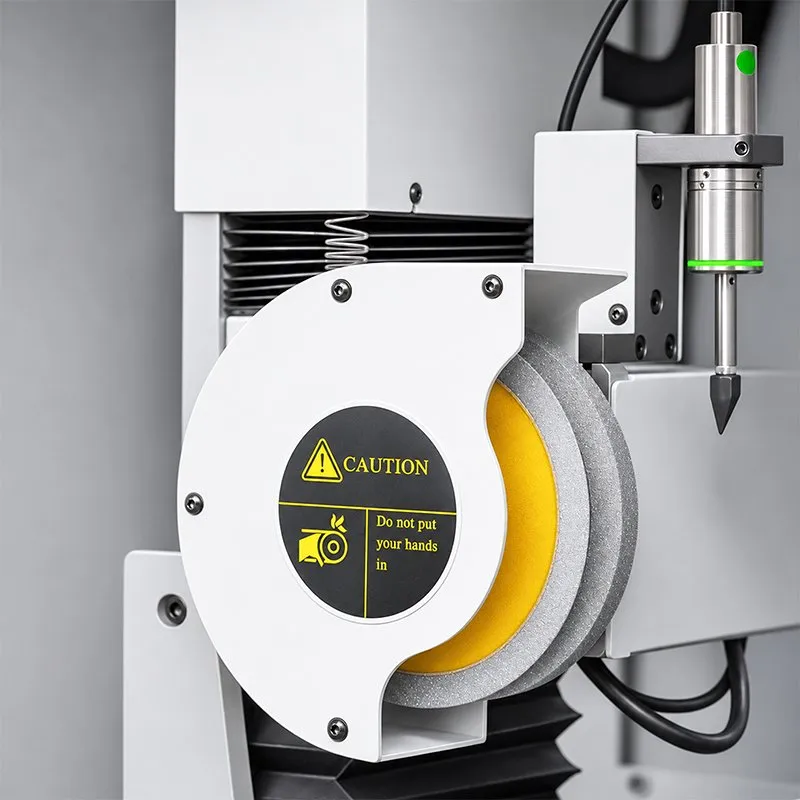
Toate cele trei scule din exemplu prelucrează aceeași placă. La reascuțire, materialul fiecărei scule determină abrazivul. Producătorul indică disc diamantat pentru carbură metalică integrală (VHM) și disc CBN, din nitrură cubică de bor, pentru oțel rapid (HSS).
Freza cu rază de colț din exemplu intră astfel în grupa pentru diamant. Burghiul și adâncitorul HSS intră în grupa pentru CBN. La comandarea unui consumabil din gama de accesorii pentru ascuțirea sculelor, confirmă referința discului pentru DG20CNC și operația prevăzută.
13. Adaosul de reascuțire și lungimea utilă rămasă
Materialul îndepărtat frontal scurtează scula. O freză poate avea din nou muchii bine formate, dar să fi pierdut lungimea activă necesară unui buzunar adânc. Măsoară lungimea părții așchietoare și verifică separat distanța dintre vârf și portsculă în montajul de producție.
De exemplu, o freză care mai are 18 mm de tăiș util trebuie reevaluată pentru un perete ce necesită angajare axială de 20 mm. Atelierul o poate aloca unei operații mai puțin adânci dacă geometria și starea ei corespund acelei utilizări.
14. Turația arborelui, avansul și aportul de lichid
Arborele principal are turația declarată de 3.000 rot/min. Avansul automat are reglare continuă și determină ritmul apropierii relative dintre sculă și disc în ciclul selectat. Cele două valori descriu mișcări diferite și trebuie citite separat în fișa tehnică.
Pompa de 70 W alimentează zona de rectificare cu lichid. Acesta contribuie la evacuarea căldurii și a particulelor rezultate. Pentru pregătirea lotului contează ca lichidul să ajungă la zona de contact, în condițiile prevăzute de manual.
15. Datele care intră în programul CNC
Operatorul fixează și poziționează scula, selectează familia pe ecran și introduce parametrii ceruți de program. Pentru două freze cu același diametru, numărul de tăișuri și lungimea zonei uzate pot fi diferite.
Familia și diametrul
Separă capătul plan, raza de colț, profilul sferic, burghiul și adâncitorul.
Geometria tăișurilor
Verifică numărul de tăișuri și unghiul sau raza aplicabile familiei.
Porțiunea uzată
Stabilește cât material trebuie îndepărtat din exemplarul aflat în prindere.
16. Diametrul efectiv al frezei schimbă lățimea canalului
Dacă intervenția ajunge și la tăișurile periferice, o freză marcată Ø10 mm poate măsura, de exemplu, Ø9,90 mm după recondiționare. Raza efectivă este atunci 4,95 mm. La frezarea unui contur se folosește valoarea măsurată, exprimată ca rază sau ca diametru, după convenția comenzii CNC.
La un canal executat pe traiectorie rectilinie, dintr-o singură trecere pe axa canalului, lățimea geometrică urmărește diametrul efectiv al frezei. Pentru un canal nominal de 10 mm, diferența de 0,10 mm trebuie luată în calcul în strategia de prelucrare. Bătaia și deformarea se evaluează pe piesa de probă.
17. Vârful burghiului într-o gaură oarbă
Un desen poate indica adâncimea porțiunii cilindrice sau adâncimea totală până la vârf. Pentru un burghiu de Ø8 mm cu vârf conic ideal, înălțimea vârfului este de aproximativ 2,40 mm la 118° și 1,66 mm la 135°. Valorile provin din raza de 4 mm împărțită la tangenta jumătății unghiului la vârf.
Această diferență devine importantă dacă o variantă a plăcii primește o gaură oarbă pentru filetare. Pentru a stabili lungimea utilă disponibilă tarodului, verifică desenul, geometria reală a burghiului și adâncimea de pregăurire. Succesiunea operațiilor este detaliată în ghidul despre găurire și filetare în atelier.
18. Locașul la 90° explicat pe desenul plăcii
Revenim la gaura străpunsă de Ø8 mm din exemplul inițial. Desenul cere un locaș conic de Ø11 mm la intrare. La un unghi inclus de 90°, generatoarea face 45° cu axa. Pornind de la o muchie dreaptă, diferența radială de (11 − 8) / 2 = 1,5 mm corespunde unei adâncimi axiale teoretice de 1,5 mm a teșiturii.
Calculul descrie forma nominală de pe piesă. La recepție se măsoară diametrul locașului și, dacă desenul o cere, poziția capului șurubului față de suprafața plăcii. O cerință separată privind finisajul interior al găurii poate implica o operație suplimentară, descrisă în ghidul despre finisarea găurilor în metal.
Ø12 mm pe sculă, Ø11 mm pe desen.Prima valoare este capacitatea geometrică a adâncitorului din exemplu. A doua este cota care decide acceptarea piesei.
19. Traseul unui lot prin sculărie
Pentru scule care se întorc regulat de pe centre de prelucrare CNC, fișa de lot leagă decizia de la mașina de ascuțit de rezultatul de pe utilajul de producție. În exemplul plăcii, fișa urmărește fiecare exemplar în patru etape.
1RecepțieIdentifică scula, reperul și motivul retragerii din producție.
2PregătireVerifică familia, prinderea, abrazivul și zona uzată.
3ReascuțireRulează ciclul ales după verificarea parametrilor sculei.
4ValidareÎnregistrează dimensiunile rezultate și acceptarea primei piese.
20. Prima piesă decide revenirea sculei în producție
După montarea în portscula de producție, remăsoară lungimea și, după caz, diametrul sau raza. Alege apoi o probă care reproduce materialul, prinderea și operația relevante. Pe o mașină de găurit și frezat poți verifica mai multe operații într-o prindere. Pentru un burghiu folosit exclusiv pe o mașină de găurit de banc, proba utilă este cea care reproduce condițiile acelui post.
- Freză cu rază de colț. Verifică lățimea buzunarului și racordul R1.
- Burghiu. Măsoară gaura și verifică adâncimea cerută.
- Adâncitor. Măsoară locașul la suprafața plăcii.
- Fișa de lot. Notează rezultatul și limitele din desen.
O gaură de probă conformă validează operația verificată.La trecerea la alt material, altă adâncime sau toleranțe mai strânse, evaluează scula pentru noile condiții.
21. Echiparea standard și consumabilele necesare
Producătorul listează nouă bucșe elastice în cutie cu inserție de protecție, două chei pentru piulițe marcate ER32 și ER25A, un stylus cu suport și șnur pentru panoul tactil și cablul de alimentare. Într-un atelier cu mai mulți operatori, păstrarea bucșelor în locașurile lor ajută la identificarea rapidă a dimensiunii corecte.
Pentru un lot mixt HSS și VHM, precizează încă de la ofertare ambele materiale. Astfel poți confirma exact referințele discurilor și care dintre acestea sunt incluse în configurația livrată.
22. DG20CNC și mașinile dedicate unei singure familii de scule
O sculărie cu loturi mixte și un atelier care reascute aproape exclusiv burghie au cerințe diferite. Pentru un atelier care retrage săptămânal burghie de Ø25 mm, diametrul maxim al burghielor ce pot fi reascuțite cântărește mai greu decât varietatea frezelor compatibile.
| Model | Scule și domeniu | Situație de atelier |
|---|---|---|
| DG20CNC | Cinci familii, Ø4–20 mm sau Ø4–12 mm după profil | Freze, burghie și adâncitoare recondiționate pe același post |
| CORMAK DG20 | Burghie elicoidale Ø2–20 mm | Loturi care conțin și burghie de Ø2 sau Ø3 mm |
| CORMAK DG32MD | Burghie elicoidale Ø5–32 mm | Burghie de diametru mare, inclusiv peste Ø20 mm |
| CORMAK EX14 | Freze cilindrice Ø4–14 mm | Lot concentrat pe freze din această plajă |
| CORMAK EX30 | Freze cilindrice Ø12–30 mm | Freze mai mari, inclusiv Ø25 sau Ø30 mm |
După filtrarea pe diametru, verifică materialul, profilul și unghiul sau numărul de tăișuri acceptat de modelul ales.
23. Trei scenarii de organizare a reascuțirii
Serie repetitivă de plăci
Aceleași trei scule revin lunar. Atelierul poate valida câte o sculă din fiecare familie și poate urmări câte plăci conforme produce după intervenție.
Mentenanță cu multe burghie
Dacă majoritatea sunt HSS de Ø2–6 mm, separarea volumului sub Ø4 mm arată cât din lucru ar prelua efectiv DG20CNC.
Sculărie pentru suprafețe profilate
Pentru freze sferice, sortează lotul la limita de Ø12 mm și verifică posibilitatea de a măsura profilul după intervenție.
24. Costul reascuțirii raportat la piesele conforme
Un lot pilot oferă două rezultate economice diferite. Primul este costul unei scule acceptate. Al doilea este costul reascuțirii repartizat pe piesele pe care acele scule le produc până la următoarea schimbare.
Într-un exemplu ipotetic, atelierul prelucrează 12 freze, acceptă 10 și consumă 180 lei pentru operare, abraziv, lichid, energie și control. Rezultă 18 lei pentru fiecare freză acceptată. Dacă cele zece freze produc împreună 1.200 de piese conforme, intervenția reprezintă 0,15 lei pe piesă.
Pentru o decizie de investiție, completează calculul cu amortizarea, întreținerea și eventualele servicii de reacoperire. Compară rezultatele pe același reper și același material, folosind date măsurate în propriul atelier.
25. Profilul loturilor potrivite pentru un post CNC intern
FAMILII MIXTEAcelași post deservește scule de frezare, găurire și adâncire.
CODURI RECURENTEAceleași geometrii revin suficient de des pentru a urmări rezultatele.
TERMENE SCURTEDisponibilitatea unei freze sau a unui burghiu influențează începerea lotului următor.
CONTROL DISPONIBILAtelierul poate măsura scula și valida operația pe prima piesă.
În exemplul plăcii, beneficiul care poate fi măsurat direct este intervalul dintre retragerea celor trei scule și întoarcerea setului complet la postul de producție.
26. Amplasarea mașinii și organizarea postului
Pornește de la gabaritul de 900 × 640 × 930 mm și masa proprie de 153 kg. Rezervă și loc pentru deschiderea incintei, manipularea cutiei de bucșe și un control dimensional într-o zonă curată.
SUPORTPregătește un suport adecvat masei și condițiilor de instalare.
ACCESLasă liber accesul la ușă, panou și punctele de întreținere.
RĂCIREOrganizează verificarea lichidului și îndepărtarea reziduurilor conform manualului.
MĂSURARESepară instrumentele și sculele validate de exemplarele primite la reascuțire.
27. Datele necesare pentru verificarea unei aplicații
| Ce transmiți | Exemplu pentru freza plăcii | Ce poate fi verificat |
|---|---|---|
| Cod sau fișă de sculă | Referința frezei și desenul producătorului | Familia și geometria nominală |
| Cotele active | Ø10 mm, Z4, rază de colț de 1 mm | Încadrarea în domeniul programului |
| Material și acoperire | Carbură VHM, cu precizarea acoperirii existente | Abrazivul necesar și cerințele după rectificare |
| Coada și zona uzată | Diametrul cozii, fotografie de detaliu și lungimea utilă rămasă | Prinderea și fezabilitatea recondiționării |
| Cerința de pe piesă | Buzunar cu fund plan, racord R1 și toleranțele din desen | Metoda de control și criteriul de acceptare |
28. Selecție rapidă pentru sculele aflate la limita domeniului
| Scula din atelier | Decizie geometrică | Criteriul decisiv |
|---|---|---|
| Freză Ø16 mm, Z4, R2 | Se încadrează | Diametrul, raza colțului și numărul de tăișuri sunt admise |
| Freză Ø16 mm, Z4, R4 | Altă soluție pentru acest profil | R4 depășește limita de colț R3 mm |
| Freză sferică Ø12 mm | La limita superioară | Ø12 mm este maximul declarat pentru cap sferic |
| Burghiu Ø8 mm la 135° | Se încadrează | Diametrul și unghiul la vârf sunt admise |
| Burghiu Ø24 mm la 135° | Este necesar un domeniu mai mare | Diametrul depășește Ø20 mm |
| Adâncitor Ø10 mm la 82° | Altă soluție pentru acest unghi | Programul documentat pentru adâncitoare este la 90° |
Încadrarea geometrică este primul filtru. Pentru fiecare exemplar rămân de verificat materialul, prinderea și starea tăișurilor.
29. Întrebări frecvente despre CORMAK DG20CNC
Care este diametrul maxim pentru freze?
Ø20 mm pentru freze cilindro-frontale și freze cu colțuri rotunjite, respectiv Ø12 mm pentru freze cu cap sferic. La primele două familii sunt declarate configurații cu 2, 3 sau 4 tăișuri.
Se poate ascuți o freză sferică Ø8 mm cu raza sferei R4?
Da, diametrul de 8 mm este în intervalul pentru freze sferice. Limita R0,5–3 mm se referă la raza de colț a frezelor cu colțuri rotunjite.
Ce disc se folosește pentru carbură și pentru HSS?
Pentru carbură metalică VHM, producătorul indică un disc diamantat. Pentru oțel rapid HSS, indică un disc CBN. Referința compatibilă se confirmă pentru model și pentru operație.
Un burghiu de Ø4 mm la 140° se încadrează?
Da. Ø4 mm este diametrul minim pentru burghie elicoidale, iar 140° este unghiul maxim la vârf specificat pentru această mașină.
Ce accesorii de prindere sunt menționate în echiparea standard?
Nouă bucșe elastice în cutie și două chei pentru piulițe, ER32 și ER25A. Lista mai include stylusul cu suport și șnur, precum și cablul de alimentare.
Ce măsurători se refac înainte de prima piesă?
Se măsoară lungimea efectivă în portsculă și geometria afectată de intervenție, cum ar fi diametrul, raza sau unghiul. La prima piesă se verifică exact cota pe care o generează scula.
30. De la tăișul refăcut la reperul acceptat
Pentru placa de montaj, fișa de control se închide cu trei rezultate. Freza trebuie să lase racordul R1 la fundul buzunarului, burghiul să obțină gaura de Ø8 mm, iar adâncitorul să formeze locașul de Ø11 mm la 90°. Aceste cote dau un sens practic alegerii programului, abrazivului și prinderii.
Dacă aceleași familii de scule revin frecvent în sculărie, un lot pilot pe DG20CNC permite evaluarea timpului de pregătire, a numărului de scule recuperate și a pieselor conforme obținute ulterior. Aceste trei rezultate oferă baza pentru decizia de achiziție.
CORMAK România · Consultanță tehnică
Verifică modelul DG20CNC pentru sculele din atelierul tău
Transmite două sau trei coduri de scule reprezentative, diametrele, materialele și o fotografie a uzurii. Echipa CORMAK poate analiza aplicația și configurația de discuri necesară.