
Coșul de cumpărături
O pânză de fierăstrău cu bandă nu se schimbă după calendar. Momentul corect apare atunci când uzura danturii, starea corpului benzii sau degradarea performanței arată că pânza nu mai poate produce tăieri stabile și economice. Înainte de înlocuire trebuie însă separate problemele consumabilului de cele produse de tensionare, ghidaje, avans, răcire sau fixarea materialului.
01
Dantura
Dinții tociți, ciobiți sau lipsă oferă primele indicii despre starea pânzei.
02
Precizia
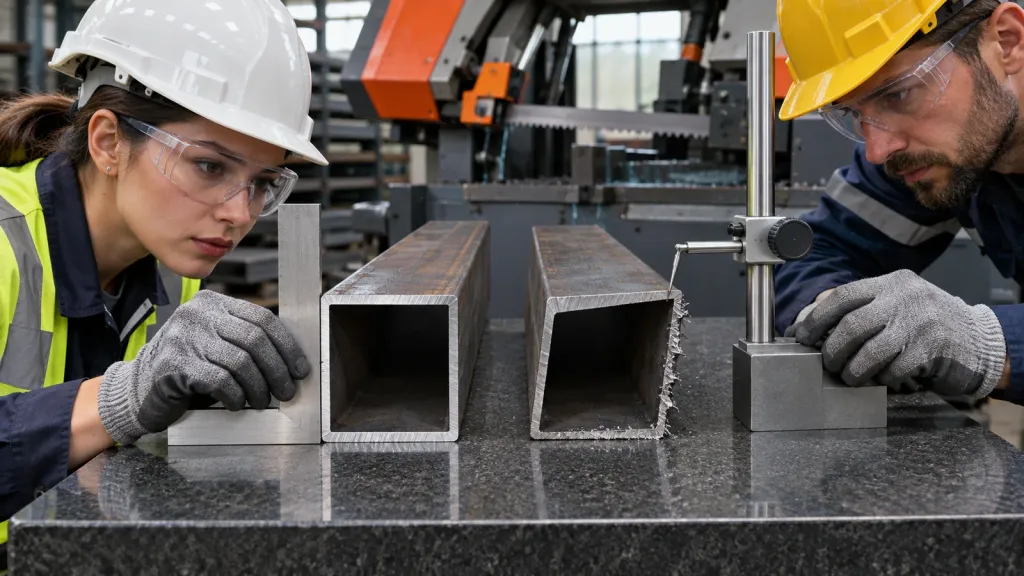
O tăietură care începe să devieze trebuie diagnosticată, nu atribuită automat pânzei.
03
Procesul
Viteza, avansul, răcirea și pasul dinților influențează direct durata consumabilului.
04
Costul real
O pânză încă întreagă poate fi deja neeconomică dacă timpul de debitare crește semnificativ.
Cât rezistă în realitate o pânză de fierăstrău cu bandă?
Nu există o durată universală exprimată corect în ore, zile sau număr de tăieri. Două pânze identice montate pe același utilaj pot avea durate foarte diferite dacă una debitează profile cu pereți subțiri, iar cealaltă este folosită pentru bare pline, secțiuni masive sau materiale dificil de prelucrat.
Durata pânzei trebuie analizată împreună cu tipul de mașină, materialul și regimul de lucru. Categoria de fierăstraie profesionale pentru metal include utilaje cu niveluri diferite de rigiditate, control al avansului și automatizare, iar aceste diferențe se reflectă și în condițiile în care lucrează consumabilul.
La fel de importantă este alegerea benzii. În gama de pânze panglică pentru debitarea metalului există variante diferite ca dimensiune și geometrie a danturii, tocmai pentru că aceeași pânză nu poate fi optimă pentru orice secțiune.
Pentru o imagine mai amplă asupra relației dintre utilaj, pânză și material, este util și ghidul de alegere a unui fierăstrău pentru metal, unde sunt analizate tipurile de mașini și parametrii principali ai debitării.
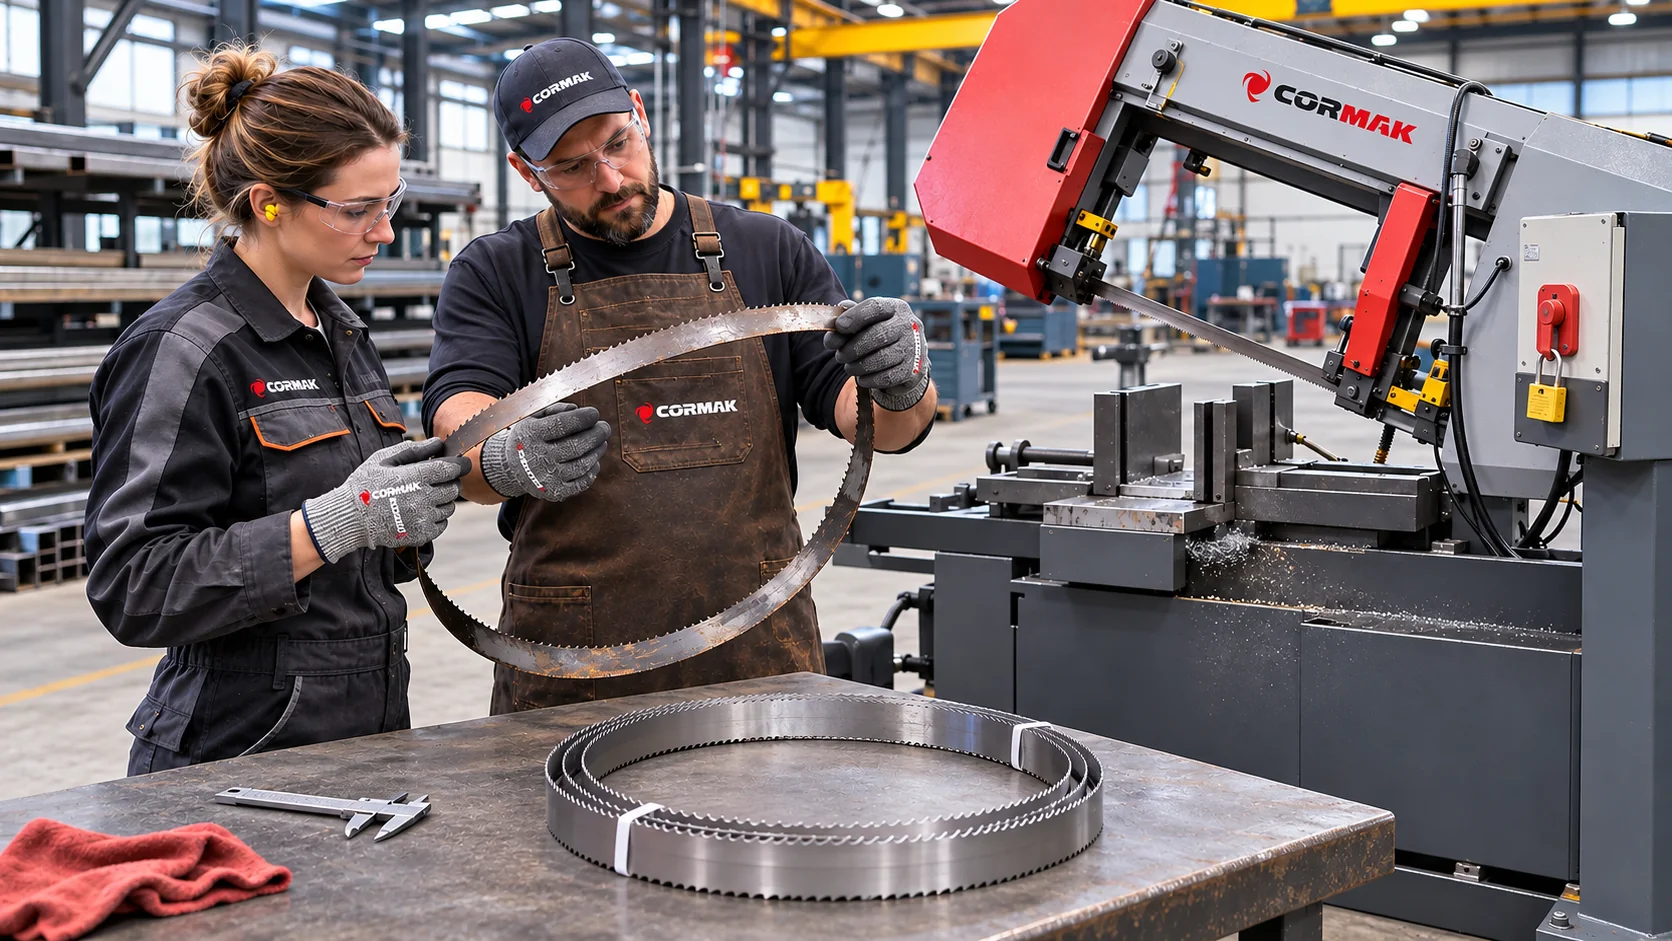
De ce contează?
O pânză poate funcționa mecanic fără să fie ruptă, dar să fi pierdut deja suficient din capacitatea de așchiere încât timpul de tăiere și costul pe piesă să crească semnificativ.
Primele semne că pânza trebuie verificată
Uzura normală apare progresiv. În loc să așteptăm ruperea benzii, este mult mai eficient să observăm schimbările care apar în dantură și în calitatea tăierii.
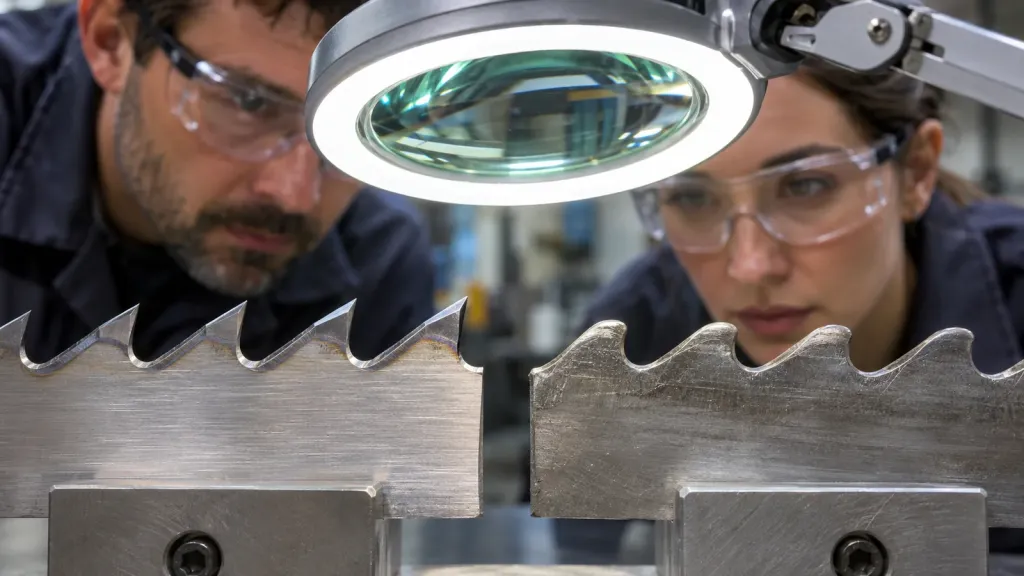
01
Dinții sunt vizibil tociți
Muchia nu mai pătrunde eficient în material, iar mașina are nevoie de mai mult timp pentru aceeași tăiere.
02
Apar dinți ciobiți sau lipsă
Sarcina este transferată către dantura rămasă, ceea ce poate accelera deteriorarea în zona afectată.
03
Timpul de tăiere crește
Dacă materialul, secțiunea și setările sunt neschimbate, degradarea progresivă a productivității este un indiciu important.
04
Suprafața tăiată se degradează
Urmele accentuate, ondulațiile sau bavurile pot indica o pânză care nu mai lucrează în condiții normale.
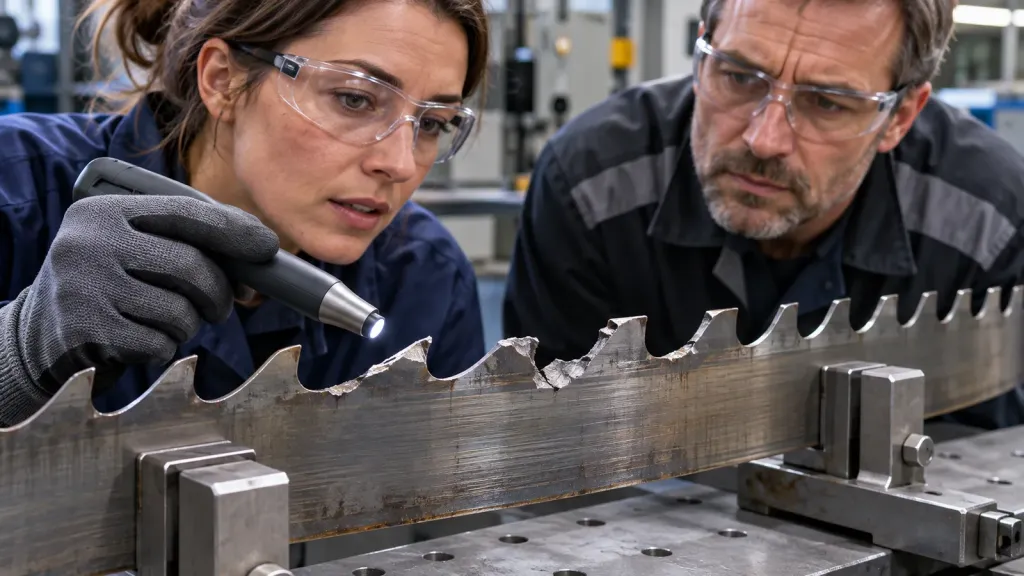
Dinții rupți nu trebuie tratați ca un fenomen normal.
Dacă deteriorarea apare rapid sau se repetă pe pânze succesive, trebuie identificată cauza înainte de montarea următorului consumabil.
Dacă fierăstrăul taie strâmb, pânza este întotdeauna de vină?
Nu. O pânză uzată este una dintre cauzele posibile, însă același simptom poate fi produs de tensionare insuficientă, ghidaje reglate greșit, avans excesiv, fixarea slabă a piesei sau o geometrie nepotrivită a danturii.
Problema este analizată separat în ghidul dedicat cauzelor pentru care fierăstrăul cu bandă începe să taie strâmb, unde diagnosticul pornește de la forma deviației și continuă cu verificarea pânzei, ghidajelor, avansului și geometriei mașinii.
Pânza este suspectul principal când...
- dinții sunt uzați neuniform;
- există dinți ciobiți pe o singură parte;
- tăieturile au devenit progresiv mai slabe;
- timpul de debitare a crescut simultan;
- suprafața tăiată s-a deteriorat.
Verifică mai întâi utilajul când...
- pânza este nouă și taie imediat strâmb;
- aceeași abatere apare cu mai multe pânze;
- materialul se poate mișca în menghină;
- ghidajele au fost recent reglate;
- abaterea se modifică odată cu poziția ghidajelor.
Un exemplu tehnic relevant este fierăstrăul cu bandă CORMAK BS370 pentru metal. Ghidarea benzii, tensionarea, sistemul de răcire și controlul avansului trebuie analizate împreună atunci când apare o abatere.
Pentru aplicațiile în care coborârea brațului este controlată gravitațional și hidraulic, gama de fierăstraie gravitaționale pentru metal oferă mai multe configurații de capacitate și reglare.
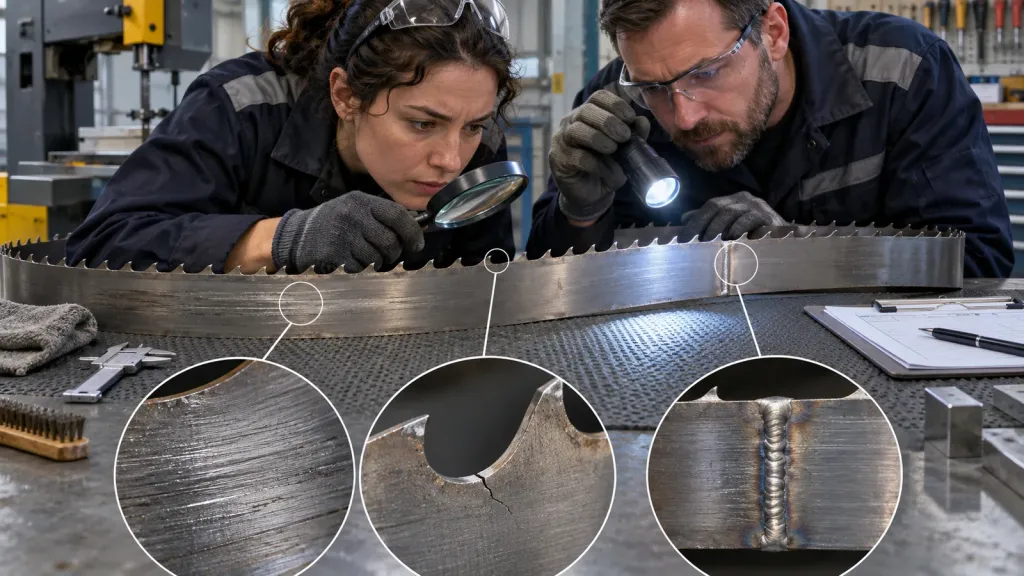
Fisurile și uzura laterală sunt semnale diferite
Nu toate deteriorările au aceeași semnificație. Dinții uzați indică un proces diferit față de fisurile din corpul benzii sau față de uzura laterală produsă prin frecare.
| Ce observi | Cauză posibilă | Ce trebuie verificat |
|---|---|---|
| Dinți rotunjiți | Uzură progresivă | Viteză, avans, material și răcire |
| Dinți rupți | Suprasarcină sau pas nepotrivit | TPI, avans, fixare și geometria secțiunii |
| Șpan între dinți | Evacuare insuficientă | Pas, perie și lichidul de răcire |
| Uzură laterală | Frecare sau ghidare incorectă | Ghidaje și alinierea benzii |
| Fisuri | Oboseală sau solicitări anormale | Tensiune, roți, ghidaje și traseu |
Tiparul deteriorării este important.
Dacă aceeași fisură sau aceeași uzură laterală apare pe mai multe pânze, probabilitatea unei probleme de reglaj sau de geometrie a mașinii crește.
Verifică întâi dacă problema este într-adevăr pânza
PAS 01
Inspectează
Dinții, corpul benzii, spatele și sudura.
PAS 02
Tensionează
Respectă sistemul specific fierăstrăului.
PAS 03
Controlează ghidajele
Verifică poziția, jocurile și uzura.
PAS 04
Verifică răcirea
Debit, direcție și evacuarea șpanului.
PAS 05
Revizuiește parametrii
Viteză, avans, material și dantură.
Un fierăstrău CORMAK BS260G pentru debitarea metalului, de exemplu, integrează controlul hidraulic al coborârii brațului și sistem de răcire, elemente care influențează direct modul în care pânza lucrează în material.
În cazul unui CORMAK BS320 pentru tăieri drepte și unghiulare, ghidajele și poziția benzii trebuie să rămână corecte pe întreaga cursă.
În aplicațiile cu emulsie, uleiul emulsionabil CORMAK ES-12 pentru răcire poate face parte din procesul de control al temperaturii și evacuare a așchiilor, atunci când este compatibil cu utilajul și aplicația.
Pentru semifabricate lungi se pot utiliza accesorii și echipamente pentru alimentarea fierăstraielor, inclusiv o masă cu role și sistem de măsurare pentru material lung.
Product spotlight · diagnostic
CORMAK BS370 – exemplu de control al pânzei
BS370 este relevant deoarece arată cât de multe componente ale fierăstrăului participă la menținerea benzii pe traseu: ghidajele, tensionarea, răcirea și controlul coborârii brațului.
Acesta este motivul pentru care o problemă de tăiere nu trebuie diagnosticată exclusiv prin schimbarea pânzei.
Vezi CORMAK BS370 și caracteristicile tehnice →
Bandă
3160 × 27 × 0,9 mm
3160 × 27 × 0,9 mm
Viteze
34 / 68 m/min
34 / 68 m/min
Ghidare
carbură + rulmenți
carbură + rulmenți
Control
tensionare și avans
tensionare și avans
De ce se poate deteriora rapid o pânză aproape nouă?
O pânză nouă care se deteriorează după puține tăieri indică frecvent o problemă de proces. Pasul nepotrivit, avansul prea agresiv, răcirea insuficientă sau mișcarea materialului pot distruge rapid o dantură perfect nouă.
Avans prea mare
Crește sarcina pe fiecare dinte și poate produce ciobirea muchiei.
Avans prea mic
Pânza poate freca materialul în loc să formeze eficient așchia.
Viteză nepotrivită
Viteza benzii trebuie corelată cu materialul și secțiunea.
Pas greșit
Numărul necorespunzător de dinți în material poate supraîncărca dantura.
Răcire insuficientă
Temperatura și frecarea cresc, iar evacuarea șpanului poate deveni dificilă.
Rodaj incorect
O muchie nouă solicitată agresiv poate fi deteriorată încă din primele tăieri.
Pentru a înțelege mai bine influența avansului asupra procesului, consultă și analiza despre debitarea cu fierăstraie gravitaționale pentru metal.
În această clasă pot fi analizate modele precum CORMAK G5025 pentru debitarea profilelor și barelor sau CORMAK BS712R pentru lucrări profesionale de atelier.
Când ai decis schimbarea, cum alegi pânza nouă?
Nu este suficient ca pânza să aibă lungimea corectă. Pentru o selecție tehnică trebuie verificate simultan lungimea, lățimea, grosimea, tipul danturii, pasul dinților și secțiunea materialului.
| Parametru | De ce contează | Greșeală frecventă |
|---|---|---|
| Lungime | Trebuie să corespundă traseului benzii. | Alegerea aproximativă. |
| Lățime | Trebuie să fie compatibilă cu ghidajele și roțile. | Montarea unei benzi mai late fără verificare. |
| Grosime | Influențează flexibilitatea pe roți. | Alegerea arbitrară a unei grosimi diferite. |
| Pas / TPI | Influențează numărul de dinți aflați în material. | Același TPI pentru orice piesă. |
Înainte de comandă
Notează modelul exact al fierăstrăului, dimensiunile complete ale pânzei, materialul prelucrat și secțiunile întâlnite cel mai frecvent.
Pânza lucrează diferit în funcție de clasa utilajului
Condițiile în care funcționează banda se schimbă odată cu mașina. Rigiditatea, tensionarea, ghidajele, viteza și automatizarea influențează solicitarea fiecărui dinte.
Pentru volume mai mari de tăiere pot fi analizate fierăstraiele semiautomate pentru metal, unde o parte importantă a ciclului de lucru este automatizată.
Un exemplu este CORMAK BS370H cu reglarea vitezei benzii, util atunci când procesul trebuie adaptat mai fin materialului.
Pentru producția repetitivă există fierăstraie automate pentru metal, iar un exemplu industrial este CORMAK H500SA pentru debitarea automată în serie.
Detaliile despre relația dintre automatizare și productivitate sunt explicate și în analiza dedicată utilizării CORMAK H500SA în producția de serie.
La secțiuni foarte mari, CORMAK H600SA pentru debitarea materialelor de până la 600 × 600 mm utilizează o pânză corespunzătoare unei clase industriale mult mai mari.
Pentru alte geometrii de prelucrare există separat și fierăstraie verticale pentru metal, unde traseul și utilizarea pânzei diferă față de modelele orizontale.
Montarea și rodajul pânzei noi
După înlocuire, noua pânză trebuie montată și verificată corect înainte de revenirea la regimul normal de producție.
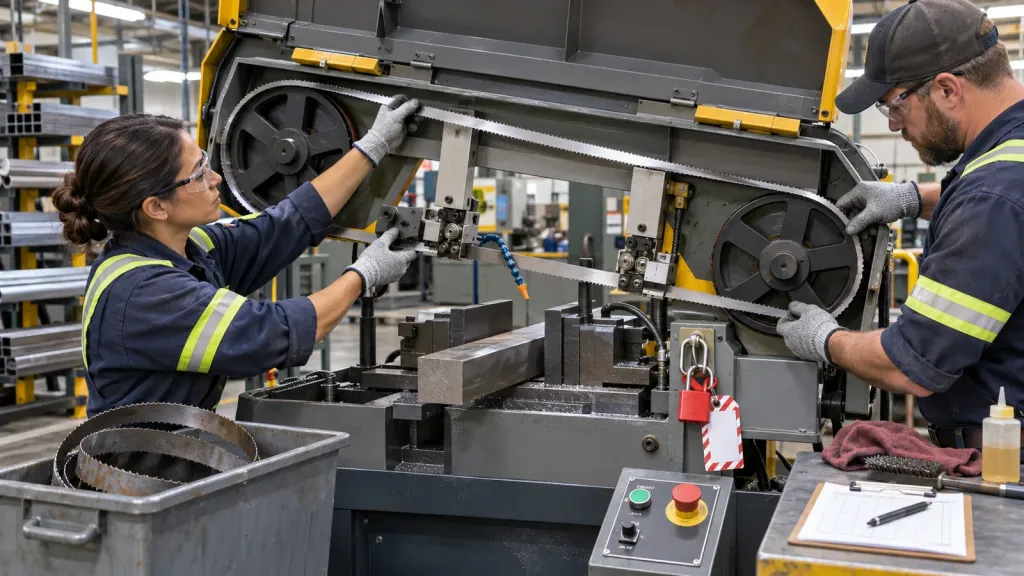
1
Montare
Respectă traseul și sensul corect al danturii.
2
Tensionare
Aplică procedura specifică fierăstrăului.
3
Verificare
Controlează ghidajele, răcirea și fixarea materialului.
4
Rodaj
Introdu gradual pânza în regimul normal de lucru.
Rodajul nu este timp pierdut.
Scopul este protejarea muchiei foarte ascuțite a dinților înainte ca pânza să fie solicitată la parametrii normali de producție.
De ce nu este economic să folosești pânza până când se rupe?
O pânză poate fi încă întreagă, dar deja neeconomică. Dacă timpul de tăiere crește, suprafața se degradează sau apar abateri, costul pe piesă poate deveni mai mare decât economia obținută prin amânarea schimbării consumabilului.
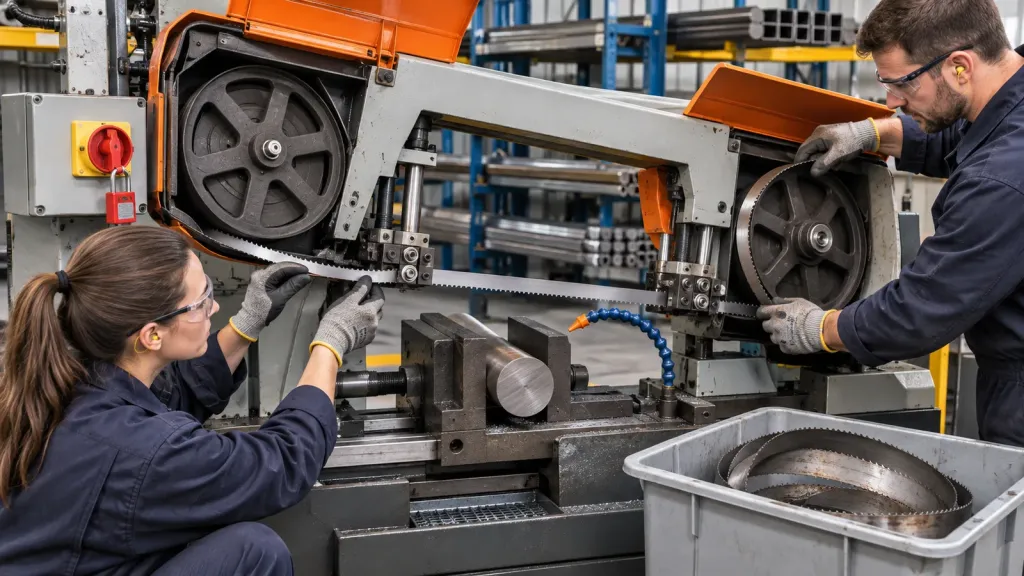
- timpul de ciclu crește;
- abaterea dimensională poate deveni mai mare;
- suprafața poate necesita prelucrare suplimentară;
- operatorul pierde timp cu reglaje și verificări;
- o rupere neplanificată poate întrerupe producția;
- pot apărea solicitări suplimentare asupra ghidajelor și mașinii.
Indicatorul corect nu este durata absolută a pânzei.
Pentru un atelier profesionist este mai relevant costul unei tăieri conforme decât numărul total de ore în care consumabilul a rămas montat pe fierăstrău.
Întrebări despre schimbarea pânzei fierăstrăului cu bandă
La câte ore trebuie schimbată pânza?
Nu există un interval universal. Materialul, secțiunea, pasul dinților, viteza, avansul, răcirea și reglajele fierăstrăului influențează durata.
Dacă fierăstrăul taie strâmb trebuie schimbată pânza?
Nu automat. Pânza poate fi cauza, dar trebuie verificate și tensionarea, ghidajele, fixarea materialului și avansul.
Ce înseamnă dinții ciobiți?
Pot indica suprasolicitare, pas nepotrivit, mișcarea piesei, evacuare slabă a șpanului sau un regim de lucru prea agresiv.
Pot continua lucrul dacă apar fisuri în pânză?
Fisurile indică o deteriorare structurală și impun oprirea utilajului și verificarea consumabilului și a reglajelor mașinii.
De ce o pânză nouă se poate uza foarte repede?
Cauzele pot include avans excesiv, pas nepotrivit, răcire insuficientă, tensionare incorectă, ghidaje dereglate sau lipsa rodajului.
Este important pasul dinților?
Da. Pasul trebuie adaptat geometriei și grosimii secțiunii aflate efectiv în tăiere.
Răcirea influențează durata pânzei?
Da, pentru aplicațiile în care utilajul utilizează lichid de răcire. Acesta contribuie la controlul temperaturii și evacuarea așchiilor.
Unde pot găsi alte ghiduri despre debitarea metalului?
În secțiunea de articole tehnice CORMAK despre prelucrarea metalului sunt disponibile ghiduri despre fierăstraie, strunguri, găurire, finisare și alte procese tehnologice.
Nu schimba pânza doar pentru că fierăstrăul nu mai taie ca înainte
Inspectează dantura, verifică tensiunea, ghidajele, răcirea și regimul de lucru. Dacă pânza este într-adevăr consumată, alege următorul consumabil în funcție de modelul utilajului, materialul debitat și secțiunea pieselor.