
Coșul de cumpărături
Masa vacuum este una dintre cele mai eficiente metode de fixare a panourilor pe un router CNC, dar nu garantează singură stabilitatea piesei. Suprafața de contact, porozitatea materialului, zonele active, placa de sacrificiu, pierderile din circuit și configurația pompei determină dacă materialul va rămâne fixat inclusiv în timpul frezării.
01
Suprafața activă
Un panou mare și plan oferă, în general, o suprafață mai favorabilă pentru fixare decât un reper foarte mic.
02
Zonele mesei
Zonele neacoperite trebuie controlate pentru ca pompa să nu consume debit prin suprafețe care nu contribuie la fixare.
03
Etanșarea
Planeitatea, garniturile și placa de sacrificiu influențează direct cantitatea de aer care intră în circuit.
04
Prelucrarea
O piesă stabilă înainte de pornire trebuie să reziste și forțelor produse de freză în timpul ciclului.
Cum fixează masa vacuum panoul pe un router CNC?
Pompa evacuează aerul din zona aflată sub material. Diferența dintre presiunea atmosferică de deasupra piesei și presiunea mai redusă din circuitul mesei generează forța care apasă panoul pe suprafața de lucru.
F
forța teoretică de fixare
=
Δp
diferența de presiune
×
A
suprafața activă
Această relație explică de ce suprafața piesei este atât de importantă. Un panou care acoperă o porțiune mare a mesei poate beneficia de o suprafață activă mult mai mare decât o piesă mică, chiar dacă piesa mică este mai grea.
În practică, forța disponibilă este redusă de pierderile de aer, porozitate, garnituri, planeitatea panoului și starea circuitului. De aceea, atunci când compari routere CNC pentru frezare și gravare, masa vacuum trebuie analizată împreună cu pompa și cu piesele reale ale atelierului.
Pentru principiile generale de funcționare ale mașinii, poți consulta și ghidul despre componentele și funcționarea unui router CNC pentru lemn.
De ce contează?
O pompă puternică nu poate compensa în orice situație o suprafață activă foarte mică, un panou deformat sau pierderi importante de aer.
De ce masa vacuum este împărțită în mai multe zone?
La o masă de mari dimensiuni nu este eficient ca toate suprafețele să rămână permanent conectate la pompă. Dacă materialul acoperă numai o parte a mesei, aerul poate intra prin suprafețele neocupate și poate reduce eficiența fixării.
Prin împărțirea mesei în zone independente, operatorul poate utiliza numai suprafața necesară piesei respective. Un exemplu este CORMAK C1325 Premium cu masă hibridă și patru zone independente de vacuum.
Pentru panouri mai mari, aceeași logică este utilizată pe CORMAK C1530 Premium cu masă de 1500 × 3000 mm și pe CORMAK C2141 Premium cu suprafață de 2100 × 4000 mm.
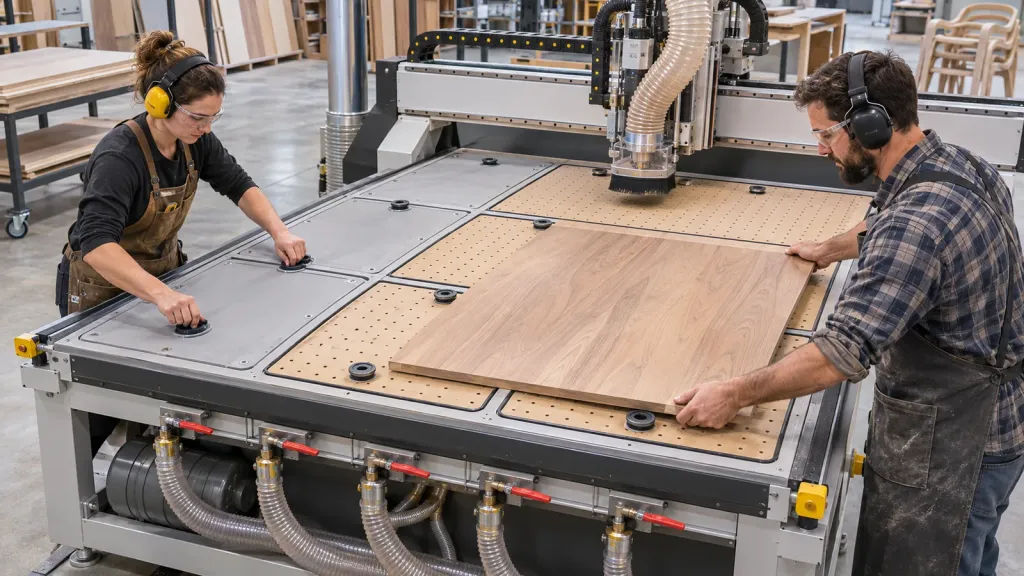
| Situație | Abordare | Ce verifici |
|---|---|---|
| Panou pe aproape întreaga masă | Se utilizează zonele acoperite de material | Planeitatea și distribuția vacuumului |
| Jumătate de panou | Se restrânge circuitul la suprafața ocupată | Zonele neutilizate să fie închise |
| Piesă într-un colț | Se activează zona corespunzătoare | Etanșarea locală și suprafața piesei |
| Mai multe repere mici | Zonele se aleg după nesting | Pierderile apărute după separarea pieselor |
Dimensiunea mesei trebuie raportată la panouri și la piesele finale
O masă mai mare nu este automat mai eficientă. Dacă atelierul lucrează în principal cu repere mici, este important cât de bine poate fi izolată suprafața necesară și nu doar dacă pe masă încape cel mai mare panou disponibil.
- formatul panoului brut;
- dimensiunea reperelor după debitare;
- numărul de piese dintr-un nesting;
- necesarul de repoziționare;
- spațiul disponibil la margini;
- poziția zonelor de vacuum;
- traseele de intrare și ieșire ale frezei.
Pentru un câmp intermediar poate fi analizat CORMAK C1520 Premium cu masă de 1500 × 2000 mm, iar pentru aplicații compacte există CORMAK C1212 Premium cu suprafață de aproximativ 1200 × 1200 mm.
Nu verifica numai panoul cel mai mare.
Pentru masa vacuum este la fel de importantă cea mai mică piesă care trebuie să rămână fixată după separarea de panoul inițial.
De ce un panou întreg poate fi mai ușor de fixat?
Un panou mare, plan și suficient de etanș poate acoperi o suprafață importantă a mesei. Această suprafață mare permite sistemului vacuum să genereze o forță totală de fixare favorabilă.
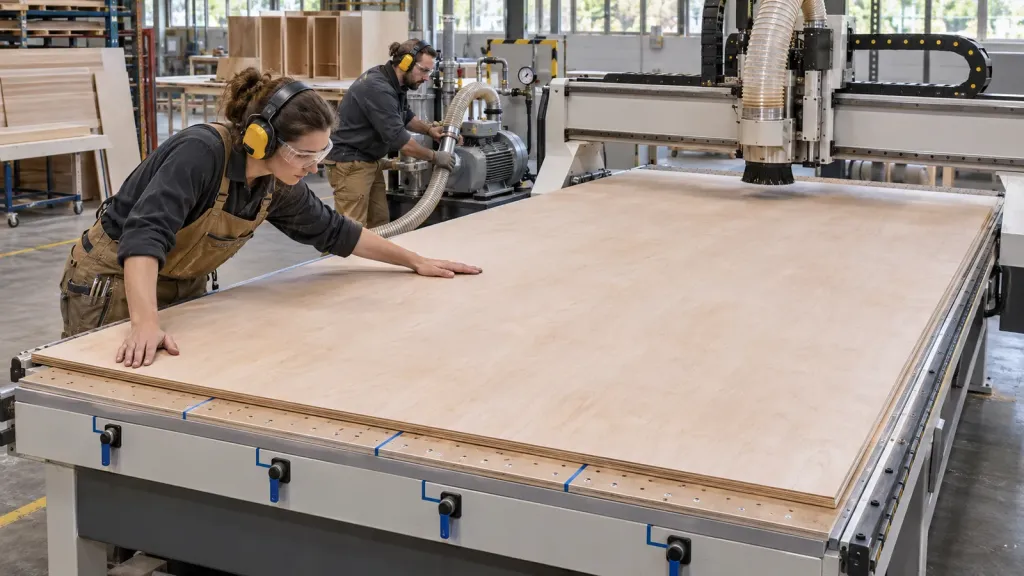
Situația se schimbă pe măsură ce freza separă piesele. Contururile tăiate complet permit aerului să intre prin noile trasee, iar suprafața activă a fiecărui reper devine mai mică.
La nesting, ordinea operațiilor trebuie gândită și din perspectiva menținerii pieselor. Piesele foarte mici pot necesita mascarea suprafețelor libere, garnituri, șabloane dedicate, punți tehnologice sau o altă strategie de prindere.
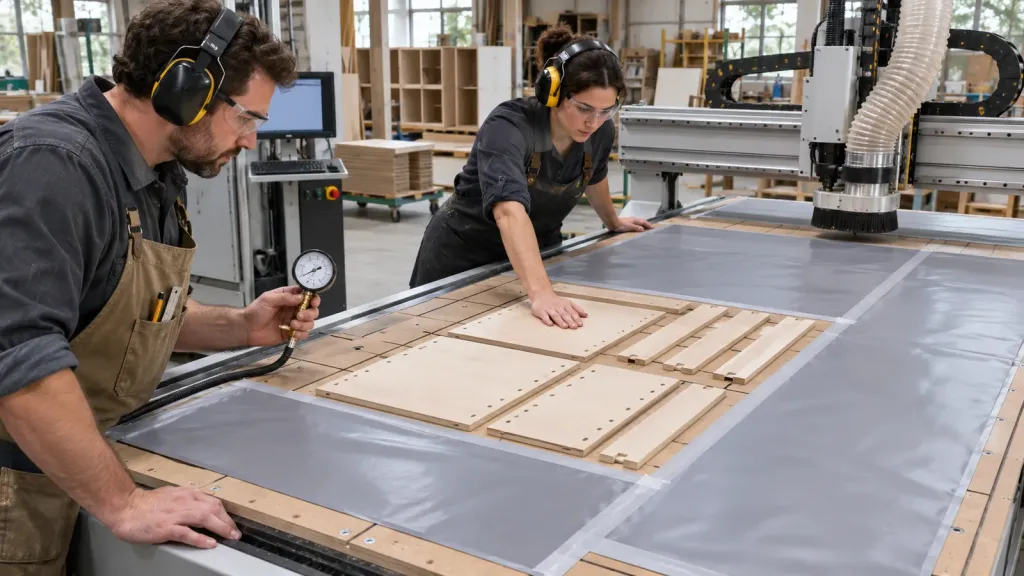
Panoul poate fi stabil la început, iar piesele să se deplaseze mai târziu.
Fixarea trebuie analizată și pentru momentul în care fiecare reper devine independent.
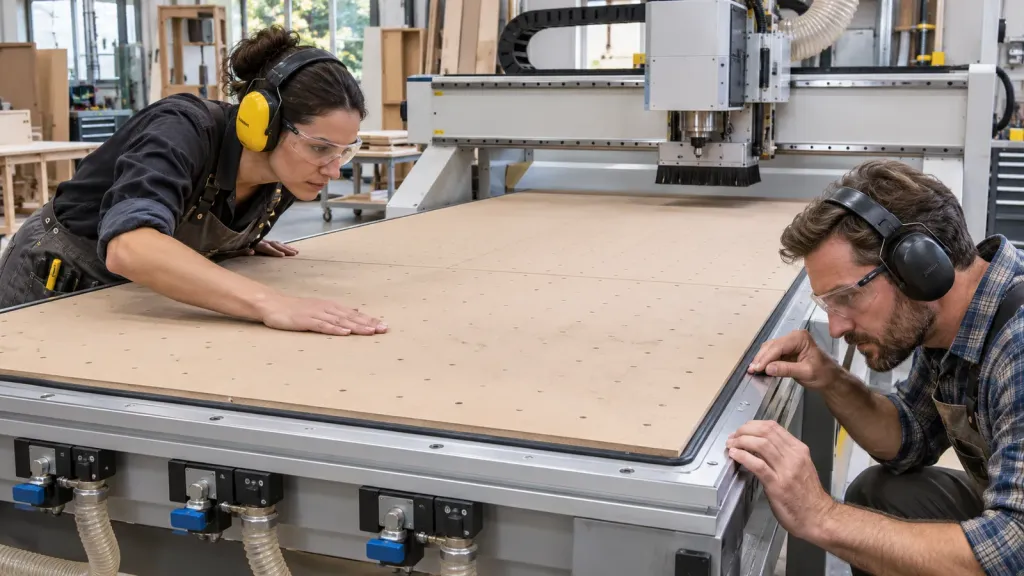
Placa MDF nu este doar o protecție pentru masă
La multe configurații, panoul este poziționat pe o placă sacrificabilă. Aceasta protejează suprafața mesei, permite frezarea completă prin material și oferă o suprafață care poate fi replanată după uzură.
În același timp, placa face parte din traseul vacuumului. Dacă este prea densă, prea groasă, deformată sau contaminată, transmiterea vacuumului către piesă poate fi afectată.
01
Planeitatea
O suprafață denivelată poate crea spații prin care aerul pătrunde sub panou.
02
Porozitatea
Materialul trebuie să permită transmiterea controlată a vacuumului către piesă.
03
Replanarea
Urmele repetate ale frezei pot afecta planeitatea și pot impune refacerea suprafeței.
Configurația mesei diferă între modelele din gama de mașini CNC pentru frezarea și gravarea lemnului, de aceea grosimea și materialul plăcii de sacrificiu trebuie corelate cu utilajul concret.
Nu impermeabiliza placa fără verificarea documentației.
Vopseaua, lacul sau adezivii aplicați în zonele greșite pot limita transmiterea vacuumului și pot modifica funcționarea mesei.
Debit sau nivel de vacuum: care este mai important?
Sunt două caracteristici diferite și ambele trebuie analizate. Nivelul de vacuum descrie diferența de presiune pe care sistemul o poate crea, iar debitul indică volumul de aer pe care pompa îl poate evacua într-un anumit interval.
Într-un sistem cu materiale poroase și pierderi inevitabile, debitul devine foarte important deoarece pompa trebuie să evacueze continuu aerul care intră prin material și prin circuit.
În schimb, o piesă cu suprafață mică și un dispozitiv bine etanșat poate avea alte cerințe. De aceea nu este corect să compari două routere numai după puterea electrică a pompei.
Nu compara pompele numai în kW.
Verifică debitul, nivelul de vacuum, regimul de funcționare, filtrarea și modul în care pompa este conectată la zonele mesei.
Exemplu de configurație
CORMAK C1325 Premium – masă hibridă zonată
C1325 Premium utilizează o masă hibridă de 1300 × 2500 mm cu patru zone independente de vacuum și canale T pentru prindere mecanică.
Această combinație permite adaptarea metodei de fixare la panouri mari, piese mai mici sau aplicații unde prinderea exclusiv prin vacuum nu este cea mai potrivită.
Vezi configurația CORMAK C1325 Premium →
Câmp de lucru
1300 × 2500 mm
1300 × 2500 mm
Tip masă
hibridă
hibridă
Zone vacuum
4 independente
4 independente
Fixare alternativă
canale T
canale T
Pompa este numai una dintre componentele sistemului
Un sistem vacuum poate include una sau mai multe pompe, distribuitoare, robinete, conducte, filtre, separatoare, senzori și elemente de etanșare. O pierdere în oricare dintre aceste puncte poate reduce performanța disponibilă la suprafața mesei.
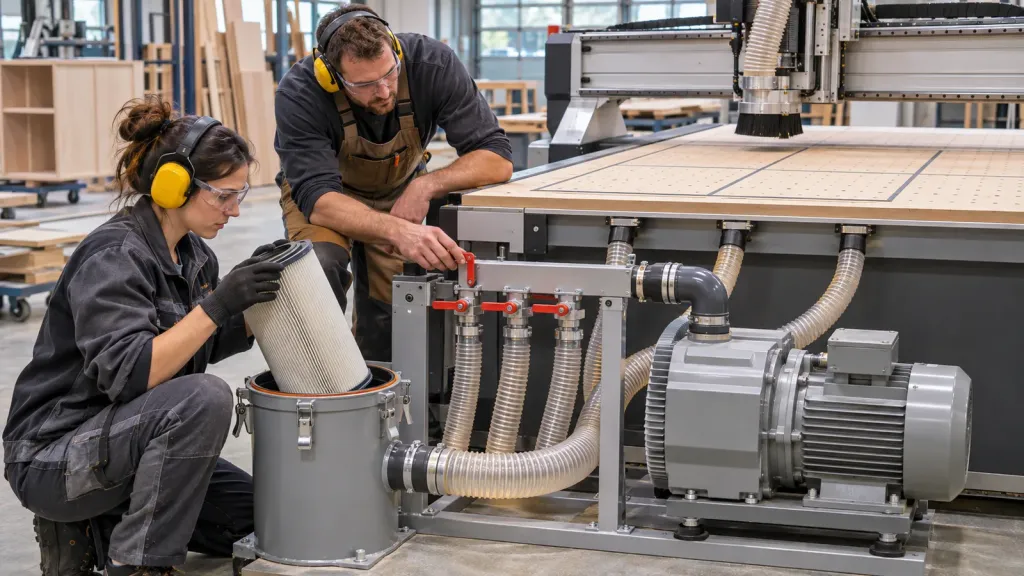
- verifică filtrul și eventualele depuneri;
- controlează conductele și racordurile;
- verifică robinetele zonelor;
- urmărește comportamentul manometrului sau senzorului;
- compară zgomotul pompei cu funcționarea normală;
- controlează temperatura și ventilația pompei;
- respectă intervalele de întreținere prevăzute pentru model.
La o configurație industrială precum CORMAK C1325 ATC cu masă vacuum secționată, fiecare zonă este alimentată prin circuitul de vacuum, iar suprafața mesei utilizează canale pentru distribuirea aerului.
MDF, PAL, placaj și plastic nu se comportă identic
MDF
Porozitatea poate diferi în funcție de densitate, grosime și finisarea suprafețelor, ceea ce modifică pierderea de aer.
PAL și panouri melaminate
Fețele pot fi relativ etanșe, dar marginile și traseele de debitare devin căi suplimentare de pierdere.
Placaj
Structura în straturi, golurile interne și eventualele deformări pot afecta contactul uniform cu masa.
Materiale plastice
Plăcile neporoase pot oferi o fixare favorabilă dacă sunt suficient de plane și acoperă suprafața activă.
Greutatea piesei nu spune singură dacă fixarea este bună.
Suprafața de contact și etanșarea pot influența sistemul mai mult decât masa totală a reperului.
Pentru o imagine mai largă asupra materialelor și aplicațiilor disponibile, categoria de utilaje CORMAK pentru prelucrarea lemnului permite compararea routerelor CNC cu celelalte echipamente utilizate în fluxul de producție.
Vacuumul trebuie să reziste forțelor generate de freză
O piesă care pare stabilă înainte de pornirea programului se poate deplasa în timpul prelucrării. Forțele generate de freză depind de diametrul și geometria sculei, adâncimea de trecere, avans, turație, material și strategia traseului.
O trecere agresivă sau un contur care separă complet o piesă mică poate schimba rapid condițiile de fixare. De aceea programul CAM și metoda de prindere trebuie analizate împreună.
La routerele cu mai multe operații, fixarea trebuie corelată și cu succesiunea sculelor. Articolul despre alegerea între schimbarea manuală și ATC pe un router CNC explică diferențele dintre cele două fluxuri.
Pentru producție multi-operație pot fi analizate CORMAK C1531 ATC cu masă vacuum 1500 × 3100 mm, CORMAK C2030 ATC cu suprafață de 2100 × 3200 mm sau CORMAK C2141 ATC pentru panouri de format mare.
Cum verifici practic dacă panoul este fixat corect?
PAS 01
Curăță
Îndepărtează praful și resturile de pe suprafața de lucru.
PAS 02
Poziționează
Așază materialul și verifică planeitatea.
PAS 03
Izolează
Închide zonele care nu contribuie la fixarea piesei.
PAS 04
Pornește vacuumul
Urmărește indicatorii disponibili și comportamentul pompei.
PAS 05
Validează
Realizează prima probă cu parametri controlați.
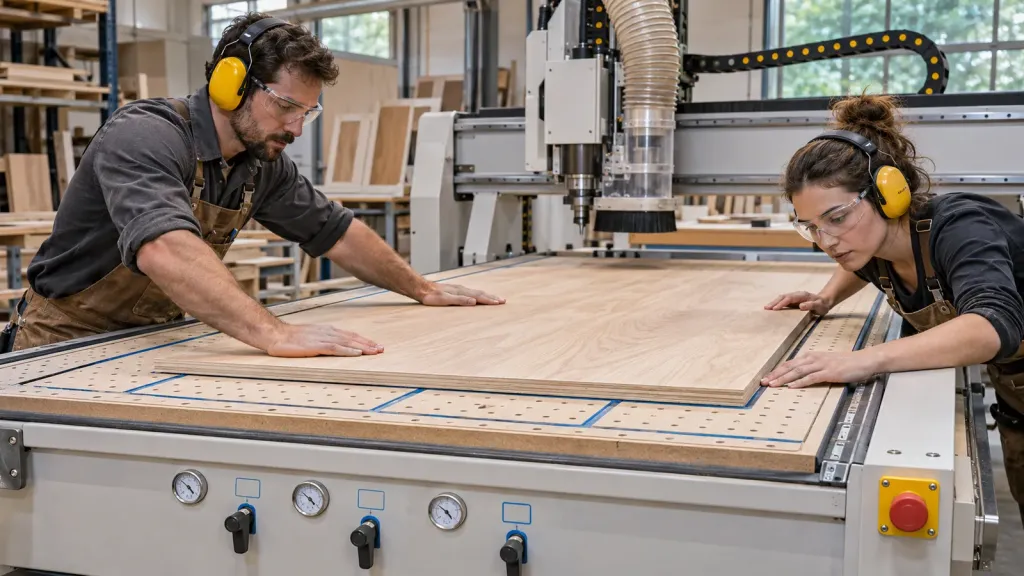
Semne că fixarea nu este suficientă
- panoul se deplasează la solicitare laterală;
- marginile rămân ridicate;
- se aud pierderi importante de aer;
- indicatorul nu ajunge în domeniul normal al utilajului;
- piesele mici se mișcă după separare;
- apar diferențe dimensionale între repere;
- muchia prezintă vibrații sau trepte;
- se observă urme care indică deplasarea materialului.
Nu continua ciclul cu o piesă despre care știi că este instabilă.
Oprirea și identificarea cauzei sunt preferabile compensării unei fixări slabe prin modificări arbitrare ale parametrilor de prelucrare.
Masă vacuum sau prindere mecanică prin canale T?
| Aplicație | Vacuum | Prindere mecanică |
|---|---|---|
| Panouri mari | Foarte potrivit | Necesită poziționarea clemelor |
| Nesting | Avantaj important | Clemele pot limita traseul |
| Piese foarte mici | Necesită verificare atentă | Poate oferi fixare directă |
| Piese neregulate | Poate necesita șabloane | Poate fi mai flexibilă |
| Material poros | Necesită debit adecvat | Mai puțin dependentă de porozitate |
Acesta este avantajul unei mese hibride: operatorul poate utiliza vacuum pentru panouri și canalele T atunci când geometria piesei impune o prindere mecanică.
Un exemplu de astfel de flexibilitate este și CORMAK C1520 Premium cu masă hibridă zonată.
Fixarea nu trebuie analizată separat de restul procesului CNC
Masa vacuum reprezintă numai una dintre componentele configurației. În producție trebuie corelate suprafața de lucru, spindle-ul, frezele, programul CAM, schimbarea sculelor, exhaustarea și modul în care operatorul încarcă materialul.
Software CAD/CAM
Pentru pregătirea proiectelor și traseelor pot fi utilizate soluții precum UCanCam V13 Standard pentru proiectare și generarea traseelor CNC sau UCanCam V13 Pro pentru aplicații CAD/CAM avansate.
Ordinea traseelor influențează direct fixarea. Dacă piesele mici sunt separate prea devreme, suprafața activă se reduce și reperele pot deveni instabile înainte de finalizarea tuturor operațiilor.
Exhaustarea
Prelucrarea MDF-ului, PAL-ului și lemnului generează cantități importante de praf și așchii. Pentru dimensionarea fluxului auxiliar poate fi consultată gama de sisteme de exhaustare pentru rumeguș, așchii și praf.
Un exemplu este CORMAK DCV3600E cu debit de 3600 m³/h, însă alegerea sistemului de aspirare trebuie făcută după cerințele routerului și configurația instalației.
Validarea prin probe
O referință practică este și punerea în funcțiune a routerului CORMAK C1530 Premium, unde verificările și probele de lucru fac parte din integrarea utilajului în producție.
Testează piesa dificilă, nu numai panoul ideal.
Un panou mare care acoperă aproape întreaga masă poate demonstra că sistemul funcționează, dar nu confirmă automat că reperele mici, poroase sau deformate vor rămâne fixate în timpul ciclului.
Pentru alte informații despre producția pe lemn și panouri poți consulta și secțiunea de ghiduri tehnice CORMAK pentru prelucrarea lemnului.
Înainte de alegerea routerului, definește piesa cea mai dificilă
Notează formatul panoului, cea mai mică piesă, materialul, grosimea, numărul de repere pe nesting și modul în care acestea sunt separate. Aceste informații sunt mai utile pentru dimensionarea mesei vacuum decât simpla întrebare privind dimensiunea maximă a mesei.
Întrebări despre mesele vacuum pentru routere CNC
O pompă mai puternică înseamnă automat o fixare mai bună?
Nu. Trebuie analizate simultan debitul, nivelul de vacuum, pierderile circuitului, suprafața piesei, materialul și zonele active.
De ce un panou mare poate fi mai ușor de fixat decât o piesă mică?
Un panou mare oferă o suprafață activă mai mare asupra căreia poate acționa diferența de presiune.
Trebuie activate toate zonele mesei?
Nu. În general se utilizează numai zonele necesare materialului, conform configurației și instrucțiunilor utilajului.
De ce piesele mici se pot deplasa după decupare?
După separarea de panou scade suprafața de contact, iar traseele tăiate creează noi căi prin care aerul poate intra în sistem.
Ce rol are MDF-ul de sacrificiu?
Protejează masa, permite frezarea completă prin panou, oferă o suprafață replanabilă și poate participa la transmiterea vacuumului.
Este mai bună masa vacuum decât masa cu canale T?
Depinde de aplicație. Vacuumul este foarte eficient pentru panouri și nesting, iar prinderea mecanică poate fi mai potrivită pentru anumite piese mici sau neregulate.
Pot fixa lemn masiv numai cu vacuum?
Depinde de dimensiune, planeitate, porozitate și forțele de prelucrare. Aplicația trebuie verificată practic.
Ce trebuie verificat înainte de cumpărarea unui router cu masă vacuum?
Dimensiunea mesei, numărul zonelor, configurația pompei, placa de sacrificiu, cea mai mică piesă, materialele prelucrate și posibilitatea de prindere mecanică.
Alege masa vacuum după piesele reale din producție
Un sistem bine dimensionat trebuie să mențină stabil atât panoul inițial, cât și reperele mici rezultate după debitare. Compară masa, zonele active, configurația pompei, placa de sacrificiu și metoda alternativă de prindere înainte de alegerea routerului.